









Serviços de rebarbação para peças usinadas em CNC
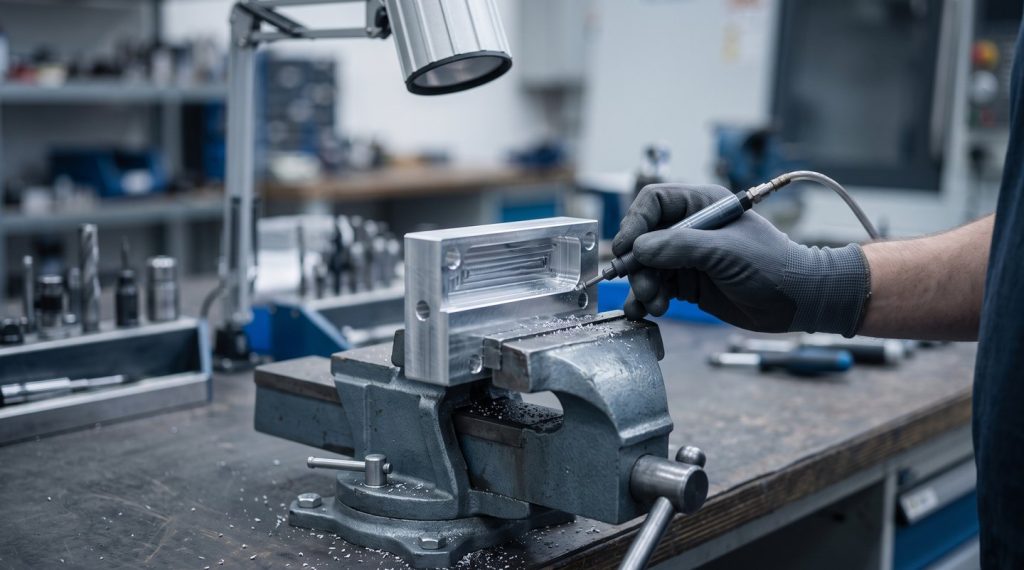
Serviços de rebarbação em todas as peças que a DEK usina internamente, desde quebras de aresta de 0,1 mm até rebarbação térmica de furos cruzados. A quebra de aresta não acrescenta prazo; a tamborização ou a rebarbação térmica acrescentam um dia.
- 0,1 mm Quebras de aresta a partir de
- +1 dia Tamborização ou térmica
- 10× Lupa de inspeção


O nosso processo de serviços de rebarbação
A rebarbação de peças CNC remove rebarbas e quebra arestas afiadas para uma dimensão definida. É planeada no programa de usinagem e inspecionada na mesma encomenda; não existem encomendas apenas de rebarbação.
O que a rebarbação proporciona e a que deve estar atento
Arestas limpas e definidas protegem a montagem, as vedações e a vida à fadiga, mas cada método tem limites de geometria, material e dimensões.
-

Principais vantagens
- Montagem limpa: sem rebarbas nas arestas de furos ou no início das roscas que impeçam o assentamento de pinos ou risquem faces de contacto
- Proteção das vedações: rasgos de O-ring sem rebarbas para que a vedação não seja cortada na instalação
- Melhor vida à fadiga: um raio de aresta definido elimina concentrações de tensão em veios e suportes
- Sem contaminação solta: as rebarbas no interior de coletores e válvulas não se soltam nem encravam os carretéis
- Sem prazo adicional: a quebra de aresta padrão está integrada em cada peça usinada
- Pronta para o acabamento seguinte: as arestas são acabadas antes de qualquer etapa de granalhagem ou anodização
-

Limitações e alternativas
- A tamborização arredonda todas as arestas: remove 2–10 µm; evite-a em ajustes de ±0,01 mm ou proteja essas zonas
- A térmica deixa um filme de óxido: o filme tem de ser removido e o método não se aplica a plásticos
- A ECD e a AFM exigem ferramentas: uma ferramenta por peça; a ECD é económica acima de cerca de 50 unidades
- Aço inoxidável e titânio para uso médico: após a rebarbação manual, faça eletropolimento para remover rebarbas finas
- Superfície brilhante, não apenas as arestas: escolha polimento para um acabamento liso e brilhante
- Textura mate uniforme: acrescente granalhagem após a rebarbação e depois anodização
Resultados em arestas e superfícies
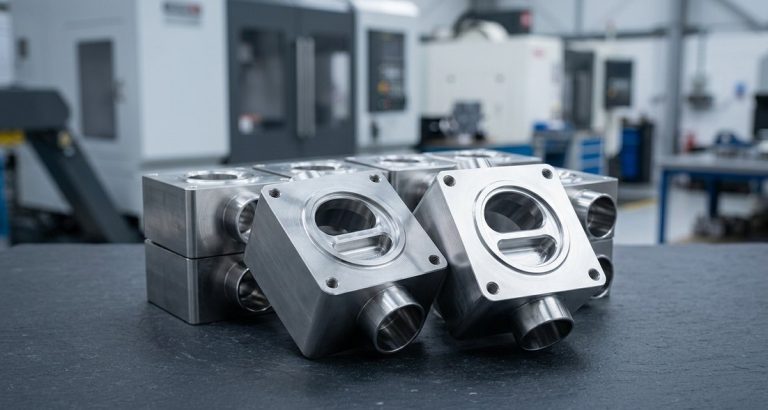
Cada método de rebarbação deixa um estado de aresta diferente, desde um chanfro definido até um furo cruzado ligeiramente arredondado e sem rebarbas.
-

Chanfros definidos
O chanfro no programa produz arestas de 0,1–0,5 mm × 45° ou R com tolerância de ±0,05 mm, inspecionadas como dimensão em todas as arestas acessíveis.
-

Arestas tamborizadas
A tamborização vibratória arredonda todas as arestas para um raio de 0,05–0,3 mm e deixa um leve acetinado em peças pequenas processadas em lote.
-

Arestas escovadas
Escovas de nylon abrasivo ou de arame produzem uma aresta de 0,05–0,2 mm em faces planas, arestas de furos cruzados e dentes de engrenagens, de forma automatizada na máquina.
-

Furos cruzados sem rebarbas
A rebarbação térmica queima as rebarbas em milissegundos, incluindo furos cruzados internos, com a aresta ligeiramente arredondada e sem alteração dimensional.
-

Raio localizado
A rebarbação eletroquímica dissolve metal numa aresta específica para um raio preciso de 0,1–0,5 mm, ideal para um furo cruzado específico de um coletor.
-

Passagens lisas
A usinagem por fluxo abrasivo arredonda arestas internas de interseção e reduz o Ra interno para 0,2 µm em injetores e lúmens médicos.
Comparação dos métodos de rebarbação
| Método | Como funciona | Resultado no gume | Mais indicado para | Limitações |
|---|---|---|---|---|
| Chanfragem no programa | Ferramenta de chanfro ou raio no ciclo CNC | Definido 0,1–0,5 mm × 45° ou R, ±0,05 mm | Todos os gumes acessíveis; o método mais repetível | Requer acesso da ferramenta; aumenta o tempo de ciclo |
| Rebarbação manual | Ferramentas manuais, raspadores, esponjas abrasivas sob ampliação | Quebra de 0,1–0,5 mm, dependente do operador | Protótipos, peças complexas, gumes estéticos | Custo por peça; depende de pessoal qualificado |
| Tamboreamento vibratório | Peças e meios cerâmicos ou plásticos vibram numa cuba durante 1 a 8 horas | Raio de 0,05–0,3 mm em todos os gumes | Peças pequenas em lotes: pinos, espaçadores, conexões | Arredonda todos os gumes; não indicado para paredes finas ou roscas finas, salvo se tapadas |
| Rebarbação com escova | Escovas de nylon abrasivo ou de arame na máquina ou numa bancada | 0,05–0,2 mm | Faces planas, gumes de furos cruzados, dentes de engrenagem; automatizada na máquina | Alcance limitado no interior de furos |
| Rebarbação térmica (TEM) | Uma mistura de gases inflama numa câmara selada e queima as rebarbas em milissegundos | Rebarba removida, gume ligeiramente arredondado; sem alteração dimensional | Furos cruzados internos em caixas de aço, alumínio e zinco | Deixa um filme de óxido a limpar; não indicado para plásticos |
| Rebarbação eletroquímica (ECD) | Eletrólito e um cátodo moldado dissolvem o metal num gume específico | Raio preciso de 0,1–0,5 mm num único local | Furos cruzados de blocos hidráulicos, dentes de engrenagem, peças médicas | Ferramenta por peça; economicamente viável acima de cerca de 50 unidades |
| Maquinagem por fluxo abrasivo (AFM) | Um polímero carregado com abrasivo é extrudido através das passagens | Gumes internos arredondados; Ra interno até 0,2 µm | Canais internos que se cruzam, injetores, lúmenes médicos | Ferramenta por peça; remove material das paredes das passagens |
Materiais que Rebarbamos Após a Usinagem
A DEK rebarba todos os metais que usina, incluindo alumínio, aço, aço inoxidável e titânio.
A rebarbação térmica é adequada para aço, alumínio e caixas de zinco, mas não para plásticos; as peças médicas de aço inoxidável e titânio são rebarbadas à mão sob ampliação e depois eletropolidas.
-
AlumínioRebarbação térmica para blocos de distribuição; chanfro e acabamento manual em caixas estéticas antes do jateamento e da anodização.Recomendado
-
AçoA rebarbação térmica limpa furos cruzados internos em blocos e caixas de aço sem alteração dimensional.Recomendado
-
Aço InoxidávelRebarbação manual sob ampliação em instrumentos médicos, seguida de eletropolimento para remover rebarbas finas.Bom
-
TitânioAs peças médicas de titânio são rebarbadas à mão sob ampliação, com o eletropolimento como etapa seguinte.Bom
-
ZincoAs caixas de zinco com furos cruzados internos respondem bem à rebarbação térmica; o filme de óxido deixado tem de ser limpo.Com ressalvas
-
PlásticosA rebarbação térmica não é adequada para plásticos; os gumes são quebrados por chanfragem no programa ou à mão.Sem térmica
Escolher a Abordagem de Rebarbação Certa
O caminho certo depende da peça: caixas estéticas, peças pequenas torneadas em volume, blocos hidráulicos ou instrumentos médicos exigem cada um um método diferente.
-
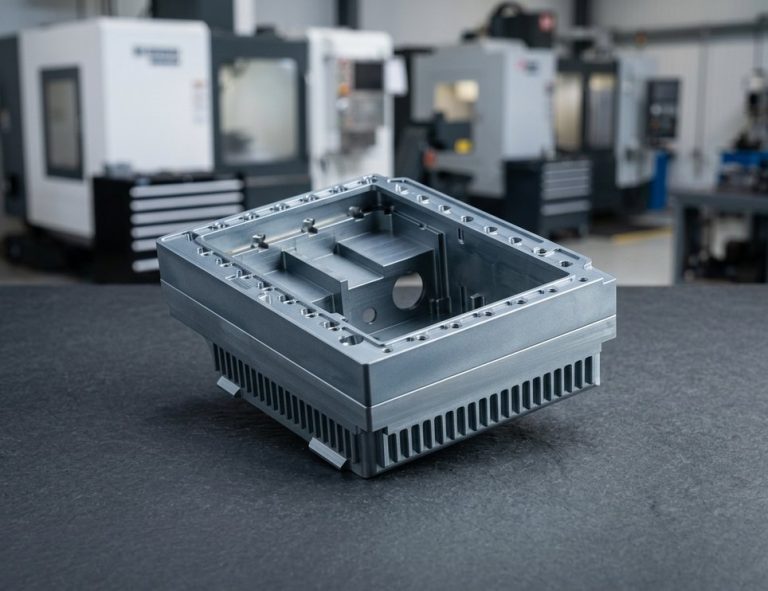 Caixas de AlumínioChanfro no programa nos gumes visíveis, acabamento manual e depois jateamento e anodização em caixas e suportes de alumínio estéticos.Solicitar orçamento
-
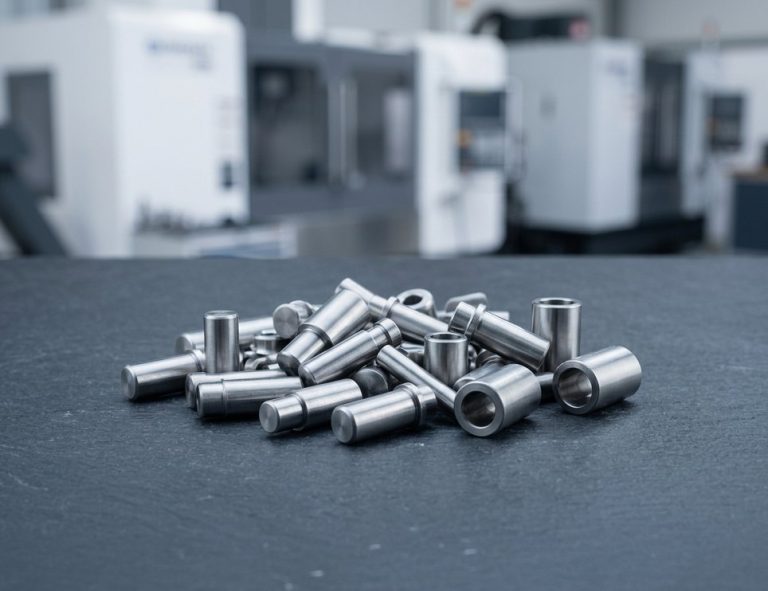 Peças Pequenas TamboreadasPinos, espaçadores e conexões: serviços de tamboreamento vibratório com meios cerâmicos, a via mais económica acima de cerca de 200 unidades.Solicitar orçamento
-
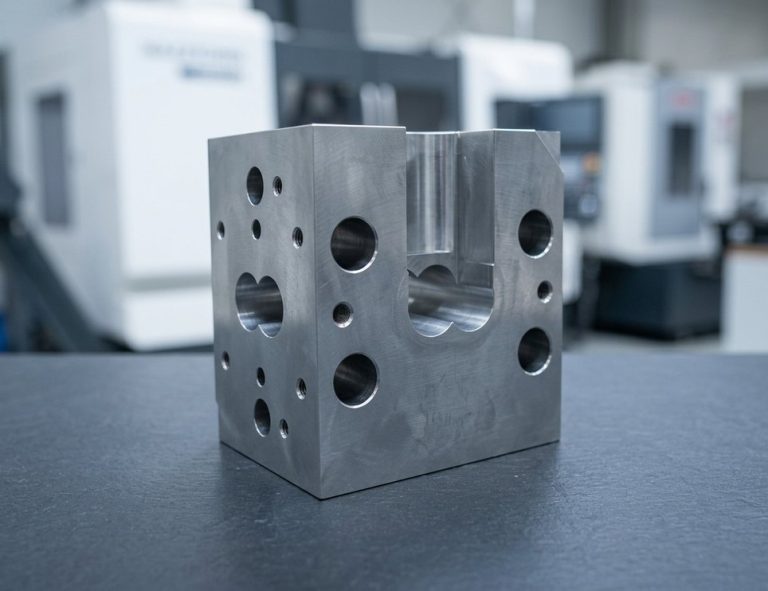 Blocos HidráulicosRebarbação térmica para blocos de alumínio e aço, eletroquímica para um raio de furo cruzado definido e depois um teste de limpeza.Solicitar orçamento
-
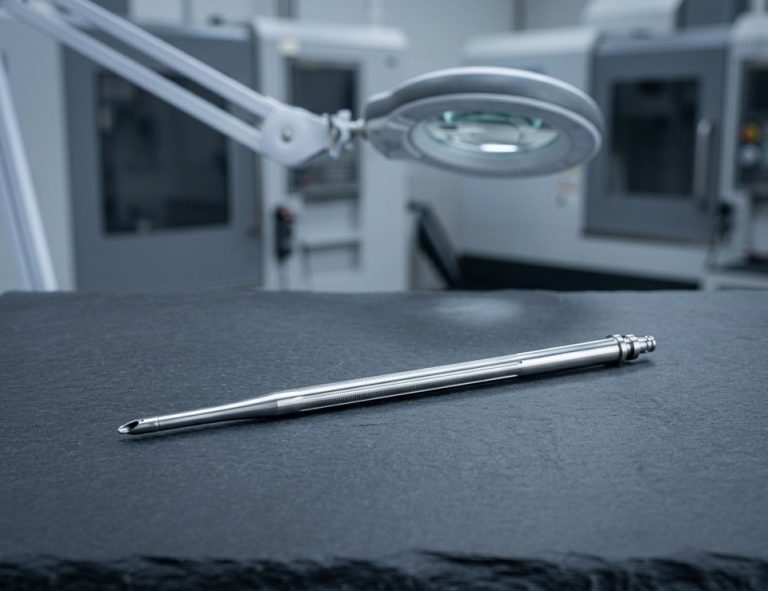 Instrumentos MédicosOs instrumentos de aço inoxidável e titânio são rebarbados à mão sob ampliação e depois eletropolidos para remover rebarbas finas.Solicitar orçamento
Quebra de arestas em peças usinadas: notas no desenho
A quebra de arestas em peças usinadas é frequentemente deixada à interpretação. Estas notas ajudam-no a indicar uma condição de aresta definida e a saber como cada método afeta as dimensões.
-
Utilize uma nota geral
"Quebrar todas as arestas vivas 0,1–0,3 mm" ou "Remover todas as rebarbas e arestas vivas" segundo a ASME Y14.5 é o mínimo e permite à DEK utilizar o método mais económico.
-
ISO 13715 em arestas críticas
O símbolo com um valor indica a condição permitida, por exemplo "−0,1 a −0,3" para quebra de aresta e "+0,05" como rebarba máxima. Consulte o nosso símbolo de desenho técnico guia.
-
Cotar arestas de acoplamento
Indique "C0,2", "0,3 × 45°" ou "R0,2" nas arestas que contactam vedantes, rolamentos ou dispositivos de fixação, para que a aresta seja cortada no programa e inspecionada como dimensão.
-
Marcar arestas vivas
Anote "sem quebra de aresta, aresta viva" nos fios de corte, arestas de vedação tipo lâmina e cantos estéticos que devem permanecer nítidos.
-
Especificar passagens internas
Escreva "Furos cruzados sem rebarbas, inspecionados com boroscópio" e acrescente um requisito de limpeza como ISO 16232 ou ISO 4406 para peças hidráulicas e de combustível.
-
Prever a remoção de material
O chanfro, o método manual, o térmico e o ECD mantêm inalterados os tamanhos, as roscas e o Ra; o tamboreamento remove 2–10 µm e o fluxo abrasivo 5–50 µm das paredes das passagens.
Especificações de rebarbação
- Aresta de chanfro 0,1–0,5 mm × 45° ou R, ±0,05 mm
- Quebra manual 0,1–0,5 mm
- Raio de tamboreamento 0,05–0,3 mm
- Remoção por tamboreamento 2–10 µm, todas as superfícies
- Ciclo de tamboreamento 1–8 horas
- Aresta escovada 0,05–0,2 mm
- Raio ECD 0,1–0,5 mm
- Remoção AFM 5–50 µm das paredes das passagens
- Ra interno AFM Até 0,2 µm
- Normas de desenho ASME Y14.5, ISO 13715
- Limpeza ISO 16232, ISO 4406
- Inspeção Visual 10×, comparador, boroscópio
- Prazo adicional Tamboreamento ou térmico: um dia
- Certificações ISO 9001:2015, ISO 13485, AS9100D


Rebarbação térmica e eletroquímica
Para furos cruzados e passagens internas, a DEK orçamenta estes métodos quando a quantidade ou a geometria o justificam.
Perguntas frequentes
Respostas sobre quebras de arestas, métodos de rebarbação e como a DEK trata a rebarbação na sua encomenda de usinagem.

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








