Serviços de retificação de precisão sem centros
Os serviços de retificação sem centros da DEK acabam pinos, veios e barras com ±0,002 mm no diâmetro e 0,001–0,002 mm de circularidade, de Ø1 a 80 mm. Sem pontas, sem pinças, sem pedido mínimo.
-
±0,002 mm
Tolerância de diâmetro
-
Ra 0,2 µm
Acabamento após retificação
-
Ø1–80 mm
Intervalo de diâmetro
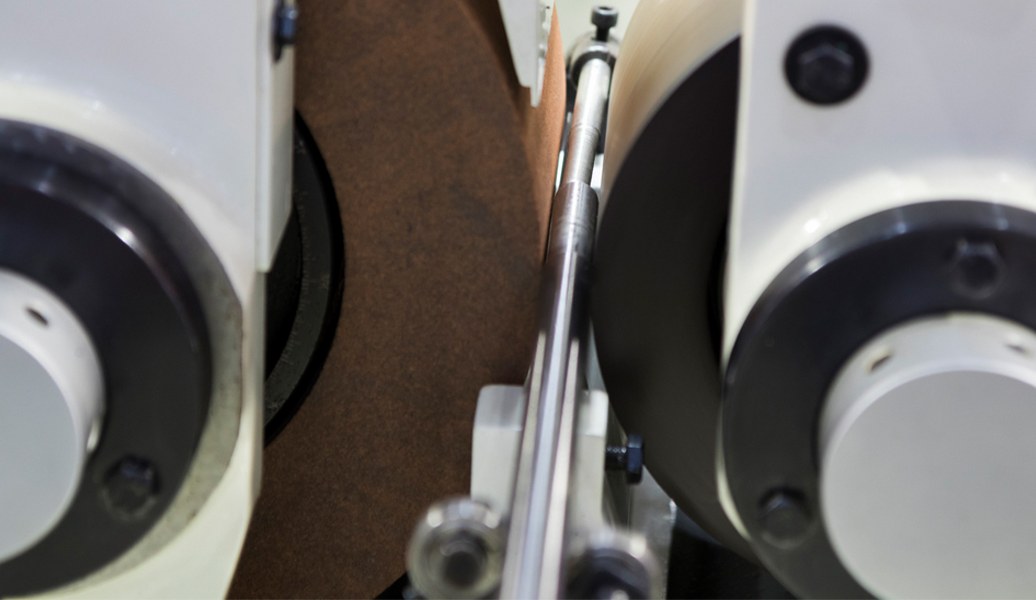

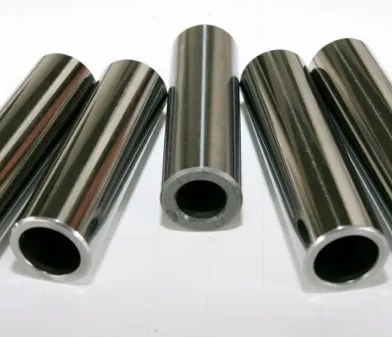
Retificação sem centros para pinos, veios e barras
A retificação sem centros apoia a peça no seu próprio diâmetro exterior, entre um rebolo de retificação e um rebolo regulador. Sem furos de centragem e sem pinça, não há erro de furo de centragem, nem excentricidade causada pela fixação, nem flexão em peças longas e esbeltas.
A DEK realiza este processo internamente em peças que maquina e tempera, no âmbito dos nossos serviços de retificação de precisão: pinos de cavilha, veios temperados, rolos, hastes de válvula e a barra retificada que alimenta os nossos tornos de torneamento tipo suíço . As peças começam no torneamento CNC, desde algumas unidades até dezenas de milhares.
Por que escolher a DEK para serviços de retificação sem centros
A retificação foi onde a DEK começou: uma única oficina maquina, tempera, retifica e inspeciona as suas peças redondas numa só encomenda.
-

Produção interna desde 2002
Os primeiros produtos da DEK em 2002 foram pinos ejetores, pinos de macho e casquilhos guia retificados com ±0,002 mm. A retificação sem centros mantém-se interna desde então.
-

Uma encomenda, todo o percurso
A retificação sem centros coexiste com a retificação cilíndrica e plana, o torneamento CNC e tipo suíço, o fresamento, a eletroerosão e o tratamento térmico, pelo que um pino temperado é produzido de ponta a ponta aqui.
-

Qualidade certificada
Certificação ISO 9001:2015, ISO 13485 e AS9100D pela TÜV. Os diâmetros retificados são verificados com micrómetros, medidores pneumáticos e um medidor de circularidade.
-

Sem pedido mínimo, de 1 a 10 000+
Desde um único pino protótipo até mais de 10 000 peças, sem pedido mínimo. A confiança de mais de 2300 clientes em todo o mundo.

Orçamentos revistos por engenheiros
Envie um desenho com a tolerância de diâmetro, circularidade, acabamento, dureza e quantidade. Um engenheiro confirma o modo contínuo ou de penetração, a sobremetal de retificação e a sequência de tratamento térmico, e apresenta o orçamento em 6 horas para a maioria das peças.
Capacidades de retificação sem centros
Dois métodos de retificação, uma ficha de capacidades: escolha a configuração que corresponde à geometria, tolerância e volume da sua peça.
Retificação sem centros vs. cilíndrica
Sem centros para diâmetro, circularidade, acabamento e volume; cilíndrica para concentricidade, excentricidade e faces de encosto. Ver o que é retificação cilíndrica.
| Critério | Este processoRetificação sem centros | Retificação cilíndrica |
|---|---|---|
| Fixação da peça | Peça no seu próprio diâmetro exterior | Entre pontas ou com bucha |
| Ideal para | Diâmetro, circularidade, acabamento | Concentricidade, excentricidade |
| Diâmetros concêntricos | Não garantido | Assenta com precisão dentro de 0,003 mm |
| Encostos e faces | Apenas por penetração, sem faces | Encostos, faces, conicidades |
| Volume | Máximo, contínuo | Menor |
| Escolher quando | Pinos simples, barra, veios longos | Assentos de rolamentos, alinhamento de furos |
Peças retificadas para indústrias exigentes
Veios de instrumentos médicos, pinos aeroespaciais de titânio, hastes de válvulas hidráulicas e rolos para equipamento alimentar: um processo de retificação, muitos setores.
-

Aeroespacial
-

Médico
-

Automóvel
-

Robótica
-

Semicondutores
-

Eletrónica
-

Telecomunicações
-

Drones e UAV
-

Energia
-

Petróleo e gás
-

Marítimo
-

Equipamento industrial
-

Construção
-

Agricultura
-

Produtos de consumo
-

Militar e defesa
-

Mineração
-
 AeroespacialSuportes, ferragens de cabine e acessórios não críticos para voo segundo a AS9100D, em alumínio 7075, Ti-6Al-4V e Inconel 718, com FAI.Saber mais
-
 MédicoVeios de instrumentos, puxos e cânulas em aço inoxidável 316L, titânio e PEEK segundo a ISO 13485, com rastreabilidade de lote como padrão.Saber mais
-
 AutomóvelCarcaças de sensores, corpos de válvulas e veios para protótipos e volumes baixos a médios, em alumínio, aço liga 4140 e 4340, aço inoxidável e latão.Saber mais
-
 RobóticaCarcaças de articulações, flanges de acionamento harmónico e dedos de garras em alumínio e aço temperado, com fresamento de 5 eixos numa só fixação.Saber mais
-
 SemicondutoresComponentes de câmara, fixações de manuseamento de wafers e flanges de vácuo em alumínio 6061, 316L, PEEK e Kovar, com arestas sem rebarba.Saber mais
-
 EletrónicaCorpos de conectores, dissipadores de calor, blindagens RF e pinos de precisão em alumínio, latão e cobre, com tolerância de ±0.01 mm nas zonas de contacto.Saber mais
-
 TelecomunicaçõesComponentes de guias de onda, carcaças de filtros e invólucros RF em alumínio e ligas de cobre, com niquelagem ou prateagem para condutividade.Saber mais
-
 Drones e UAVSuportes de motor, estruturas de gimbal e acessórios de trem de aterragem em alumínio 7075, titânio e magnésio para reduzir peso sem perder rigidez.Saber mais
-
 EnergiaPlacas terminais de bateria, barramentos, carcaças de inversores e acessórios de pilhas de combustível em alumínio, cobre e aço inoxidável, maquinados planos e sem rebarba.Saber mais
-
 Petróleo e gásComponentes de válvulas, blocos de distribuição, peças de ferramentas de fundo de poço e flanges em 4140, 17-4 PH, duplex 2205 e Inconel, com especificações de dureza.Saber mais
-
 MarítimoVeios de hélice, peças de bombas e ferragens de convés em aço inoxidável 316, bronze e bronze de alumínio, escolhidos em primeiro lugar pela resistência à corrosão.Saber mais
-
 Equipamento industrialPlacas de garras, fixações de guias lineares, seguidores de came e estruturas de máquinas em alumínio e aço, com dispositivos guardados para repetições.Saber mais
-
 ConstruçãoSuportes estruturais, ferragens de fixação e conexões hidráulicas em aço macio, aço ligado e alumínio, zincados ou com pintura em pó.Saber mais
-
 AgriculturaCárteres de caixas de velocidades, veios, corpos de bicos de pulverizador e suportes de sensores em ferro fundido, aço e inox, resistentes à abrasão e à humidade.Saber mais
-
 Produtos de consumoBotões, puxadores, peças de invólucro e hardware de áudio em que a superfície maquinada fica à vista, anodizada, com jato de esferas ou polida conforme amostra.Saber mais
-
 Militar e defesaSuportes óticos, invólucros e calhas de acessórios em alumínio, aço e titânio, com certificação de material e relatórios FAI.Saber mais
-
 MineraçãoPlacas de desgaste, casquilhos, componentes de britadores e conexões hidráulicas em aço ligado temperado, bronze e inox, resistentes ao pó e à vibração.Saber mais
Peças típicas retificadas sem centros
De pinos de cavilha de Ø2 mm a barras retificadas de 3 m, estas são as peças redondas que as nossas retificadoras sem centros produzem todas as semanas.
-

Pinos de cavilha e de localização
Ø2–20 mm, temperados e com tolerância de ±0.002 mm no diâmetro. Consulte os nossos pinos personalizados.
-

Veios retificados de precisão
Veios de motor lisos e escalonados, retificados para ajuste de rolamentos e concentricidade. Consulte os nossos veios personalizados.
-

Rolos e pinos de agulhas
Rolos de alimentação contínua e pinos de agulhas para rolamentos, transportadores e equipamento de impressão, com consistência ao longo de milhares de peças.
-

Hastes de válvula e êmbolos
Hastes de válvula, êmbolos e esboços de carretel para conjuntos hidráulicos e pneumáticos, frequentemente retificados por penetração com degraus.
-

Esboços de pinos ejetores e de macho
Esboços de pinos ejetores e de macho temperados para componentes de moldes, a nossa primeira linha de produtos desde 2002.
-
Barras retificadas para tornos suíços
Os tornos de buchas-guia exigem barras com circularidade na ordem dos mícrones; retificamos barras para o nosso próprio torneamento tipo suíço.
Dicas de projeto para peças retificadas
-
Sobremetal para retificação
Deixe 0,1–0,3 mm no diâmetro para retificação após têmpera: menos nos pinos pequenos, mais nas barras longas.
-
Peças curtas
A alimentação contínua permite peças muito longas, mas as peças mais curtas do que o seu diâmetro são instáveis na lâmina de apoio. Tenha em conta a relação comprimento/diâmetro.
-
Planos e furos transversais
Planos, chavetamentos ou furos transversais numa secção de alimentação contínua interrompem o contacto do rebolo regulador e provocam vibração. Maquine-os após a retificação ou utilize alimentação por penetração.
-
Chanfros e comprimento dos degraus
Chanfre ambas as extremidades para que as peças entrem nos rebolos sem lascar, e mantenha os comprimentos escalonados dentro da largura de um rebolo para uma única penetração.
Qualidade de retificação certificada
Certificação ISO 9001:2015, ISO 13485 e AS9100D pela TÜV, com relatórios de circularidade a pedido.
-
 AS9100D
Sistema de gestão da qualidade aerospacial
-
 ISO 9001:2015
Norma de gestão da qualidade
-
 ISO 13485
Gestão da qualidade de dispositivos médicos
Metais que retificamos sem centros
Os aços temperados constituem a maior parte do nosso trabalho sem centros; o inox, o metal duro e os metais não ferrosos são retificados em diâmetro e acabamento.
Precisa de retificar um metal que não está aqui indicado? Pergunte aos nossos engenheiros.
Ver tudoComo encomendar peças retificadas sem centros
FAQ de retificação sem centros
Respostas diretas sobre tolerâncias, métodos de retificação e o que podemos retificar para si.
Solicitar orçamento de retificação sem centros
Envie um desenho com a tolerância de diâmetro, circularidade, acabamento, dureza e quantidade. Um engenheiro analisa-o e responde em 6 horas para a maioria das peças.
- Passagem contínua ou penetração confirmada por um engenheiro
- Sobremetal de retificação e tratamento térmico sequenciados
- Diâmetro ±0.002 mm, Ra 0.2–0.4 µm
- 1 a 10 000+ peças, sem pedido mínimo
- ISO 9001:2015, ISO 13485, AS9100D
Capacidades relacionadas
-
 Ligações de precisão de altíssima purezaSaber mais
-
 Serviços de mandrilagem de precisãoSaber mais
-
 Serviços de mandrilagem CNC de precisãoSaber mais
-
 Serviços de eletroerosão a fio de precisãoSaber mais
-
 Serviços de roscagem CNC de precisãoSaber mais
-
 Serviços de retificação plana de precisãoSaber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.