









Usinagem de machos e cavidades de moldes
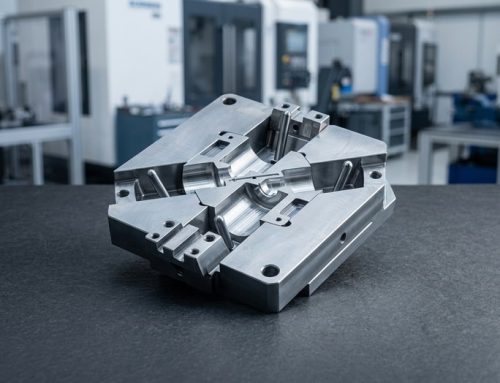
Usinagem de machos e cavidades de moldes em H13, S7, D2 e A2, com tolerância de ±0.005 mm e superfícies polidas até Ra 0.2 µm. Sem pedido mínimo, protótipos em 3–5 dias, cada desenho revisto por engenheiro.
-
±0.005 mm
Fresado e retificado
-
Ra 0.2 µm
Acabamento polido
-
3–5 dias
Prazo de protótipo
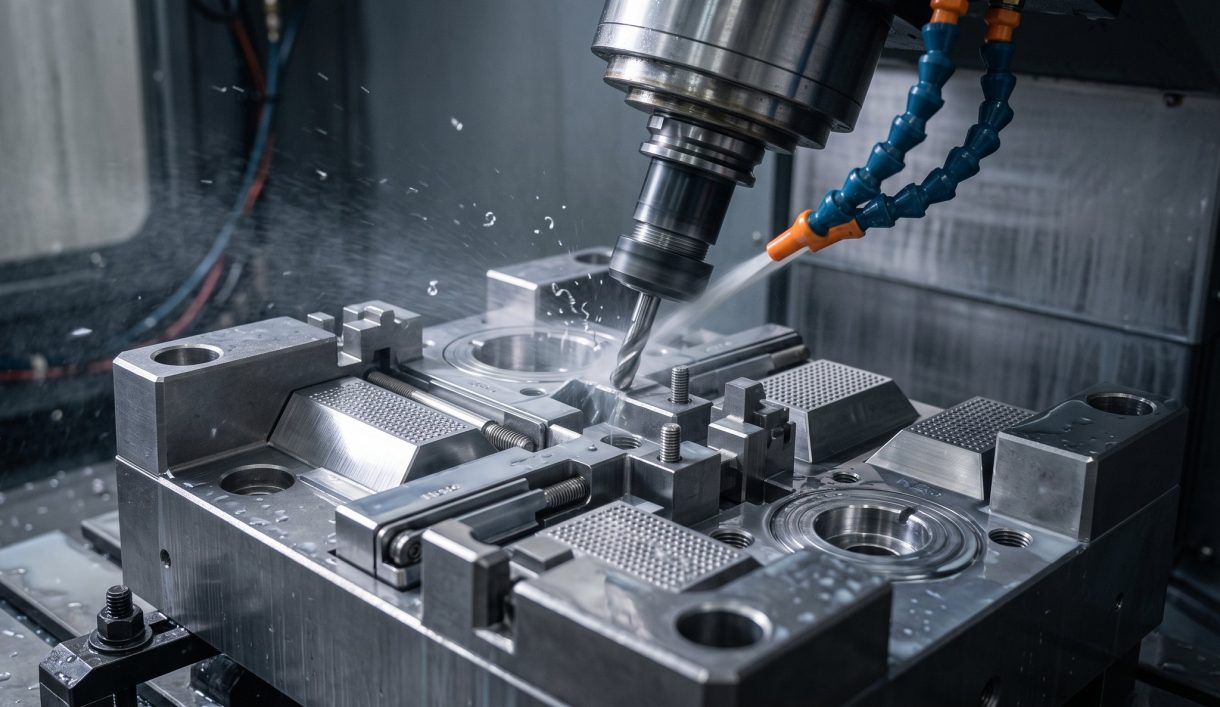

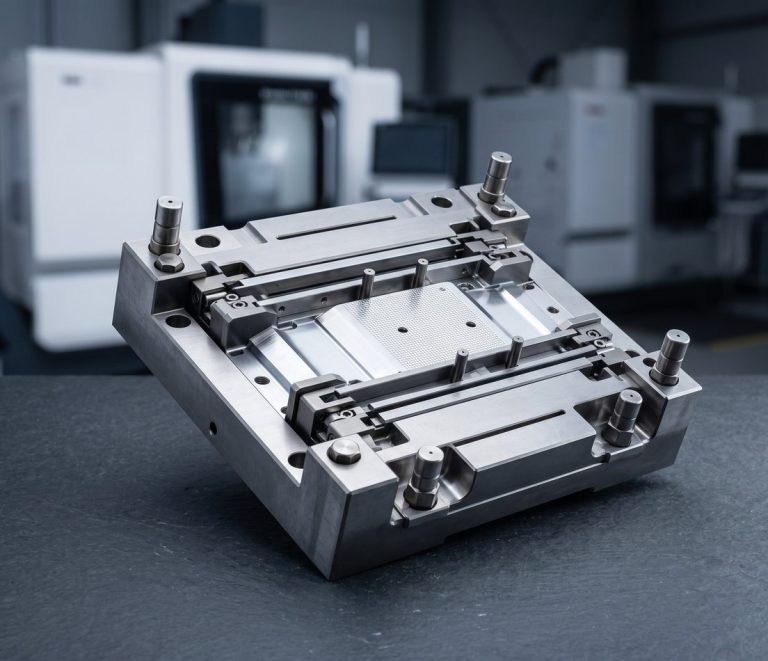
Fabricação de componentes de moldes desde 2002
A usinagem de machos e cavidades de moldes é a atividade mais antiga da DEK: fundada em 2002, fornecemos pinos de macho, pinos extratores e casquilhos guia a fabricantes de moldes. Hoje usinamos machos, cavidades, insertos, corrediças, extratores e pinos extratores em H13, S7, D2, A2, O1 e aço inoxidável 420.
Os componentes de moldes fazem parte do nosso catálogo de peças personalizadas usinadas por CNC usinadas conforme o seu projeto com eletroerosão a fio e retificação. O design de moldes e a moldagem por injeção não estão incluídos aqui.
Tipos de componentes de moldes que usinamos
Machos, cavidades, insertos, pinos, elétrodos e detalhes de estampos usinados a partir de blocos de aço para ferramentas endurecido, pré-endurecido ou recozido.
-
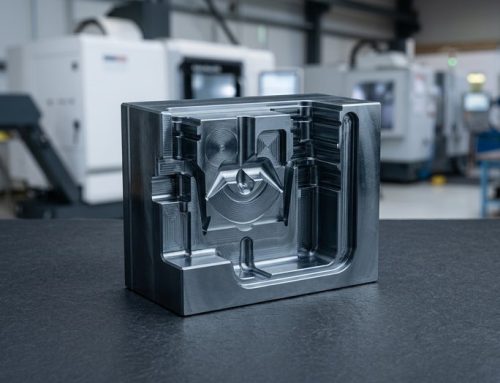 Machos e cavidadesA partir de blocos endurecidos ou pré-endurecidos, fresados a duro após o tratamento térmico.
-
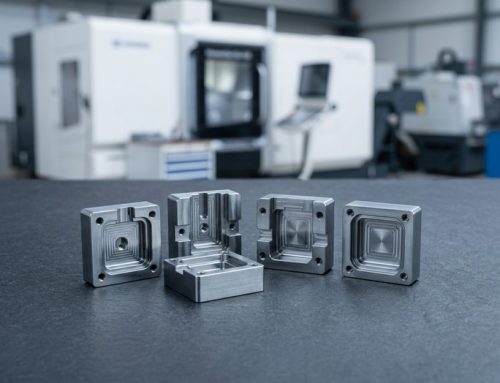 Insertos de moldes usinados por CNCInsertos de cavidade, macho, entrada e respiro, fresados por CNC e cortados por eletroerosão a fio.
-
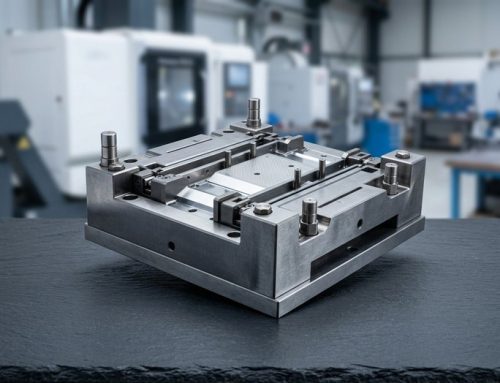 Corrediças, extratores e cunhasCorrediças, extratores, cunhas e placas de desgaste com faces inclinadas retificadas.
-
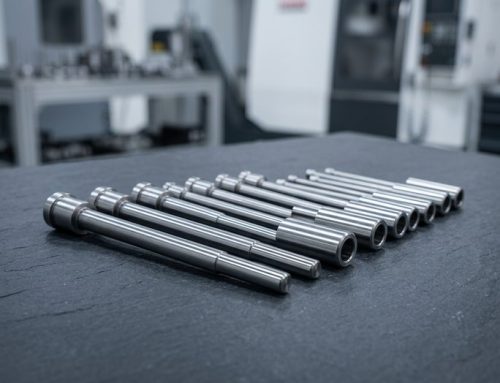 Pinos e casquilhos extratoresPinos extratores, casquilhos extratores, pinos de macho e extratores de lâmina.
-
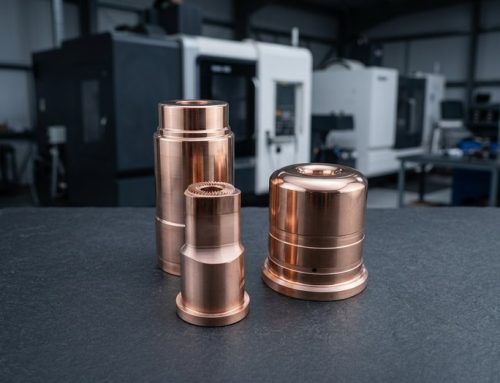 Elétrodos de eletroerosão por penetraçãoElétrodos em cobre C110, usinados internamente para trabalhos de eletroerosão por penetração.
-
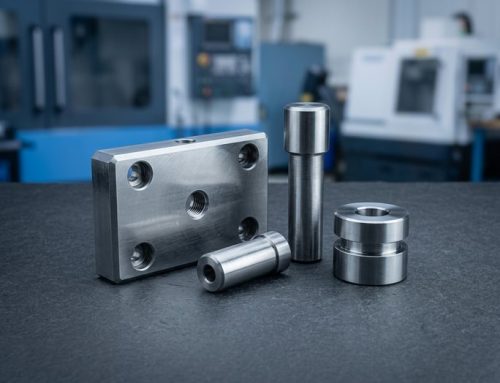 Componentes de estamposPunções, botões de corte, placas de extração e blocos de conformação para estampagem.
-
 Insertos para ferramentas rápidasInsertos em alumínio ou aço pré-endurecido para programas de ferramentas rápidas.


Especificações de usinagem de machos e cavidades de moldes
Aços para ferramentas, processos de eletroerosão e retificação, tolerâncias medidas e acabamentos para machos, cavidades, insertos e detalhes de estampos.
Dicas de projeto para componentes de moldes e matrizes
Indicações no desenho que determinam o custo, o processo e a vida útil de machos, cavidades, insertos e pinos ejetores.
-

Dureza e sequência de maquinagem
Indique a dureza e se a maquinagem de acabamento é feita após o tratamento térmico; custa mais, mas elimina o risco de distorção.
-

Raios de canto internos
Raios inferiores a 0,2 mm implicam eletroerosão, por isso indique no desenho quais as faces que podem ser obtidas por eletroerosão.
-

Padrões de furos de pinos ejetores
Dimensione os furos como um padrão a partir de um único datum, com ajuste H7 e tolerância de comprimento do escareado.
-

Grau e direção de polimento
Indique o ângulo de saída, o grau SPI ou VDI 3400 e a direção em cada superfície de moldação; "polir" por si só não é uma especificação.
-

Insertos substituíveis
Projete os insertos de entrada e os sujeitos a desgaste como peças substituíveis para evitar a remaquinagem de todo o bloco da cavidade.
O que indicar no seu desenho
-
Modelo STEP e desenho
Envie um modelo STEP com o desenho; cada inserto é verificado em CMM contra o modelo antes do envio.
-
Grau de aço e dureza
Indique o grau (H13, S7, D2, A2, O1, 420) e o HRC pretendido; a dureza é verificada após o tratamento térmico.
-
Grau de polimento
Indique SPI ou VDI 3400 por superfície: Ra 0,8 µm fresado, Ra 0,2–0,4 µm polido, polimento espelhado a pedido.
-
Quantidade e prazo de entrega
Sem pedido mínimo: um único inserto de substituição ou um conjunto de pinos ejetores é orçamentado e enviado em 3–5 dias, mais o tratamento térmico.
Serviços de maquinagem de moldes por setor
Serviços de maquinagem de moldes e fabrico de ferramentas personalizadas para construtores de moldes nos setores automóvel e de bens de consumo, além de insertos em aço inoxidável 420 para uso médico.
-

Aeroespacial
-

Médico
-

Automóvel
-

Robótica
-

Semicondutores
-

Eletrónica
-

Telecomunicações
-

Drones e UAV
-

Energia
-

Petróleo e gás
-

Marítimo
-

Equipamento industrial
-

Construção
-

Agricultura
-

Bens de consumo
-

Militar e defesa
-

Mineração
-
 AeroespacialSuportes, ferragens de cabine e acessórios não críticos para voo segundo a AS9100D, em alumínio 7075, Ti-6Al-4V e Inconel 718, com FAI.Saber mais
-
 MédicoEixos de instrumentos, pegas e cânulas em aço inoxidável 316L, titânio e PEEK segundo a ISO 13485, com rastreabilidade de lote de série.Saber mais
-
 AutomóvelCarcaças de sensores, corpos de válvulas e eixos para protótipos e volumes baixos a médios, em alumínio, aço ligado 4140 e 4340, aço inoxidável e latão.Saber mais
-
 RobóticaCarcaças de articulações, flanges de acionamento harmónico e dedos de garras em alumínio e aço temperado, com usinagem de 5 eixos numa única fixação.Saber mais
-
 SemicondutoresComponentes de câmara, fixações de manuseamento de wafers e flanges de vácuo em alumínio 6061, 316L, PEEK e Kovar, com arestas sem rebarbas.Saber mais
-
 EletrónicaCorpos de conectores, dissipadores de calor, blindagens RF e pinos de precisão em alumínio, latão e cobre, com tolerância de ±0.01 mm nas zonas de contacto.Saber mais
-
 TelecomunicaçõesComponentes de guias de onda, caixas de filtros e invólucros RF em alumínio e ligas de cobre, com revestimento de prata ou níquel para condutividade.Saber mais
-
 Drones e UAVSuportes de motor, estruturas de cardan e acessórios de trem de aterragem em alumínio 7075, titânio e magnésio para reduzir peso sem perder rigidez.Saber mais
-
 EnergiaPlacas terminais de bateria, barramentos, invólucros de inversores e acessórios de células de combustível em alumínio, cobre e aço inoxidável, maquinados planos e sem rebarbas.Saber mais
-
 Petróleo e gásComponentes de válvulas, blocos de distribuição, peças de ferramentas de fundo de poço e flanges em 4140, 17-4 PH, duplex 2205 e Inconel, com especificações de dureza.Saber mais
-
 MarítimoVeios de hélice, peças de bombas e ferragens de convés em aço inoxidável 316, bronze e bronze de alumínio, escolhidos em primeiro lugar pela resistência à corrosão.Saber mais
-
 Equipamento industrialPlacas de garras, suportes de guias lineares, seguidores de came e estruturas de máquinas em alumínio e aço, com dispositivos de fixação guardados em arquivo para repetições.Saber mais
-
 ConstruçãoSuportes estruturais, ferragens de ancoragem e acessórios hidráulicos em aço macio, aço ligado e alumínio, zincados ou com pintura em pó.Saber mais
-
 AgriculturaInvólucros de caixas de velocidades, veios, corpos de bicos de pulverizador e suportes de sensores em ferro fundido, aço e aço inoxidável para resistir à abrasão e à humidade.Saber mais
-
 Bens de consumoBotões, puxadores, peças de invólucros e ferragens de áudio em que a superfície maquinada fica à vista, anodizados, com jato de esferas ou polidos conforme amostra.Saber mais
-
 Militar e defesaSuportes óticos, invólucros e calhas para acessórios em alumínio, aço e titânio, com certificação de material e relatórios FAI.Saber mais
-
 MineraçãoPlacas de desgaste, casquilhos, componentes de britadores e acessórios hidráulicos em aço ligado temperado, bronze e aço inoxidável para resistir ao pó e à vibração.Saber mais
Porquê a DEK para fabrico de componentes de moldes
Mais de 20 anos a fornecer fabricantes de moldes, com rotinas de inspeção concebidas para componentes de ferramentas.
-

Mais de 20 anos com fabricantes de moldes
Fundada em 2002, fornece pinos de núcleo, pinos ejetores e casquilhos de guia a fabricantes de moldes; certificação ISO 9001 obtida em 2005.
-

Fornecedor Misumi desde 2012
Fornecedor da cadeia de abastecimento Misumi desde 2012, pelo que as rotinas de inspeção de componentes de ferramentas estão há muito consolidadas.
-

Verificações CMM e de dureza
Cada inserto é verificado em CMM contra o modelo, os pinos são calibrados e a dureza é confirmada após o tratamento térmico.
-

Um só teto, um só percurso
Fresamento, eletroerosão a fio e por penetração, retificação e polimento são executados internamente, com tolerância de ±0.005 mm nas zonas acabadas.

Revisão de engenheiro em cada desenho
Cada desenho é revisto por um engenheiro antes do orçamento. A DEK é certificada pela TÜV segundo a ISO 9001:2015, ISO 13485 e AS9100D, e maquina componentes de moldes e matrizes conforme o seu projeto.
Qualidade certificada para ferramentas
ISO 9001:2015, ISO 13485 e AS9100D certificadas pela TÜV.
-
 AS9100D
Sistema de gestão da qualidade aerospacial
-
 ISO 9001:2015
Norma de gestão da qualidade
-
 ISO 13485
Gestão da qualidade de dispositivos médicos
Aços para ferramentas e acabamentos de moldes
Aços, cobre e acabamentos que utilizamos em núcleos, cavidades, insertos, elétrodos e detalhes de matrizes.
Acabamentos superficiais
Precisa de outro aço ou acabamento? Fale com os nossos engenheiros
Todos os materiaisFAQ sobre componentes de moldes
Aço temperado, insertos individuais e âmbito: respostas para fabricantes de moldes.
Solicitar orçamento para serviços de ferramentaria e cunhos
Envie um modelo STEP e um desenho com o tipo de aço, dureza, grau de polimento e quantidade. Todos os desenhos são revistos por um engenheiro.
- Insertos e pinos simples com orçamento em 6 horas
- Conjuntos de macho e cavidade com orçamento em 3 dias
- sem pedido mínimo, insertos individuais são bem-vindos
- Protótipos expedidos em 3–5 dias
- ±0.005 mm fresado, retificado e cortado a fio
Capacidades relacionadas
-
 Ligações de precisão de pureza ultraelevadaSaber mais
-
 Serviços de mandrilagem de precisãoSaber mais
-
 Serviços de mandrilagem CNC de precisãoSaber mais
-
 Serviços de eletroerosão a fio de precisãoSaber mais
-
 Serviços de roscagem CNC de precisãoSaber mais
-
 Serviços de retificação plana de precisãoSaber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








