









Usinagem de aço para ferramentas
A DEK faz usinagem de aço para ferramentas desde 2002: A2, D2, H13, O1, S7 e A3, recozidos ou temperados até 60+ HRC, com tolerância de ±0.005 mm. Fresamento a duro, eletroerosão a fio e retificação internos, sem pedido mínimo.
-
±0.005 mm
Tolerância de usinagem
-
60+ HRC
Usinagem de material temperado
-
2002
Raízes em componentes de moldes
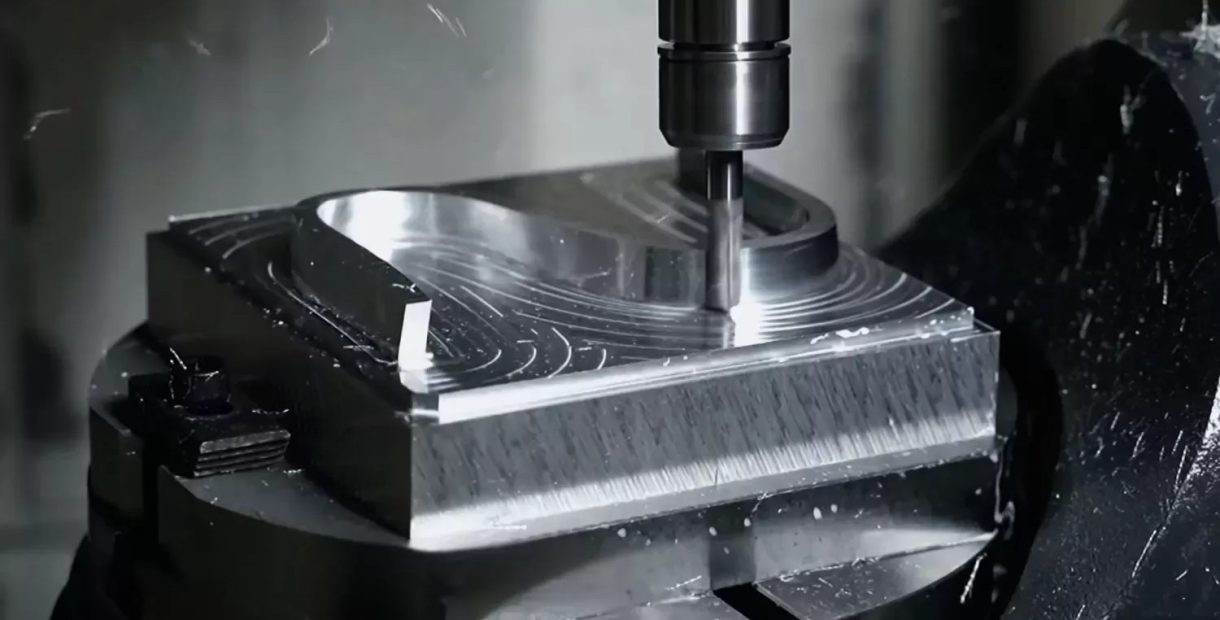

Porque a usinagem de aço para ferramentas começa na DEK
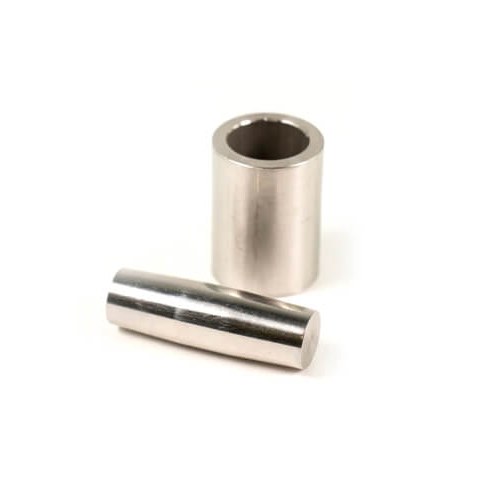
A DEK começou em 2002 a fabricar pinos de núcleo, pinos ejetores e casquilhos guia para ferramentas de moldes. O aço para ferramentas é uma das famílias de aço da nossa gama de usinagem CNC de metais , utilizada quando uma peça corta, conforma ou sofre desgaste contra outra superfície dura, ou tem de manter um gume afiado.
Não o especifique por hábito: um 4140 aço ligado a 28–36 HRC é mais barato, mais tenaz e mais simples de usinar para veios e dispositivos que não precisam de 58 HRC, e o aço inoxidável 440C é melhor onde uma peça temperada está exposta à humidade.
-

ISO 9001:2015, ISO 13485, AS9100D pela TÜV
-

Eletroerosão e retificação internas após têmpera
-

Orçamentos revistos por engenheiros em 6 horas
-

Sem pedido mínimo; protótipos em 3–5 dias
Graus de aço para ferramentas que usinamos
Seis graus, usinados recozidos ou temperados. Os índices de maquinabilidade são relativos ao aço de corte fácil AISI 1212, em estado recozido.
-

A2
57–62 HRC temperadoMatrizes de corte a frio de uso geral com boa estabilidade dimensional; têmpera ao ar, variação dimensional de +0,03 a +0,10%.
-

D2
58–62 HRC; maquinabilidade ~30–35%Desgaste abrasivo: matrizes de corte, lâminas de bobinagem. Os carbonetos com 12% de Cr embotam os gumes, pelo que o D2 exige montagens rígidas.
-

H13
44–52 HRC temperadoTrabalho a quente: ferramentas de extrusão, insertos de moldes que trabalham a quente. O H13 é usinado recozido e depois temperado; o H13 mantém cerca de 40 HRC a 500 °C.
-

O1
Maquinabilidade ~55–60%Calibres e punções pequenos onde o custo importa mais do que a distorção; o O1 é temperado em óleo até 57–62 HRC.
-

S7
54–58 HRC temperadoCargas de choque: cinzéis, lâminas de corte, punções pesados. S7 é temperado ao ar, em óleo nas secções espessas.
-

A3
58–63 HRC temperado1,25% C, 5% Cr, 1,1% Mo, 1% V; ≤235 HB recozido e maquinabilidade ~40–45%. Consulte a página do A3.
-
±0.003 mm
Diâmetros retificados
-
0,005 mm
Planicidade retificada
-
Ra 0,2 µm
Melhor acabamento retificado
Usinagem de aço temperado na DEK
As peças recozidas são desbastadas, tratadas termicamente e depois acabadas; os blocos temperados seguem diretamente para fresamento a duro, eletroerosão a fio e retificação.
-
1
Fresamento CNC de material recozido
A 200–255 HB, os seis graus são cortados com metal duro revestido. Fresamento CNC em máquinas de 3, 4 e 5 eixos processa blocos até cerca de 1000 mm.
-
2
Fresamento a duro
Usinagem de aço temperado até 60–62 HRC com CBN e metal duro de grão fino, pequeno engajamento radial e cargas de corte ligeiras; elimina um ciclo de tratamento térmico.
-
3
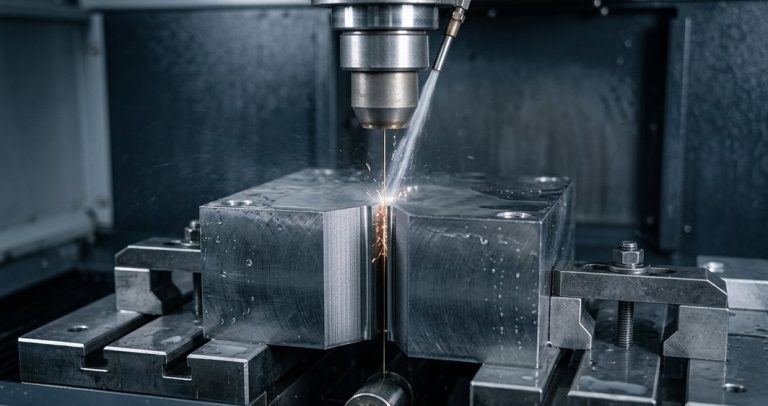
Eletroerosão a fio
Eletroerosão a fio corta punções e secções de matriz em D2 com ±0.005 mm, Ra 0,4 µm nas passagens de acabamento; os cantos internos são limitados pelo fio de 0,1–0,25 mm.
-
4
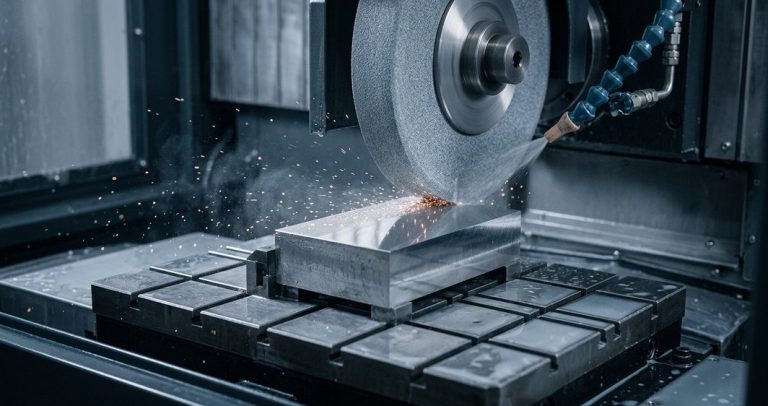
Retificação de precisão
Retificação plana, cilíndrica e de coordenadas: 0,005 mm de planicidade, ±0.003 mm nos espigões dos punções, Ra 0.2–0.4 µm.
Dicas de planeamento de distorção e sobremetal
A variação dimensional na têmpera é planeada no programa, grau a grau, antes do primeiro corte.
-
1
Sobremetal de retificação por grau
Deixamos 0,15–0,25 mm por face no A2 e A3, 0,2–0,3 mm no D2, H13 e S7, e 0,3–0,5 mm no O1, que varia +0,10 a +0,20% na têmpera em óleo.
-
2
Cortar antes da têmpera
As roscas, furos transversais e canais de arrefecimento do H13 são usinados recozidos; os furos retificados de coordenadas são furados abaixo da medida e o revenido é concluído antes do acabamento.
-
3
Movimento direcional do D2
O D2 expande +0,05 a +0,10% e pode mover-se direcionalmente, pelo que recebe a tolerância de 0,2–0,3 mm por face e uma montagem rígida desde o desbaste.
-
4
Dureza e grau verificados
Ensaio Rockwell em cada lote tratado termicamente; certificados de material confirmados com verificação por espetrómetro, para que um pedido de D2 nunca seja expedido num grau semelhante.
Graus de aço para ferramentas em stock
Fichas técnicas dos graus A2, A3, D2, H13, O1 e S7: equivalentes, composição química, dureza recozida e temperada, e peças típicas de cada um.
-
O aço para ferramentas S7, conhecido pelas suas propriedades de resistência ao choque. Apresenta elevada resistência ao impacto, resistência ao desgaste e tenacidade.Obter preço
-
O aço para ferramentas O1 é um aço para ferramentas temperável em óleo e não deformável, que pertence ao grupo dos aços para ferramentas de trabalho a frio. Apresenta elevada resistência ao desgaste, boa estabilidade dimensional, tenacidade e maquinabilidade.Obter preço
-
O aço para ferramentas H13 é amplamente utilizado na usinagem CNC devido à sua excelente dureza, resistência ao calor e tenacidade.Obter preço
-
O aço para ferramentas D2 é um aço de alto carbono, alto crómio e temperável ao ar, com excelente resistência ao desgaste, elevada resistência à compressão e boa tenacidade.Obter preço
-
O aço para ferramentas A3, também conhecido como AISI A3 ou W1-A-1, é um aço de alto carbono e alta liga com excelente resistência ao desgaste e tenacidade.Obter preço
-
O aço para ferramentas A2 é um aço para ferramentas de trabalho a frio temperável ao ar, comummente utilizado na usinagem CNC devido à sua excelente resistência ao desgaste e tenacidade.Obter preço
Quando escolher aço para ferramentas em vez de 4140 ou 440C
O aço para ferramentas face às opções mais económicas indicadas pela fonte para peças que não necessitam de 58 HRC, incluindo 4340 aço ligado.
Peças típicas em aço para ferramentas que usinamos
Punções, matrizes, insertos de moldes e calibres para estampagem, máquinas de embalagem, automação e ferramentas automóveis.
-
 Matrizes de estampagem e punçõesPunções e matrizes para corte, puncionamento e conformação em D2, A2 e S7; secções de matriz progressiva e extratores.
-
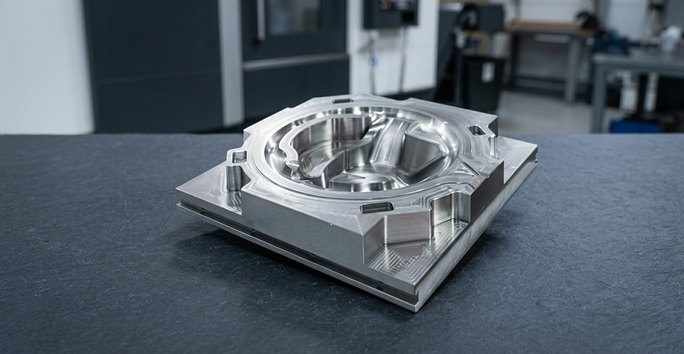 Componentes de moldesInsertos de cavidade e macho de moldes, corrediças, elevadores e pinos ejetores em H13 e O1, o trabalho que deu origem à DEK.
-
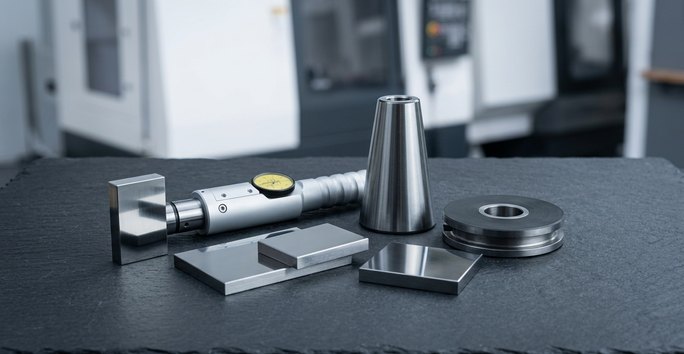 Calibres e dispositivosBlocos-padrão, calibres de tampão e dispositivos de inspeção em O1 e A2, retificados para dimensões estáveis e precisas.
-
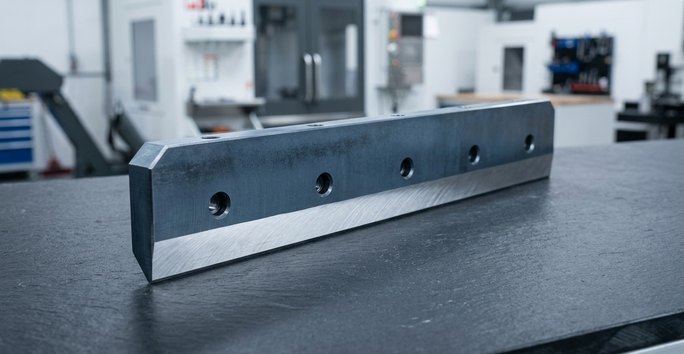 Lâminas de corte e cinzéisLâminas de corte, cinzéis e punções pesados em S7 sujeitos a choque, temperados a 54–58 HRC para resistência ao impacto.
-
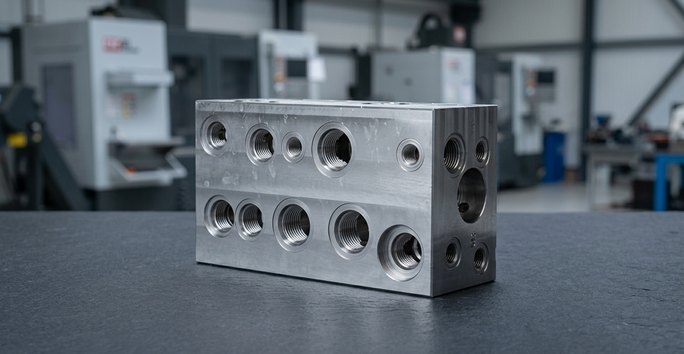 Peças de desgastePlacas de desgaste, calhas de guia e pastilhas de posicionamento para máquinas de embalagem e equipamentos de automação.
-
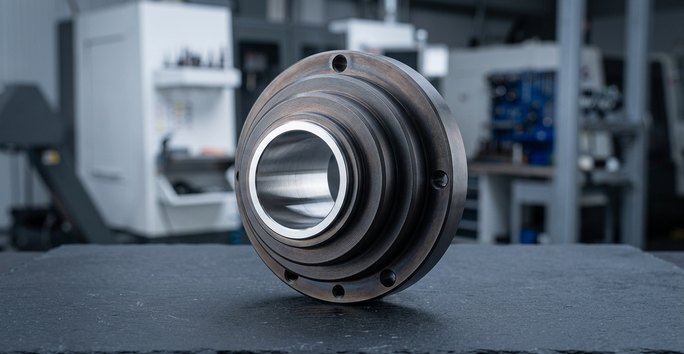 Ferramentas automóveisFerramentas temperadas para linhas de estampagem automóvel, além de matrizes de extrusão em H13 e insertos de ferramentas para trabalho a quente.
Opções de acabamento para peças em aço para ferramentas
Usinagem CNC mais tratamento térmico, revestimento ou polimento, coordenados pela DEK nas peças que usinamos.
Precisa de nitruração para H13? Peça aos nossos engenheiros um percurso.
-
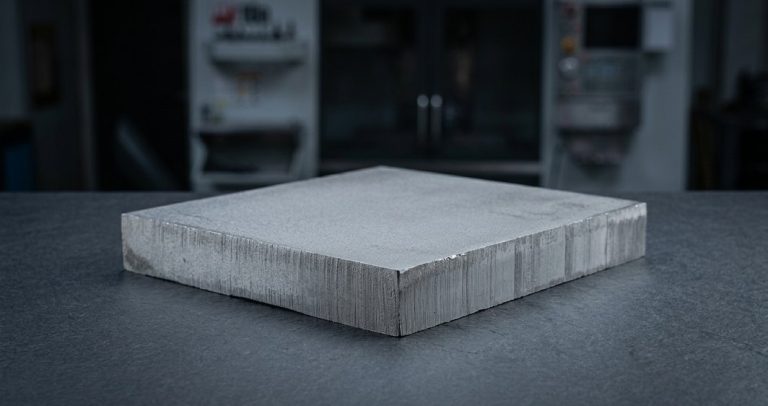 Tratamento térmicoMais popularUsinagem CNC + têmpera e revenido, sub-zero para D2; ensaio Rockwell em cada lote.Solicitar orçamento
-
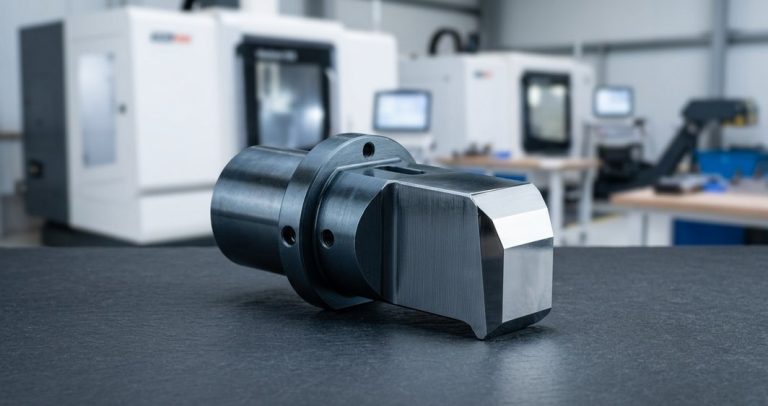 Revestimento PVDMais popularUsinagem CNC + revestimento PVD aplicado a punções e peças de desgaste em aço para ferramentas acabadas.Solicitar orçamento
-
 Oxidação negraMais popularUsinagem CNC + acabamento por oxidação negra em peças e dispositivos em aço para ferramentas usinados.Solicitar orçamento
-
 PolimentoMais popularUsinagem CNC + polimento de superfícies de insertos de moldes em H13 quando a peça moldada o exige.Solicitar orçamento
FAQ sobre usinagem de aço para ferramentas
Perguntas que os engenheiros colocam sobre trabalho temperado, recozido e específico por grau.
Outros materiais
-
 Aço ligadoAços ligados 4140, 4340, 8620, 4130 e A514 para veios, engrenagens e peças estruturais que exigem maior resistência à fadiga do que o aço carbono comum.Saber mais
-
 LatãoLatão de corte fácil C260, C360 e Cz121 maquinado para acessórios, peças de válvulas, engrenagens e conectores, desde um protótipo até volumes de produção.Saber mais
-
 BronzeBronze fosforoso C544, C841 sinterizado, bronze para casquilhos 932 e bronze de alumínio 954 para buchas, casquilhos, engrenagens, conectores e acessórios marítimos.Saber mais
-
 CobreCobre 101 e 110 em stock para guias de onda, barras coletoras, conectores e dissipadores de calor; cobre berílio e cobre telúrio maquinados a pedido.Saber mais
-
 InconelSuperligas de níquel Inconel 600, 625 e 718, maquinadas para peças aeroespaciais, de energia, médicas e industriais expostas a calor e a meios químicos corrosivos.Saber mais
-
 InvarInvar 36 e ligas da família Invar de baixa expansão, com CTE de cerca de 1,2 ppm/°C, maquinadas para suportes óticos, fixações para semicondutores e ferramentas de medição.Saber mais
-
 MagnésioO metal estrutural mais leve em uso na produção. AZ31B, AZ61B e AZ91D maquinados com controlo de aparas e refrigerante à prova de fogo para peças em que o peso é crítico.Saber mais
-
 Aço macioAço de baixo carbono 1018, de médio carbono 1045 e de corte fácil 1215 e 12L14: aço económico para veios, suportes, pinos, buchas e engrenagens.Saber mais
-
 TitânioTitânio Grau 1, Grau 2 e Grau 5 (Ti-6Al-4V), fresado, torneado e cortado por eletroerosão para peças aeroespaciais, médicas, de robótica e de semicondutores. Sem pedido mínimo.Saber mais
-
 Aço de tungsténioGraus de tungsténio e carboneto de tungsténio (YG6, YG8, YG10X, YG15, YL10.2) para peças de desgaste, moldes, punções e blindagem, fresados, torneados, cortados por eletroerosão e retificados.Saber mais
-
 Alumínio6061, 6063, 5083 e 5052 em stock para suportes, carcaças, peças marítimas e de manuseamento de fluidos, com tolerância de ±0.005 mm nas características críticas de ajuste e sem pedido mínimo.Saber mais
-
 Aço inoxidável303, 304, 316L, 17-4PH e 2205 duplex maquinados para peças médicas, de robótica, de semicondutores e aeroespaciais, desde um protótipo até à produção, ±0.005 mm.Saber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








