









Serviços de usinagem de bronze
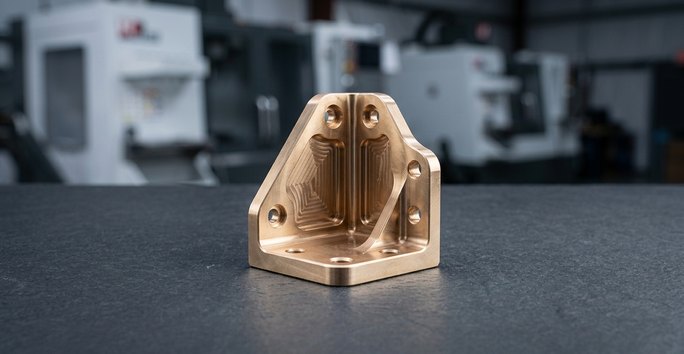
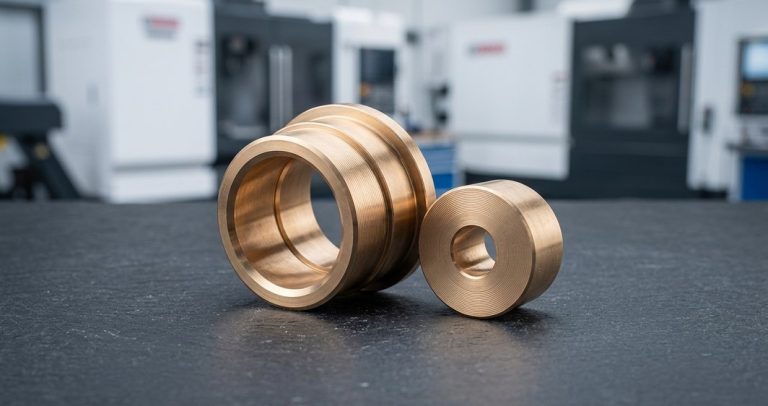
A DEK realiza usinagem de bronze com tolerância de ±0.005 mm nas ligas C544, C841, 932 e 954 para casquilhos, engrenagens e peças marítimas. Com mais de 20 anos de experiência em usinagem de precisão e mais de 1,2 milhões de peças usinadas por ano.
-
±0.005mm
Capacidade de tolerância
-
4
Ligas de bronze
-
1000 mm
Tamanho máximo da peça
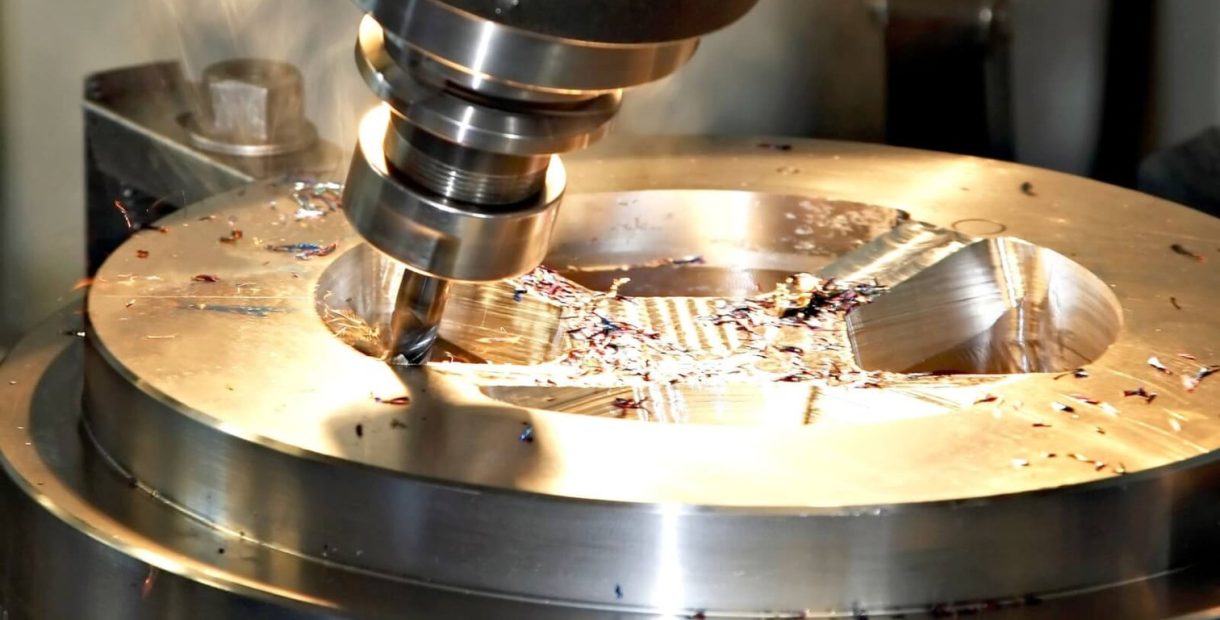

Porque é que os fabricantes escolhem a usinagem de bronze
O bronze é uma família de ligas de cobre-estanho (ou cobre-alumínio) que combina um desempenho de rolamento de baixo atrito com uma resistência genuína à corrosão. É especificado quando uma peça tem de deslizar, vedar ou resistir a um ambiente marinho ou químico sem gripagem nem picadas, razão pela qual domina os casquilhos e os rolamentos de manga.
A maquinabilidade varia muito consoante a liga: os bronzes sinterizados cortam-se facilmente, o bronze de alumínio é mais agressivo para o ferramental. O bronze fosforoso acrescenta condutividade para conectores e molas. A nossa equipa de usinagem de metais seleciona a liga adequada ao seu ciclo de trabalho antes de apresentar o orçamento.
-

Lubrificidade natural para casquilhos e rolamentos
-

Resiste à água salgada e a fluidos industriais
-

Estabilidade dimensional sob carga cíclica
-

Certificado ISO 9001, AS9100D e ISO 13485
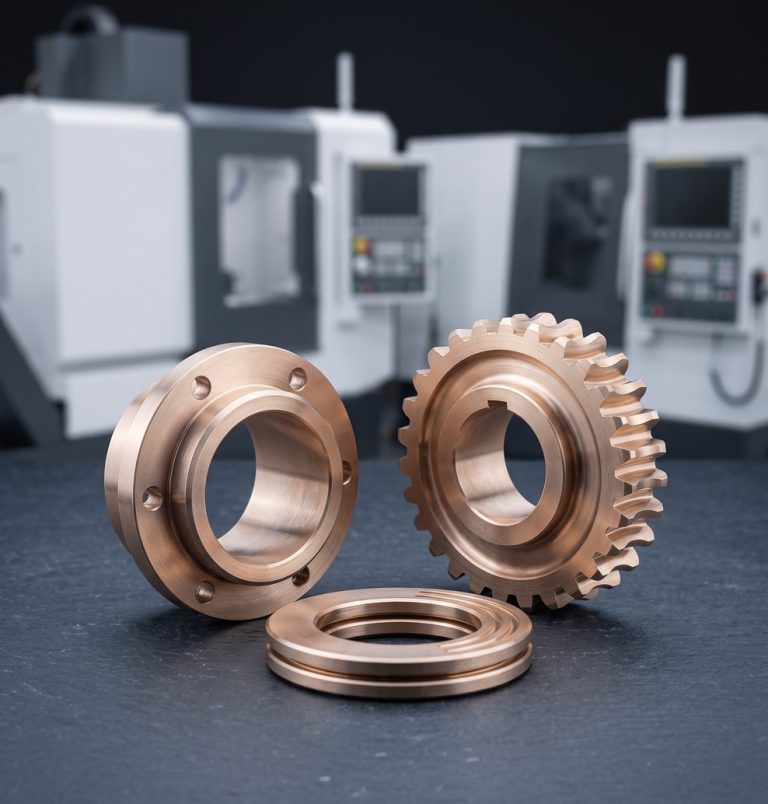
Ligas de bronze que usinamos
Quatro ligas de bronze habitualmente especificadas em trabalho industrial e de precisão; cada uma comporta-se de forma diferente sob a ferramenta e adequa-se a um trabalho diferente.
-

C544
Bronze fosforoso, grão finoPara conectores elétricos, molas, placas de desgaste e engrenagens que exigem especificações de superfície rigorosas. Ver bronze fosforoso C544.
-

C841 / Bronze 932
Bronze sinterizado e bronze para rolamentosC841 de corte fácil e o clássico 932 para casquilhos autolubrificantes, anéis de desgaste e rolamentos de manga. Ver bronze sinterizado C841.
-

Bronze 954
Bronze de alumínio, mais duroPara acessórios marítimos, componentes de válvulas e engrenagens estruturais; espere ciclos mais longos. Ver Bronze 954.
-
±0.005mm
Tolerâncias gerais do bronze
-
±0.003mm
Micropeças com menos de 10 mm
-
1000 mm
Maiores peças estruturais
Como usinamos peças CNC em bronze
Os avanços, as velocidades e o ferramental são definidos por liga para controlar a formação de cavacos e a acumulação de calor, que pode dilatar um furo durante o corte.
-
1
Torneamento CNC de bronze
Furos, diâmetros exteriores e roscas em casquilhos e conectores são executados em tornos CNC, onde se aproveitam as propriedades de rolamento do bronze. Ver torneamento CNC.
-
2
Fresamento CNC de bronze
Superfícies planas, ranhuras e geometria de montagem em suportes, engrenagens e corpos de válvulas, em centros de 3, 4 e 5 eixos. Ver fresamento CNC.
-
3
Torneamento tipo suíço
Pequenos conectores, casquilhos e pinos de precisão em tornos tipo suíço, apoiados junto à ferramenta para evitar desvios. Ver torneamento tipo suíço.
-
4
Inspeção CMM
Verificado em CMM na primeira peça e novamente na inspeção final, quer se trate de casquilhos C841 ou de peças de válvulas marítimas C954. Ver equipamento de controlo de qualidade.
Considerações sobre a usinagem de bronze
Fatores-chave que os nossos engenheiros avaliam ao adequar uma liga de bronze e um processo à carga, ao material de contacto e ao ambiente da sua peça.
-
1
A liga determina o custo
Adequar a liga ao ciclo de trabalho é a maior alavanca sobre o custo. O C841 ou o C544 cortam-se mais depressa e de forma mais económica do que o C954; especificar uma liga mais macia para um acessório marítimo abaixo do necessário arrisca a falha.
-
2
Calor e dilatação do furo
O bronze gera mais calor do que o alumínio com avanços comparáveis, o que pode dilatar um furo durante o corte e colocá-lo fora de tolerância quando a peça arrefece.
-
3
Tolerâncias críticas de ajuste no bronze
Os ajustes eixo-furo e a coaxialidade em casquilhos e rolamentos são mantidos a ±0.005 mm, o que determina o desempenho de um casquilho face ao seu eixo de contacto.
-
4
Desgaste do ferramental no bronze de alumínio
O C954 é mais duro e desgasta o ferramental mais depressa, pelo que é usinado com avanços mais conservadores e tempos de ciclo mais longos, aplicando as mesmas etapas de inspeção.
Ligas de bronze que usinamos
Explore as nossas páginas de ligas de bronze: bronze sinterizado C841, bronze para rolamentos 932 e bronze de alumínio 954, cada uma com notas de usinagem e preços.
-
O Bronze 954 é uma liga de bronze de alumínio de alta resistência com excelente resistência ao desgaste e à corrosão.Obter preço
-
O bronze 932, também conhecido como bronze para casquilhos, é um tipo de liga de bronze resistente ao desgaste, com elevada resistência e boa resistência à corrosão.Obter preço
-
O bronze 841, também conhecido como C84100, é um bronze ao estanho com chumbo que contém cobre, estanho e chumbo como componentes principais.Obter preço
Bronze vs. latão, cobre ou Delrin
Como o bronze se compara com as alternativas que os nossos engenheiros costumam sugerir quando a resistência ao desgaste, a condutividade ou o custo determinam a escolha.
| Critério | Este materialBronze | Latão | Cobre | Delrin |
|---|---|---|---|---|
| Escolha-o para | Desgaste, corrosão | Custo mais baixo | Condutividade | Casquilhos leves |
| Velocidade de maquinagem | Mais lenta | Mais rápida | – | – |
| Resistência | Elevada | Mais baixa | Muito menor | – |
| Resistência ao desgaste | Elevada | Mais baixa | Muito menor | – |
| Custo | Mais elevado | Mais baixa | – | Mais baixa |
Onde são utilizadas as peças de bronze personalizadas
As peças de bronze maquinadas na DEK servem programas de equipamento industrial, robótica, energia, aeroespacial, automóvel e semicondutores.
-
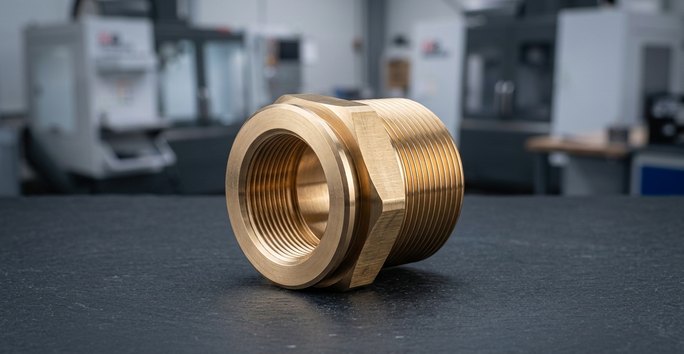 MarinhaAcessórios e ferragens expostos à água salgada, onde a resistência à corrosão supera o custo adicional em relação ao aço.
-
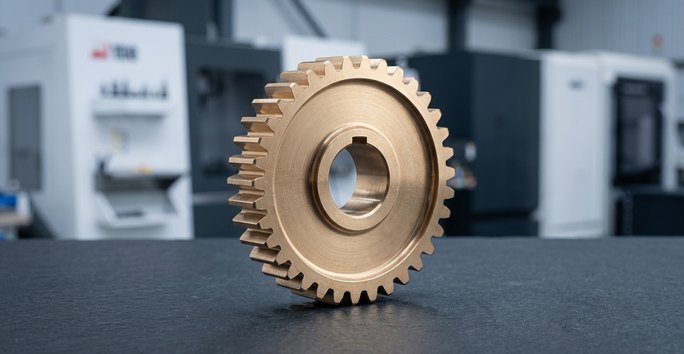 Equipamento industrialEngrenagens e componentes de desgaste em máquinas industriais, onde a estabilidade dimensional sob carga cíclica é importante.
-
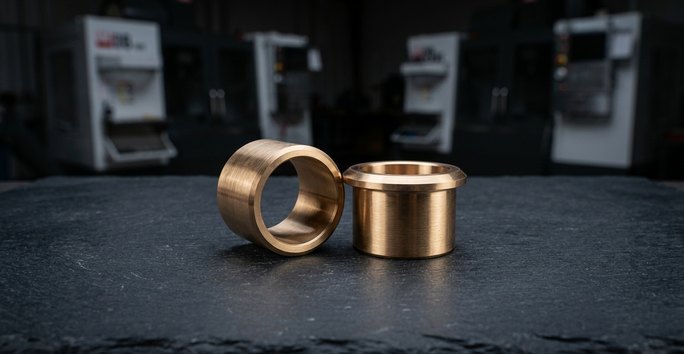 RobóticaBuchas e casquilhos em motores e atuadores, onde o baixo atrito e a vida útil ao desgaste superam a dureza bruta.
-
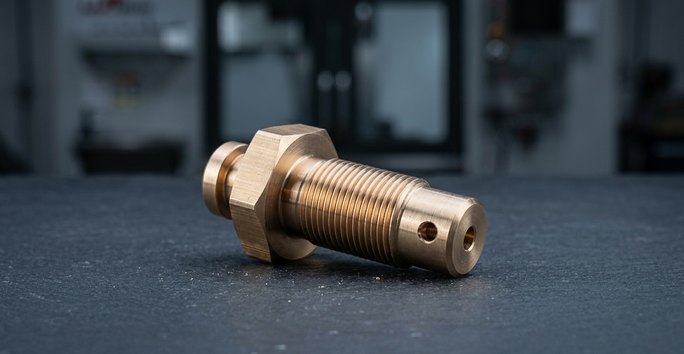 EnergiaComponentes de válvulas e ferragens para manuseamento de fluidos, onde a resistência à corrosão é inegociável e as paragens são dispendiosas.
-
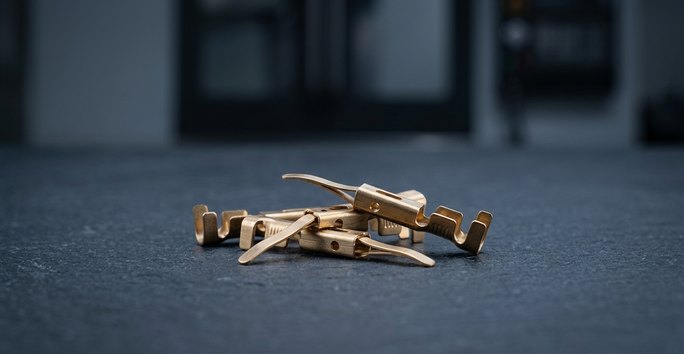 EletrónicaConectores e ferragens de terminais em bronze fosforoso, onde a condutividade e as propriedades de mola são igualmente importantes.
-
 AeroespacialEstruturas aeroespaciais não críticas para o voo, maquinadas sob o mesmo sistema de qualidade AS9100D que todas as peças de bronze.
Usinagem CNC + acabamentos para bronze
As peças de bronze saem da DEK maquinadas e galvanizadas ou polidas; a anodização é específica do alumínio e não se aplica ao bronze.
Precisa de outro acabamento? Ver todas as opções de acabamento superficial
-
 GalvanoplastiaMais popularUsinagem CNC mais galvanoplastia para resistência ao desgaste ou aspeto em buchas, conectores e ferragens de bronze.Solicitar orçamento
-
 PolimentoMais popularUsinagem CNC mais polimento para uma superfície de deslizamento mais lisa em superfícies de apoio e de vedação, para reduzir o desgaste da peça conjugada.Solicitar orçamento
-
 Pintura em póMais popularUsinagem CNC mais pintura em pó para ferragens de bronze maiores e não de precisão que necessitem de um acabamento protetor.Solicitar orçamento
Perguntas frequentes sobre maquinagem de bronze
Perguntas comuns de engenheiros que adquirem peças de bronze personalizadas.
Outros materiais
-
 Aço ligadoAços ligados 4140, 4340, 8620, 4130 e A514 para veios, engrenagens e peças estruturais que exigem maior resistência à fadiga do que o aço carbono comum.Saber mais
-
 LatãoLatão de corte fácil C260, C360 e Cz121 maquinado para conexões, peças de válvulas, engrenagens e conectores, de um protótipo a volumes de produção.Saber mais
-
 CobreCobre 101 e 110 em stock para guias de onda, barramentos, conectores e dissipadores de calor; cobre-berílio e cobre-telúrio maquinados a pedido.Saber mais
-
 InconelSuperligas de níquel Inconel 600, 625 e 718, maquinadas para peças aeroespaciais, energéticas, médicas e industriais expostas a calor e química corrosiva.Saber mais
-
 InvarInvar 36 e ligas da família Invar de baixa expansão, com CTE de cerca de 1,2 ppm/°C, maquinadas para suportes óticos, fixações para semicondutores e ferramentas de medição.Saber mais
-
 MagnésioO metal estrutural mais leve em uso produtivo. AZ31B, AZ61B e AZ91D maquinados com controlo de aparas e refrigerante à prova de fogo para peças em que o peso é crítico.Saber mais
-
 Aço macioAço de baixo carbono 1018, de médio carbono 1045 e de corte fácil 1215 e 12L14: aço económico para veios, suportes, pinos, casquilhos e engrenagens.Saber mais
-
 TitânioTitânio Grau 1, Grau 2 e Grau 5 (Ti-6Al-4V), fresado, torneado e cortado por eletroerosão para peças aeroespaciais, médicas, de robótica e semicondutores. Sem pedido mínimo.Saber mais
-
 Aço para ferramentasA2, D2, H13, O1, S7 e A3 maquinados em punções, matrizes, insertos de moldes e peças de desgaste, recozidos ou temperados até 60+ HRC.Saber mais
-
 Aço de tungsténioGraus de tungsténio e carboneto de tungsténio (YG6, YG8, YG10X, YG15, YL10.2) para peças de desgaste, matrizes, punções e blindagem, fresados, torneados, cortados por eletroerosão e retificados.Saber mais
-
 Alumínio6061, 6063, 5083 e 5052 em stock para suportes, carcaças e peças marítimas e de manuseamento de fluidos, com tolerância de ±0.005 mm nas características críticas de ajuste e sem pedido mínimo.Saber mais
-
 Aço inoxidável303, 304, 316L, 17-4PH e 2205 duplex maquinados para peças médicas, de robótica, semicondutores e aeroespaciais, de um protótipo à produção, ±0.005 mm.Saber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








