









Serviços de usinagem de Invar
A DEK realiza usinagem de Invar para peças que não toleram deriva térmica, mantendo ±0.005 mm em ligas com um CTE de cerca de 1,2 ppm/°C entre 20 e 100 °C. A certificação do material e a documentação completa de rastreabilidade acompanham cada encomenda.
-
±0.005mm
Capacidade de tolerância
-
3 dias
Prazo de prototipagem
-
~1000mm
Tamanho máximo da peça

Porque a usinagem de Invar é adequada a peças de baixo CTE
O Invar é uma liga ferro-níquel de baixa expansão, tipicamente cerca de 1,2 ppm/°C entre 20 e 100 °C. A DEK usina Invar 36 e outro stock da família Invar, de barra a chapa, em peças usinadas até cerca de 1000 mm de lado.
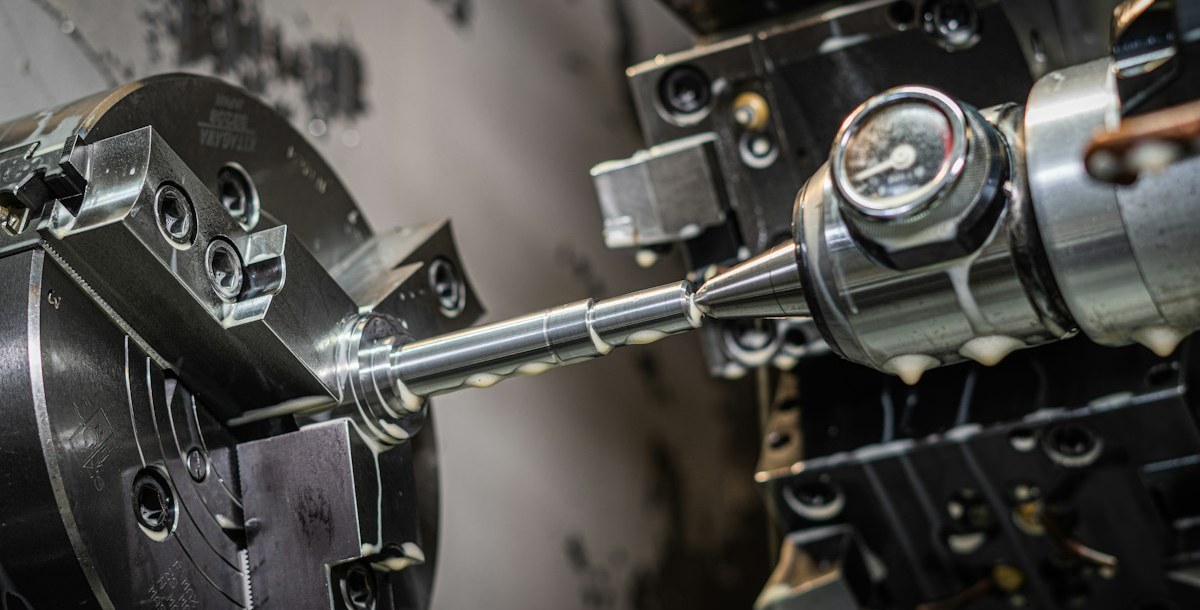
Processamos o Invar com o mesmo conjunto de processos utilizado nas nossas outras ligas de alto teor de níquel: fresamento de 3, 4 e 5 eixos, torneamento CNC e torneamento tipo suíço, eletroerosão a fio e por penetração, e retificação de precisão. O resultado são peças CNC em Invar para suportes óticos, fixações para semicondutores e ferramentas de medição que mantêm o alinhamento quando a temperatura varia.
-

Mais de 20 anos de usinagem de precisão
-

Mais de 1,2 M de peças produzidas por ano
-

Taxa de entrega dentro do prazo superior a 98,6%
-

Certificada ISO 9001, ISO 13485 e AS9100D
Graus de Invar que usinamos
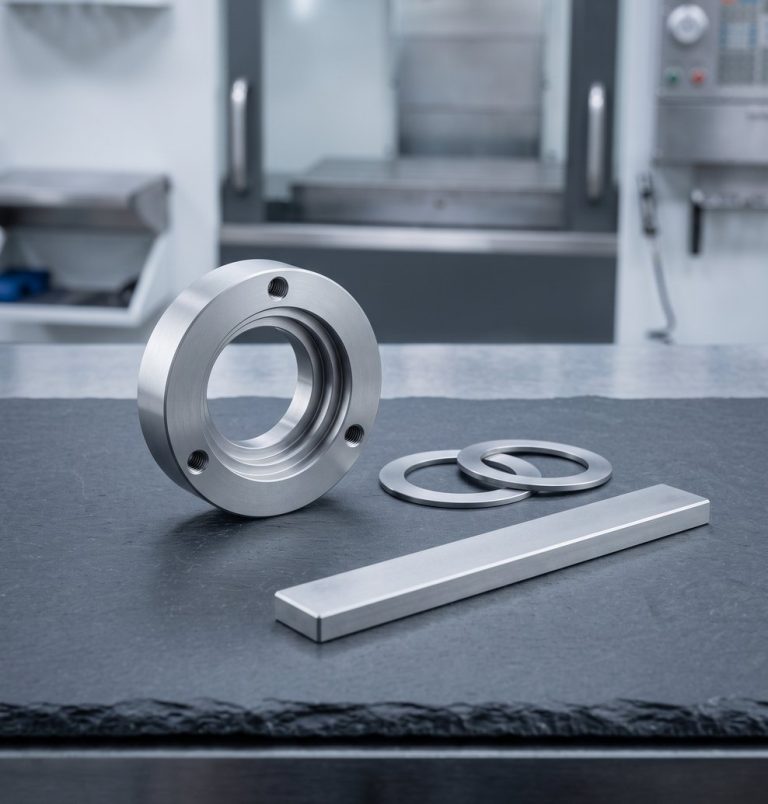
O Invar 36 é o grau que a DEK processa com mais frequência; outro stock de baixa expansão da família Invar é usinado a pedido, em barra ou chapa.
-

Invar 36
UNS K93600, ~36% de níquelCerca de 36% de níquel com o restante em ferro. As velocidades, os avanços e as tolerâncias estão indicados na Invar 36 página.
-

Ligas da família Invar
Stock de baixa expansão a pedidoOutras ligas de baixa expansão da família Invar são usinadas a pedido quando um desenho exige um grau ou forma específicos.
-

Kovar
Melhor selagem vidro-metalO Kovar troca parte da baixa expansão do Invar pela selagem vidro-metal em terminais eletrónicos. Ver usinagem de Kovar.
-
±0.005mm
CNC geral e crítico para ajuste
-
±0.003mm
Micropeças com menos de 10 mm
-
±0.01mm
Controlo de perfil em 5 eixos
-
Ra 0.4μm
Furos e faces retificados
Usinagem de precisão de Invar na DEK
Cada processo decorre sob os mesmos pontos de controlo IQC, IPQC, FAI e OQC que a DEK aplica a todos os materiais que usina.
-
1
Fresamento de 3, 4 e 5 eixos
Produz suportes, braçadeiras e caixas óticas com contornos, com controlo de perfil de ±0.01 mm em geometria complexa através de usinagem de 5 eixos.
-
2
Torneamento CNC e tipo suíço
Produz veios, casquilhos e componentes de fixação de pequeno diâmetro, recorrendo ao torneamento tipo suíço para uma consistência diametral rigorosa.
-
3
Eletroerosão a fio e por penetração
Eletroerosão a fio e por penetração corta secções endurecidas ou encruadas que resistem ao ferramental convencional.
-
4
Retificação de precisão
Aperfeiçoa furos críticos para ajuste e faces de assentamento planas até Ra 0.4 μm ou mais fino através de retificação cilíndrica.
O que torna a usinagem de Invar diferente
O Invar encrua rapidamente; uma única passagem com vidrado pode colocar uma peça fora de tolerância. Os nossos engenheiros controlam estes quatro fatores.
-
1
Encruamento rápido
O Invar endurece rapidamente sob a ferramenta. Uma passagem com vidrado pode colocar uma peça fora de tolerância, anulando o propósito de especificar uma liga de baixo CTE.
-
2
Ferramental afiado com ângulo de ataque positivo
Ferramentas afiadas com ângulo de ataque positivo cortam de forma limpa em vez de roçar, impedindo que a liga endureça até formar uma superfície vidrada a meio do corte.
-
3
Quebra de apara e taxas de avanço
O Invar forma aparas longas e pastosas. Quebra-aparas ativos e taxas de avanço constantes são mais importantes do que a velocidade, o mesmo cuidado necessário para os graus de aço inoxidável de alto teor de níquel.
-
4
Inspeção em todas as fases
Os pontos de controlo IQC, IPQC, FAI e OQC são aplicados em cada encomenda, com o suporte do nosso sistema de qualidade ISO 9001, ISO 13485 e AS9100D.
Graus de liga de Invar que usinamos
O Invar 36 (UNS K93600) é o grau que processamos com mais frequência. Abra a sua página para consultar velocidades de corte, avanços e tolerâncias dimensionais, ou solicite outro stock da família Invar.
Quando escolher Invar vs Kovar ou aço inoxidável 316
Como o Invar se compara ao Kovar em trabalhos de vedação e ao aço inoxidável 316 em custo de usinagem.
| Critério | Este materialInvar | Kovar | Aço inoxidável 316 |
|---|---|---|---|
| Escolha-o para | Ausência de deriva térmica | Vedação vidro-metal | – |
| Expansão térmica | ~1,2 ppm/°C | Superior ao Invar | – |
| Encruamento | Rápido | – | Mais lento que o Invar |
| Custo de usinagem | Superior | – | Inferior |
| Preço da matéria-prima | Comparável ao 316 | – | Comparável |
Fabricação de peças em Invar por setor
O Invar é especificado sempre que uma peça precisa manter o alinhamento ou a calibração com a variação da temperatura ambiente.
-
 AeroespacialSuportes estruturais e suportes de instrumentos não críticos para voo que mantêm o alinhamento ao longo das variações de temperatura da cabine.
-
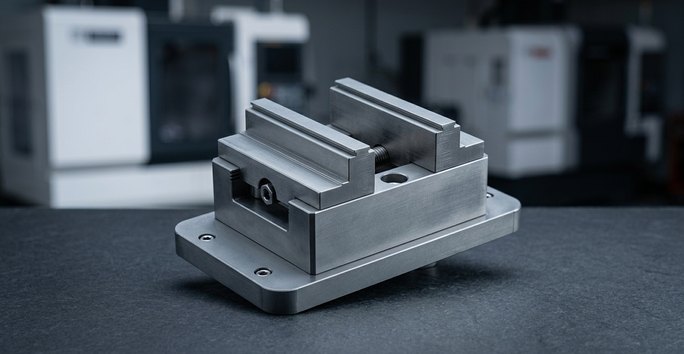 Equipamentos para semicondutoresFixações para manuseamento de wafers e ferramentas de calibração que não podem sofrer deriva com o calor ambiente durante o processamento.
-
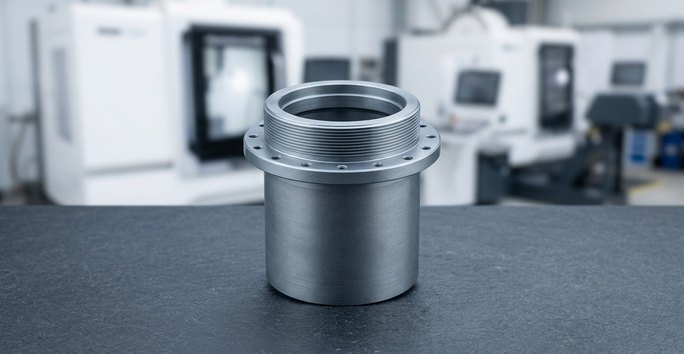 Ótica e metrologiaBarris de lentes, suportes de espelhos e corpos de calibres que acompanham as taxas de expansão do vidro ou da cerâmica.
Opções de usinagem CNC + retificação para Invar
As características de Invar críticas para o ajuste são usinadas e depois retificadas para Ra 0.4 μm ou mais fino em furos e faces de assentamento planas.
Precisa de outro acabamento em Invar? Fale com os nossos engenheiros
-
 Retificação de precisãoMais popularA usinagem CNC combinada com retificação de precisão afina as características críticas para o ajuste para Ra 0.4 μm ou mais fino.Solicitar orçamento
-
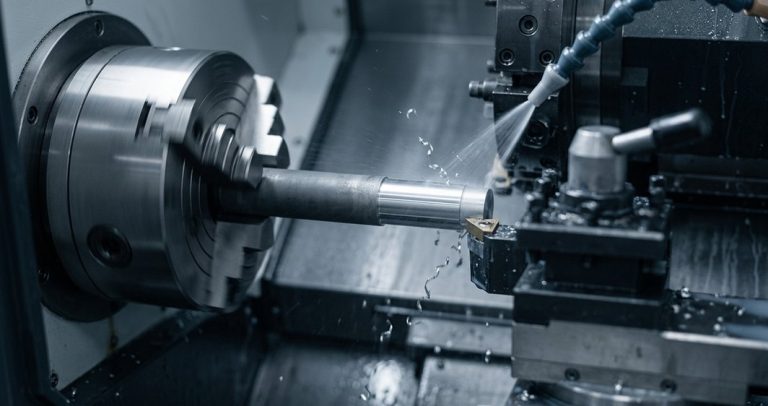 Retificação cilíndricaMais popularA usinagem CNC combinada com retificação cilíndrica afina furos críticos para o ajuste em ajustes eixo-furo mantidos a ±0.005 mm.Solicitar orçamento
-
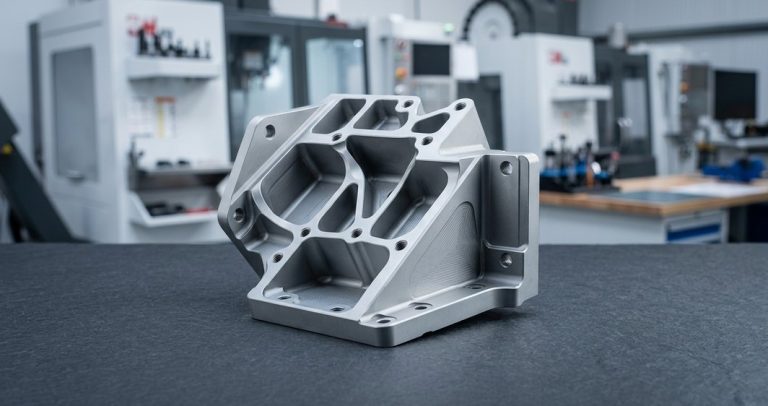 Faces de assentamento planasMais popularUsinagem CNC combinada com retificação de faces de assentamento planas para Ra 0.4 μm ou mais fino, para conjuntos estáveis.Solicitar orçamento
FAQ sobre usinagem de Invar
Perguntas frequentes de engenheiros que especificam peças em Invar de baixo CTE.
Outros materiais
-
 Aço-ligaAços-liga 4140, 4340, 8620, 4130 e A514 para veios, engrenagens e peças estruturais que necessitam de maior resistência à fadiga do que o aço carbono comum.Saber mais
-
 LatãoLatão de corte fácil C260, C360 e Cz121 usinado para conexões, peças de válvulas, engrenagens e conectores, desde um protótipo até volumes de produção.Saber mais
-
 BronzeBronze fosforoso C544, C841 sinterizado, bronze para casquilhos 932 e bronze de alumínio 954 para buchas, casquilhos, engrenagens, conectores e conexões marítimas.Saber mais
-
 CobreCobre 101 e 110 em stock para guias de onda, barras coletoras, conectores e dissipadores de calor; cobre ao berílio e ao telúrio usinados a pedido.Saber mais
-
 InconelSuperligas de níquel Inconel 600, 625 e 718, usinadas para peças aeroespaciais, energéticas, médicas e industriais expostas a calor e a química corrosiva.Saber mais
-
 MagnésioO metal estrutural mais leve em uso na produção. AZ31B, AZ61B e AZ91D usinados com controlo de cavacos e refrigerante à prova de fogo para peças críticas em peso.Saber mais
-
 Aço macioAço de baixo carbono 1018, de médio carbono 1045 e de corte fácil 1215 e 12L14: aço económico para veios, suportes, pinos, casquilhos e engrenagens.Saber mais
-
 TitânioTitânio Grau 1, Grau 2 e Grau 5 (Ti-6Al-4V), fresado, torneado e cortado por eletroerosão para peças aeroespaciais, médicas, de robótica e de semicondutores. Sem pedido mínimo.Saber mais
-
 Aço para ferramentasA2, D2, H13, O1, S7 e A3 maquinados em punções, matrizes, insertos de moldes e peças de desgaste, recozidos ou temperados até 60+ HRC.Saber mais
-
 Aço de tungsténioGraus de tungsténio e carboneto de tungsténio (YG6, YG8, YG10X, YG15, YL10.2) para peças de desgaste, matrizes, punções e blindagem, fresados, torneados, cortados por eletroerosão e retificados.Saber mais
-
 Alumínio6061, 6063, 5083 e 5052 em stock para suportes, carcaças e peças marítimas e de manuseamento de fluidos, com tolerância de ±0.005 mm nas características críticas de ajuste e sem pedido mínimo.Saber mais
-
 Aço inoxidável303, 304, 316L, 17-4PH e 2205 duplex maquinados para peças médicas, de robótica, de semicondutores e aeroespaciais, de um protótipo à produção, ±0.005 mm.Saber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








