







Opções de acabamento superficial em usinagem CNC
Todos os acabamentos superficiais de usinagem CNC na DEK fazem parte da encomenda de usinagem: anodização, passivação, PVD, DLC e mais, aplicados apenas a peças que nós maquinamos, com a tolerância planeada em conjunto.
-
16Opções de acabamento
-
0,05 µmRa polido a partir de
-
6hPrazo de resposta ao orçamento
Serviços de acabamento superficial incluídos na sua encomenda de CNC
Os nossos serviços de acabamento superficial são uma etapa da encomenda de usinagem: a DEK não aceita encomendas apenas de acabamento.
A tolerância, a espessura do revestimento e a inspeção são planeadas em conjunto a partir do desenho. As peças saem da máquina com Ra 0,8–1,6 µm, a retificação e o polimento atingem Ra 0,2–0,4 µm, e os revestimentos são orçamentados com a respetiva espessura para que os ajustes continuem a funcionar. Os acabamentos estão disponíveis em todas as encomendas através do nosso serviço de usinagem CNC.
- Acabamento planeado com a usinagem, para que as tolerâncias se mantenham após o revestimento
- Espessura do revestimento, Ra e mascaramento verificados na inspeção final
- ISO 9001:2015, ISO 13485 e AS9100D, certificados pela TÜV
- Sem pedido mínimo, orçamentos em 6 horas, fotografias antes do envio
-

Revestimentos
Anodização, revestimento químico, oxidação negra, PVD e mais
-

Galvanoplastia
Zincagem, níquel químico, niquelagem
-

Mecânicos
Jato de esferas, polimento, rebarbação, marcação laser
-

Tratamentos
Passivação, eletropolimento, tratamento térmico


Acabamentos superficiais disponíveis
Cada acabamento é aplicado a peças maquinadas pela DEK, orçamentado com a respetiva espessura ou Ra e inspecionado antes do envio.
-
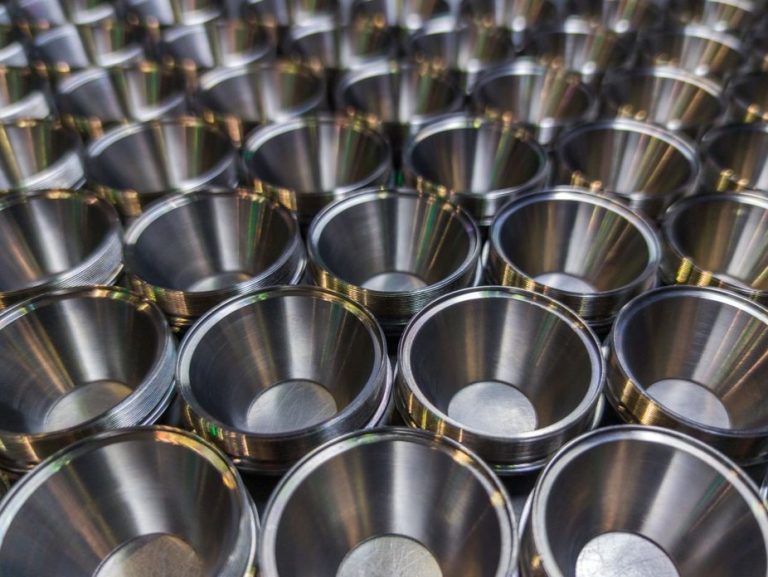
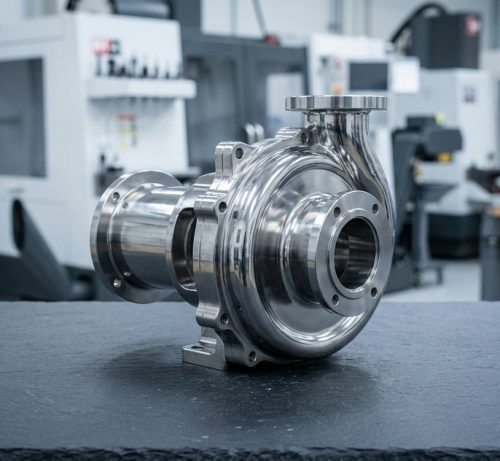 MecânicosPolimentoSuperfícies escovadas, acetinadas, polidas ou espelhadas em peças maquinadas pela DEK, desde Ra 0,8–1,6 µm tal como maquinadas até Ra 0,02–0,05 µm em aço inoxidável, alumínio, latão, titânio e aço para ferramentas.Saber mais
-
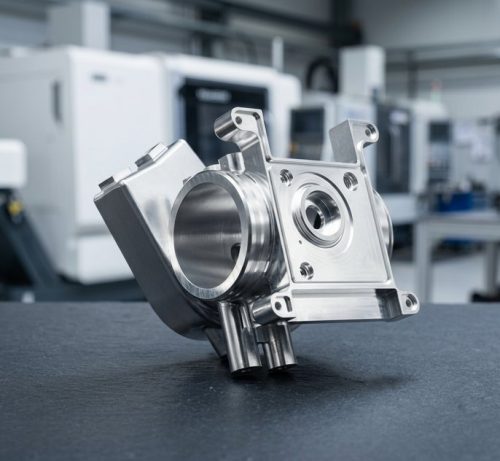 TratamentosPassivaçãoUm tratamento ácido controlado que remove o ferro livre deixado pela usinagem e restaura a camada de óxido de crómio nas peças de aço inoxidável, sem alterar as dimensões nem o acabamento.Saber mais
-
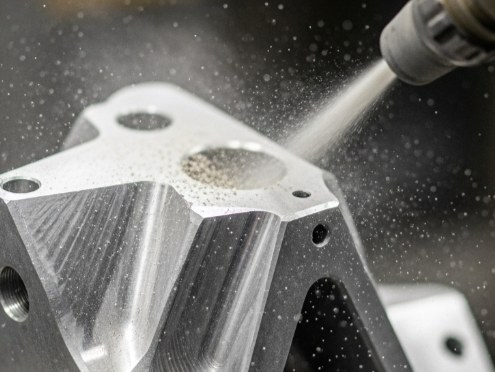
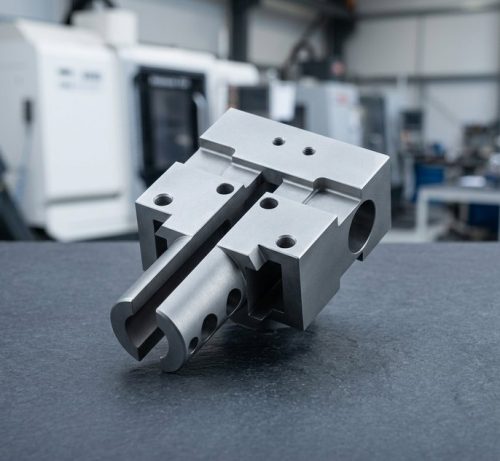 MecânicosJato de esferas e granalhagemO jato de esferas, o óxido de alumínio e a granalhagem conferem às peças maquinadas de alumínio, aço inoxidável, titânio e aço um acabamento mate uniforme, aderência para pintura ou maior resistência à fadiga, na mesma encomenda.Saber mais
-
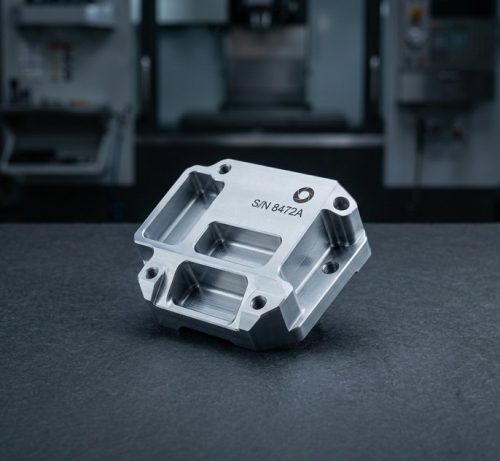 MecânicosMarcação laserNúmeros de peça, números de série, logótipos e códigos UDI permanentes marcados a laser nas peças de aço inoxidável, titânio, alumínio e plástico maquinadas pela DEK, sem profundidade nem rebarba no modo de recozimento.Saber mais
-
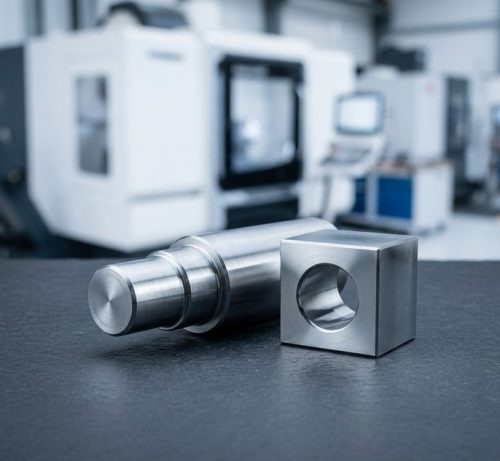 TratamentosTratamento térmicoO tratamento térmico endurece, amolece ou nitrura as peças de aço maquinadas pela DEK, acrescentando resistência e resistência ao desgaste, enquanto a retificação final mantém a tolerância de ±0,005 mm.Saber mais
-
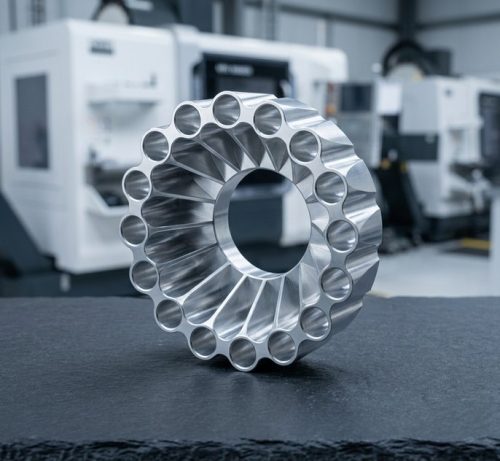 MecânicosRebarbação e acabamento de arestasRebarbação e quebra de arestas internamente nas peças maquinadas pela DEK, desde arestas quebradas à mão de 0,1 mm até rebarbação térmica e por fluxo abrasivo de furos cruzados internos em aço e alumínio.Saber mais
Acabamento e tolerância: o revestimento afeta o ajuste
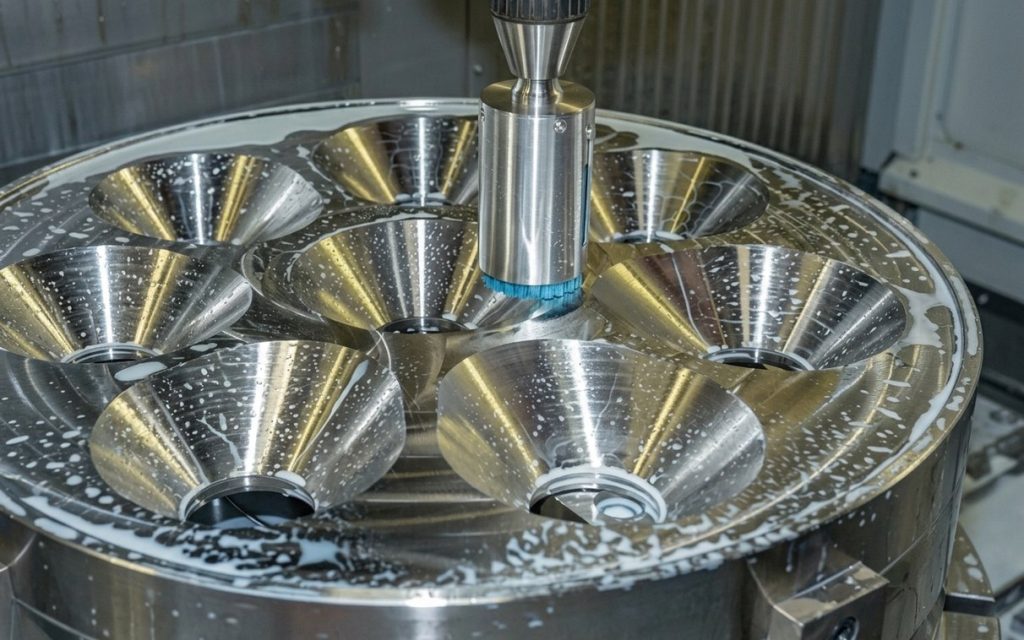
Um revestimento acrescenta material, duas vezes ao longo do diâmetro de um furo. A DEK planeia o acabamento com a usinagem para que os ajustes continuem a funcionar após o tratamento.
-

Espessura do revestimento em furos
Uma anodização dura de 25 µm num furo Ø10 H7 fecha-o cerca de 0,05 mm, ficando fora de tolerância. O níquel químico e a zincagem atuam da mesma forma; o eletropolimento remove material.
-

Dimensões após o acabamento
Se o desenho indicar que as dimensões se aplicam após o acabamento, o programa de usinagem compensa; se nada indicar, o engenheiro pergunta. A passivação, a oxidação negra e a marcação laser não alteram nada de forma mensurável.
-

Mascaramento ou retificação
Em ajustes de precisão, o mascaramento ou a retificação após o revestimento costuma ser mais económico do que manter uma dimensão galvanizada. As peças endurecidas de 4140 ou 17-4 PH recebem sobremetal para retificação após o tratamento térmico.
Que acabamento para que material
O acabamento superficial de metais depende primeiro do material base. Eis os acabamentos que a DEK recomenda para cada família de materiais.
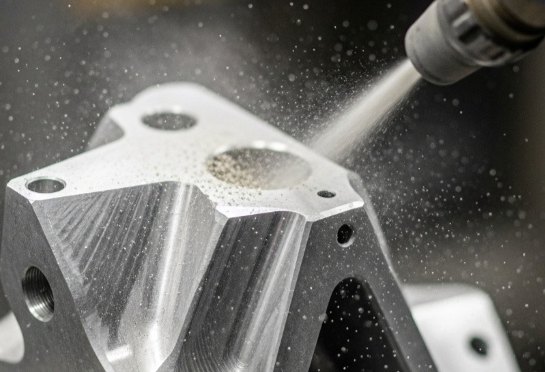
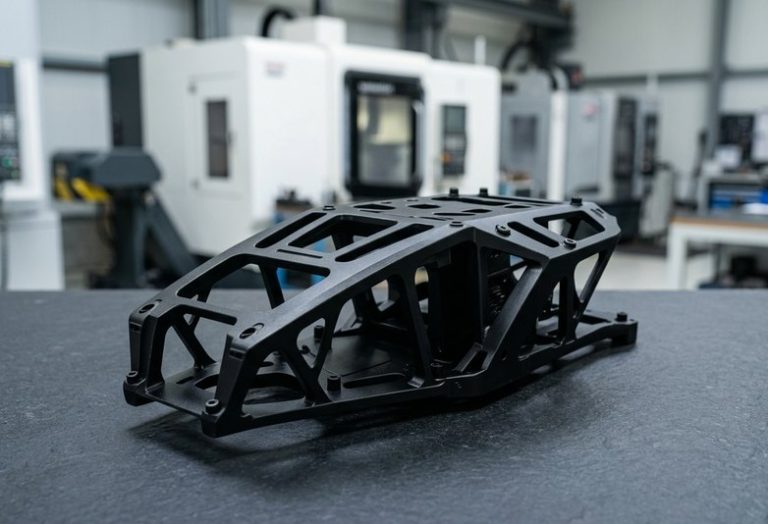
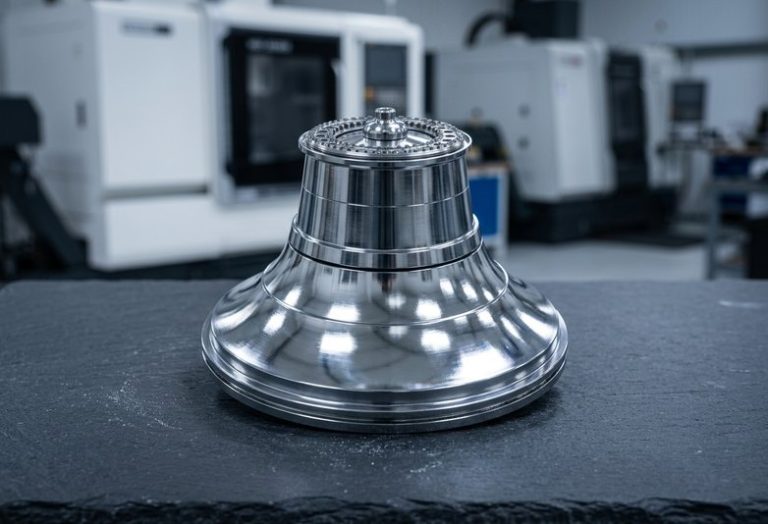
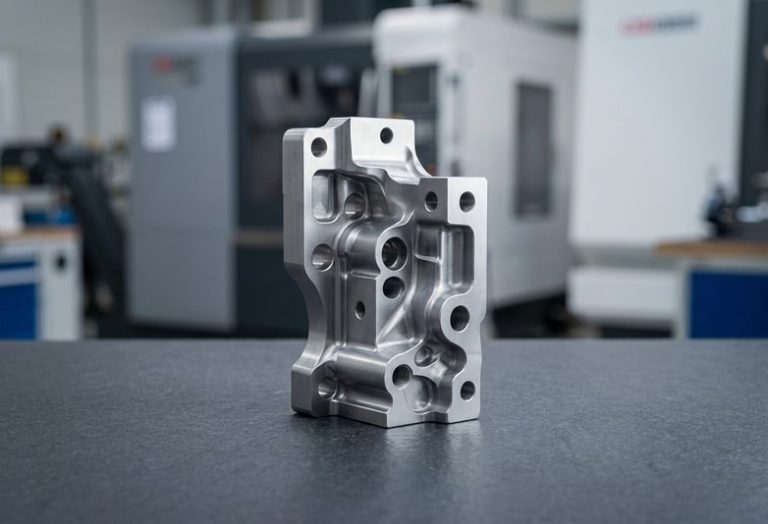
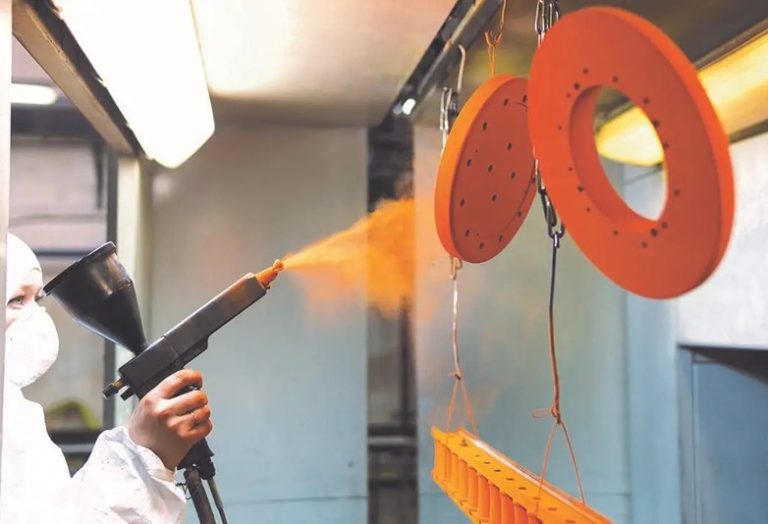

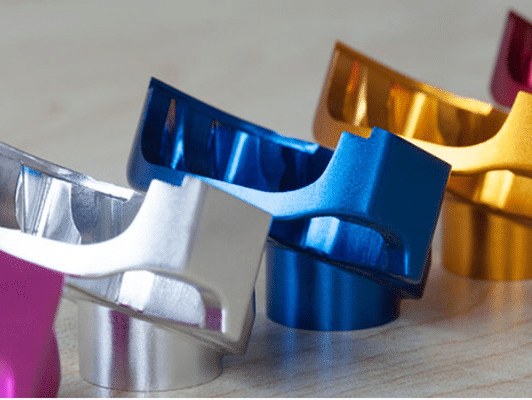
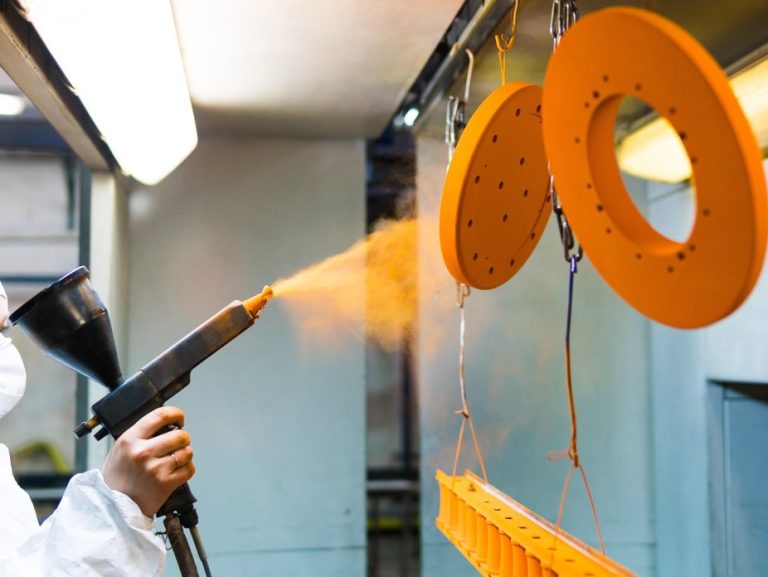
Anodização para cor e proteção anticorrosiva, anodização dura para resistência ao desgaste, revestimento químico onde é necessária condutividade e pintura em pó para peças exteriores. Consulte a nossa usinagem de alumínio página.

Passivação no mínimo, eletropolimento para peças médicas e semicondutoras, e PVD para cor. Consulte a nossa usinagem de aço inoxidável página.

Oxidação negra para peças interiores, zincagem para exteriores, níquel químico para proteção uniforme e tratamento térmico para dureza.
Niquelagem ou o níquel químico protege as peças de cobre e latão contra o embaciamento e melhora a soldabilidade.
Jato de esferas para textura, polimento ou polimento a vapor para transparência, e marcação laser para identificação. Consulte o usinagem CNC de plásticos hub.
Tabela de seleção de acabamentos
Materiais, finalidade e espessura ou Ra típicos de cada acabamento que a DEK aplica às peças que maquina.
| Acabamento | Materiais | Finalidade | Espessura / Ra típicos |
|---|---|---|---|
| Anodização (Tipo II) | Alumínio, titânio | Resistência à corrosão, cor | 5–25 µm |
| Anodização dura (Tipo III) | Alumínio | Resistência ao desgaste, 400+ HV | 25–75 µm |
| Eletropolimento | Aço inoxidável, titânio | Lisura, facilidade de limpeza | Remove 10–40 µm; Ra 0.2–0.4 µm |
| Passivação | Aço inoxidável, titânio | Restaura a camada passiva | Sem espessura mensurável |
| Filme químico (Alodine) | Alumínio, magnésio | Proteção anticorrosiva condutiva, base para pintura | 0.5–4 µm |
| Oxidação negra | Aço ao carbono e ligado, inoxidável | Resistência moderada à corrosão, cor preta | 1–2 µm |
| Revestimento DLC | Aço, inoxidável, titânio, metal duro | Atrito muito baixo, 2000+ HV | 1–5 µm |
| Revestimento PVD (TiN, TiCN, TiAlN, CrN) | Aço, inoxidável, titânio, metal duro | Resistência ao desgaste, cor dourada ou preta | 1–5 µm |
| Marcação laser | Todos os metais, a maioria dos plásticos | Números de peça, logótipos, códigos 2D | Sem alteração de espessura |
| Jato de esferas | Todos os metais, plásticos | Textura mate uniforme | Ra 1.0–3.0 µm |
| Jato de abrasivo e granalhagem | Todos os metais | Textura; a granalhagem adiciona tensão compressiva | Ra 1.5–6 µm |
| Polimento e acabamento escovado | Metais, plásticos transparentes | Acabamento cosmético espelhado ou direcional | Ra 0.05–0.8 µm |
| Pintura em pó | Alumínio, aço | Revestimento colorido durável para peças exteriores | 50–100 µm |
| Zincagem | Aço ao carbono e ligado | Proteção anticorrosiva sacrificial de baixo custo | 5–15 µm |
| Níquel químico | Aço, alumínio, cobre, latão | Resistência uniforme à corrosão e ao desgaste | 5–50 µm |
| Tratamento térmico | Aço ligado, para ferramentas e inoxidável | Dureza, resistência | Conforme especificação |
| Rebarbação | Todos os materiais | Remoção de rebarbas, quebra de arestas | Raio de aresta 0.1–0.5 mm |

Orçamente as suas peças com o acabamento incluído
O tratamento superficial das peças maquinadas é orçamentado juntamente com a usinagem, num único prazo de entrega: envie o seu desenho com a indicação, ou descreva o ambiente e um engenheiro irá especificá-lo.


Especificar um acabamento superficial de usinagem CNC
Ra típico em cada fase do processo DEK e as normas a referenciar para que a indicação do seu acabamento fique completa.
Perguntas frequentes
Respostas breves sobre o âmbito do acabamento, o Ra padrão, as cotas e as normas de indicação.

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








