

Serviços de passivação para peças usinadas em CNC
Os serviços de passivação da DEK removem o ferro livre das peças em aço inoxidável que usinamos internamente, no mesmo pedido. Sem alteração dimensional: uma peça usinada para ±0.005 mm é enviada a ±0.005 mm.
- ±0.005 mm Tolerância mantida
- ASTM A967 Também AMS 2700
- 1–2 dias Prazo adicional
Como funcionam os nossos serviços de passivação
A passivação dissolve o ferro livre e permite a reformação do óxido de crómio. É planeada em conjunto com a usinagem no mesmo pedido DEK; não aceitamos pedidos apenas de passivação.
O que a passivação oferece e onde ter atenção
A passivação restaura a resistência à corrosão do aço inoxidável após a usinagem, mas é invisível e não altera mais nada na peça. Conheça os dois lados.
-

Principais vantagens
- Remove o ferro livre: dissolve o ferro arrastado pelas ferramentas, fixações e aparas, onde começam as manchas de ferrugem
- Restaura o óxido de crómio: eleva a razão Cr:Fe à superfície para que se reforme em ar um filme passivo uniforme
- Sem alteração dimensional: apenas algumas camadas atómicas são removidas; as tolerâncias de ±0.005 mm e o Ra mantêm-se
- Ajuste das roscas preservado: as roscas e os ajustes de acoplamento ficam exatamente como usinados
- Verificado, não presumido: ensaios ASTM A967 / AMS 2700 reportados com dados CMM a pedido
- Rápido e flexível: acrescenta um a dois dias a um trabalho típico em inox, sem pedido mínimo
-

Limitações e alternativas
- Precisa de uma superfície mais brilhante: especifique eletropolimento, que remove 5–10 µm, rebarba e passiva numa só etapa
- Precisa de um aspeto mate para efeitos estéticos: especifique jato de esferas e depois passivação; o ácido remove o material abrasivo incrustado
- Peças em aço carbono ou ligado: a passivação não funciona em aços não inoxidáveis; utilize oxidação negra ou galvanização de zinco
- Sem alteração de rebarbas ou rugosidade: não adiciona revestimento nem remove rebarbas; planeie o rebarbamento durante a usinagem
- Insertos de metais dissimilares: o ácido ataca insertos de latão ou alumínio, pelo que deve passivar antes da montagem
Resultados de proteção em peças de aço inoxidável
A passivação confere ao inox usinado um filme passivo limpo e uniforme que resiste às manchas de ferrugem, mantendo a dimensão e o acabamento tal como usinados.
-

Resistência à ferrugem
Ferro livre removido, pelo que as peças deixam de apresentar manchas de ferrugem em poucos dias em ar húmido; verificado por ensaio de imersão em água de 24 horas (Prática A).
-

Prova de nevoeiro salino
Nevoeiro neutro de NaCl a 5% durante 2 horas, ou mais se o desenho o especificar, para peças marítimas e aeroespaciais (Prática C).
-

Geometria inalterada
Sem efeito mensurável nas dimensões, rugosidade superficial ou ajuste das roscas: as tolerâncias de ±0.005 mm e os valores de Ra mantêm-se tal como usinados.
Passivação com ácido nítrico vs. ácido cítrico
| Critério | Passivação com ácido nítrico | Passivação com ácido cítrico |
|---|---|---|
| Banho típico | 20–50% HNO₃, com ou sem dicromato de sódio | 4–10% ácido cítrico, com pH controlado |
| Temperatura e tempo | 20–60 °C, 20–30 min | 50–70 °C, 4–20 min |
| Norma | ASTM A967 Nítrico 1–5, AMS 2700 Método 1 | ASTM A967 Cítrico 1–5, AMS 2700 Método 2 |
| Risco de ataque em graus de corte fácil | Superior; o 303 e o 416 podem sofrer ataque ou escurecer sem dicromato | Baixo; seguro no 303, 416, 420 e 440C |
| Ambiental e manuseamento | Oxidante forte, requer controlo de fumos | Biodegradável, sem fumos de óxidos de azoto |
| Utilização típica | Aeroespacial e desenhos antigos que especificam um tipo nítrico | Médico, alimentar e a maioria dos novos desenhos |
Aços Inoxidáveis para Passivação
A passivação só funciona em aço inoxidável. A maior parte da usinagem de aço inoxidável da DEK é expedida passivada, e os nossos serviços de passivação de aço inoxidável adaptam a química a cada grau.
Os graus com enxofre e martensíticos exigem ciclos cítricos ou nítricos controlados; consulte o nosso guia de passivação de aço inoxidável para a química.
-
304 / 304LPassiva sem complicações em qualquer das químicas; a maior parte das peças em 304 da DEK é expedida passivada.Recomendado
-
316 / 316LPassiva sem complicações em ácido cítrico ou nítrico; padrão na maioria das peças em 316L que expedimos.Recomendado
-
Aço Inoxidável 303O enxofre pode causar manchas ou picadas em nítrico simples; a DEK utiliza cítrico ou nítrico-dicromato após uma pré-limpeza rigorosa.Com ressalvas
-
Aço Inoxidável 416Martensítico e com enxofre; enferruja facilmente, pelo que requer cítrico ou um ciclo nítrico curto com secagem imediata.Com ressalvas
-
Aço Inoxidável 440CGrau martensítico passivado após têmpera e retificação, com um processo cítrico ou um ciclo nítrico curto.Com ressalvas
-
17-4 PHPassiva bem em qualquer das químicas após envelhecimento; indique o estado (H900, H1025, H1150) no desenho.Bom
Aplicações Típicas de Passivação
A passivação é especificada sempre que o aço inoxidável maquinado tem de resistir a manchas de ferrugem: desenhos aeroespaciais, peças médicas e alimentares e componentes marítimos.
-
 Componentes AeroespaciaisPeças em desenhos que especificam AMS 2700 ou um tipo nítrico, frequentemente verificadas por ensaio de nevoeiro salino.Solicitar orçamento
-
 Peças para Dispositivos MédicosPeças em aço inoxidável passivadas em ácido cítrico, com o método de ensaio e a frequência de amostragem adicionados ao plano de inspeção.Solicitar orçamento
-
 Peças para Equipamentos AlimentaresComponentes em aço inoxidável para aplicações alimentares, onde a passivação com ácido cítrico é a escolha habitual nos novos desenhos.Solicitar orçamento
-
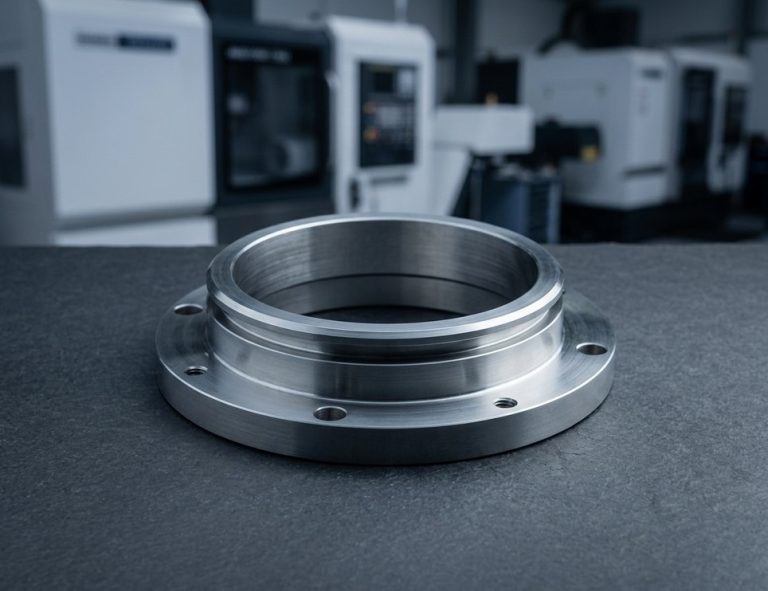 Ferragens MarítimasPeças em aço inoxidável maquinado expostas a ambientes salinos, verificadas por ensaio de nevoeiro salino neutro a 5% de NaCl.Solicitar orçamento
Notas de Design e Tolerância
A passivação é invisível na peça, pelo que a nota no desenho, o sequenciamento e o método de ensaio determinam o resultado. Siga estas regras ao especificá-la.
-
Especifique Passivação ASTM A967
Especifique o método e o tipo, por exemplo "Passivate per ASTM A967, Citric 2" ou "Nitric 2". A passivação ASTM A967 também define os ensaios de aceitação.
-
Ou Especifique Passivação AMS 2700
Para aeroespacial: "Passivate per AMS 2700 Method 1 (nitric), Type 2, Class 3" ou "Method 2 (citric)". As classes associam o ensaio à família da liga.
-
Escreva uma Nota de Desenho Completa
"Passivate per ASTM A967 Citric 2 after final machining. Water immersion test per A967 Practice A. No dimensional change permitted."
-
Passive Após a Última Operação
A usinagem, a retificação, a eletroerosão ou a marcação a laser podem reintroduzir ferro livre, pelo que a passivação é a última etapa.
-
Remova Primeiro a Zona Refundida da Eletroerosão
Quando o desempenho anticorrosivo é crítico, as camadas refundidas da eletroerosão a fio devem ser removidas por retificação de precisão antes da passivação.
-
Passive Antes da Montagem
Passive antes da montagem com metais dissimilares, uma vez que o ácido ataca insertos de latão ou alumínio.
Especificações de Passivação
- Normas ASTM A967, AMS 2700
- Pré-limpeza ASTM A380
- Banho Nítrico 20–50% HNO₃, 20–60 °C, 20–30 min
- Banho Cítrico 4–10% de ácido cítrico, 50–70 °C, 4–20 min
- Alteração Dimensional Nenhuma mensurável
- Tolerância Após ±0.005 mm inalterada
- Imersão em Água Prática A, 24 horas
- Neblina salina Prática C, 5% NaCl, 2 horas
- Sulfato de cobre Prática D, 6 minutos
- Prazo adicional 1–2 dias
- Pedido mínimo Nenhum
Perguntas frequentes
Respostas às perguntas comuns sobre a passivação de peças de aço inoxidável usinadas por CNC na DEK.

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.