









Serviços de retificação cilíndrica de precisão
Os serviços de retificação cilíndrica da DEK conferem a veios, pinos e furos uma circularidade e coaxialidade de ±0.005 mm após o torneamento ou o fresamento. A retificação é executada no mesmo trabalho, pelo que as peças nunca saem da oficina.
-
±0.005mm
Circularidade
-
~1000 mm
Tamanho máximo da peça
-
50+
Materiais
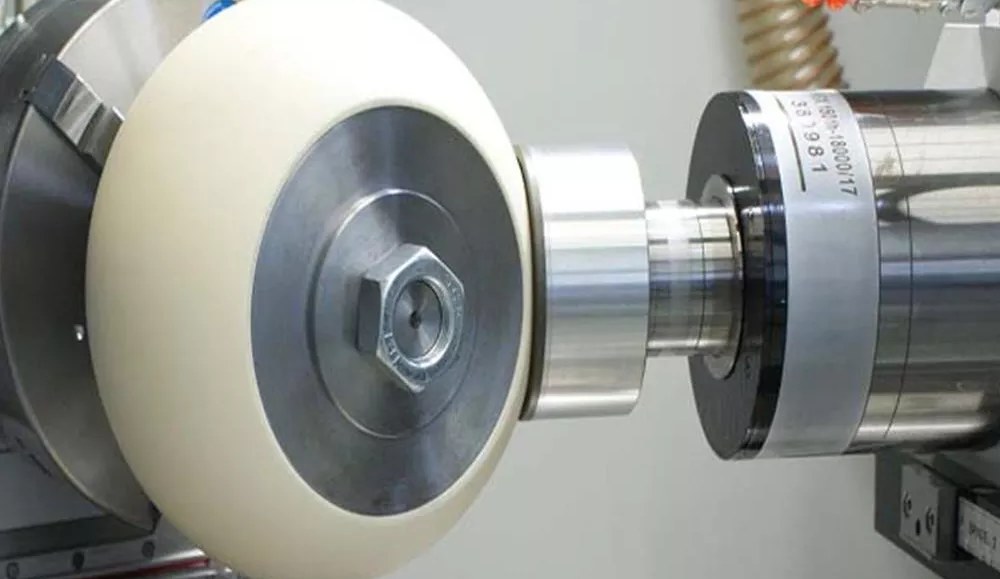

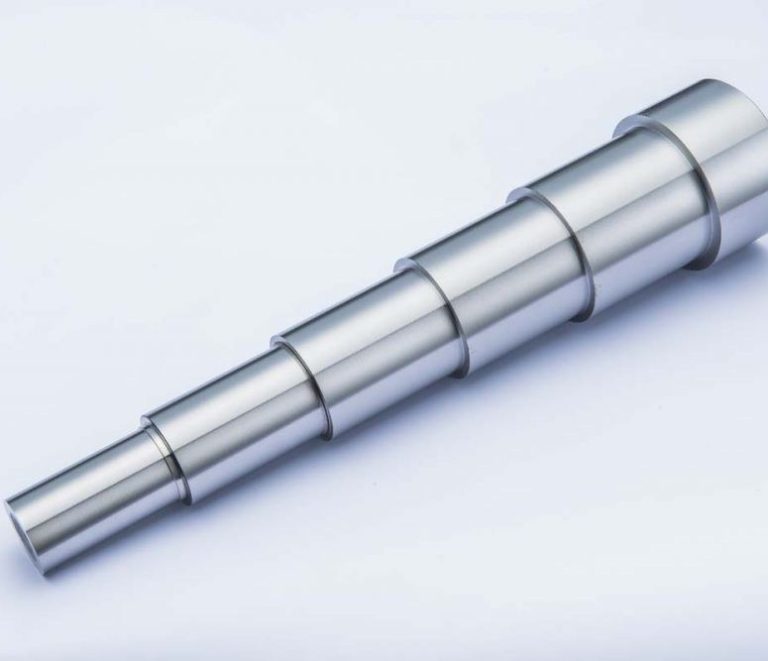
Retificação cilíndrica de precisão após a usinagem
A retificação cilíndrica utiliza um rebolo abrasivo rotativo, em movimento de mergulho ou de vaivém, para levar o diâmetro de uma peça redonda à dimensão final, à circularidade e ao acabamento superficial pretendidos. O nosso guia O que é a retificação cilíndrica abrange a seleção do rebolo, a dressagem e as configurações de diâmetro exterior vs. interior.
Na DEK, a retificação é executada como etapa de acabamento imediatamente a seguir às nossas linhas de torneamento CNC e fresamento CNC . As peças chegam próximas da dimensão final, pelo que a retificação remove apenas uma pequena margem de material, e uma especificação crítica de ajuste nunca exige o recurso a um fornecedor externo.
Por que escolher a DEK para serviços de retificação cilíndrica
A retificação faz parte da nossa produção CNC, não é uma etapa subcontratada com o seu próprio prazo de entrega e o seu próprio processo de qualidade.
-

Um trabalho, um prazo de entrega
A retificação dá continuidade ao trabalho de torneamento e fresamento que a alimenta, pelo que é orçamentada num único prazo de execução em vez de ser acompanhada como um item separado.
-

Sistema de qualidade certificado
Certificada segundo ISO 9001, ISO 13485 e AS9100D, obtidas através da TUV, abrangendo as características retificadas, bem como a usinagem primária.
-

Rastreabilidade total do QMS
Cada trabalho passa por IQC, IPQC, FAI, OQC, SPC e CAPA, proporcionando um único registo de inspeção desde o torneamento até à retificação final.
-

Sem pedido mínimo
A mesma linha processa desde um único veio protótipo até uma série de produção de caixas, sem quantidade mínima de encomenda (sem pedido mínimo).

Inspeção CMM interna
As características retificadas são verificadas na nossa própria CMM, e não apenas as operações de usinagem primária. Um único conjunto de datums é mantido ao longo do torneamento, fresamento e retificação, pelo que a coaxialidade entre interior e exterior é verificada sem nova fixação noutra oficina.


Capacidade e tolerâncias de retificação exterior e interior
Desde diâmetros exteriores em veios até furos internos e aço temperado, eis o que a nossa célula de retificação garante em peças redondas críticas de ajuste.
Retificação cilíndrica vs. torneamento e retificação sem centros
Escolha a retificação cilíndrica quando uma tolerância, circularidade ou acabamento não puder ser obtido apenas por torneamento; para veios de grande volume sem furação de centros, a retificação sem centros é mais adequada.
| Critério | Este processoRetificação cilíndrica | Torneamento CNC | Retificação sem centros |
|---|---|---|---|
| Mais indicado para | Diâmetro externo e interno críticos para o ajuste | Peças redondas próximas da dimensão final | Peças de veio em grande volume |
| Características | Diâmetros externos e internos | Diâmetros torneados | Diâmetros externos |
| Tolerância típica | ±0.005 mm | Limite superior da gama padrão | Confirmado no orçamento |
| Suporte da peça | Pontos fixos | Montagem no torno | Luneta de apoio, sem pontos |
| Volume | Do protótipo à produção | Do protótipo à produção | Grande volume |
| Escolher quando | Ajuste, circularidade ou acabamento | Tolerâncias mais folgadas | Não é necessária furação de centros |
Peças retificadas para todos os setores
As equipas da aeronáutica, dispositivos médicos, robótica e semicondutores contam com peças redondas retificadas quando o torneamento sozinho não garante o ajuste.
-

Aeronáutica
-

Médico
-

Automóvel
-

Robótica
-

Semicondutores
-

Eletrónica
-

Telecomunicações
-

Drones e UAV
-

Energia
-

Petróleo e gás
-

Marítimo
-

Equipamento industrial
-

Construção
-

Agricultura
-

Produtos de consumo
-

Militar e defesa
-

Mineração
-
 AeronáuticaSuportes, ferragens de cabine e acessórios não críticos para o voo segundo a AS9100D, em alumínio 7075, Ti-6Al-4V e Inconel 718, com FAI.Saber mais
-
 MédicoVeios de instrumentos, puxadores e cânulas em aço inoxidável 316L, titânio e PEEK segundo a ISO 13485, com rastreabilidade de lote de série.Saber mais
-
 AutomóvelCárteres de sensores, corpos de válvulas e veios para protótipos e volumes baixos a médios, em alumínio, aço liga 4140 e 4340, aço inoxidável e latão.Saber mais
-
 RobóticaCárteres de articulações, flanges de acionamento harmónico e dedos de garras em alumínio e aço endurecido, com fresamento de 5 eixos numa só montagem.Saber mais
-
 SemicondutoresComponentes de câmara, fixações de manuseamento de wafers e flanges de vácuo em alumínio 6061, 316L, PEEK e Kovar, com arestas sem rebarbas.Saber mais
-
 EletrónicaCorpos de conectores, dissipadores de calor, blindagens RF e pinos de precisão em alumínio, latão e cobre, com tolerância de ±0,01 mm nas características de contacto.Saber mais
-
 TelecomunicaçõesComponentes de guias de onda, cárteres de filtros e invólucros RF em alumínio e ligas de cobre, com niquelagem ou prateamento para condutividade.Saber mais
-
 Drones e UAVSuportes de motor, estruturas de gimbal e acessórios de trem de aterragem em alumínio 7075, titânio e magnésio, para reduzir peso sem perder rigidez.Saber mais
-
 EnergiaPlacas terminais de baterias, barramentos, cárteres de inversores e acessórios de pilhas de combustível em alumínio, cobre e aço inoxidável, maquinados planos e sem rebarbas.Saber mais
-
 Petróleo e gásComponentes de válvulas, blocos de distribuição, peças de ferramentas de fundo de poço e flanges em 4140, 17-4 PH, duplex 2205 e Inconel, com especificações de dureza.Saber mais
-
 MarítimoVeios de hélice, peças de bombas e ferragens de convés em aço inoxidável 316, bronze e bronze de alumínio, escolhidos em primeiro lugar pela resistência à corrosão.Saber mais
-
 Equipamento industrialPlacas de garras, fixações de guias lineares, seguidores de came e estruturas de máquinas em alumínio e aço, com dispositivos guardados em arquivo para repetições.Saber mais
-
 ConstruçãoSuportes estruturais, ferragens de fixação e conexões hidráulicas em aço macio, aço ligado e alumínio, zincados ou pintados a pó.Saber mais
-
 AgriculturaCárteres de caixas de velocidades, veios, corpos de bicos de pulverizador e suportes de sensores em ferro fundido, aço e inox para resistir à abrasão e à humidade.Saber mais
-
 Produtos de consumoBotões, puxadores, peças de invólucro e ferragens de áudio em que a superfície maquinada fica à vista, anodizadas, sujeitas a jato de esferas ou polidas conforme amostra.Saber mais
-
 Militar e defesaSuportes óticos, invólucros e calhas de acessórios em alumínio, aço e titânio, com certificação de material e relatórios FAI.Saber mais
-
 MineraçãoPlacas de desgaste, casquilhos, componentes de britadores e conexões hidráulicas em aço ligado temperado, bronze e inox para resistir ao pó e à vibração.Saber mais
Peças retificadas típicas e desafios
A retificação cilíndrica acaba elementos rotativos e críticos para o ajuste que exigem tolerâncias mais apertadas do que as obtidas apenas por torneamento.
-

Veios e fusos
Veios de transmissão, veios de instrumentos e fusos retificados ao diâmetro exterior final para que os assentos de rolamentos e os ajustes forçados se mantenham com fiabilidade.
-

Pinos e rolos
Pinos e rolos retificados após o torneamento; os veios e rolos de alumínio seguem diretamente para o dimensionamento do diâmetro exterior final.
-

Furos e casquilhos
Diâmetros interiores de casquilhos e cárteres acabados para o ajuste ao veio que define o funcionamento do conjunto.
-

Camisas e corpos de válvula
Furos de válvulas de carretel e camisas retificados para que a vedação funcione, com o diâmetro interior mantido coaxial ao diâmetro exterior correspondente.
-

Microelementos
Elementos em peças com menos de 10 mm mantidos a ±0.003 mm, acabados no mesmo trabalho que a maquinação a montante.
-
Veios e rolos de alumínio
Torneados e fresados de ponta a ponta em usinagem CNC de alumínio, e depois retificados sem um segundo ciclo de orçamentação.
Desafios comuns que resolvemos
-
Distorção por tratamento térmico
A têmpera altera furos e diâmetros exteriores; uma retificação pós-tratamento térmico em aço para ferramentas e aço ligado devolve-os à tolerância do desenho.
-
Coaxialidade entre diâmetro interior e exterior
Os rolamentos só rodam corretamente quando o diâmetro interior e o exterior estão alinhados; um único fornecedor e um único conjunto de referenciais ao longo do torneamento, fresamento e retificação tornam isso mais fácil de garantir.
-
Acabamento além do torneamento
Quando um acabamento superficial não pode ser garantido por fresamento ou torneamento, a retificação remove uma pequena sobremetal para o alcançar.
-
Evitar a re-fixação
Retificar na mesma oficina da operação CNC evita transferir a peça para outro fornecedor e voltar a fixá-la.
Qualidade certificada em peças retificadas
Certificação ISO 9001, ISO 13485 e AS9100D através da TUV, com verificações CMM nos elementos retificados.
-
 AS9100D
Sistema de gestão da qualidade aerospacial
-
 ISO 9001:2015
Norma de gestão da qualidade
-
 ISO 13485
Gestão da qualidade de dispositivos médicos
Metais para retificação cilíndrica de precisão
Retificamos os mesmos metais que maquinamos, provenientes de uma biblioteca de mais de 50 metais e plásticos de engenharia.
Precisa de retificar outra liga ou uma peça temperada? Envie-nos o seu desenho.
Todos os metaisComo encomendar peças retificadas
Perguntas frequentes sobre retificação cilíndrica
Respostas rápidas sobre o processo, tipos de retificadoras e quando vale a pena especificar a retificação.
Solicitar orçamento de retificação cilíndrica
Envie o desenho e o ficheiro CAD com a tolerância, os referenciais e as notas de pós-tratamento térmico. Orçamentamos a retificação em conjunto com a usinagem que produz o resto da peça.
- Um único prazo de entrega para usinagem e retificação
- Um único registo de inspeção, CMM nas características retificadas
- Circularidade e coaxialidade de ±0.005 mm
- sem pedido mínimo, a partir de um veio protótipo
- Certificação ISO 9001, ISO 13485, AS9100D
Capacidades relacionadas
-
 Ligações de precisão de altíssima purezaSaber mais
-
 Serviços de mandrilagem de precisão com jigSaber mais
-
 Serviços de mandrilagem CNC de precisãoSaber mais
-
 Serviços de eletroerosão a fio de precisãoSaber mais
-
 Serviços de roscagem CNC de precisãoSaber mais
-
 Serviços de retificação plana de precisãoSaber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








