









Usinagem de aço-liga
A DEK realiza usinagem de aço-liga nas classes 4140, 4340, 8620, 4130, 1215 e A514, mantendo tolerâncias gerais de ±0.005 mm e microcaracterísticas de ±0.003 mm. Sem pedido mínimo: um único veio protótipo e um lote de produção de engrenagens seguem o mesmo processo de orçamentação.
-
6
Classes usinadas
-
±0.005mm
Tolerância geral
-
3 dias
Prazo de protótipo
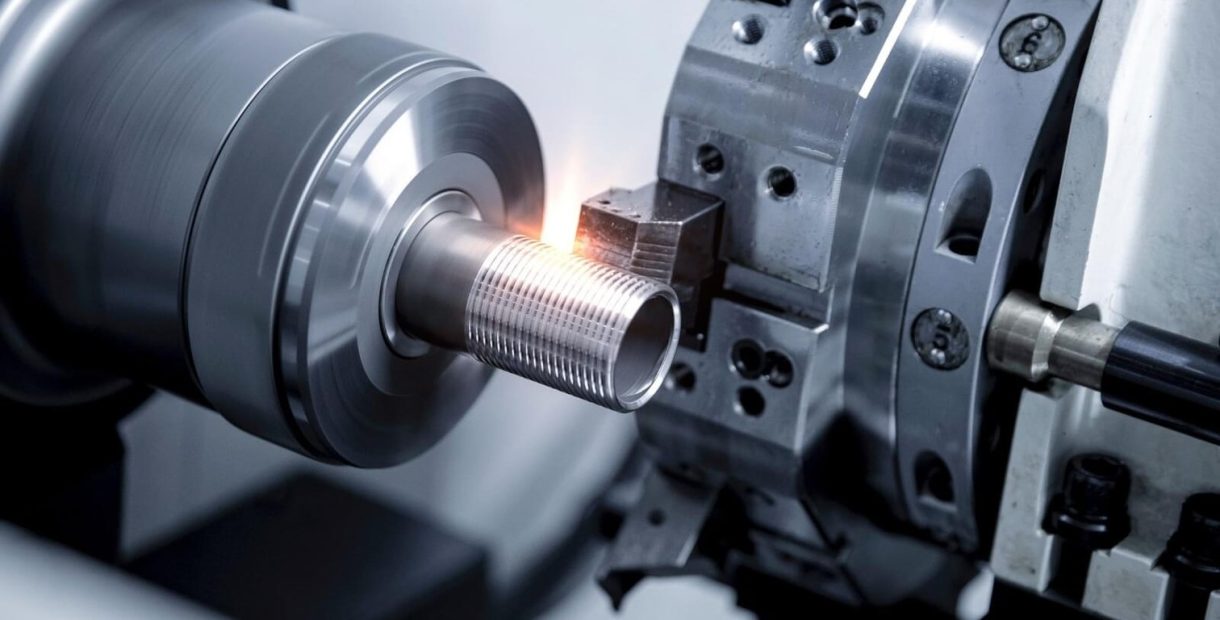

Usinagem de aço-liga: quando se justifica
O aço-liga ganha o seu lugar numa lista de materiais quando uma peça precisa de mais resistência à fadiga, resistência ao desgaste ou tenacidade do que o aço-carbono comum oferece, normalmente após o tratamento térmico realçar o crómio, níquel ou molibdénio adicionados. Ver aço-liga vs aço-carbono para as contrapartidas em custo e maquinabilidade.
A contrapartida: o aço-liga custa mais do que o aço-carbono, e muitas classes necessitam de tratamento térmico para atingir a resistência máxima. Quando uma peça precisa de mais dureza a quente ou resistência ao desgaste do que qualquer classe de aço-liga oferece, o nosso serviço de usinagem de aço-ferramenta abrange A2, D2, H13, O1 e S7.
-

Certificado ISO 9001, AS9100D e ISO 13485
-

Inspeção CMM interna com rastreabilidade
-

Taxa de entrega dentro do prazo superior a 98,6%
-

Mais de 2 300 clientes OEM em mais de 20 anos
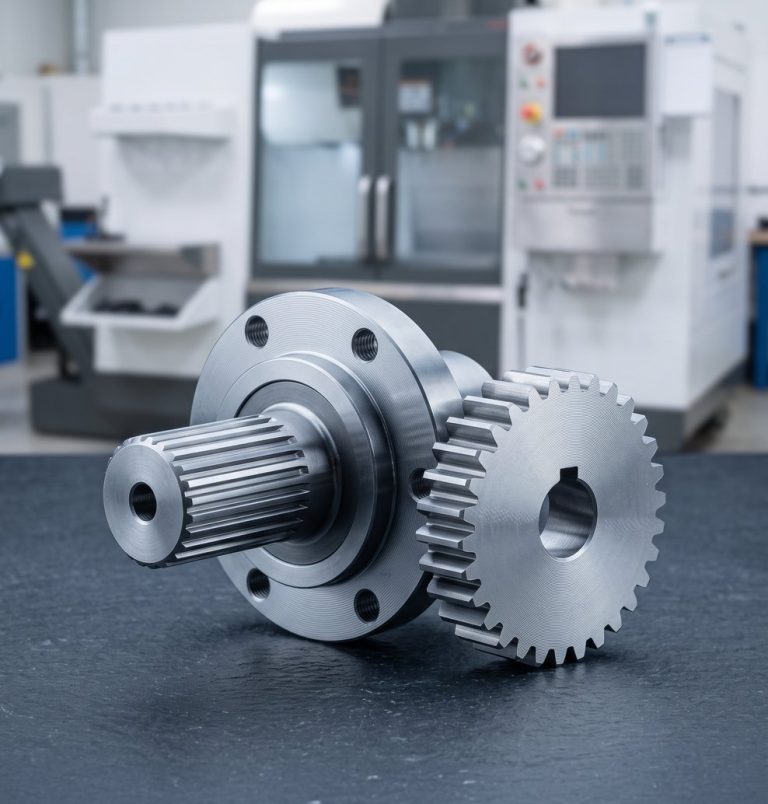
Classes de aço-liga que usinamos
Seis classes cobrem os veios, engrenagens, suportes e chapas estruturais que mais orçamentamos. Cada cartão lista as designações comuns e onde a classe se adequa.
-

1215
G12150, EN1A, 11SMn301215 é um aço de corte fácil (ressulfurado) para pinos, veios, conexões e peças torneadas de grande volume, frequentemente encomendado em conjunto com classes de aço-liga.
-

4130
AISI 4130, 25CrMo4, SCM430Escolha 4130 (1.7218) para tubagem, suportes e conexões que precisam de ser soldados após a usinagem.
-

4140
EN19, 42CrMo4, SCM440usinagem de aço-liga 4140 abrange veios, engrenagens e peças estruturais de alta resistência, recozidos, normalizados ou temperados e revenidos.
-

4340
EN24, 36CrNiMo4, 817M40Especifique 4340 (1.6511) para veios de alta fadiga e componentes estruturais sujeitos a cargas repetidas em serviço.
-

8620
G86200, 1.65238620 é a classe para engrenagens cementadas, rolamentos e superfícies de desgaste onde a superfície suporta a carga.
-

A514
ASTM A514, aço T-1A514 abrange chapa estrutural pesada e peças resistentes ao desgaste, com dimensões de peça até ~1000 mm.
-
±0.005mm
Usinagem CNC geral
-
±0.01mm
Perfil complexo de 5 eixos
-
±0.003mm
Micropeças (abaixo de 10 mm)
-
~1000mm
Dimensão máxima da peça
Capacidades e tolerâncias de usinagem CNC de aço
Aplicamos a cada característica a tolerância que o seu processo suporta, e não um valor único: um diâmetro exterior torneado, uma cavidade fresada e um furo brocado têm cada um a sua.
-
1
Fresamento de 3/4/5 eixos
As peças prismáticas de aço-liga são produzidas em fresadoras de 3, 4 e 5 eixos; os perfis complexos cortados com usinagem de 5 eixos mantêm ±0.01 mm.
-
2
Torneamento CNC e tipo suíço
Veios, pinos e casquilhos são produzidos em tornos CNC e tipo suíço; o aço de corte fácil 1215 quebra a apara de forma limpa para torneamento CNC.
-
3
Eletroerosão a fio e por penetração
A eletroerosão a fio e por penetração EDM faz parte do mesmo conjunto de processos das nossas fresadoras e tornos, aplicada ao aço-liga como a todas as outras famílias de metais.
-
4
Retificação e corte de engrenagens
Retificação de precisão mais o corte de engrenagens para pinhões e estrias completam veios e engrenagens usinados em 4140 ou 8620.
Maquinabilidade e notas de processo do aço-liga
O que os nossos engenheiros ajustam em ferramentas, avanços e sequenciação quando uma peça passa de aço-carbono para uma classe de aço-liga.
-
1
Encruamento e desgaste da ferramenta
Os aços-liga endurecem mais depressa do que o aço-carbono comum sob o gume de corte, pelo que utilizamos ferramentas mais resistentes, avanços controlados e uma gestão de refrigerante mais rigorosa para evitar o desgaste prematuro da ferramenta.
-
2
O estado de tratamento térmico define os cortes
O 4140 recozido ou normalizado usina-se razoavelmente bem com metal duro standard. Temperado e revenido, as forças de corte e o desgaste da ferramenta aumentam, pelo que os avanços, as velocidades e a classe da ferramenta mudam em conformidade.
-
3
1215 de corte fácil
Enxofre adicionado 1215 quebra a apara de forma limpa, o que simplifica peças torneadas de alto volume, como pinos e buchas.
-
4
Soldadura de graus com maior teor de liga
Alguns graus com maior teor de liga são mais difíceis de soldar sem tratamento térmico prévio ou posterior; para tubagem, suportes e acessórios soldados, o 4130 é a escolha habitual.
Fichas técnicas de graus de aço ligado
Abra a página do 4130, 4140, 4340, 8620 ou A514 para verificar as designações e solicitar um preço para a sua peça antes de enviar o desenho.
-
O aço A514 é um material de alto desempenho e com boa relação custo-benefício, conhecido pela sua resistência, soldabilidade e tenacidade, especialmente a baixas temperaturas.Obter preço
-
O aço ligado 8620 é um aço de baixa liga que contém níquel, crómio e molibdénio, com elevada resistência e tenacidade. É um aço de uso comum que pode ser cementado.Obter preço
-
O aço ligado 4340 pertence à série AISI 4000 de aços, um aço de baixa liga temperável com elevada resistência e tenacidade.Obter preço
-
O aço ligado 4130 é um material versátil e amplamente utilizado em usinagem CNC, particularmente nas indústrias aeroespacial e automóvel.Obter preço
-
4140Aço crómio-molibdénioA usinagem do aço 4140 na DEK abrange barra recozida com cerca de 200 HB, stock pré-temperado a 28–32 HRC e peças temperadas e revenidas retificadas a 50+ HRC. Torneamos, fresamos, retificamos e tratamos termicamente veios, engrenagens e ferramentas para ±0.005 mm a pedido, sem pedido mínimo e com protótipos em 3–5 dias.Obter preço
Aço ligado vs. aço carbono, aço para ferramentas ou Inconel
Quando o aço carbono comum não é suficiente, o aço ligado é o passo seguinte habitual; quando os graus ligados não bastam em dureza a quente ou corrosão, o aço para ferramentas ou o Inconel assumem o papel.
| Critério | Este materialAço ligado | Aço carbono | Aço para ferramentas | Inconel |
|---|---|---|---|---|
| Escolha-o para | Fadiga, tenacidade | Custo mais baixo | Dureza a quente | Corrosão, calor |
| Desgaste | Superior | Inferior | Acima do ligado | – |
| Custo | Superior | Inferior | – | – |
| Usinagem | Endurece rapidamente | Mais fácil | Mais difícil | – |
Onde são utilizadas as peças em aço ligado
De componentes de transmissão a peças de ferramentas de fundo de poço, o aço ligado é usado onde a resistência à fadiga, a resistência ao desgaste e a tenacidade determinam a vida útil da peça.
-
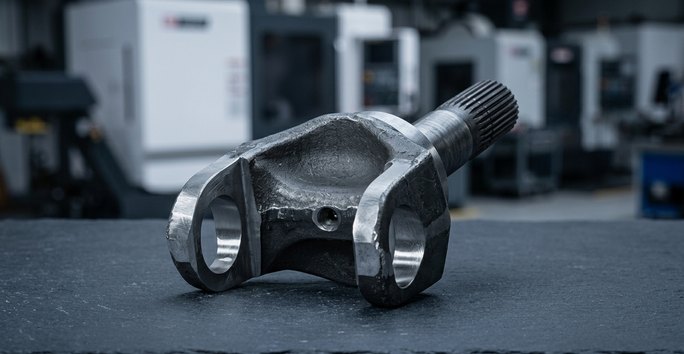 AeroespacialPeças estruturais e de suporte de cabine não críticas para o voo, usinadas no âmbito do nosso sistema de qualidade certificado AS9100D.
-
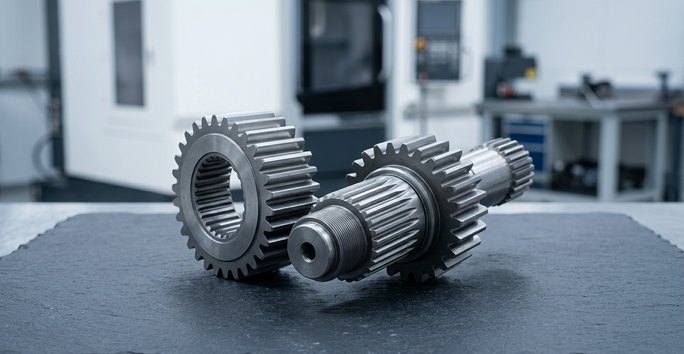 AutomóvelComponentes de transmissão e estruturais em que a resistência à fadiga e a tenacidade do aço ligado superam as do aço carbono comum.
-
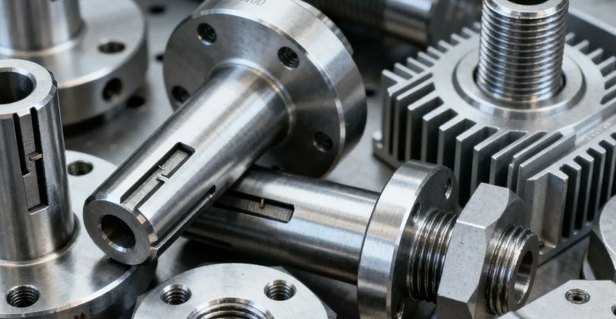 Equipamento industrialVeios, engrenagens e peças de desgaste para máquinas industriais, frequentemente em 4140 pela resistência ou em 8620 para superfícies de desgaste.
-
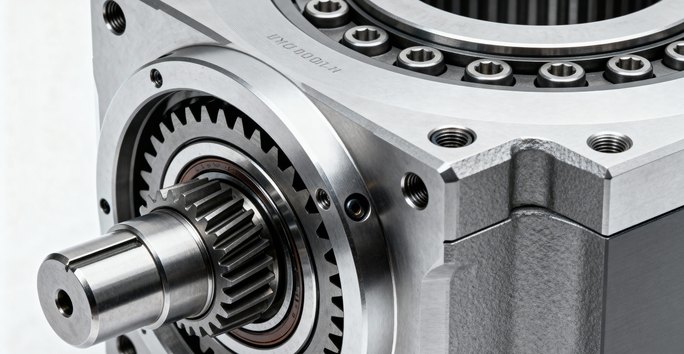 AutomaçãoVeios, engrenagens e peças de desgaste para equipamentos automatizados, desde um único protótipo a lotes de produção sem pedido mínimo.
-
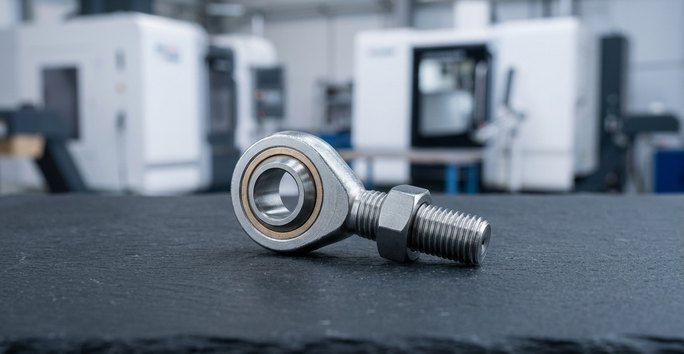 EnergiaHastes de válvula, componentes de ferramentas de fundo de poço e acessórios para pressão que exigem tenacidade e resistência ao desgaste.
-
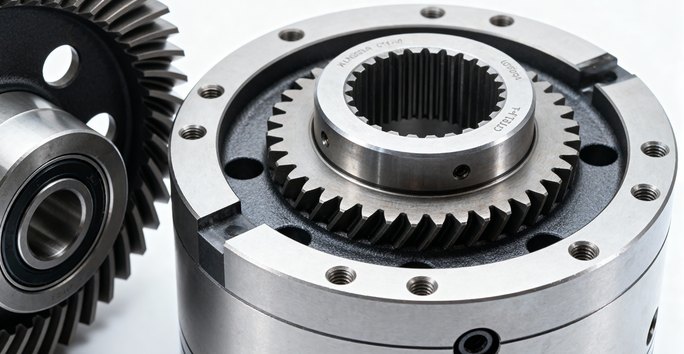 RobóticaCárteres de acionamento harmónico, veios de engrenagem e juntas de suporte de carga que suportam cargas repetidas em movimento.
Opções de acabamento superficial para aço ligado
Cada acabamento é aplicado à sua peça usinada em CNC e escolhido em função dos requisitos de desgaste e corrosão, não de um acabamento único para todos.
Precisa de um acabamento que não está listado aqui? Ver todos os acabamentos superficiais
-
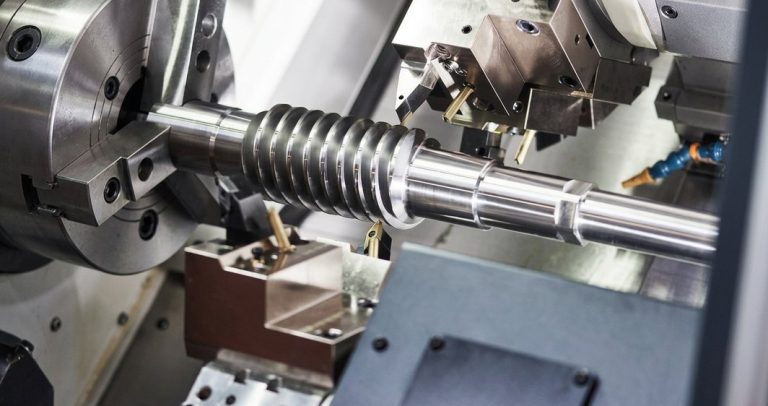 Oxidação negraMais popularUsinagem CNC mais oxidação negra para peças em aço ligado, selecionada em função dos requisitos de desgaste e corrosão da sua peça.Solicitar orçamento
-
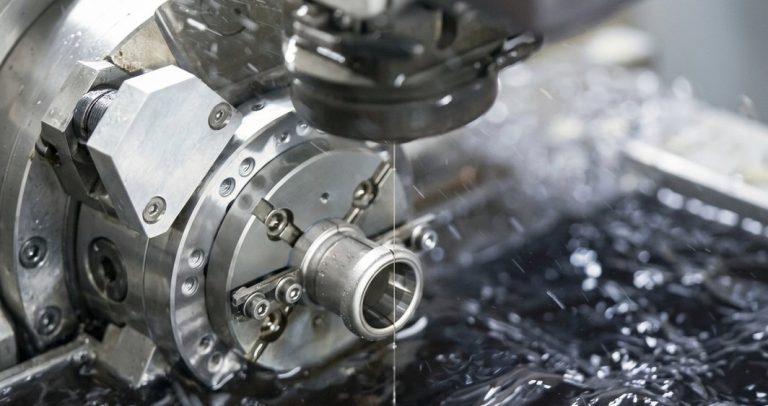 Galvanização ou niquelagemMais popularUsinagem CNC mais galvanização ou niquelagem, especificada quando os requisitos de corrosão determinam a escolha do acabamento em peças de aço.Solicitar orçamento
-
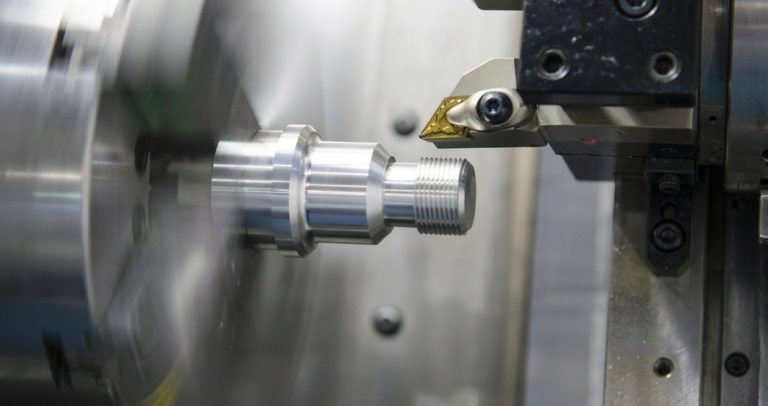 NitruraçãoMais popularUsinagem CNC mais nitruração, escolhida quando os requisitos de desgaste da peça determinam a decisão do acabamento.Solicitar orçamento
-
 Pintura em póMais popularUsinagem CNC e revestimento por pulverização para peças de aço ligado, selecionados de acordo com os requisitos de desgaste e corrosão.Solicitar orçamento
-
 Tratamento térmicoMais popularUsinagem CNC e tratamento térmico, que realça o crómio, níquel ou molibdénio adicionados para atingir a resistência máxima.Solicitar orçamento
Perguntas frequentes sobre usinagem de aço ligado
Respostas às perguntas que os engenheiros colocam antes de especificar um grau de aço ligado.
Outros materiais
-
 LatãoLatão de corte fácil C260, C360 e Cz121 maquinado para ligações, peças de válvulas, engrenagens e conectores, desde um protótipo até volumes de produção.Saber mais
-
 BronzeBronze fosforoso C544, C841 sinterizado, bronze para casquilhos 932 e bronze de alumínio 954 para buchas, casquilhos, engrenagens, conectores e ligações marítimas.Saber mais
-
 CobreCobre 101 e 110 em stock para guias de onda, barras condutoras, conectores e dissipadores de calor; cobre-berílio e cobre-telúrio maquinados a pedido.Saber mais
-
 InconelSuperligas de níquel Inconel 600, 625 e 718, maquinadas para peças aeroespaciais, energéticas, médicas e industriais expostas a calor e a química corrosiva.Saber mais
-
 InvarInvar 36 e ligas da família Invar de baixa expansão, com CTE de cerca de 1,2 ppm/°C, maquinadas para suportes óticos, fixações para semicondutores e ferramentas de medição.Saber mais
-
 MagnésioO metal estrutural mais leve em uso na produção. AZ31B, AZ61B e AZ91D maquinados com controlos de segurança contra incêndio de aparas e refrigerante para peças em que o peso é crítico.Saber mais
-
 Aço macio1018 de baixo carbono, 1045 de médio carbono e 1215 e 12L14 de corte fácil: aço económico para veios, suportes, pinos, buchas e engrenagens.Saber mais
-
 TitânioTitânio Grau 1, Grau 2 e Grau 5 (Ti-6Al-4V), fresado, torneado e cortado por eletroerosão para peças aeroespaciais, médicas, de robótica e de semicondutores. Sem pedido mínimo.Saber mais
-
 Aço para ferramentasA2, D2, H13, O1, S7 e A3 maquinados em punções, matrizes, insertos de moldes e peças de desgaste, recozidos ou endurecidos até 60+ HRC.Saber mais
-
 Aço de tungsténioGraus de tungsténio e carboneto de tungsténio (YG6, YG8, YG10X, YG15, YL10.2) para peças de desgaste, matrizes, punções e blindagem, fresados, torneados, cortados por eletroerosão e retificados.Saber mais
-
 Alumínio6061, 6063, 5083 e 5052 em stock para suportes, caixas, peças marítimas e de manuseamento de fluidos, com tolerância de ±0.005 mm nas características críticas de ajuste e sem pedido mínimo.Saber mais
-
 Aço inoxidável303, 304, 316L, 17-4PH e 2205 duplex maquinados para peças médicas, de robótica, de semicondutores e aeroespaciais, desde um protótipo até à produção, ±0.005 mm.Saber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








