









Serviço de revestimento PVD
O nosso serviço de revestimento PVD deposita um filme cerâmico de 1–4 µm a 2 000–3 500 HV, como nitreto de titânio (TiN), TiCN, TiAlN ou CrN, em peças de aço, inox, titânio e metal duro que a DEK maquina internamente. Não aceitamos encomendas apenas de revestimento.
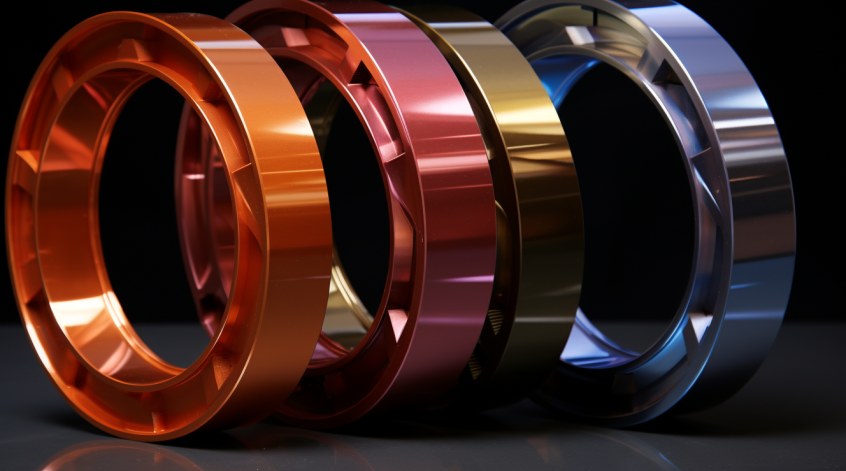
- 1–4 µm Espessura do filme
- 3 500 HV Dureza máxima
- 7–10 dias Protótipo revestido


O nosso processo de serviço de revestimento PVD
O PVD deposita um filme de nitreto denso numa peça dura, limpa e lisa. O revestimento é planeado em conjunto com a usinagem, o tratamento térmico e a retificação, numa só encomenda e num só plano de processo.
O que um serviço de revestimento PVD oferece
Os nitretos PVD acrescentam dureza, resistência ao calor e cor a uma peça de precisão, mas o substrato e as condições de serviço determinam se são o acabamento certo.
-

Principais vantagens
- Elevada dureza superficial: 2 000–3 500 HV consoante a química, para aplicações de deslizamento, conformação e corte
- Filme fino e exato: 1–4 µm que acompanha o substrato, mantendo inalterados o Ra, a planicidade e a circularidade
- Temperatura de serviço: TiN até 600 °C e TiAlN até 800–900 °C para peças sujeitas a calor ou a funcionamento a seco
- Cor consistente: dourado, bronze, violeta ou quase preto, que não desbota entre lotes
- Um único plano de processo: usinagem, tratamento térmico, retificação e revestimento no âmbito dos nossos serviços de usinagem CNC
-

Limitações e alternativas
- Baixo atrito abaixo de 300 °C: escolha o revestimento DLC para evitar gripagem em êmbolos e vedantes deslizantes
- Aço escurecido, sem exigência de desgaste: a oxidação negra é a opção económica
- Desgaste em alumínio: a anodização dura Tipo III normalmente supera o PVD numa base macia
- Substratos macios: 304, 316, alumínio, latão e cobre recebem filme decorativo com capacidade de carga limitada
- Superfícies rugosas: o filme revela as marcas de ferramenta, pelo que deve polir para Ra 0,2–0,4 µm primeiro
- Peças de plástico: os plásticos não são revestidos por PVD na DEK, independentemente do tipo ou da aplicação
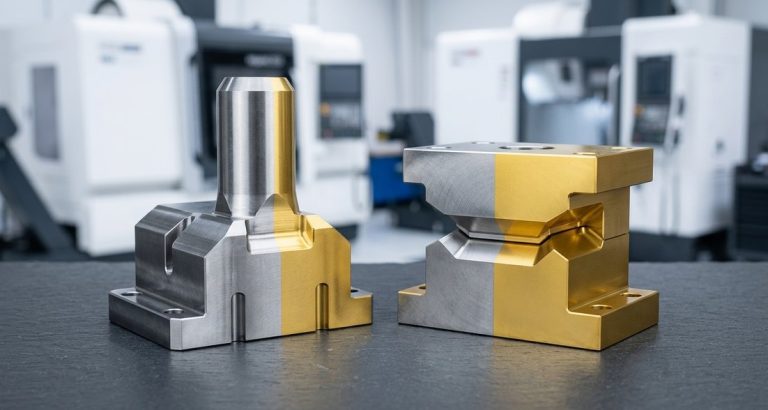
O que o revestimento PVD altera: desgaste, cor e calor
Um nitreto PVD altera a forma como uma peça maquinada se desgasta, se apresenta e suporta o calor, mantendo intactas a sua geometria e rugosidade superficial.
-

Resistência ao desgaste
O TiN atinge 2 200–2 400 HV e o TiCN 3 000 HV, com um historial de aderência fiável para deslizamento, conformação e desgaste abrasivo.
-

Acabamento dourado
O TiN dourado é o acabamento PVD decorativo mais comum: cor consistente entre lotes, sem desbotamento e resistente a riscos no manuseamento diário.
-

Cores escuras
O ZrN dá um dourado mais pálido, o TiCN um bronze escuro a violeta e o TiAlN um quase preto, uniforme em geometrias complexas, pois a cor vem da química do filme.
-

Resistência ao calor
O revestimento TiAlN mantém-se duro até 800–900 °C, o CrN resiste até 700 °C e o TiN até 600 °C, para peças que funcionam a alta temperatura ou a seco.
-

Corrosão e desgaste
O CrN, com 1 800–2 200 HV e 2–6 µm de espessura, combina resistência à corrosão e ao desgaste com baixa aderência a metais macios.
-

Geometria preservada
O filme de 1–4 µm acompanha o substrato com exatidão: o Ra, a planicidade e a circularidade mantêm-se inalterados, e 2–3 µm no flanco de uma rosca ficam dentro de 6H/6g.
Comparação entre TiN, TiCN, TiAlN e CrN
| Revestimento | Cor | Dureza | Temperatura máxima de serviço | Espessura | Ideal para |
|---|---|---|---|---|---|
| TiN (nitreto de titânio) | Dourado | 2 200–2 400 HV | 600 °C | 1–4 µm | Desgaste geral, dourado decorativo, instrumentos médicos, punções |
| TiCN (carbonitreto de titânio) | Cinza-azulado a violeta | 3 000 HV | 400 °C | 1–4 µm | Desgaste abrasivo, moldes de conformação, punções de estampagem |
| TiAlN / AlTiN | Cinza-violeta a preto | 3 300–3 500 HV | 800–900 °C | 1–4 µm | Peças sujeitas a altas temperaturas, machos de moldes, ferramentas de funcionamento a seco |
| CrN (nitreto de crómio) | Cinza-prateado | 1 800–2 200 HV | 700 °C | 2–6 µm | Corrosão e desgaste, baixa aderência a metais macios |
Substratos para revestimento PVD
O substrato padrão é aço-ferramenta temperado ou aço-liga com 45 HRC ou superior, com temperatura de revenido acima da temperatura da câmara; para graus de baixa têmpera como o O1, a DEK especifica um ciclo a 200 °C.
Aço inoxidável temperado, titânio e carboneto de tungsténio revestem bem. O alumínio, o latão e o cobre apenas aceitam TiN ou ZrN decorativo com um ciclo de baixa temperatura.
-
Aço-ferramenta D2Substrato padrão com A2, H13, S7 e M2; revestido com TiAlN ou CrN para moldes e insertos de moldes.Recomendado
-
Aço inoxidável 440CReveste bem no estado temperado; utilizado em TiN e ZrN para tesouras e pinças médicas.Recomendado
-
Aço inoxidável 17-4 PHO 17-4 PH e o 420 temperados revestem bem; comum em instrumentos ortopédicos ao abrigo da ISO 13485.Recomendado
-
Ti-6Al-4VAceita TiN e ZrN diretamente; comum em instrumentos cirúrgicos e fixações aeroespaciais.Bom
-
Carboneto de tungsténioReveste bem para ferramentas de corte e conformação, como punções, moldes de conformação e alargadores.Bom
-
Aço inoxidável 304/316Aceita PVD e tolera a temperatura, mas a base macia limita-o a aplicações decorativas e de desgaste ligeiro.Desgaste ligeiro
Aplicações de peças maquinadas com revestimento PVD
Os nitretos PVD servem peças que têm de resistir ao desgaste, ao calor ou à erosão, e peças que necessitam de um acabamento dourado ou escuro duradouro, desde machos de moldes a instrumentos cirúrgicos.
-
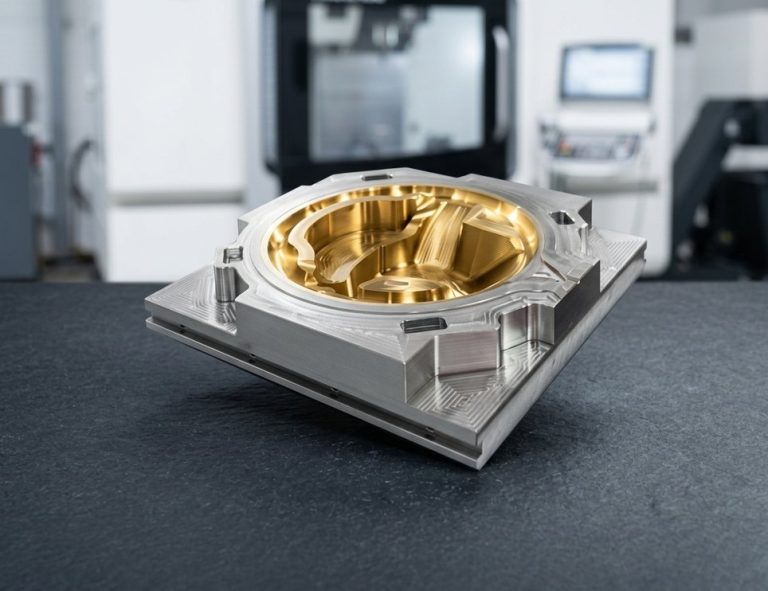 Componentes de moldesMachos, pinos extratores, corrediças e insertos em H13 e D2, revestidos com TiAlN ou CrN contra a erosão e a soldadura do alumínio.Solicitar orçamento
-
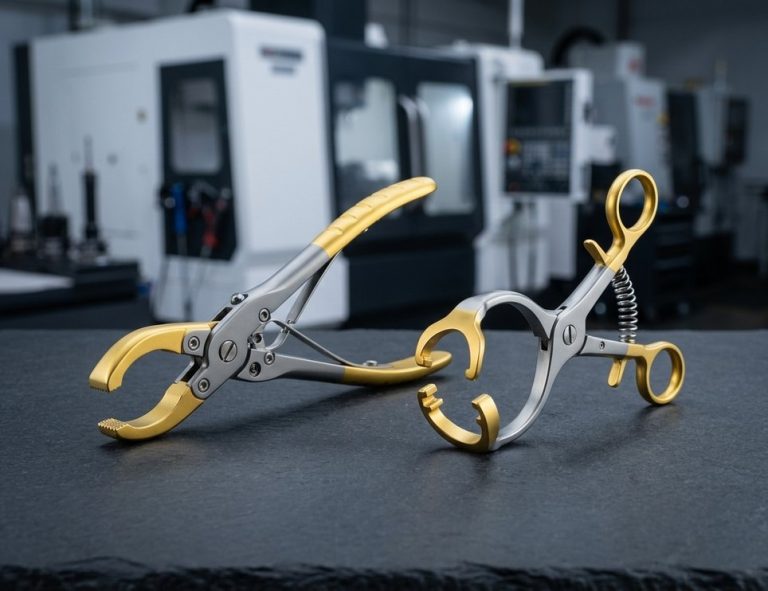 Instrumentos médicosTiN e ZrN em tesouras, pinças e instrumentos ortopédicos em 440C, 17-4 PH e titânio, ao abrigo da ISO 13485.Solicitar orçamento
-
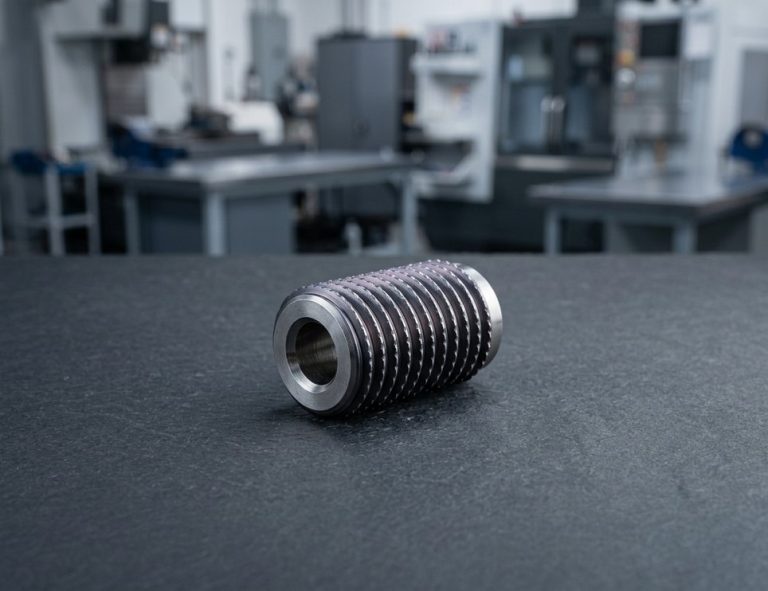 Punções e moldes de conformaçãoPunções, moldes de conformação e alargadores em M2 e carboneto, revestidos para desgaste abrasivo e de conformação.Solicitar orçamento
-
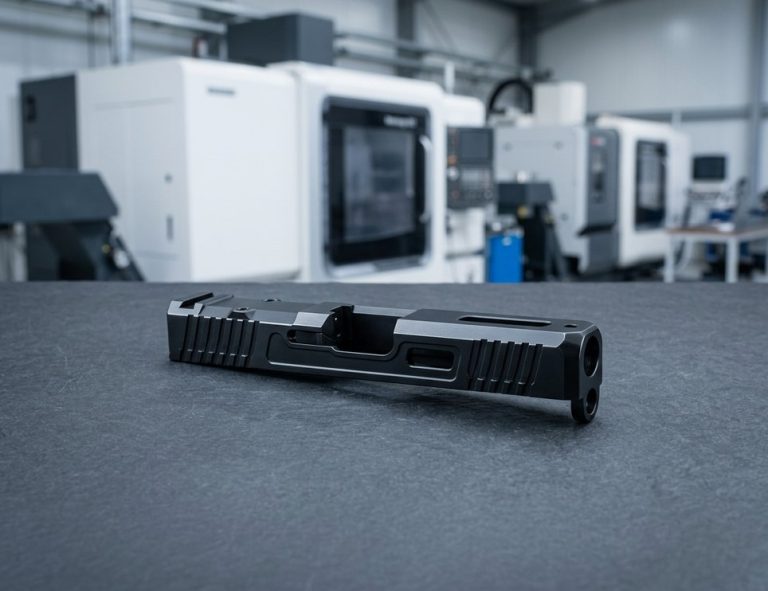 Componentes de armas de fogoCorrediças, ferrolhos e outros componentes de armas de fogo que funcionam a quente ou a seco, com acabamentos PVD dourados ou escuros.Solicitar orçamento
-
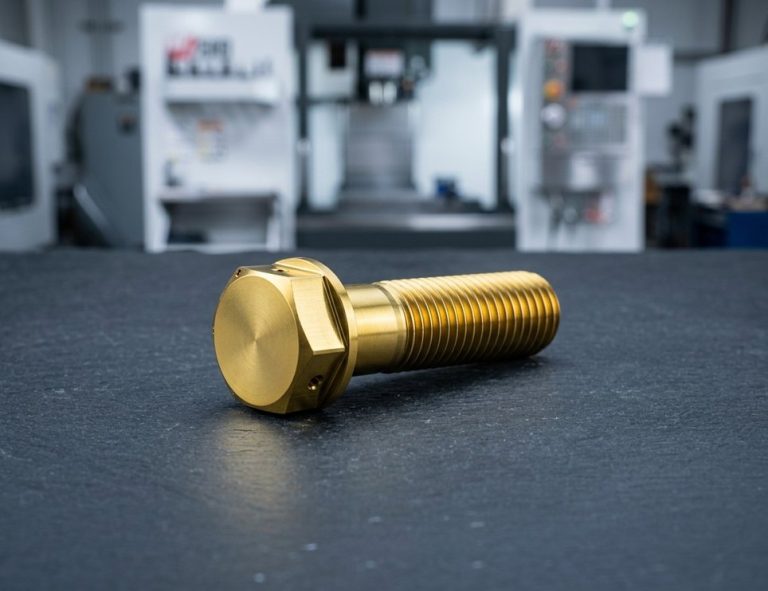 Fixações aeroespaciaisFixações e componentes de válvulas em Ti-6Al-4V revestidos com TiN para desgaste em funcionamento a quente ou a seco.Solicitar orçamento
-
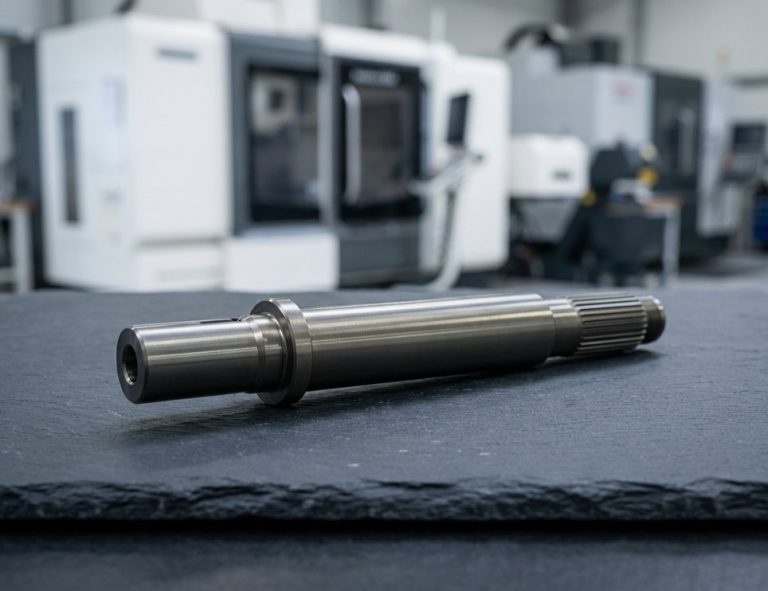 Veios automóveisVeios e componentes de válvulas que funcionam a quente ou a seco e necessitam de um filme de nitreto duro e fino.Solicitar orçamento
-
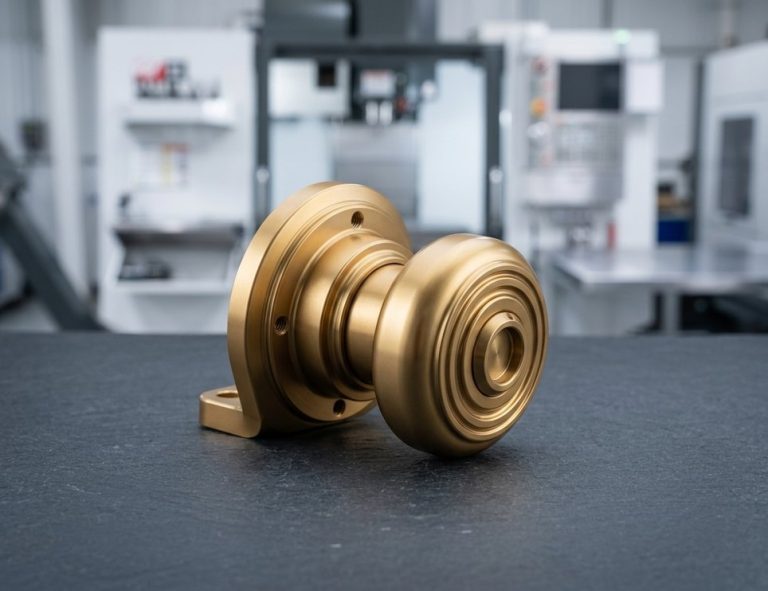 Ferragens decorativasBotões, ferragens de relógios e produtos de consumo que pretendem um aspeto de latão sem a corrosão do latão.Solicitar orçamento
Notas de projeto e desenho para PVD
Um filme PVD é fino, mas não é zero: planeie no desenho o substrato, o acabamento pré-revestimento, as arestas e as superfícies revestidas, para que a DEK possa maquinar os ajustes à medida compensada.
-
Prever a espessura do filme
O filme acrescenta 1–4 µm a cada superfície revestida. Um punção de Ø8,000 mm com 3 µm de TiN mede cerca de Ø8,006 mm; especifique 1–2 µm para ajustes apertados.
-
Indicar antes ou depois do revestimento
Indique se as cotas se aplicam antes ou depois do revestimento. Com «As cotas aplicam-se após revestimento», a DEK retifica os ajustes abaixo da medida para compensar.
-
Acabamento antes do revestimento
O revestimento não esconde marcas de ferramenta: as superfícies que necessitam de um acabamento revestido liso são retificadas ou polidas até Ra 0.2–0.4 µm primeiro («Ra ≤ 0,4 µm»).
-
Quebrar arestas vivas
O revestimento não consegue envolver um gume vivo, pelo que as arestas são arredondadas para um raio mínimo de 0,05 mm antes do revestimento.
-
Mascarar ou Revestir Tudo
Mascarar roscas, furos de encaixe por pressão e faces de localização, ou revestir tudo: 2–3 µm no flanco de uma rosca mantém-se dentro da classe 6H/6g. Indique "Tudo exceto roscas" ou assinale as superfícies com hachura.
-
Compatibilizar o Revenido com a Câmara
Indique "Temperar e revenir a 58–60 HRC antes do revestimento" e refira a temperatura máxima do processo quando o revenido for baixo, como no O1.
Especificações de Revestimento PVD
- Dureza do TiN 2 200–2 400 HV (especificação ≥ 2 000 HV)
- Dureza do TiCN 3 000 HV
- Dureza do TiAlN 3 300–3 500 HV
- Dureza do CrN 1 800–2 200 HV
- Espessura do filme 1–4 µm (CrN 2–6 µm)
- Espessura para ajuste apertado 1–2 µm
- Temperatura da câmara 200–500 °C
- Dureza do substrato 45 HRC ou superior
- Rugosidade antes do revestimento Ra ≤ 0,4 µm
- Raio da aresta ≥ 0,05 mm
- Roscas após revestimento Dentro de 6H/6g a 2–3 µm
- Protótipo revestido Cerca de 7–10 dias, sem pedido mínimo
- Orçamento Revisto por engenheiro em 6 horas
- Certificações ISO 9001:2015, ISO 13485, AS9100D
Perguntas Frequentes
Respostas sobre TiN, TiAlN e revestimento PVD para peças que a DEK maquina internamente.

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








