









Serviços de eletroerosão por penetração de precisão
Os serviços de eletroerosão por penetração da DEK produzem cavidades cegas, nervuras profundas e cantos internos vivos em aço para ferramentas temperado e metal duro com ±0.01mm típico. Sem pedido mínimo e prazos de protótipo de 3 dias.
-
±0.005mm
Características críticas
-
3 dias
Protótipo mais rápido
-
Ra 0.15 μm
Acabamento mais fino
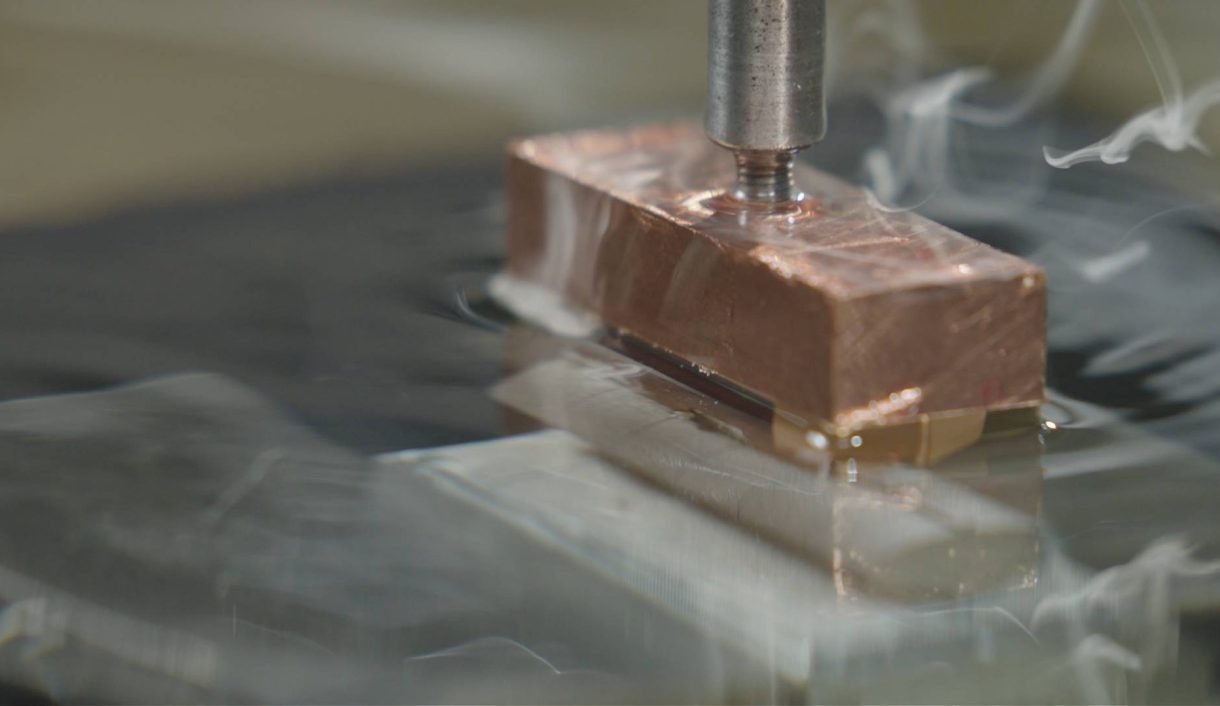

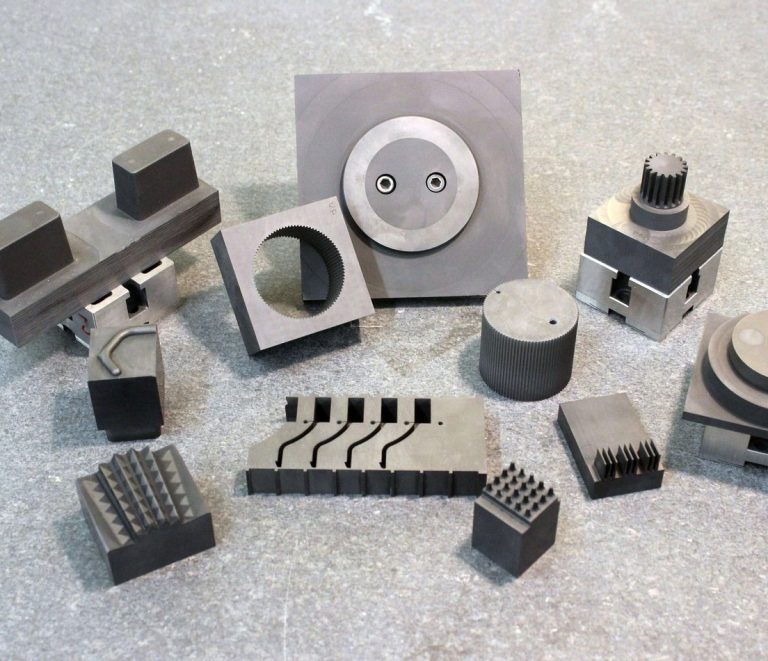
Eletroerosão por penetração personalizada para moldes, matrizes e ferramentas
A eletroerosão por penetração, também designada por eletroerosão de moldes, erode um elétrodo com forma numa peça condutora sem a tocar nem induzir tensões. Os mecanismos de faísca, desgaste e lavagem são explicados em O guia definitivo da eletroerosão por penetração.
A DEK executa-a para fabricantes de moldes, fabricantes de ferramentas aeroespaciais e médicas, e para todos os que acabam aço para ferramentas temperado ou metal duro após tratamento térmico, com mais de 20 anos em usinagem de precisão. As características passantes vão normalmente para serviços de eletroerosão a fio; todos os processos estão integrados nos nossos serviços de usinagem por eletroerosão.
Porquê a DEK para eletroerosão por penetração
Uma operação de usinagem de precisão mais vasta por trás de cada cavidade erodida por elétrodo, desde um único inserto de molde até um conjunto completo.
-

Qualidade certificada
Certificação ISO 9001, AS9100D e ISO 13485 (através da TUV), com cada cavidade a passar por IQC, IPQC, FAI, OQC, SPC e CAPA.
-

Comprovada em escala
A eletroerosão por penetração funciona dentro de uma operação que usina mais de 1,2M de peças por ano para mais de 2300 clientes OEM globais.
-

Entrega dentro do prazo
Uma taxa de entrega dentro do prazo superior a 98,6%, com encomendas de protótipos expedidas em apenas 3 dias após o início da produção.
-

Usinagem por eletroerosão a pedido
Sem pedido mínimo: um único inserto de molde percorre a mesma cadeia de inspeção que um conjunto completo de cavidades de produção.

Elétrodos fabricados internamente
Os elétrodos de cobre são maquinados internamente, e esse trabalho está incluído no prazo de protótipo de 3 dias cotado para a peça acabada, não como um item separado. Fale com um engenheiro de eletroerosão por penetração antes de libertar o desenho.


Capacidades dos serviços de eletroerosão por penetração
Configuração de eixos, precisão, materiais temperados e trabalho de elétrodos: as especificações essenciais por trás de cada trabalho de eletroerosão por penetração na DEK.
Eletroerosão por penetração vs. eletroerosão a fio e fresamento CNC
Escolha a eletroerosão por penetração quando o elemento tem de ficar cego. Para elementos passantes, consulte o guia de eletroerosão a fio.
| Critério | Este processoEletroerosão por penetração | Eletroerosão a fio | Fresamento CNC |
|---|---|---|---|
| Ideal para | Cavidades cegas, chavetamentos, nervuras | Ranhuras, dentes de engrenagem, perfis | Elementos acessíveis às ferramentas |
| Geometria do elemento | Fundo fechado, termina a uma profundidade | Atravessa a peça | Elementos abertos e acessíveis |
| Cantos internos | Vivos | Perfis contornados | Limitado pelo raio da ferramenta |
| Aço para ferramentas temperado | Sim, após tratamento térmico | Elementos de corte passante | Ferramentas desgastam-se rapidamente |
| Alumínio | Apenas elementos cegos | Elementos passantes | Preferencial, corta facilmente |
| Escolher quando | O corte passante não é possível | Cortes passantes mais rápidos e económicos | Geometria macia e acessível |
Setores que servimos
Eletroerosão por penetração para fabricantes de moldes, ferramentas aeroespaciais e médicas, e ferramentas de turbinas e motores em ligas de alta temperatura.
-

Aeroespacial
-

Médico
-

Automóvel
-

Robótica
-

Semicondutores
-

Eletrónica
-

Telecomunicações
-

Drones e UAV
-

Energia
-

Petróleo e gás
-

Marítimo
-

Equipamento industrial
-

Construção
-

Agricultura
-

Produtos de consumo
-

Militar e defesa
-

Mineração
-
 AeroespacialSuportes, ferragens de cabine e acessórios não críticos para voo segundo a AS9100D, em alumínio 7075, Ti-6Al-4V e Inconel 718, com FAI.Saber mais
-
 MédicoHastes de instrumentos, puxadores e cânulas em aço inoxidável 316L, titânio e PEEK segundo a ISO 13485, com rastreabilidade de lote de série.Saber mais
-
 AutomóvelCarcaças de sensores, corpos de válvulas e eixos para protótipos e volumes baixos a médios em alumínio, aço ligado 4140 e 4340, aço inoxidável e latão.Saber mais
-
 RobóticaCarcaças de articulações, flanges de acionamento harmónico e dedos de garras em alumínio e aço temperado, com usinagem de 5 eixos numa só fixação.Saber mais
-
 SemicondutoresComponentes de câmara, fixações de manuseamento de wafers e flanges de vácuo em alumínio 6061, 316L, PEEK e Kovar, com arestas sem rebarbas.Saber mais
-
 EletrónicaCorpos de conectores, dissipadores de calor, blindagens RF e pinos de precisão em alumínio, latão e cobre, com tolerância de ±0.01 mm nos elementos de contacto.Saber mais
-
 TelecomunicaçõesComponentes de guias de onda, carcaças de filtros e invólucros RF em alumínio e ligas de cobre, com prateamento ou niquelagem para condutividade.Saber mais
-
 Drones e UAVSuportes de motor, estruturas de cardan e acessórios de trem de aterragem em alumínio 7075, titânio e magnésio para reduzir peso sem perder rigidez.Saber mais
-
 EnergiaPlacas terminais de bateria, barramentos, carcaças de inversores e acessórios de pilhas de combustível em alumínio, cobre e aço inoxidável, maquinados planos e sem rebarbas.Saber mais
-
 Petróleo e gásComponentes de válvulas, blocos de distribuição, peças de ferramentas de fundo de poço e flanges em 4140, 17-4 PH, duplex 2205 e Inconel, com especificações de dureza.Saber mais
-
 MarítimoEixos de hélice, peças de bombas e ferragens de convés em aço inoxidável 316, bronze e bronze de alumínio, escolhidos em primeiro lugar pela resistência à corrosão.Saber mais
-
 Equipamento industrialPlacas de garras, fixações de guias lineares, seguidores de came e estruturas de máquinas em alumínio e aço, com fixações guardadas em arquivo para repetições.Saber mais
-
 ConstruçãoSuportes estruturais, ferragens de ancoragem e acessórios hidráulicos em aço macio, aço ligado e alumínio, zincados ou com pintura em pó.Saber mais
-
 AgriculturaCarcaças de caixas de velocidades, eixos, corpos de bicos de pulverizador e fixações de sensores em ferro fundido, aço e aço inoxidável para resistir à abrasão e à humidade.Saber mais
-
 Produtos de consumoBotões, puxadores, peças de invólucros e ferragens de áudio em que a superfície maquinada fica à vista, anodizados, com jato de esferas ou polidos conforme amostra.Saber mais
-
 Militar e defesaFixações óticas, invólucros e calhas para acessórios em alumínio, aço e titânio, com certificação de material e relatórios FAI.Saber mais
-
 MineraçãoPlacas de desgaste, casquilhos, componentes de britadores e acessórios hidráulicos em aço ligado temperado, bronze e aço inoxidável para resistir a poeira e vibração.Saber mais
Características de molde e matriz que erodimos por eletroerosão
O elétrodo penetra até à profundidade e para, alcançando geometrias que as ferramentas de fresagem não conseguem cortar sem deflexão ou limites de raio.
-

Cavidades cegas
Cavidades de molde e matriz com fundo fechado, erodidas até à profundidade enquanto o resto da peça permanece intacto.
-

Chavetas cegas
Chavetas cegas abertas até à profundidade onde um corte passante não é aceitável ou não é possível na peça acabada.
-

Nervuras estreitas profundas
Nervuras estreitas que necessitam de fundo fechado, formadas pelo elétrodo numa só penetração, sem limites de alcance da fresa.
-

Paredes finas
A erosão sem contacto evita a deflexão que a fresagem provoca em paredes finas de aço para ferramentas e metal duro.
-

Cantos internos vivos
Cantos internos livres dos limites de raio da ferramenta da fresagem, para componentes de molde.
-
Cavidades de molde texturadas
Superfícies de cavidade e bolsas texturadas para fabrico de moldes, com acabamento até Ra 0,15 μm.
Desafios comuns que resolvemos
-
Peças após tratamento térmico
Aço para ferramentas endurecido e metal duro são acabados após o tratamento térmico, quando as ferramentas de corte convencionais se desgastam rapidamente ou não conseguem cortar.
-
Reparação de furos danificados
Furos e paredes de cavidade desgastados ou danificados são recuperados no local sem alterar a forma ou a posição originais da peça.
-
Insertos de molde individuais
Sem pedido mínimo: um inserto segue a mesma cadeia de FAI e OQC que um conjunto; consulte usinagem de protótipos.
-
Características cegas em alumínio
O alumínio erode de forma limpa, mas é normalmente fresado; a eletroerosão por penetração reserva-se para características cegas que a fresagem não consegue alcançar.
Qualidade certificada em todas as etapas
Cada trabalho de eletroerosão por penetração é executado sob certificação ISO 9001, AS9100D e ISO 13485 (via TUV).
-
 AS9100D
Sistema de gestão da qualidade aerospacial
-
 ISO 9001:2015
Norma de gestão da qualidade
-
 ISO 13485
Gestão da qualidade de dispositivos médicos
Materiais que erodimos por eletroerosão por penetração
Qualquer metal condutor é erodido por eletroerosão por penetração. Estas são as ligas endurecidas e de alto desempenho que processamos com mais frequência.
Material não listado? Fale com um engenheiro de eletroerosão por penetração
Ver materiaisComo encomendar peças de eletroerosão por penetração
Perguntas frequentes sobre eletroerosão por penetração
Respostas diretas sobre precisão, materiais e o que precisamos para orçamentar a sua peça.
Solicitar orçamento de eletroerosão por penetração
Envie um desenho STEP, IGES ou PDF com o material, o estado de dureza e as dimensões críticas da cavidade para obter um orçamento revisto por um engenheiro.
- Protótipos enviados em apenas 3 dias
- sem pedido mínimo, de uma pastilha a um conjunto completo
- ±0.01 mm típico, ±0.005 mm a pedido
- Elétrodos de cobre maquinados internamente
- Certificação ISO 9001, AS9100D e ISO 13485
Capacidades relacionadas
-
 Acessórios de precisão de altíssima purezaSaber mais
-
 Serviços de mandrilagem de precisãoSaber mais
-
 Serviços de mandrilagem CNC de precisãoSaber mais
-
 Serviços de eletroerosão a fio de precisãoSaber mais
-
 Serviços de roscagem CNC de precisãoSaber mais
-
 Serviços de retificação plana de precisãoSaber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








