









Tudo o que precisa de saber sobre eletroerosão a fio

ESCRITO POR
Bing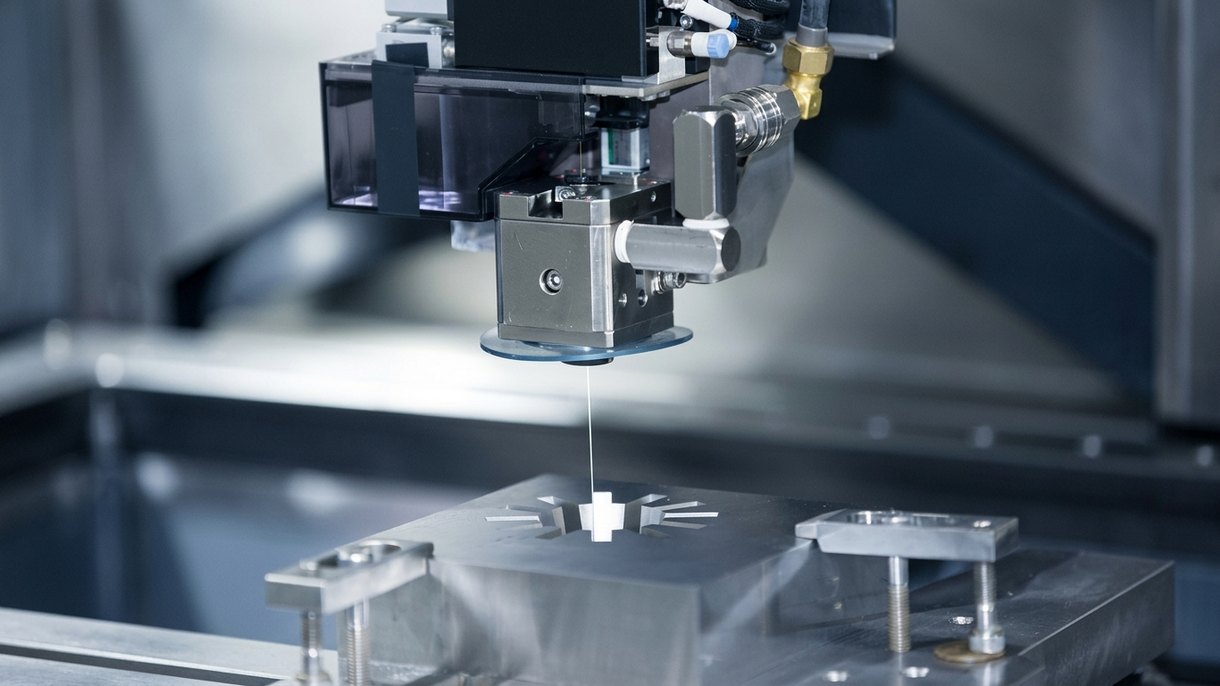
Procura uma forma de cortar metais de forma rápida e precisa? Já considerou a eletroerosão a fio como opção, mas não sabe muito sobre ela?
Não se preocupe: este artigo fornece todas as informações necessárias para compreender o que é a eletroerosão a fio, como funciona e porque é uma ferramenta tão valiosa na conformação de metais.
O que é a eletroerosão a fio?
A eletroerosão a fio (Electrical Discharge Machining) é um método de maquinagem que utiliza descargas elétricas ou faíscas entre dois elétrodos para remover material de uma peça.
Este processo ajuda a criar formas complexas em materiais duros como o aço e requer menos tempo do que métodos alternativos, como a maquinagem convencional.
Proporciona também elevada precisão com tolerâncias apertadas em peças mais espessas. Por isso, se forem necessários cortes de precisão fina em material endurecido, utilize a eletroerosão a fio!
Como funciona a eletroerosão a fio?
- A eletroerosão a fio funciona criando uma descarga elétrica entre o fio ou o elétrodo e a peça.
- Este processo produz pequenas lascas e linhas de corte precisas, fundindo ou vaporizando o material em vez de o cortar.
- Uma máquina de eletroerosão a fio é um tipo de máquina CNC que se pode deslocar ao longo de quatro eixos independentes para gerar cortes cónicos.
- O fio-elétrodo, alimentado continuamente, passa através de um fluido dielétrico para criar faíscas que provocam a erosão da superfície da peça.
- O líquido de cintilação ajuda a minimizar a produção de calor, pelo que não é necessário qualquer sistema de arrefecimento adicional ao realizar operações de maquinagem com este método.
- À medida que cada faísca ocorre, o material é removido tanto da ferramenta como da peça, devido à carga elétrica e à pressão do gás, bem como às energias de vibração geradas.
- Isto significa que, ao utilizar a eletroerosão a fio, haverá uma produção mínima de ruído em comparação com outros processos de fabrico, como métodos de corte convencionais, tais como a furação e o fresamento.
- Com taxas de faiscamento uniformes em todo o perímetro do objeto, obterá arestas suaves sem rebarbas remanescentes (devido à erosão por faísca).
- Além disso, os materiais pré-endurecidos são mais fáceis para as máquinas de eletroerosão a fio, porque não exigem a furação de orifícios grandes nem a produção de moldes complexos — uma grande poupança de tempo!
Vantagens e limitações da eletroerosão a fio
Vantagens da eletroerosão a fio
- Permite a produção de formas complexas e geometrias intrincadas com elevada precisão.
- Oferece maior eficiência de maquinagem em comparação com máquinas convencionais ou CNC.
- Proporciona uma precisão inigualável, crucial para aplicações como a fabricação de ferramentas e moldes.
- Altamente adequada para materiais que exigem tolerâncias apertadas, o que a torna ideal para componentes aeroespaciais críticos, como pás de turbina.
- Precisão de corte superior, até +/- 0,0002 polegadas ou melhor, garantindo precisão no corte de grandes peças metálicas.
- Funciona bem em matérias-primas duras, permitindo cortes com requisitos de tolerância muito mais apertados do que outros processos.
- Não são necessários elétrodos ao cortar materiais condutores, poupando tempo e custos na preparação do fabrico.
Limitações da eletroerosão a fio
- Não é adequada para todos os materiais; plásticos, compósitos e pedra natural não podem ser processados. Apenas metais condutores como o alumínio são compatíveis.
- São necessários processos alternativos. Projetos que envolvam materiais difíceis de maquinar podem exigir processos alternativos, como a eletroerosão por penetração (EDM).
- As máquinas de eletroerosão a fio têm geralmente velocidades de corte mais lentas do que as fresadoras tradicionais ou CNC, resultando em tempos de ciclo mais longos.
- Globalmente menos eficiente do que as fresadoras tradicionais ou CNC, afetando a produtividade.
- Velocidades de corte mais lentas e menor eficiência podem levar a custos por peça mais elevados, especialmente na ausência de produções em série.
- Formam-se camadas de óxido durante a erosão por eletrólise, exigindo ações de remoção adicionais, como brunimento, polimento com pano e polimento.
- A remoção das camadas de óxido acrescenta horas de mão de obra e encargos adicionais de pessoal, aumentando os preços globais para o cliente.
Que materiais podem ser utilizados na eletroerosão a fio?
A eletroerosão a fio oferece uma vasta gama de benefícios para a maquinagem de materiais complexos e difíceis de cortar, como ligas de alumínio, titânio, aço, latão e grafite.
Alumínio: é um material comum na eletroerosão a fio devido à sua boa condutividade e ponto de fusão relativamente baixo. O processo é eficaz para a conformação precisa de componentes de alumínio.
Titânio:é conhecido pela sua resistência, resistência à corrosão e dureza extrema. No entanto, o seu elevado ponto de fusão e tenacidade podem representar desafios, exigindo configurações e estratégias de máquina adequadas.
Aço: Vários tipos de aço podem ser processados por eletroerosão a fio. Os aços para ferramentas, aços inoxidáveis, e outras ligas beneficiam da capacidade deste método para obter formas complexas e cortes precisos, mesmo em materiais endurecidos.
Latão: com a sua boa condutividade elétrica e maquinabilidade, é adequado para a eletroerosão a fio. Permite a produção económica e eficiente de formas complexas e detalhes finos em componentes de latão.
Grafite: é um excelente material para elétrodos de eletroerosão a fio. É frequentemente utilizado neste contexto devido à sua condutividade elétrica, resistência à erosão por arco, baixa taxa de desgaste e capacidade de suportar temperaturas elevadas, o que o torna ideal para criar moldes e matrizes detalhados. No entanto, a grafite tem algumas desvantagens que dificultam o seu manuseamento. Pode ser muito porosa e suja, o que pode originar imprecisões se não for cuidadosamente tratada.
Diferença entre eletroerosão a fio e eletroerosão convencional?
Eis uma tabela simples que destaca as principais diferenças entre a eletroerosão a fio e a eletroerosão convencional:
| Característica | Eletroerosão a fio | Eletroerosão convencional |
|---|---|---|
| Princípio de funcionamento | Utiliza um fio para descarregar corrente elétrica | Utiliza uma ferramenta para remover material através de faíscas |
| Precisão | Maior precisão devido ao pequeno diâmetro do fio | A precisão pode ser inferior à da eletroerosão a fio |
| Complexidade dos cortes | Capaz de cortes complexos e peças complexas | Limitada na obtenção de cortes complexos |
| Material do elétrodo | Requer menos material de elétrodo | Requer um conjunto de elétrodos para cada furo ou cavidade |
| Rentabilidade | Geralmente mais rentável em séries de produção | Pode implicar custos mais elevados devido à substituição de elétrodos |
| Acabamento superficial | Proporciona um acabamento superficial melhorado | O acabamento superficial pode ser comparativamente mais grosseiro |
| Tolerâncias dimensionais | Alcança tolerâncias dimensionais mais finas | As tolerâncias podem ser menos precisas |
| Substituição da ferramenta | Apenas o fio necessita de substituição periódica | Todo o conjunto de elétrodos pode necessitar de substituição frequente |
| Tempos de execução | Tempos de execução mais longos podem continuar a ser produtivos devido a detalhes mais finos | Pode ter tempos de execução mais curtos, mas com características menos detalhadas |
| Aplicações | Adequada para peças com formas complexas e elevada precisão | Adequada para peças menos complexas com precisão moderada |
| Comparação com fresamento/torneamento CNC | Passos menores e características de detalhe mais finas | Pode ter passos maiores e características menos detalhadas |
Nota: Esta tabela fornece uma visão geral e o desempenho real pode variar consoante os modelos e configurações específicos das máquinas.
Porque se utiliza água desionizada na eletroerosão a fio?
A água desionizada é normalmente utilizada como fluido dielétrico na eletroerosão a fio devido à sua baixa condutividade e capacidade de arrefecer o processo, mantendo simultaneamente um acabamento superficial uniforme na peça de trabalho.
A ausência de impurezas também evita danos tanto na ferramenta de corte como na máquina de eletroerosão, aumentando a eficiência e garantindo o cumprimento das medidas de controlo de qualidade.
Garante um melhor isolamento elétrico entre a fonte de alimentação e o intervalo de faísca durante a usinagem por eletroerosão.
Que fatores devem ser considerados na eletroerosão a fio?
Desde o tipo e o tamanho do fio de eletroerosão até à geometria da peça, aos requisitos de acabamento, à espessura do material e às considerações de programação, vários elementos essenciais devem ser tidos em conta ao decidir se a eletroerosão a fio é adequada para um trabalho de usinagem.
Tipos e tamanhos de fio de eletroerosão
Os fios de eletroerosão existem em vários tipos e tamanhos, cada um mais adequado a diferentes tipos de maquinagem. Estes incluem fio de latão macio, fio de latão duro, fio de latão revestido a zinco e fio de alta velocidade.
Os fios de latão macio são mais flexíveis do que os seus homólogos duros. Isto torna-os especialmente adequados para operações de corte com tolerâncias reduzidas, pois garantem que as peças cumprem com precisão as suas especificações de projeto.
Os fios de latão duro são mais resistentes do que os macios e conseguem cortar materiais mais duros, o que é útil para o corte de precisão e a conformação de peças com tolerâncias apertadas.
Os fios revestidos a zinco oferecem vantagens adicionais, pois resistem ao desgaste durante mais tempo do que as alternativas mais macias.
O fio de alta velocidade oferece a maior eficiência, mas tem um custo mais elevado; no entanto, as suas velocidades de corte rápidas tornam-no ideal para produções de elevado volume em que o tempo é essencial.
Ao escolher um fio de eletroerosão, deve considerar-se não só o tipo, mas também a resistência à tração.
Os fios de maior resistência conseguem processar trabalhos maiores mais rapidamente devido à maior durabilidade, enquanto os mais fracos podem apresentar sinais de fadiga mais cedo, reduzindo assim a precisão ou a qualidade do produto final quando se trata de componentes complexos com tolerâncias apertadas, como os comuns na indústria eletrónica.
Geometria da peça
Ao projetar peças para este processo, devem ter-se em conta certas considerações geométricas, como o empilhamento de peças e a planicidade da superfície.
O empilhamento de peças refere-se ao número de peças que podem ser empilhadas num determinado espaço, o que afeta as tolerâncias de maquinagem e influencia o custo de produção.
Além disso, os projetistas devem prestar atenção à planicidade da superfície; todas as peças cortadas com precisão devem ter níveis de planicidade idênticos para garantir uma forma e um ajuste precisos aquando da montagem posterior.
Requisitos de acabamento superficial e tolerância
As peças cortadas devem ter um acabamento uniforme e suave para proporcionar uma forma e um ajuste adequados à sua utilização prevista. Por conseguinte, a cotagem de precisão do corpo do material é muito importante em aplicações de corte por fio, como a produção de roscas ou de componentes roscados.
Isto inclui o controlo das tolerâncias para os diâmetros máximo e mínimo e para as espessuras de parede, bem como de outras dimensões, como a precisão do posicionamento dos furos, o controlo do ângulo de conicidade, etc., garantindo um elevado grau de precisão para obter peças de boa qualidade sem defeitos superficiais.
Além disso, um controlo rigoroso da rugosidade superficial pode melhorar o desempenho quando utilizada contra superfícies de contacto; uma rugosidade baixa permite um melhor ajuste entre as peças, reduzindo fugas ou a resistência ao fluxo de ar (quando aplicável).
Espessura e condutividade do material
Em geral, quanto maior for a condutividade dos fios, mais potência pode ser entregue à peça; isto aumenta a eficiência e permite cortes mais rápidos do que os métodos tradicionais.
Além disso, a espessura do material desempenha um papel importante na entrega de potência durante os cortes. Se uma peça for demasiado espessa ou apresentar níveis elevados de resistência, a eletroerosão a fio pode não ser adequada — o fio necessitará de uma corrente suficientemente potente, mas sem aquecer demasiado e fundir a peça.
No que diz respeito aos acabamentos superficiais, a eletroerosão a fio em materiais mais finos e menos condutores, como ligas de alumínio ou de titânio, tende a produzir arestas mais suaves nas peças devido às suas propriedades elétricas de baixa resistência, o que os torna excelentes candidatos para contornos detalhados, pois impõem um processo de maquinagem globalmente mais lento.
Por outro lado, o aço ou a grafite são mais adequados para o desbaste de geometrias básicas, uma vez que os seus requisitos de tensão mais elevados se traduzem em taxas de remoção mais rápidas em comparação com materiais mais macios, como o latão ou as ligas de alumínio.
Fator tempo
Como a maquinagem por eletroerosão demora mais tempo do que os métodos de corte tradicionais, otimizar o processo de maquinagem é fundamental para reduzir o consumo de tempo.
Fatores como os tempos de impulso ligado e desligado, a corrente de pico para a pulsação e o avanço do fio influenciam a eficiência global do desempenho da máquina.
Alterar qualquer parâmetro pode afetar significativamente os tempos de ciclo da eletroerosão, pelo que garantir que todos os elementos estão otimizados é essencial para melhorar a eficiência temporal. A dupla especialização em corte de alta velocidade e furação de orifícios pequenos em componentes de aço e materiais não condutores de grafite, utilizando elétrodos com o tamanho adequado, ajuda a manter os custos das peças baixos, produzindo detalhes complexos com precisão e consistência em ciclos de produção mais curtos.
De um modo geral, o aumento do avanço do fio reduz os tempos de ciclo, uma vez que limita o desgaste do elétrodo. No entanto, as taxas de remoção de material devem ser monitorizadas com cuidado para manter a precisão quando parâmetros modificados são aplicados durante as operações de fabrico.
Programação
A programação deve ter em conta diversos parâmetros, incluindo o tamanho da ferramenta, o tipo de material, os detalhes do controlo do avanço em dois eixos, os limites máximos de velocidade, os comprimentos de corte, etc., para garantir uma operação fluida com resultados otimizados.
A precisão da usinagem por eletroerosão depende fortemente da qualidade com que estes programas são escritos, tendo em conta que erros mínimos podem originar longos tempos de produção ou peças desperdiçadas.
Controlo de qualidade
A eletroerosão a fio exige um controlo de qualidade rigoroso para garantir que as peças produzidas cumprem as especificações de projeto.
O controlo de qualidade implica monitorizar cuidadosamente todos os aspetos da operação, desde a preparação e a programação até à execução da operação de corte propriamente dita.
A tensão adequada do fio e a lavagem a alta pressão devem ser mantidas ao longo de todo o processo de corte, uma vez que têm um impacto enorme na qualidade e na precisão do corte. O facto é que até uma variação mínima em qualquer um destes fatores pode rapidamente transformar o que seria considerado um corte bem-sucedido em algo com dimensões finais terríveis.
Os dados também devem ser utilizados para controlar e registar detalhes sobre a máquina de eletroerosão: desgaste do fio, definições de tensão, caudais de água ou lavagens da câmara. Todos estes parâmetros devem ser predefinidos antes de iniciar a produção, para obter tolerâncias de maior precisão ao longo de vários lotes de componentes usinados, assegurando simultaneamente operações fluidas e sem problemas durante o funcionamento contínuo, com a menor intervenção humana possível.
Precauções de segurança
As precauções de segurança adequadas são importantes quando se lida com maquinaria pesada, incluindo máquinas de eletroerosão a fio. Os operadores devem garantir que estas precauções são tomadas antes, durante e após cada trabalho.
As medidas de precaução podem ser tão simples como usar o vestuário adequado ou estar ciente do ambiente em que se trabalha. Seguir os procedimentos regulares de manutenção e limpeza da máquina também é fundamental.
Além disso, os operadores devem compreender os princípios e as operações subjacentes à tecnologia de eletroerosão, para saberem que riscos existem e como podem ser evitados através de medidas de segurança adequadas.
Ambiente
O processo de eletroerosão a fio tem implicações no consumo de energia, na utilização de recursos e no impacto ambiental.
O corte por fio requer quantidades significativas de energia, resultando em elevados custos ambientais devido ao consumo excessivo de eletricidade. Além disso, o corte por fio pode produzir grandes quantidades de resíduos perigosos, como faíscas e fumo, gerados pela queima de partículas libertadas durante o processo.
Por conseguinte, é necessário considerar todos os fatores potenciais que podem originar impactos ambientais negativos antes de se iniciar este tipo de fabrico.
Ao aumentar as taxas de reciclagem, implementar soluções alternativas como a usinagem a laser ou recorrer a tecnologia avançada que reduza os consumos de energia durante as operações de corte por fio, é possível limitar os danos ambientais.
Propriedades da eletroerosão a fio
Segue-se uma lista de propriedades e características associadas à eletroerosão a fio:
Usinagem de precisão: A eletroerosão a fio é reconhecida pela sua elevada precisão e exatidão, o que a torna adequada para produzir formas intrincadas e complexas com tolerâncias apertadas.
Versatilidade de materiais: A eletroerosão a fio pode ser utilizada numa vasta gama de materiais condutores, incluindo metais como o aço, o alumínio, o titânio e diversas ligas.
Usinagem sem contacto: A ferramenta de corte (o fio) não toca fisicamente na peça, minimizando o desgaste da ferramenta e permitindo usinar materiais delicados e frágeis.
Formas intrincadas: Permite criar formas intrincadas e complexas com cantos vivos e detalhes finos.
Tolerâncias apertadas: A eletroerosão a fio permite alcançar tolerâncias dimensionais muito apertadas, frequentemente na ordem dos mícrones.
Distorção mínima: O processo produz zonas termicamente afetadas e tensões mecânicas mínimas, resultando em pouca ou nenhuma distorção da peça.
Acabamento superficial fino: A eletroerosão a fio produz tipicamente um acabamento superficial fino, reduzindo a necessidade de operações de acabamento adicionais.
Cortes finos: Permite efetuar cortes muito finos com o fio, criando elementos esbeltos e detalhes intrincados.
Forças de corte reduzidas: O processo exerce forças de corte reduzidas sobre a peça, diminuindo o risco de deformação e de tensões.
Usinagem multi-eixos: Muitas máquinas de eletroerosão a fio são capazes de usinagem multi-eixos, permitindo a produção de peças tridimensionais complexas.
Capacidade de automação: Os processos de eletroerosão a fio podem frequentemente ser automatizados, aumentando a eficiência e reduzindo a necessidade de intervenção constante do operador.
Tipos de fio: Diferentes tipos de materiais de fio, como latão ou fios revestidos, podem ser utilizados para otimizar o desempenho de corte em aplicações específicas.
Diâmetros de fio: Estão disponíveis vários diâmetros de fio, permitindo flexibilidade na seleção do tamanho adequado com base no corte e no material pretendidos.
Fluido dielétrico: O fluido dielétrico é utilizado para remover os detritos e controlar o processo de faiscamento. A escolha do dielétrico pode influenciar o desempenho da usinagem.
Programação de trajetórias de ferramenta: A programação por Controlo Numérico Computorizado (CNC) gera trajetórias de ferramenta precisas, permitindo a usinagem rigorosa de geometrias complexas.
Controlo da tensão do fio: Um controlo adequado da tensão do fio é essencial para manter a estabilidade e a precisão durante a usinagem.
Utilizações típicas da eletroerosão por corte a fio
Entre as suas variadas aplicações, a eletroerosão por corte a fio é amplamente utilizada em componentes para as indústrias automóvel, aeroespacial, médica e eletrónica. Continue a ler para ver alguns exemplos!
Indústria automóvel
- Corte de precisão de engrenagens e outros componentes.
- Fabrico de peças de motor intrincadas com tolerâncias apertadas.
- Criação de moldes para componentes automóveis em plástico ou metal.
Indústria aeroespacial
- Produção de componentes de turbina complexos e precisos.
- Fabrico de peças de aeronave intrincadas com elevada exatidão dimensional.
- Conceção de moldes para elementos estruturais aeroespaciais.
Indústria médica
- Fabrico de instrumentos cirúrgicos e implantes intrincados.
- Criação de moldes para componentes de dispositivos médicos.
- Corte de precisão de peças pequenas e complexas para equipamentos médicos.
Indústria eletrónica
- Fabrico de componentes intrincados para dispositivos eletrónicos.
- Corte e moldagem de moldes para invólucros eletrónicos.
- Fabrico de peças de precisão para conectores e componentes semicondutores.
Qual é o método de corte utilizado pela eletroerosão a fio?
A eletroerosão a fio é um método de corte preciso que utiliza um elétrodo de fio alimentado continuamente para dar forma aos materiais. A peça é mantida no lugar por elétrodos pelos quais passa uma corrente elétrica, criando faíscas que fundem o material e o afastam do fio.
As pontas do fio, separadas por micrómetros de gás ionizado, deslocam-se ao longo da trajetória de corte sem se tocarem. As partículas de metal unem-se para formar pequenos cortes nas peças.
O processo envolve a ligação do fio a fontes de energia (ânodo e cátodo), a determinação da tensão para uma fusão controlada, a utilização de guias para posicionar as peças e a aplicação de um sistema de arrefecimento para ejetar as partículas fundidas.
O sistema automatizado garante exatidão e eficiência na criação do produto, percorrendo curvas e resolvendo obstáculos em tempo real.
Conclusão
A eletroerosão a fio é um método de usinagem eficaz e eficiente que oferece diversas capacidades de corte. Pode cortar materiais pré-endurecidos, bem como fios condutores finos, com precisão excecional.
Um fator crítico a considerar ao utilizar este método de corte é a espessura do material; a eletroerosão a fio funciona melhor em peças com espessuras entre 0,005 e 0,100 polegadas, embora varie consoante a aplicação específica e o tamanho da máquina utilizada.
A água desionizada também deve ser substituída rotineiramente durante trabalhos de maior dimensão, para reduzir a corrosão nos componentes do sistema devido à erosão pelo desgaste normal.
O processo de eletroerosão a fio é complexo e exige uma consideração cuidadosa da geometria da peça, dos requisitos de acabamento superficial, do tipo de ferramenta, das exatidões necessárias para cada trabalho, bem como de muitos outros fatores, que devem ser todos tidos em conta para obter resultados bem-sucedidos com esta técnica sofisticada.
Em conclusão, a eletroerosão a fio é uma tecnologia de usinagem poderosa na indústria metalomecânica, que oferece uma precisão impressionante aliada a tempos de produção rápidos em comparação com as operações convencionais e, por isso, promete possibilidades mais amplas do que antes, tanto a nível económico como técnico, para diversas indústrias.
Perguntas frequentes
Qual é a precisão da eletroerosão a fio?
A eletroerosão a fio destaca-se pela precisão, alcançando tolerâncias tão reduzidas como 1 micrómetro, superando os métodos tradicionais. Os fatores que afetam a precisão incluem o diâmetro do fio, a complexidade da peça e os requisitos de acabamento superficial
As propriedades e a espessura do material influenciam o desempenho, sendo que peças mais espessas exigem velocidades de avanço mais lentas. As máquinas modernas de eletroerosão a fio oferecem uma precisão, adaptabilidade e eficiência inigualáveis, tornando-as uma escolha valiosa em diversas aplicações.
É possível fazer eletroerosão a fio em aço inoxidável?
Sim, a eletroerosão a fio pode ser utilizada em aço inoxidável. É um método preciso para cortar materiais condutores, incluindo formas complexas em metais duros como o titânio e o aço.
As baixas forças de corte da eletroerosão a fio tornam-na adequada para metais delicados. Embora possa demorar mais do que os métodos tradicionais, produz peças altamente precisas com excelentes acabamentos superficiais, ideais para aplicações aeroespaciais e médicas.

ESCRITO POR
O Bing gere a produção diária, abrangendo o planeamento, a coordenação do fluxo de trabalho e o controlo do chão de fábrica. Tem uma forte experiência em processos de usinagem, ferramentas e resolução prática de problemas. Nos seus tempos livres, gosta de exploração ao ar livre e de viagens de aventura.
Artigos relacionados
-
 O que é forjamento de alumínio: tipos e aplicações
-
 Ponto de fusão do ouro: um guia detalhado
-
 Propriedades dos metaloides: guia informativo
-
 21 tipos de máquinas de retificação
-
 7075 Alumínio: Tudo o que Deve Saber
-
 Ponto de fusão do alumínio: tudo o que precisa de saber
-
 Ponto de fusão do estanho: tudo o que precisa de saber
-
 De que cor é o titânio: tudo o que precisa de saber
-
 Tensão de corte: tudo o que precisa de saber

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








