









Acabamento por oxidação negra para peças usinadas em CNC
A DEK aplica o acabamento por oxidação negra às peças de aço que usinamos internamente, no mesmo pedido. A camada tem menos de 1 µm, pelo que uma peça com ±0.005 mm é expedida com a mesma dimensão.
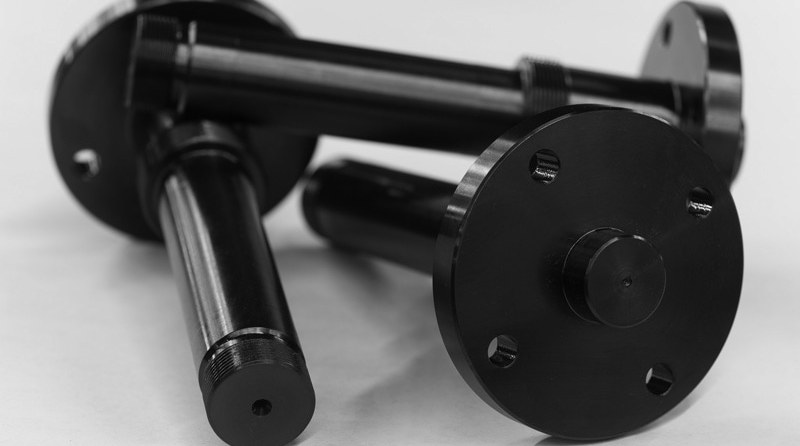
- 0,5–1 µm Espessura da camada
- 24–96 h Neblina salina (com óleo)
- 1 dia Prazo adicional


O processo de oxidação negra
A oxidação negra converte a superfície do aço em magnetite negra num banho alcalino quente. É planeada com a usinagem como última etapa do mesmo pedido; não se aceitam pedidos apenas de acabamento.
O que a oxidação negra oferece e onde ter atenção
A oxidação negra é o enegrecimento de baixo custo para peças de aço de precisão, mas a sua proteção é moderada: saiba quando outro acabamento é a melhor opção.
-

Principais vantagens
- Zero alteração dimensional: a camada tem menos de 1 µm e cresce para o interior da superfície, pelo que os ajustes retificados se mantêm dentro da tolerância
- Sem mascaramento nem compensação: furos, roscas e diâmetros de calibração não necessitam de sobremetal de pré-acabamento
- Preto mate e não refletor: reduz o encandeamento e torna as marcas de ferramenta menos visíveis
- Dureza inalterada: o banho a 140 °C está abaixo de qualquer temperatura prática de revenido para aço-ferramenta
- Baixo risco de fragilização: o processo é alcalino, não à base de ácido
- Mantém-se condutor: a camada de conversão faz parte do metal, não é um filme isolante
- Acabamento preto de menor custo: acrescenta um dia a um trabalho de usinagem, sem pedido mínimo
-

Limitações e alternativas
- Exterior ou ambientes húmidos: a oxidação negra não é um acabamento para exterior; especifique zincagem ou niquelagem
- Resistência ao desgaste ou gripagem: DLC ou um nitreto PVD são filmes duros e não camadas de conversão
- Peças em alumínio e zinco: não compatível; especifique anodização preta do Tipo II anodização para alumínio
- Inox que necessite apenas de proteção: passivação é mais barata e mantém a superfície brilhante
- Peças manuseadas: a selagem com óleo deixa um filme que transfere; especifique cera ou um selante seco ao toque
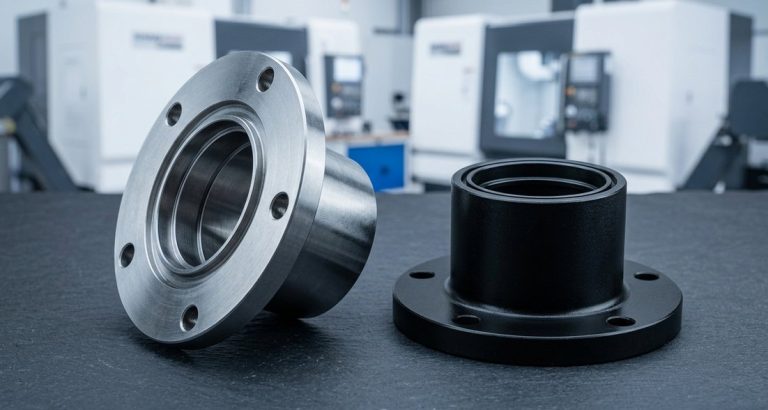
Resultados de aspeto e proteção
A oxidação negra confere ao aço usinado um preto uniforme com proteção ligeira, mantendo a dimensão, a rugosidade e a dureza tal como usinadas.
-

Proteção anticorrosiva
24–96 horas de neblina salina neutra com selagem a óleo, adequado para ferramentas, calibres, componentes de máquinas e armas de fogo guardadas a seco em interior.
-

Preto profundo no aço
A oxidação negra a quente forma magnetite verdadeira em aço carbono, ligado e aço-ferramenta: preto profundo, mais durável e com a melhor retenção de óleo.
-

Redução do encandeamento
Uma superfície mate e não refletora; combinada com jateamento de esferas, proporciona um preto uniforme e não especular para peças óticas e de instrumentação.
-

Acabamento superficial preservado
A rugosidade mantém-se: uma face retificada com Ra 0,4 µm permanece em Ra 0,4 µm e uma face fresada com Ra 1,6 µm permanece em 1,6 µm.
-

Dureza preservada
O1, A2, D2, S7 e H13 recebem bem a oxidação negra após têmpera; o banho a 140 °C não altera a dureza.
-

Cinza-carvão no inox
No aço inoxidável, o banho mais quente produz um tom cinza-carvão a cinza-preto em vez de preto profundo, utilizado para reduzir o encandeamento.
Oxidação negra a quente vs. a média temperatura vs. a frio
| Processo | Temperatura do banho | Química | Resultado | Norma | Quando a DEK o utiliza |
|---|---|---|---|---|---|
| Oxidação negra a quente | 135–145 °C | Hidróxido de sódio, nitratos, nitritos | Magnetite verdadeira, preto profundo, mais durável, melhor retenção de óleo | MIL-DTL-13924 Classe 1, AMS 2485 | Padrão em aço carbono, ligado e ferramenta |
| Temperatura média | 90–120 °C | Nitrato alcalino modificado | Magnetite, preto, sem fumos cáusticos | MIL-DTL-13924 Classe 1 | Mesmo resultado que a quente com manuseamento mais fácil; usado em lotes grandes |
| Frio (temperatura ambiente) | 20–30 °C | Deposição de selenieto de cobre | Película depositada, cinzento-preto, sai ao esfregar, baixa durabilidade | Nenhuma | Não para peças funcionais; a pedido para uso cosmético não crítico |
Peças de aço com oxidação negra: materiais adequados
Peças de aço com oxidação negra em aço carbono e aço ligado (1018, 1045, 12L14, 1215, 4140, 4340, 8620) escurecem uniformemente, e o aço ferramenta recebe-o bem após têmpera.
A oxidação negra em aço inoxidável usa um banho mais quente (Classe 3 para as séries 400 e graus PH, Classe 4 para a série 300) em aço inoxidável. O cobre e o latão usam um negro de sulfureto a pedido; o alumínio e o zinco não são compatíveis.
-
Aço ligado 4140Escurece uniformemente; o 4140 pré-endurecido a 28–32 HRC é uma combinação comum para veios e dispositivos.Recomendado
-
Aço carbono 1045Aços carbono como 1018, 1045 e 12L14 escurecem uniformemente com o processo a quente padrão.Recomendado
-
Aço ferramenta D2Recebe bem a oxidação negra após têmpera; o banho a 140 °C não altera a dureza.Recomendado
-
Aço ferramenta H13O H13 endurecido escurece sem perder dureza, pois o banho mantém-se abaixo da temperatura de revenido.Recomendado
-
Inoxidável 17-4 PHO banho Classe 3 dá um cinzento-carvão a cinzento-preto, usado para reduzir o encandeamento em peças de instrumentos.Com ressalvas
-
Inoxidável 416A oxidação negra Classe 3 dá um cinzento-carvão a cinzento-preto em peças de instrumentos e armas de fogo, não preto profundo.Com ressalvas
Aplicações típicas
O acabamento por oxidação negra é adequado a peças de aço que devem manter a dimensão e ter um aspeto preto uniforme, desde calibres e dispositivos a armas de fogo e ótica.
-
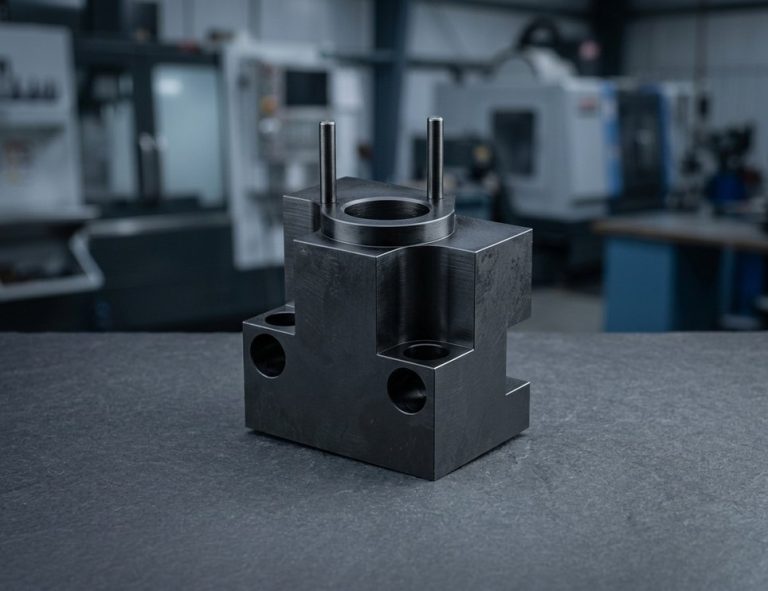 Ferramentas, dispositivos e calibresDispositivos, pinos de localização e blocos-padrão em que o acabamento não pode alterar a dimensão.Solicitar orçamento
-
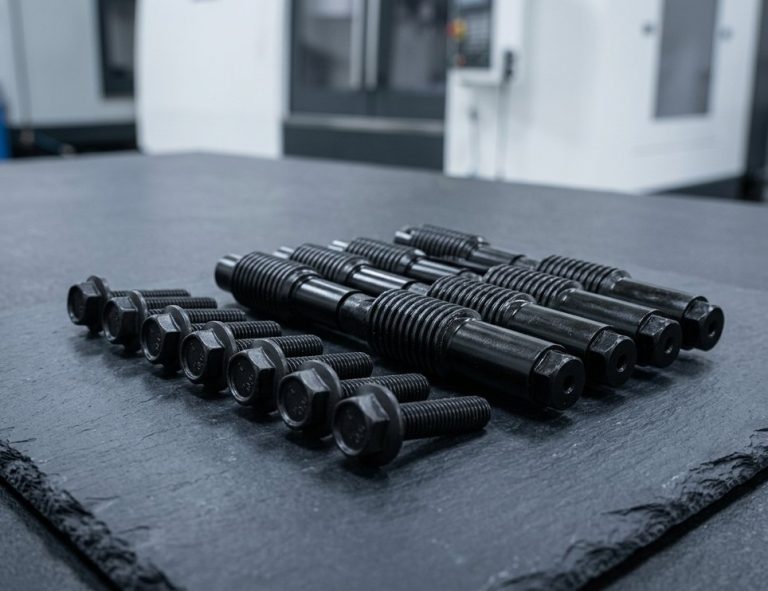 Fixadores, veios, engrenagensParafusos, pinos de encaixe, veios e esboços de engrenagens que precisam de um preto uniforme e de proteção por óleo leve.Solicitar orçamento
-
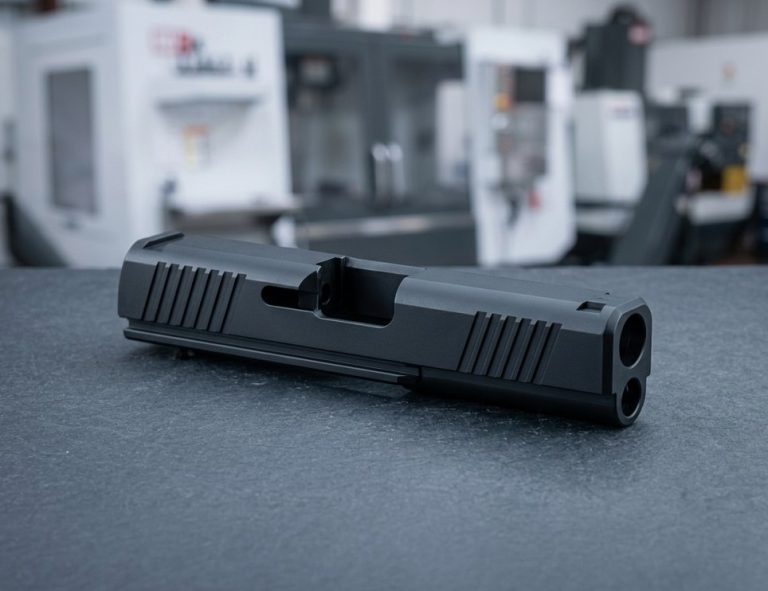 Componentes de armas de fogoCorrediças, armações e pinos em 4140 e 416 para um acabamento tradicional não refletor.Solicitar orçamento
-
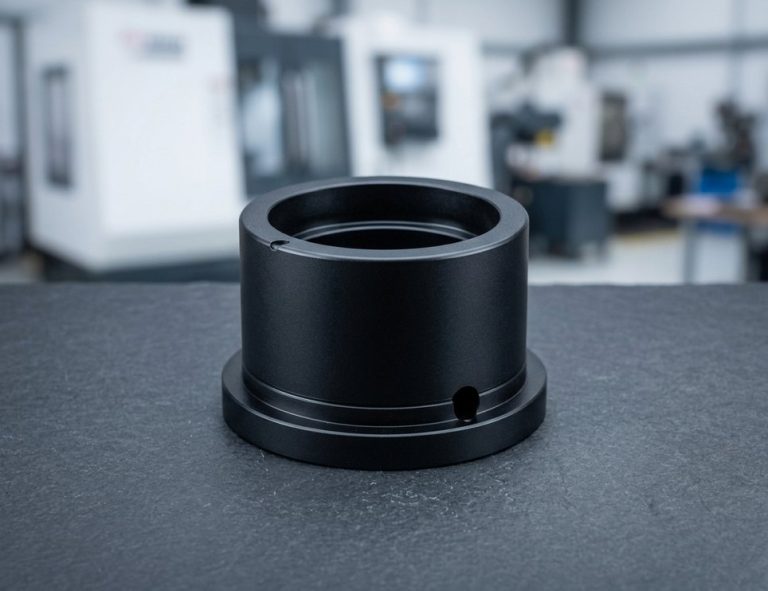 Peças óticas e de instrumentosSuportes, aberturas e defletores em que a redução do encandeamento é importante; combinado com jato de esferas para um preto mate.Solicitar orçamento
Notas de projeto e desenho
A oxidação negra não acrescenta dimensão mensurável, pelo que as notas de projeto se centram na indicação, no selante e na dureza do aço especificado.
-
Sem compensação necessária
A camada tem menos de 1 µm e cresce para dentro da superfície: furos, roscas e diâmetros de calibre não precisam de tolerância nem de mascaramento. Um pino retificado de ±0.005 mm mantém-se dentro da tolerância.
-
Escreva uma indicação completa
"Oxidação negra segundo MIL-DTL-13924 Classe 1, tratamento suplementar com óleo. Não é permitida alteração dimensional." Use Classe 3 para inoxidável endurecido.
-
Escolha o selante
O nosso revestimento por oxidação negra é selado com óleo, cera ou película seca. O óleo transfere-se para as mãos e para a embalagem: indique "suplementar com cera" ou "seco" para peças manuseadas.
-
Adicione jato de esferas para mate
Especifique "jato de esferas #120 antes da oxidação negra" para uma superfície mate e sem encandeamento; ver jato de abrasivo.
-
Peças endurecidas acima de 40 HRC
O risco de fragilização é baixo, pois o processo é alcalino; acima de cerca de 40 HRC, a DEK usa limpeza alcalina ou jato leve, não ácido.
Especificações da oxidação negra
- Espessura da camada 0,5–1 µm (magnetite, Fe₃O₄)
- Alteração dimensional Nenhuma
- Aço padrão MIL-DTL-13924 Classe 1, AMS 2485
- Aço inoxidável padrão MIL-DTL-13924 Classe 3 ou 4
- Banho quente 135–145 °C
- Banho a temperatura média 90–120 °C
- Neblina salina (com óleo) 24–96 horas
- Selantes Óleo, cera ou película seca
- Rugosidade superficial Inalterada (Ra 0,4 µm mantém-se Ra 0,4 µm)
- Condutividade Mantém-se condutor
- Prazo adicional 1 dia
- Pedido mínimo sem pedido mínimo
Perguntas frequentes
Respostas sobre dimensões, escolha de processo e aço inoxidável para oxidação negra em peças maquinadas.

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








