









Pintura em pó para peças usinadas CNC
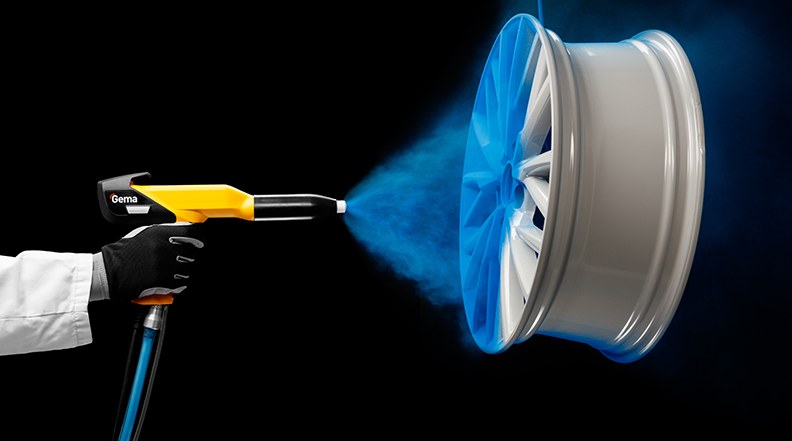
A DEK fornece peças de alumínio pintadas em pó que usinamos internamente, no mesmo pedido: um revestimento eletrostático de 60–80 µm para cor, resistência à corrosão e ao impacto.
- 60–80 µm Espessura típica
- 400 °F Temperatura de cura
- 9 Tipos de pó


O processo de pintura em pó
A pintura em pó é um acabamento seco e sem solventes: o pó carregado é pulverizado sobre a peça e depois fundido num forno. A DEK planeia-a em conjunto com a usinagem da sua peça, no mesmo pedido; não aceitamos pedidos apenas de revestimento.
O que a pintura em pó oferece e as suas limitações
A pintura em pó é mais espessa e mais resistente ao impacto do que a tinta, mas acrescenta muito mais espessura do que a anodização ou o revestimento químico. Saiba onde se aplica melhor.
-

Principais vantagens
- Acabamento durável: um filme espesso e curado que resiste melhor a riscos, lascas e desgaste do que a tinta líquida
- Resistência à corrosão: o revestimento bloqueia a humidade e o ar e impede a ferrugem em peças expostas
- Cores e texturas: uma ampla escolha de cores, níveis de brilho e acabamentos texturados
- Sem solventes: pó seco, sem libertação de solventes nocivos durante a aplicação ou a cura
- Excesso de pulverização reciclável: o pó que não adere é recolhido e reutilizado, pelo que se desperdiça pouco material
- Cura curta: 10 a 20 minutos no forno mantêm a etapa de acabamento rápida
-

Limitações e alternativas
- Ajustes apertados e roscas: a acumulação de 60–80 µm exige mascaramento; para ausência de acumulação, escolha revestimento químico
- Superfície de desgaste fina e dura: especifique anodização Tipo II ou Tipo III em alternativa
- Casca de laranja e variação de cor: pequenas diferenças de textura e tonalidade entre lotes são normais; acorde uma tolerância de cor
- Corrosão filiforme junto a juntas: podem surgir linhas finas de corrosão nas juntas quando o pré-tratamento é deficiente
- Gizamento à luz solar: os pós epóxi gizam sob UV; utilize pós de poliéster ou TGIC em exteriores
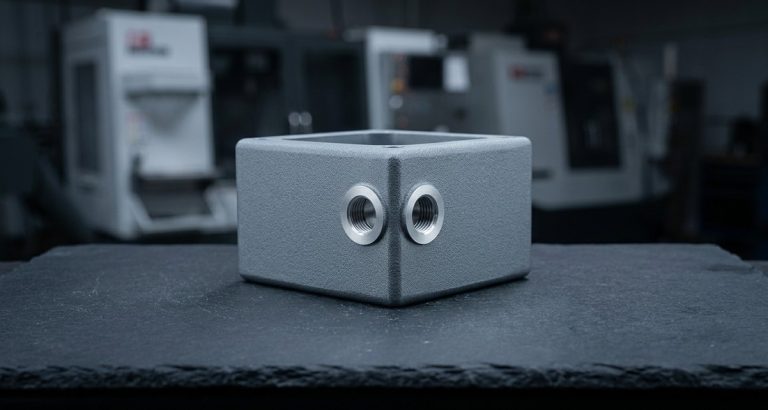
Resultados da pintura em pó em peças
Uma camada de pó curada confere ao alumínio usinado cor duradoura e uma superfície protetora resistente, com o desempenho determinado pela química e espessura do pó.
-

Proteção contra a corrosão
Um filme contínuo que bloqueia a humidade e o ar. Aumentar a espessura melhora a proteção contra a ferrugem em peças expostas à chuva ou à poluição.
-

Cor e textura
Uma ampla gama de cores e níveis de brilho, lisos ou texturados. Os pós acrílicos proporcionam a cor mais nítida e o acabamento mais liso.
-

Resistência ao impacto e a riscos
Resiste melhor ao desgaste, às lascas e aos impactos do que a tinta. As peças de máquinas sujeitas a desgaste intenso levam 100 a 150 µm para proteção adicional.
-

Estabilidade a UV e às intempéries
Os pós de poliéster, TGIC e fluoropolímero mantêm a cor e o brilho em exteriores; o epóxi reserva-se para peças interiores e industriais.
-

Resistência química
Os pós epóxi, poliuretano e fluoropolímero resistem a produtos químicos, para peças expostas a fluidos, agentes de limpeza ou combustíveis.
-

Opções de baixo atrito
Os revestimentos em pó de nylon reduzem o atrito e resistem ao desgaste em engrenagens e rolamentos; os pós antimicrobianos são adequados a zonas higiénicas.
Pintura em pó vs. pintura vs. anodização
| Acabamento | Revestimento | Desgaste e impacto | Corrosão | Ambiente | Quando escolher |
|---|---|---|---|---|---|
| Pintura em pó | Película espessa, tipicamente 60–80 µm; menos uniforme do que a anodização | Resiste melhor ao desgaste, à corrosão e ao impacto do que a pintura líquida | Barreira forte contra a humidade e o ar | Sem solventes; excesso de pulverização reciclado | Peças coloridas e duráveis onde a acumulação de espessura é aceitável |
| Pintura líquida | Revestimento líquido, maior variedade de cores | Lasca e desgasta-se mais depressa; necessita de repintura com mais frequência | Inferior à pintura em pó | Liberta solventes para o ar | Peças estéticas de baixo custo e trabalhos de retoque |
| Anodização | Camada de óxido fina e uniforme que alcança zonas de difícil acesso | Superfície mais dura do que a pintura em pó, mas com menor proteção ao impacto | Excelente | Processo de banho eletroquímico | Ajustes apertados, superfícies de desgaste e acabamentos finos e duros |
Pintura em pó de ligas de alumínio
A pintura em pó é adequada a todas as ligas de alumínio que a DEK maquina. A escolha da liga depende da peça: 6061 para jantes e componentes de motor, 3003 e 5052 para peças arquitetónicas conformadas, 7075 para peças aeroespaciais de alta solicitação.
O alumínio não é magnético, pelo que a espessura do revestimento é verificada com medidores de correntes de Foucault; as peças em aço utilizam medidores magnéticos. A seleção de ligas é abordada na nossa página de usinagem de alumínio .
-
Alumínio 6061Resistente, leve e resistente à corrosão; a escolha habitual para jantes e componentes de motor pintados a pó.Recomendado
-
Alumínio 5052Fácil de conformar e resistente às intempéries, como o 3003; utilizado em painéis, estruturas e invólucros pintados a pó.Recomendado
-
Alumínio 7075Liga de alta resistência para peças sujeitas a esforços extremos, como estruturas de aeronaves, pintadas a pó para proteção.Compatível
-
Aço macio 1018Suportes e estruturas em aço recebem pintura em pó após pré-tratamento por fosfatização; espessura verificada com medidor magnético.Compatível
Aplicações da pintura em pó
As peças maquinadas pintadas a pó servem os setores automóvel, aeroespacial, eletrónico e de equipamento industrial, onde a cor tem de durar e a superfície tem de resistir ao desgaste.
-
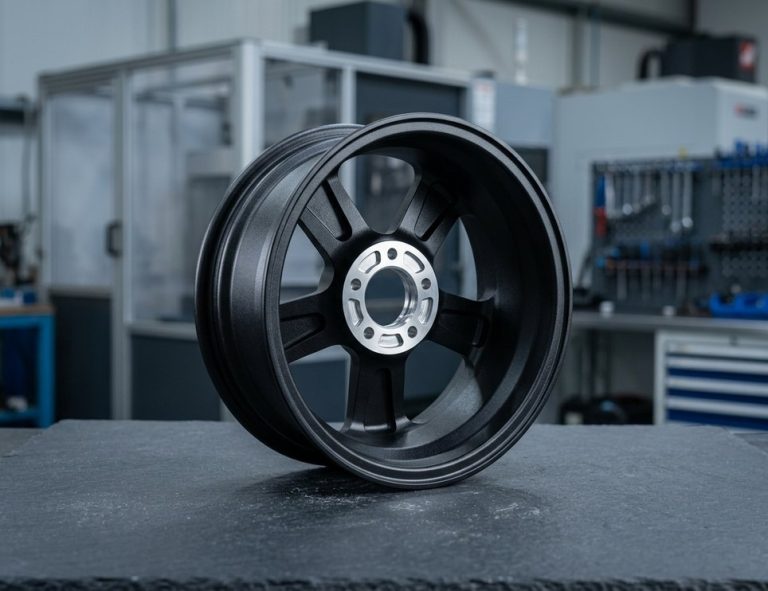 Jantes e acabamentosJantes e acabamentos em 6061 pintados a pó mantêm-se leves e duráveis, com um acabamento de cor que resiste a lascas e ao sal das estradas.Solicitar orçamento
-
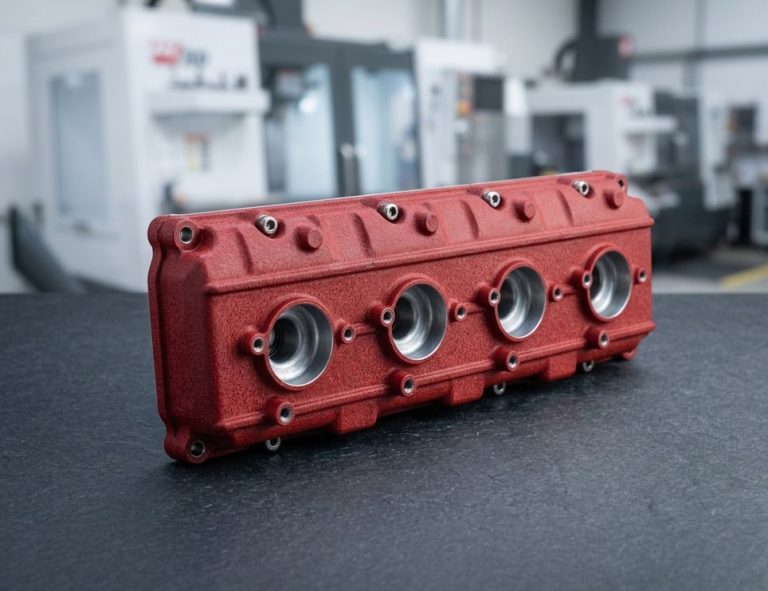 Componentes de motorBlocos de motor, tampas e carcaças maquinados e pintados a pó para cor e proteção anticorrosiva; furos e assentos protegidos com mascaramento.Solicitar orçamento
-
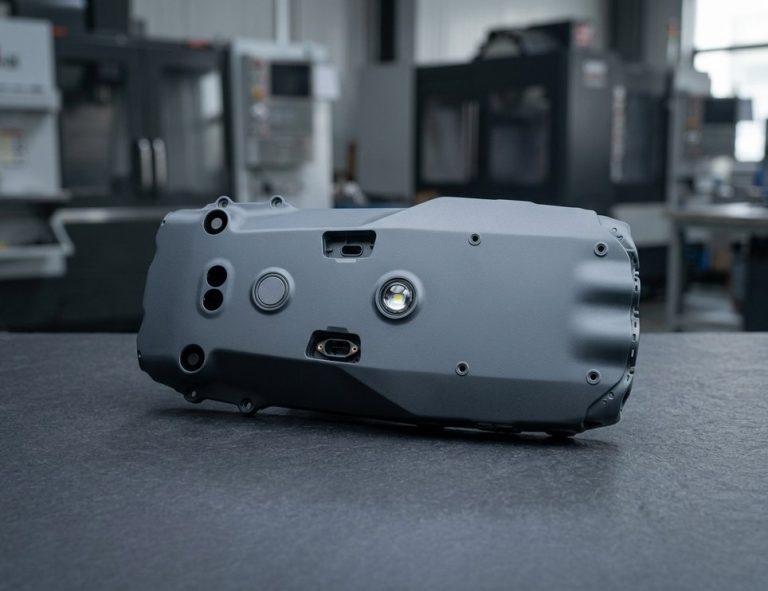 Peças aeroespaciais e UAVEstruturas em 7075 e invólucros de drones que têm de permanecer resistentes sob esforço, com um revestimento protetor em pó sobre a liga.Solicitar orçamento
-
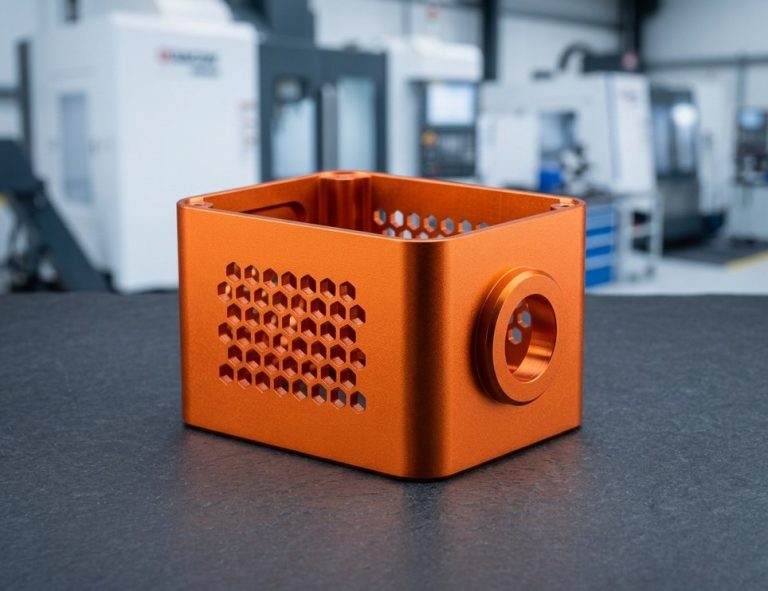 Invólucros eletrónicosInvólucros e carcaças de alumínio ventilados, pintados a pó nas cores da marca, com pós acrílicos ou de poliéster para um aspeto limpo.Solicitar orçamento
-
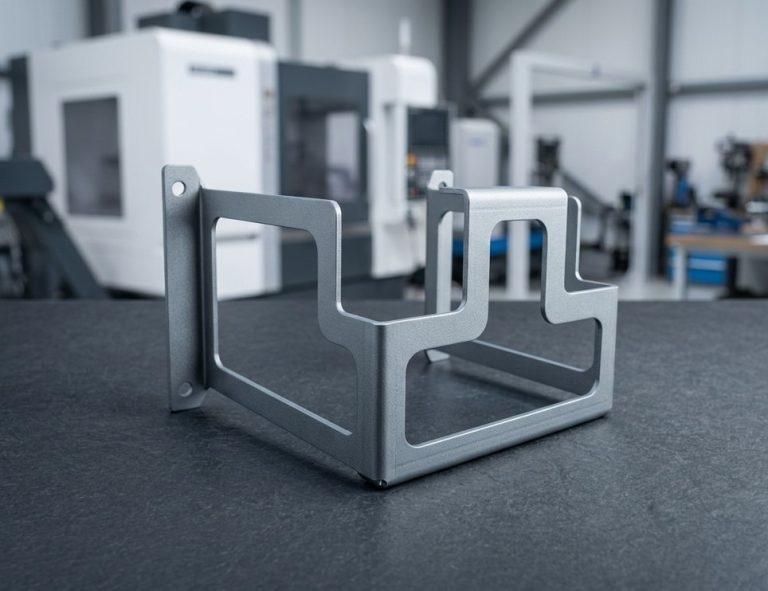 Suportes e estruturasSuportes e estruturas de máquinas para maquinaria pesada recebem revestimentos espessos de epóxi ou poliuretano contra desgaste, impactos e ferrugem.Solicitar orçamento
-
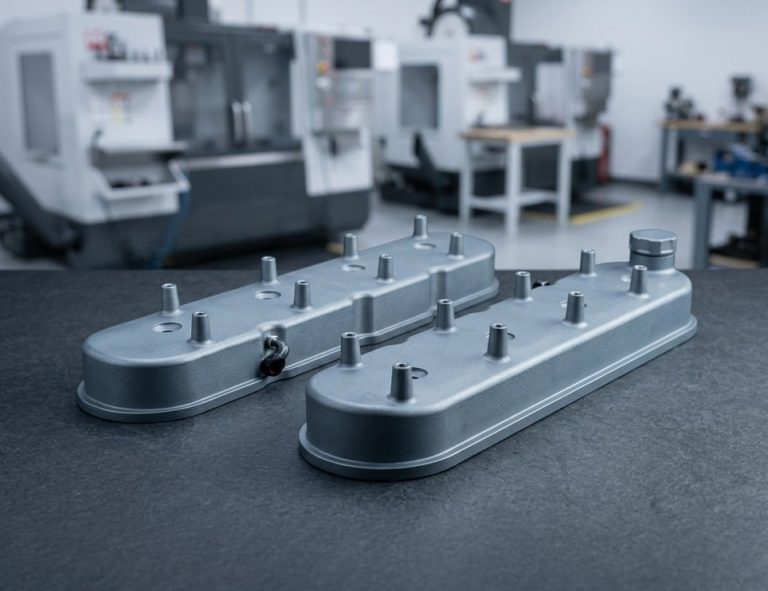 Carcaças de turbinas e bombasCarcaças fundidas e maquinadas para equipamento industrial, pintadas a pó para resistência química e à abrasão em serviço.Solicitar orçamento
Notas de projeto para pintura em pó
A pintura em pó acrescenta uma película mensurável a cada superfície revestida, pelo que o trabalho de projeto incide na acumulação de espessura, no mascaramento e no pó adequado ao ambiente.
-
Prever a acumulação de espessura
É adicionada uma película de 60–80 µm a cada face revestida. Indique-nos quais os ajustes e furos que têm de manter a cota após o revestimento, para planearmos o mascaramento.
-
Mascarar roscas e contactos
Furos roscados, faces de contacto e pontos de ligação à terra são mascarados; liste-os no desenho para que fiquem a descoberto.
-
Adequar a espessura ao uso
100–150 µm para peças de máquinas sujeitas a desgaste intenso, 60–120 µm para caixilhos de janelas e fachadas, 50–100 µm para mobiliário e eletrodomésticos.
-
Escolher o pó para o local
As peças interiores podem receber pós epóxi ou híbridos; as peças exteriores necessitam de poliéster, TGIC ou fluoropolímero para resistir aos UV e às intempéries.
-
Especificar cor e brilho
Indique a referência de cor, o brilho e a textura, e aceite pequenas diferenças de tonalidade entre lotes para peças não críticas.
Especificações da pintura em pó
- Espessura típica 60–80 µm
- Peças de desgaste intenso 100–150 µm
- Peças arquitetónicas 60–120 µm
- Mobiliário e eletrodomésticos 50–100 µm
- Aplicação Pulverização eletrostática, passagens cruzadas de ~20 µm
- Pré-tratamento Lavagem, limpeza alcalina e com solvente, enxaguamento
- Preparação da superfície Jateamento de varredura ou tratamento com fosfato
- Cura Cerca de 400 °F, 10–20 min
- Inspeção Testes de risco, punção e micron
- Medidor de espessura Correntes parasitas (alumínio), magnético (aço)
- Pós Epóxi, poliéster, TGIC, poliuretano, híbrido
- Pós especiais Acrílico, fluoropolímero, nylon, antimicrobiano


Tipos de pó para peças maquinadas
A química do pó determina como o revestimento resiste à luz solar, aos produtos químicos e ao desgaste. A DEK seleciona-o de acordo com o local onde a sua peça será utilizada.
Perguntas frequentes
Respostas a perguntas comuns sobre revestimento em pó em peças de alumínio maquinadas.

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








