









Usinagem de caixas personalizadas
Usinagem de caixas personalizadas com furos de rolamento H7, coaxialidade de 0,01 mm e paredes até 0,8 mm. Tolerância padrão ±0.005 mm, sem pedido mínimo, protótipos em 3–5 dias.
-
±0.005 mm
Tolerância padrão
-
H7
Furos de rolamento
-
3–5 dias
Entrega de protótipos
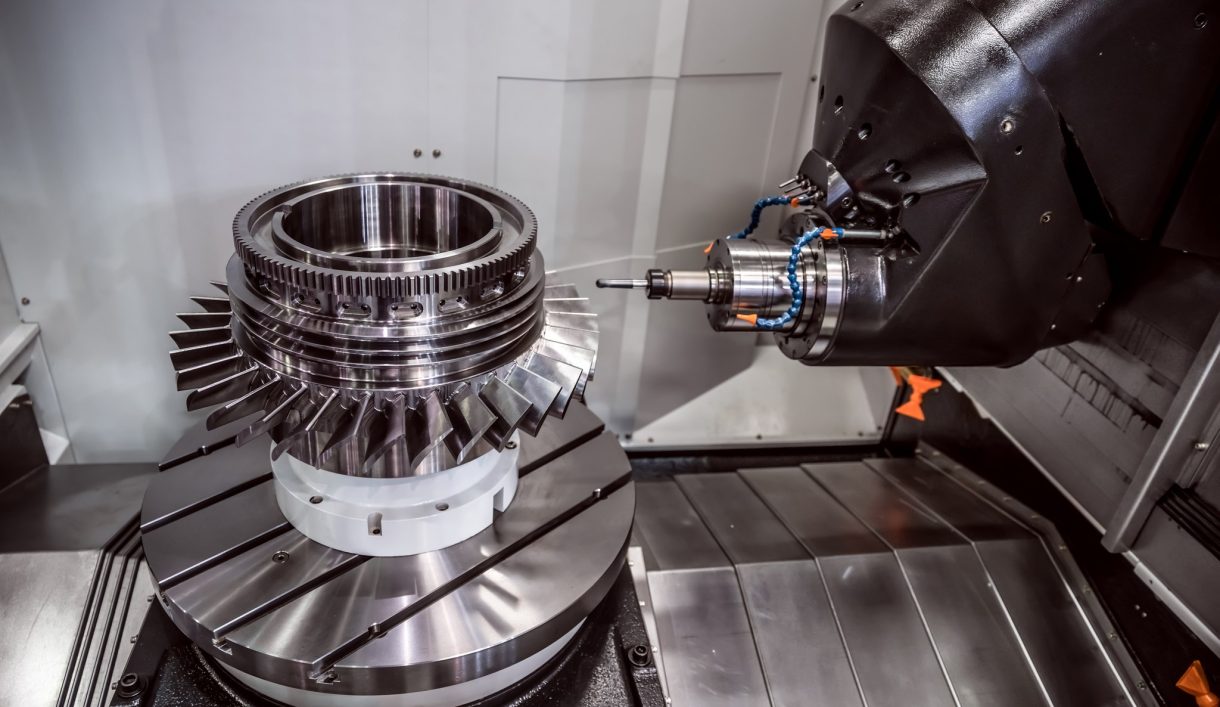

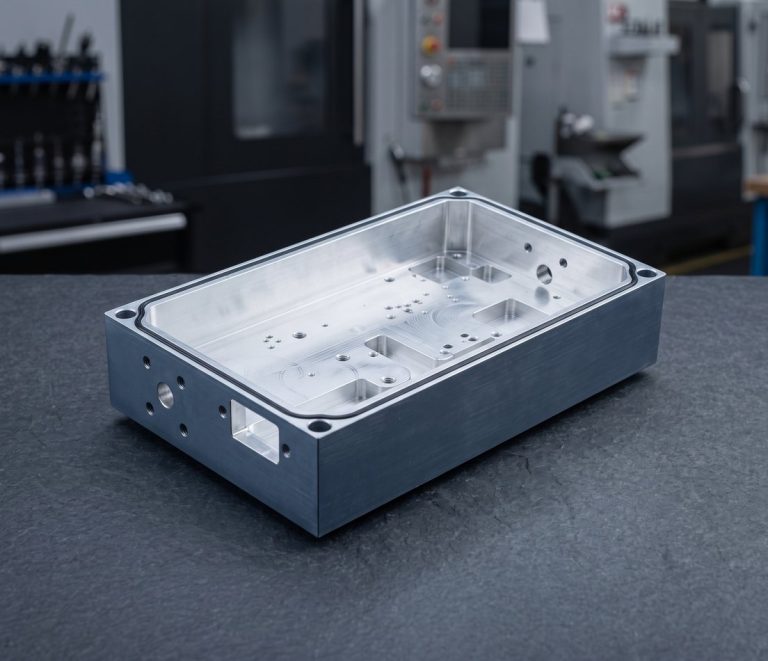
Trabalhos de usinagem CNC de caixas e invólucros
A DEK maquina caixas de motores, redutores, atuadores, sensores, câmaras e RF, bem como invólucros eletrónicos maciços, em alumínio, aço inoxidável 304/316, ferro fundido e plásticos de engenharia. As caixas são uma das maiores famílias do nosso catálogo de peças personalizadas usinadas por CNC .
Uma caixa tem de fixar rolamentos ou placas, vedar e dissipar calor, pelo que mantemos as faces de vedação planas a 0,02 mm. Para caixas de parede fina ou perfis em volume, consulte fabricação de caixas em alumínio; o guia de invólucros usinados oferece uma visão geral mais ampla.
Tipos de caixas e invólucros que usinamos
Caixas de motores, redutores, eletrónica, RF, sensores e rolamentos, fresadas a partir de alumínio, aço inoxidável, ferro fundido ou plástico maciço.
-
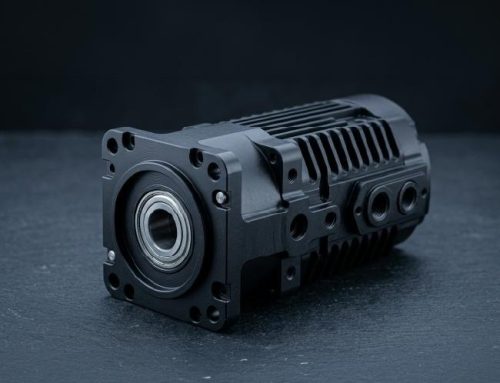 Caixas de motores e tampas lateraisFuros de rolamento, alhetas de arrefecimento e assentos de estator para motores elétricos.
-
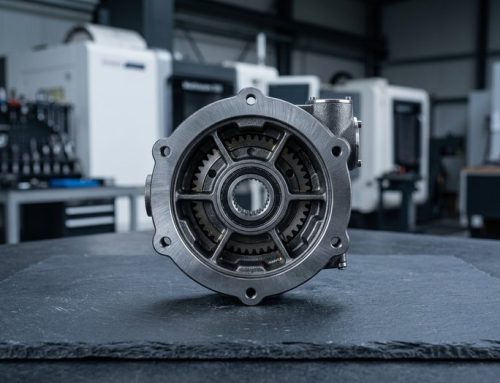 Caixas de redutores e atuadoresCaixas de redutores, atuadores e juntas com múltiplos furos coaxiais.
-
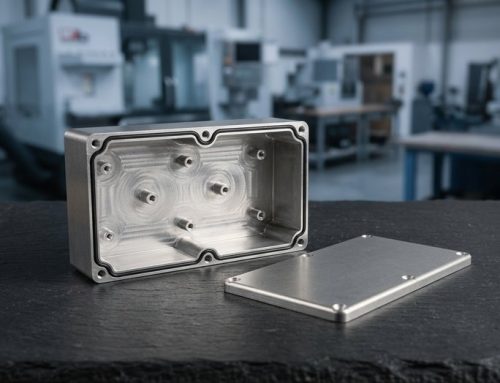 Invólucros eletrónicosCaixas maciças com tampas, ranhuras para O-ring, recortes e espaçadores para PCB.
-
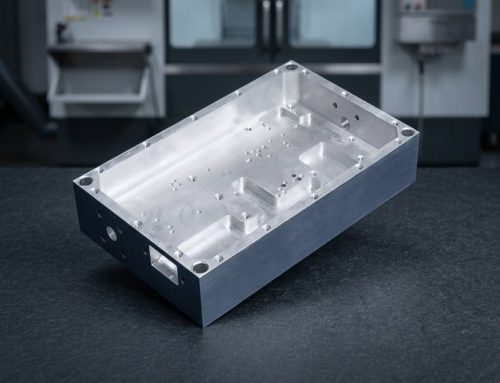 Caixas de RF e filtros de cavidadeCaixas de RF e micro-ondas com cavidades apertadas e superfícies revestidas.
-
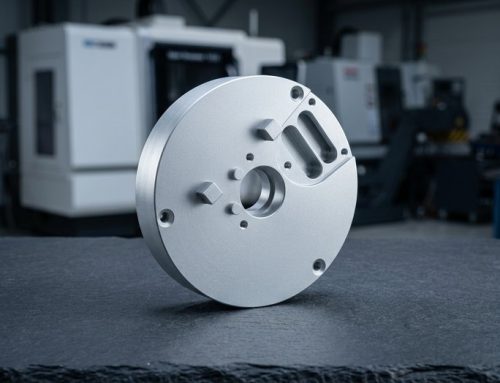 Caixas de sensores e câmarasCaixas de sensores, câmaras e lidar com furos óticos e assentos de lentes.
-
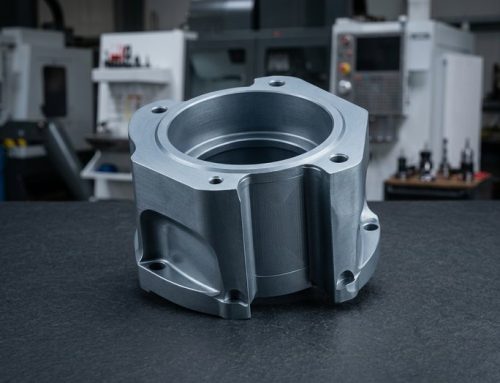 Caixas de rolamentos, corpos de válvulasCaixas de rolamentos, chumaceiras e corpos de válvulas em aço ou ferro.


Materiais, processos e tolerâncias para caixas
Escolha de material, percurso de usinagem, tolerâncias e acabamentos para caixas e invólucros maciços, tudo num fluxo de trabalho revisto por engenheiros.
Dicas de Design para Invólucros Usinados
Cinco escolhas de desenho que reduzem o tempo de ciclo e mantêm furos, vedações e aletas dentro da tolerância em invólucros personalizados.
-

Cantos Internos Generosos
Mantenha os raios dos cantos em 3 mm ou mais nas cavidades profundas; um canto de 1 mm numa cavidade de 60 mm obriga a uma fresa lenta e sujeita a vibração.
-

Furos a Partir de Um Lado
Usine todos os furos de rolamento a partir de um lado, ou adicione um par de pinos de centragem para que ambas as metades possam ser mandriladas em conjunto como um todo.
-

Colocação da Ranhura de O-ring
Coloque as ranhuras de O-ring na face plana, não na parede, e dê à ranhura um raio de 0,2 mm no fundo.
-

Proporções das Aletas de Arrefecimento
Mantenha as aletas de arrefecimento com espessura mínima de 2 mm e altura não superior a 4× a sua espessura para evitar vibração.
-

Sobremetal para Anodização Dura
Deixe 1,5 mm de sobremetal nas faces de vedação se for anodizado duro; o revestimento Tipo III acrescenta 25–50 µm por superfície.
O Que Indicar no Seu Desenho
-
Furos de rolamento
Indique o ajuste do furo (H7 padrão, H6 a pedido) e a coaxialidade entre furos; 0,01 mm é alcançável num datum comum.
-
Faces de Vedação
Assinale as faces de junta e as ranhuras de O-ring: planura 0,02 mm, largura e profundidade da ranhura ±0,02 mm, Ra 0,4 µm nas faces de vedação.
-
Acabamento e Mascaramento
Especifique o tipo de anodização ou revestimento químico, e quais as superfícies que devem permanecer condutoras para ligação à terra EMI.
-
Roscas e Portas
Liste os tamanhos de rosca (M2–M20 6H) e as portas NPT/BSPP para prensa-cabos e acessórios, mais a quantidade necessária.
Aplicações e Setores
Invólucros de juntas e transmissões para robótica, invólucros para eletrónica e telecomunicações, carcaças de motores para acionamentos de nova energia, invólucros selados de dispositivos médicos.
-

Aeroespacial
-

Médico
-

Automóvel
-

Robótica
-

Semicondutores
-

Eletrónica
-

Telecomunicações
-

Drones e UAV
-

Energia
-

Petróleo e Gás
-

Marítimo
-

Equipamento Industrial
-

Construção
-

Agricultura
-

Produtos de Consumo
-

Militar e Defesa
-

Mineração
-
 AeroespacialSuportes, ferragens de cabine e acessórios não críticos para voo sob AS9100D, em alumínio 7075, Ti-6Al-4V e Inconel 718, com FAI.Saber Mais
-
 MédicoEixos de instrumentos, puxadores e cânulas em aço inoxidável 316L, titânio e PEEK sob ISO 13485, com rastreabilidade de lote de série.Saber Mais
-
 AutomóvelCarcaças de sensores, corpos de válvulas e veios em alumínio, aço ligado 4140 e 4340, inox e latão, para protótipos e volumes baixos a médios.Saber Mais
-
 RobóticaCarcaças de juntas, flanges de acionamento harmónico e dedos de garras em alumínio e aço temperado, com fresamento de 5 eixos numa só fixação.Saber Mais
-
 SemicondutoresComponentes de câmara, fixações de manuseamento de wafers e flanges de vácuo em alumínio 6061, 316L, PEEK e Kovar, com arestas sem rebarba.Saber Mais
-
 EletrónicaCorpos de conectores, dissipadores de calor, blindagens RF e pinos de precisão em alumínio, latão e cobre, com tolerância de ±0.01 mm nas zonas de contacto.Saber Mais
-
 TelecomunicaçõesComponentes de guias de onda, carcaças de filtros e invólucros RF em alumínio e ligas de cobre, com niquelagem ou prateação para condutividade.Saber Mais
-
 Drones e UAVSuportes de motor, estruturas de cardan e ferragens de trem de aterragem em alumínio 7075, titânio e magnésio, para reduzir peso sem perder rigidez.Saber Mais
-
 EnergiaPlacas terminais de bateria, barramentos, carcaças de inversores e ligações de pilhas de combustível em alumínio, cobre e inox, maquinados planos e sem rebarba.Saber Mais
-
 Petróleo e GásComponentes de válvulas, blocos de distribuição, peças de ferramentas de fundo de poço e flanges em 4140, 17-4 PH, duplex 2205 e Inconel, com especificações de dureza.Saber Mais
-
 MarítimoVeios de hélice, peças de bombas e ferragens de convés em inox 316, bronze e bronze de alumínio, escolhidos em primeiro lugar pela resistência à corrosão.Saber Mais
-
 Equipamento IndustrialPlacas de garras, fixações de guias lineares, seguidores de cames e estruturas de máquinas em alumínio e aço, com dispositivos guardados para repetições.Saber Mais
-
 ConstruçãoSuportes estruturais, ferragens de ancoragem e ligações hidráulicas em aço macio, aço ligado e alumínio, zincados ou pintados a pó.Saber Mais
-
 AgriculturaCarcaças de caixas de velocidades, veios, corpos de bicos de pulverizador e suportes de sensores em ferro fundido, aço e inox, para abrasão e humidade.Saber Mais
-
 Produtos de ConsumoBotões, puxadores, peças de invólucros e ferragens de áudio em que a superfície maquinada fica à vista, anodizados, com jato de esferas ou polidos conforme amostra.Saber Mais
-
 Militar e DefesaSuportes óticos, invólucros e calhas de acessórios em alumínio, aço e titânio, com certificação de material e relatórios FAI.Saber Mais
-
 MineraçãoPlacas de desgaste, casquilhos, componentes de britadores e ligações hidráulicas em aço ligado temperado, bronze e inox, para pó e vibração.Saber Mais
Porquê a DEK para Usinagem de Invólucros Personalizados
Os invólucros expõem todas as fraquezas de uma oficina: paredes finas, cavidades profundas e alinhamento de furos. Eis como as controlamos.
-

Revisão Manual dos Desenhos
Os engenheiros revêem cada desenho antes de orçamentar e assinalam qualquer profundidade de cavidade ou parede que não cumpra a tolerância.
-

Furos Verificados por CMM
Os furos de rolamentos são verificados em CMM segundo ajustes H7 e coaxialidade de 0.01 mm antes de as peças saírem da oficina.
-

Superfícies de Vedação Planas
As superfícies de vedação são verificadas numa mesa de planicidade com 0.02 mm de planaridade, para que juntas e O-rings vedem à primeira.
-

Paredes Finas Controladas
Paredes até 0.8 mm em alumínio, 1.5 mm em cavidades com mais de 50 mm de profundidade, com cavidades até 6× o diâmetro da fresa.

Relatórios Antes do Envio
Fotografias e relatórios de inspeção são enviados antes de cada envio, sob sistemas de qualidade certificados ISO 9001:2015, ISO 13485 e AS9100D, para que aprove os invólucros antes de partirem.
Qualidade Certificada para Cada Invólucro
Os invólucros são maquinados e inspecionados segundo ISO 9001:2015, ISO 13485 e AS9100D.
-
 AS9100D
Sistema de Gestão da Qualidade Aeroespacial
-
 ISO 9001:2015
Norma de Gestão da Qualidade
-
 ISO 13485
Gestão da Qualidade de Dispositivos Médicos
Materiais e Acabamentos Superficiais de Invólucros
Alumínio, inox, ferro fundido, magnésio e plásticos, combinados com acabamentos aplicados aos invólucros que maquinamos.
Acabamentos Superficiais
Plásticos de Engenharia
Precisa de outra liga ou acabamento? Fale com os nossos engenheiros.
Todos os materiaisPerguntas frequentes
Respostas sobre vias de invólucros, tolerâncias de carcaças de motores e acabamento.
Solicitar orçamento para usinagem de invólucros personalizados
Envie um ficheiro STEP e um desenho com os furos de rolamentos, as faces de vedação, o acabamento e a quantidade. Todos os orçamentos são revistos por um engenheiro.
- Orçamento revisto por engenheiro em até 6 horas
- Invólucros complexos de 5 eixos: até 3 dias
- Sem pedido mínimo, protótipos em 3–5 dias
- Cotas críticas mantidas a ±0,005 mm
Capacidades relacionadas
-
 Ligações de precisão de pureza ultraelevadaSaber Mais
-
 Serviços de mandrilagem de precisãoSaber Mais
-
 Serviços de mandrilagem CNC de precisãoSaber Mais
-
 Serviços de eletroerosão a fio de precisãoSaber Mais
-
 Serviços de roscagem CNC de precisãoSaber Mais
-
 Serviços de retificação plana de precisãoSaber Mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








