









Usinagem de alumínio 7075
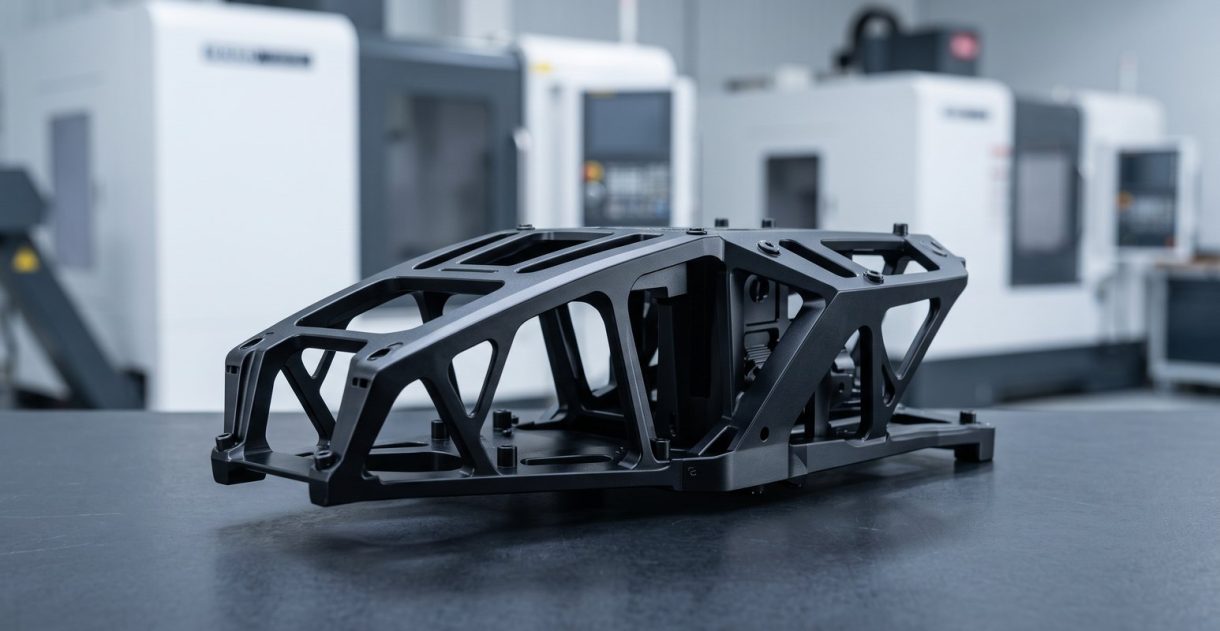
Também conhecido como UNS A97075 · EN AW-7075 · DIN 3.4365A usinagem de alumínio 7075 é o que se especifica quando uma peça tem de suportar carga estrutural com o peso do alumínio: o 7075-T6 atinge 503 MPa de tensão de cedência a 2,81 g/cm³. A DEK maquina chapa e barra T6 e T651 para ±0,005 mm a pedido, com anodização dura, AS9100D e sem pedido mínimo.
-
572 MPaResistência à tração
-
503 MPaTensão de cedência
-
11%Alongamento
-
150 HBDureza
-
2,81 g/cm³Densidade
Capacidades e tolerâncias de usinagem de 7075 da DEK
Tolerâncias, acabamentos e dimensões de peças que a DEK garante em 7075-T6 e T651, fresadas, torneadas e inspecionadas em CMM a 20 °C.
-

Fresado e torneado
±0,025 mmpadrão
-

Tolerância apertada
±0,005 mma pedido
-

Furos e ajustes de pino
H7±0,01 mm a 20–50 mm
-

Planicidade, chapa T651
0,02 mmem 300 mm
-

Elementos torneados tipo suíço
±0,003 mmelementos pequenos
-

Acabamento em estado bruto de maquinagem
Ra 0,8–1,6 µmRa 0,4 µm com passes
-

Dimensão de peça fresada
~1000 mmFresamento de 3 e 4 eixos
-

Diâmetro torneado
1–250 mmTorneamento CNC e tipo suíço
Propriedades do alumínio 7075 e designações equivalentes
Dados de propriedades para 7075-T6 / T651 e T73 sobreenvelhecido: uma liga de zinco-magnésio-cobre com a maior resistência de entre os alumínios comuns.
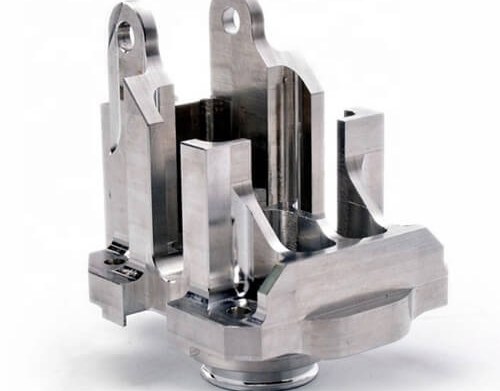

- Resistência à tração 572 MPa (mín. 540 MPa)
- Tensão de cedência 503 MPa (mín. 470 MPa)
- Alongamento 11% (mín. 7%)
- Dureza 150 HB
- Fadiga (5×10⁸ ciclos) 159 MPa
- Maquinabilidade (1212=100%) ~70–80%
- Corrosão sob tensão Razoável

- Densidade 2,81 g/cm³
- Condutividade térmica 130 W/m·K (T6)
- Condutividade térmica T73 155 W/m·K

- Zn 5,1–6,1%
- Mg 2,1–2,9%
- Cu 1,2–2,0%
- Cr 0,18–0,28%
- Fe ≤0,5%
- Al Restante

- Resistência à tração 505 MPa
- Tensão de cedência 435 MPa
- Alongamento 13%
- Dureza 135 HB
- Fadiga (5×10⁸ ciclos) 150 MPa
- Corrosão sob tensão Boa
O que a usinagem de 7075 exige
Como o 7075-T6 se comporta na oficina: apara, acabamento, desgaste de ferramentas e tensões residuais na chapa.
O trabalho CNC em alumínio 7075 não é difícil, mas é diferente do 6061. O material é mais duro (150 HB contra 95 HB), o que produz uma apara mais nítida, melhor acabamento superficial, menos rebarba e paredes de 0,6–0,8 mm sem vibração.
As velocidades do fuso vão de 600–1.200 m/min com refrigeração abundante e metal duro polido nos nossos centros de fresamento CNC e usinagem de 5 eixos .
- O desgaste das ferramentas é maior, pelo que as ferramentas são substituídas por calendário.
- As tensões residuais na chapa T6 são geridas por desbaste dos dois lados, repouso e depois acabamento.
- A liga é sensível ao entalhe, pelo que rebarbamos e arredondamos arestas em peças sujeitas a fadiga.
- Especifique sempre T651 para chapa: um bolsão de um só lado pode empenar uma peça T6 de 300 mm em 0,2–0,5 mm.
-
Velocidade do fuso
600–1.200 m/minRefrigeração abundante, metal duro polido
-
Maquinabilidade
~70–80%aço 1212 = 100%
-
Acabamento superficial
Ra 0,8–1,6 µmMelhor que o 6061, sem arrastamento
-
Paredes finas
0,6–0,8 mmSem vibração
-
Desgaste de ferramentas
MaiorFerramentas substituídas por calendário
Aplicações aeroespaciais, drones e robótica
Onde a relação resistência/peso do 7075 justifica o preço: usinagem de alumínio aeroespacial, drones, robótica e ferramentas.
-
 Suportes aeroespaciaisSuportes de asa e fuselagem, carcaças de atuadores e ferragens de dobradiça, usinados no âmbito do sistema AS9100D.
-
 Estruturas para DronesSuportes de motor, articulações de braços, estruturas de gimbal e trilhos de carga útil, onde a relação resistência-peso poupa tempo de voo.
-
 Peças para RobóticaLigações de braços, placas de efetuador final e dedos de garra que operam sob carga cíclica.
-
 Ferramentas e Desporto MotorizadoFixações para layup de compósitos, placas de ferramentas de prensa, suspensão de desporto motorizado e ferragens de escalada.
Usinagem de 7075 vs 6061 e Outras Ligas de Alumínio
A escolha de usinagem entre 7075 e 6061 depende da carga, não do corte: o 7075 vence em peças limitadas pela resistência e críticas em peso; o 6061 em custo, soldabilidade e cor da anodização.
| Critério | Esta Liga7075-T6 | 6061-T6 | 2024-T3 | 7050-T7451 |
|---|---|---|---|---|
| Tensão de cedência | 503 MPa | 1,8× inferior | – | – |
| Dureza | 150 HB | 95 HB | – | – |
| Fadiga | Melhor que o 6061 | Inferior | Melhor | – |
| Soldabilidade | Não soldável | Soldável | – | – |
| Resistência à corrosão | Inferior | Melhor | Pior | – |
| Custo do material em stock | 1,5–2× o 6061 | Inferior | – | – |
| Chapa espessa (>75 mm) | Núcleo sob resistência | – | – | Preferencial |
Anodização Dura e Acabamentos para 7075
Acabamentos aplicados às peças em 7075 que usinamos, vendidos como usinagem CNC + acabamento; o 7075 não é soldável por fusão.
-
Anodização dura DisponívelTipo III, 25–75 µm e 350–450 HV, para superfícies de desgaste, guias e carcaças de engrenagens; mais escura e menos uniforme que no 6061 devido ao cobre.
-
Anodização DisponívelTipo II incolor, preto ou cor, 5–25 µm, para proteção contra a corrosão e aspeto em peças usinadas em 7075.
-
Película química / Alodine DisponívelRevestimento de conversão MIL-DTL-5541 Classe 3 para superfícies aeroespaciais condutoras e pintáveis em 7075 usinado.
Solicitar orçamento de usinagem de alumínio 7075
Envie um desenho STEP, IGES ou PDF com o têmpera (T651 ou T73), tolerâncias e acabamento; um engenheiro confirma o material em stock, a orientação do grão e as tolerâncias de anodização.
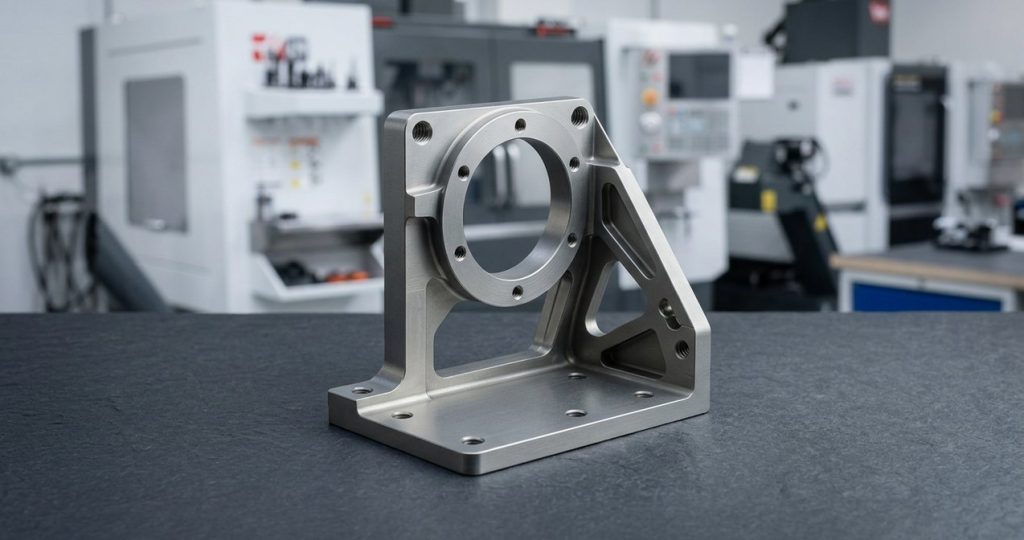
Porquê a DEK para Usinagem de Alumínio 7075
Trabalho certificado em alumínio aeroespacial, material verificado e orçamentos revistos por engenheiros, além das regras de projeto que mantêm as peças em 7075 fora de problemas: têmpera, soldadura e corrosão sob tensão.
- Certificação AS9100D, ISO 9001:2015 e ISO 13485 pela TÜV; mais de 20 anos a usinar alumínio aeroespacial e industrial em mais de 100 máquinas CNC.
- Verificação por espetrómetro em cada lote recebido; inspeção CMM, relatórios FAI e certificados de material a pedido.
- Orçamentos revistos por engenheiros em 6 horas, abrangendo têmpera, alívio de tensões e tolerâncias de anodização; sem pedido mínimo.
- Protótipos em 3–5 dias, envio mundial em 3–7 dias, através do nosso serviços de usinagem CNC fluxo de trabalho.
Soldadura. O 7075 não é soldável por fusão na prática: a química zinco-cobre provoca fissuração a quente e a zona afetada pelo calor perde a maior parte da resistência T6. Usine a partir de maciço ou aparafuse; se uma estrutura soldada for inevitável, mude para 6061.
Corrosão sob tensão. O T6 pode fissurar sob tensão de tração sustentada transversalmente ao grão. Oriente a carga principal com a direção de laminagem e aplique sempre um tratamento superficial; o T73 troca cerca de 12% de resistência por uma resistência muito melhor em serviço húmido ou marinho.
-
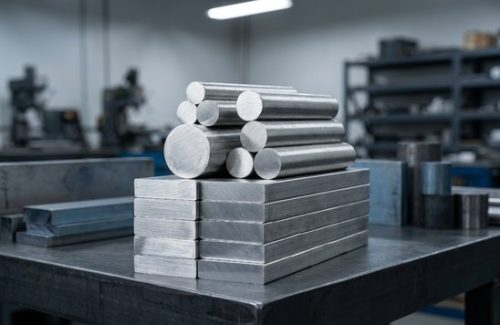 Material Bruto
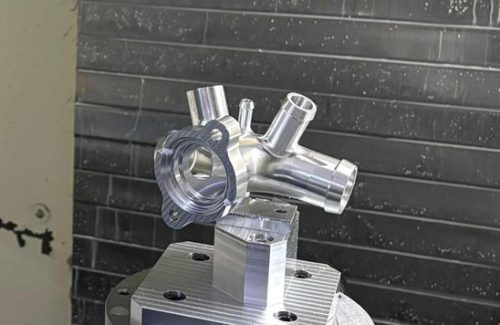 Usinado CNC
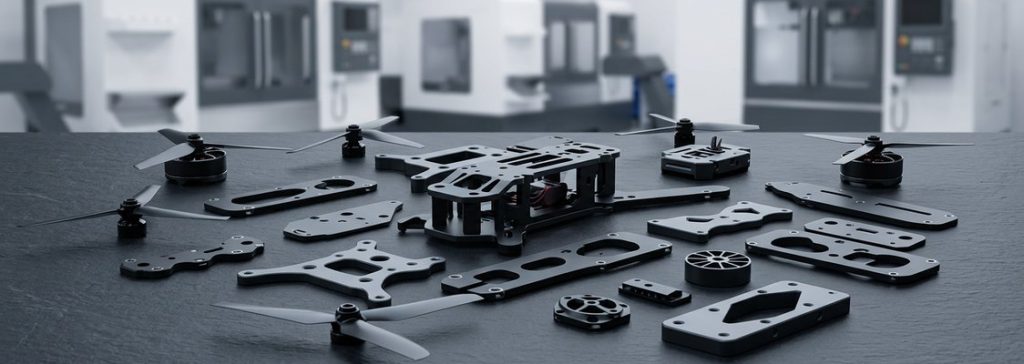 Peças Acabadas
-
 Material Bruto
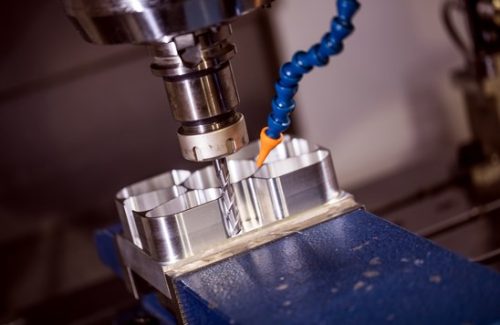 Usinado CNC
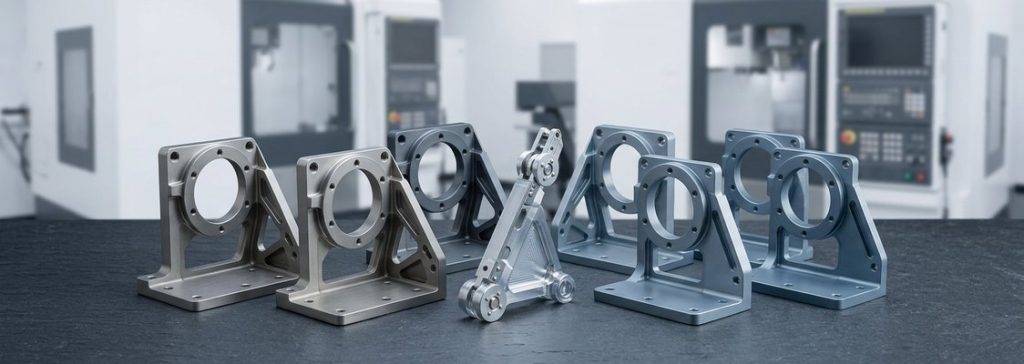 Peças Acabadas
Perguntas Frequentes
Perguntas comuns sobre usinagem, soldadura e anodização de peças em alumínio 7075.
Outros materiais
-
 Alumínio MIC6O MIC-6 é uma chapa de alumínio fundido feita a partir de uma mistura de metais. Oferece elevada precisão e facilidade de maquinagem.Saber mais
-
 Alumínio 5052O alumínio 5052 é amplamente utilizado na usinagem CNC pela sua conformabilidade e resistência à corrosão. Pertence à série 5xxx das ligas de alumínio e oferece resistência moderada.Saber mais
-
 Alumínio 2014O alumínio 2014 é uma liga resistente amplamente utilizada na aeronáutica. É facilmente maquinável em condições específicas e frequentemente transformado em barras e perfis por extrusão.Saber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








