









Usinagem CNC para peças de desgaste e transmissão na mineração
Usinagem CNC para mineração de veios, rodas dentadas, casquilhos e peças de desgaste em 4140, 4340, 17-4 PH e carboneto de tungsténio com tolerância de ±0.005 mm. Sem pedido mínimo, e um engenheiro analisa cada desenho antes de apresentar o orçamento.
-
ISO 9001

Fabrico de peças para equipamentos de mineração na DEK
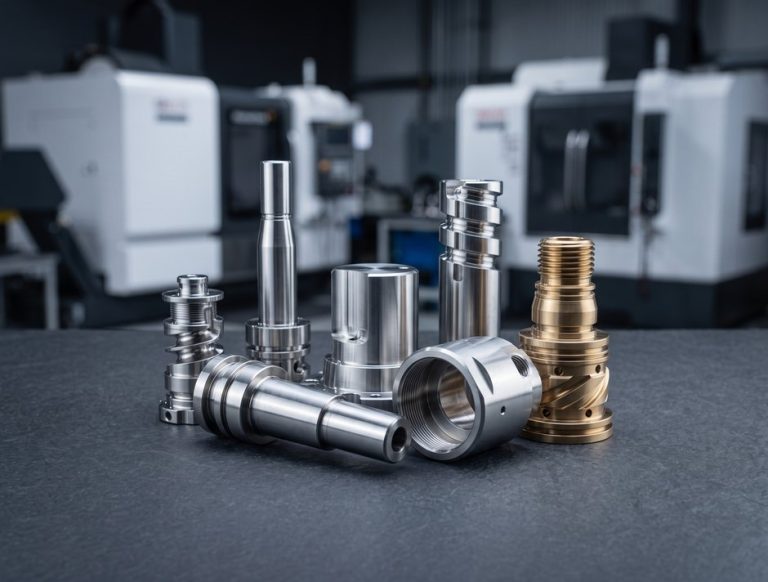
As peças para mineração têm de resistir a rocha, polpas abrasivas e cargas de choque, e uma peça de substituição tem de chegar a um local remoto antes que um britador ou transportador parado custe um turno. A DEK maquina peças de produção para fabricantes de equipamentos e peças sobressalentes para equipas de manutenção mineira, desde veios de transmissão a blocos hidráulicos.
Uma peça sobressalente reconstituída por engenharia inversa ou um lote de 500 rodas dentadas recebe a mesma análise de engenharia, e as peças simples são enviadas em 3–5 dias. Também fornecemos compradores de petróleo e gás e construção que enfrentam a mesma abrasão e choque; consulte a nossa visão geral dos setores.
Requisitos que cumprimos
- Superfícies endurecidas onde as peças contactam rocha, minério, areia abrasiva ou polpa
- Núcleos tenazes para veios, pinos e engrenagens sujeitos a cargas de choque
- Ajustes h6/h7 onde as peças acoplam com rolamentos, vedantes e engrenagens
- Peças sobressalentes a partir de amostras desgastadas quando já não existem desenhos do OEM
-
0.005mm
Tolerância em peças metálicas
-
6h
Orçamento revisto por engenheiro
-
2 300+
Clientes desde 2002
-
1000mm
Capacidade para peças grandes
Peças sobressalentes para máquinas de mineração que maquinamos
Peças de produção para máquinas novas e peças sobressalentes para frotas em operação, maquinadas com a dureza, tenacidade e ajustes que cada aplicação exige.
-
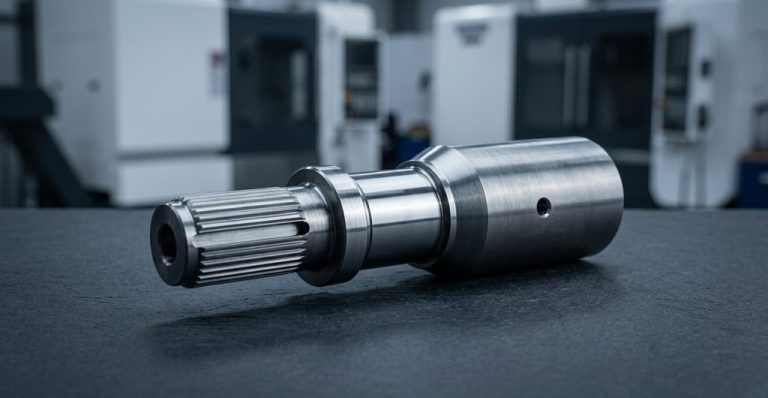 Veios de transmissão e eixosVeios de transmissão de britadores, moinhos, alimentadores e transportadores torneados e retificados com chavetas, estrias e assentos de rolamento com ajustes h6/h7.
-
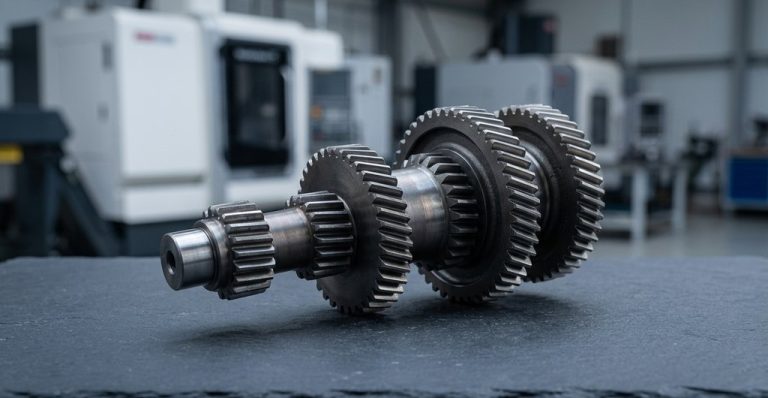 Rodas dentadas, engrenagens e pinhõesEngrenagens e rodas dentadas para transmissões por corrente, alimentadores de tapete e caixas de velocidades, fresadas por geração ou por conformação, e depois endurecidas para flancos duros.
-
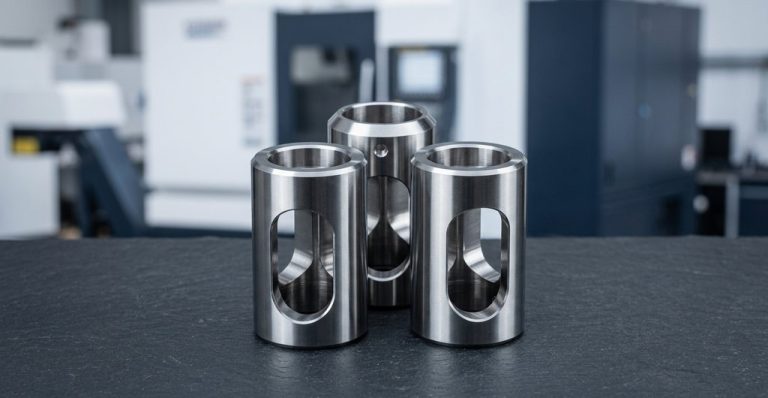 Casquilhos e buchasCasquilhos para pinos de articulação, ligações de baldes e rolamentos de bombas em bronze, aço endurecido ou UHMW, a funcionar sobre aço endurecido.
-
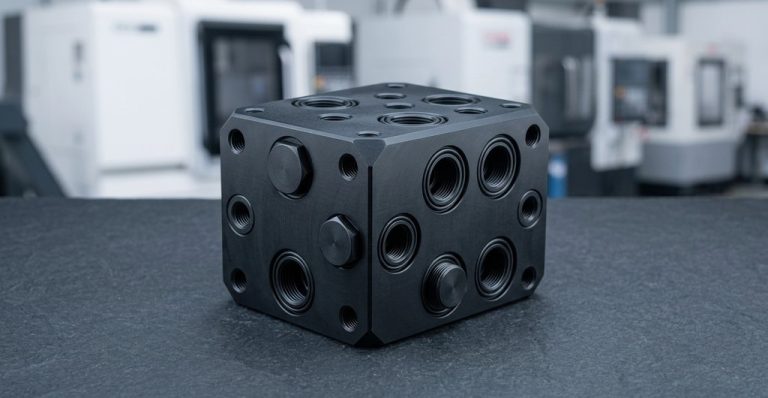 Blocos hidráulicosBlocos e blocos de válvulas para hidráulica de escavadoras, equipamentos de perfuração e frentes longas, com galerias perfuradas em profundidade e portas SAE ou BSPP.
-
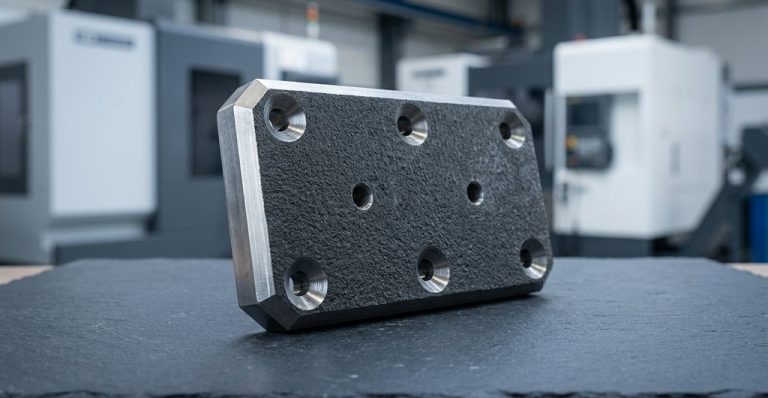 Chapas e revestimentos de desgasteChapas de desgaste, revestimentos e componentes de calhas em aço endurecido, aço para ferramentas, aço com ponta de carboneto ou UHMW para serviço abrasivo.
-
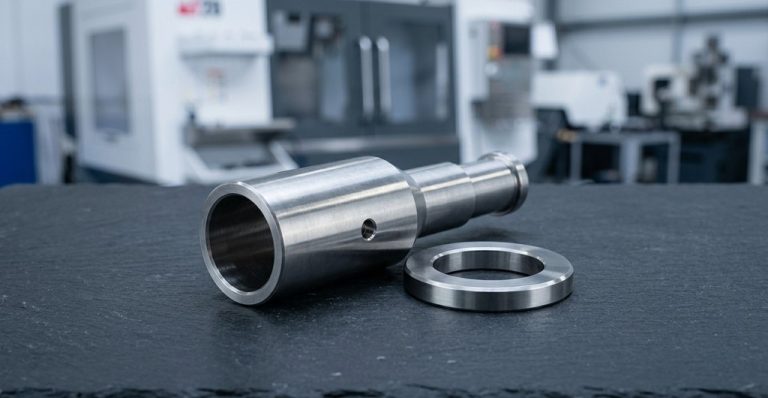 Peças para bombas e válvulasImpulsores, anéis de desgaste, buchas de veio, sedes e hastes de válvulas para bombas de polpa e sistemas de desidratação em zonas húmidas.
-
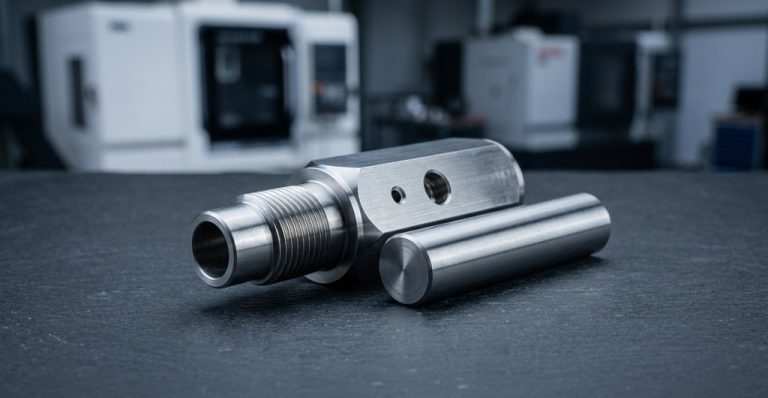 Componentes para britadoresCasquilhos excêntricos, assentos de articulação, porcas do manto, pinos de martelo, hastes de cilindros hidráulicos e anéis de ajuste para britadores.
-
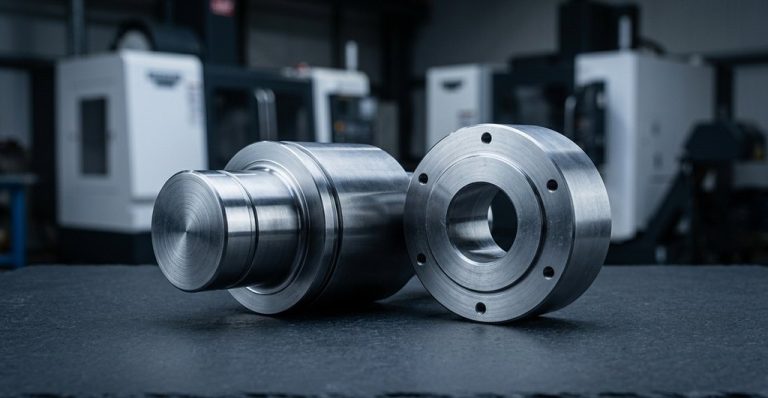 Rolos e roletes de transportadorRolos de transportador, veios de roletes e tampas de extremidade de tambores com assentos de rolamento maquinados e ranhuras de vedação para linhas de transporte.


Usinagem CNC para componentes da indústria mineira
Peças grandes, pesadas e duras exigem gamas de operações planeadas, dureza especificada, prazos realistas e qualidade documentada.
Materiais para abrasão, impacto e corrosão
As peças mineiras falham por abrasão do minério e dos grãos, por impacto das rochas ou por corrosão da água ácida de mina; escolha o material e o tratamento térmico em função do modo dominante.
| Material | Condição típica | Utilizado em |
|---|---|---|
| Aço ligado 4140 | Temperado e revenido a 28–32 HRC, ou mancais temperados por indução a 55+ HRC | Veios, pinos, eixos, hastes hidráulicas |
| Aço ligado 4340 | Temperado e revenido a 30–38 HRC; maior temperabilidade do que o 4140 | Veios de secção pesada, excêntricos de britador, engrenagens |
| Aço inoxidável 17-4 PH | H900 a H1150, 35–44 HRC | Veios de bombas, hastes de válvulas, fixações em zonas húmidas |
| Ferro fundido | Cinzento ou nodular, usinado a partir do fundido | Cárteres, carcaças de bombas, bases de máquinas |
| Bronze | Bronze para rolamentos C932, bronze de alumínio C954 | Casquilhos, anéis de desgaste, anilhas de encosto |
| Carboneto de tungsténio | Sinterizado, retificado, 88–92 HRA | Pastilhas de broca, bicos, pontas de desgaste, faces de vedação |
| Aço-ferramenta temperado | D2 a 58–62 HRC para abrasão, S7 para impacto | Chapas de desgaste, gumes de corte, pontas de martelo |
| UHMW-PE | Chapa virgem ou com carga | Revestimentos de calhas, guias lineares, buchas não metálicas |
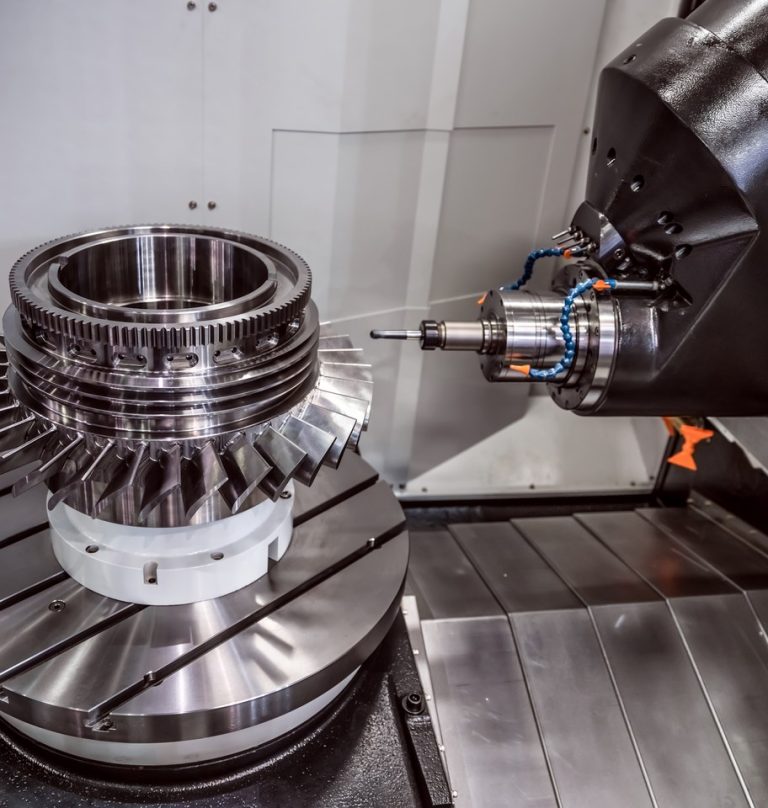
Porquê a DEK para usinagem CNC para mineração
Desde 2002, a DEK usina peças de precisão para mais de 2 300 clientes em setores com a mesma abrasão, choque e logística de locais remotos.
-

Orçamentos revistos por engenheiros
Um engenheiro, não um algoritmo, revê cada desenho, pelo que a distorção do tratamento térmico, o sobremetal para retificação e os ensaios de dureza são orçamentados desde o início.
-

±0.005 mm em peças metálicas
Garantimos ±0.005 mm em peças metálicas e solicitamos a dureza ou o estado quando o desenho o omite: o 4140 recozido e a 50 HRC exigem processos diferentes.
-

Sem pedido mínimo
De 1 peça a 10 000+: uma única bucha excêntrica de substituição ou uma encomenda de stock de veios de roletes de transportador recebem as mesmas etapas de revisão e inspeção.
-

Equipa de controlo de qualidade experiente
Oito inspetores, cada um com mais de 5 anos de experiência em normas de exportação europeias e americanas, verificam as peças de mineração antes do envio para o local.
O nosso processo de encomenda
Materiais, acabamentos e serviços para mineração
Aços, acabamentos e serviços de usinagem escolhidos para abrasão, impacto e corrosão em equipamentos de mineração, combinados numa só encomenda.
Acabamentos superficiais
Está a projetar uma peça nova? Leia como melhorar a usinagem CNC de peças para a indústria mineira.
Todos os materiaisPerguntas frequentes
Perguntas comuns de fabricantes OEM de mineração e de equipas de manutenção de minas.
Solicitar orçamento para peças de equipamentos de mineração
Envie desenhos ou uma amostra ou fotografia da peça desgastada, com material, dureza e quantidade. Um engenheiro responde no prazo de 6 horas.
- Desenhos em PDF, STEP, IGES ou SLDPRT
- Amostra desgastada ou fotografia aceite
- Resposta do engenheiro no prazo de 6 horas
- Preço, prazo de entrega e questões de tratamento térmico ou ajuste
- Frete até ao local orçamentado com as peças

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








