









Usinagem de aço 4140
Também conhecido como 42CrMo4 · SCM440 · EN19A usinagem de aço 4140 na DEK abrange barra recozida a cerca de 200 HB, stock pré-endurecido de 28–32 HRC e peças temperadas e revenidas retificadas a 50+ HRC. Torneamos, fresamos, retificamos e tratamos termicamente veios, engrenagens e ferramentas para ±0.005 mm a pedido, sem pedido mínimo e com protótipos em 3–5 dias.
-
655 MPaTração, recozido
-
28–32 HRCDureza pré-endurecida
-
830–900 MPaLimite de elasticidade, pré-endurecido
-
45–55 HRCTêmpera e revenido de alta dureza
Capacidades e tolerâncias de usinagem do 4140
Tolerâncias, acabamentos e dimensões de peças que a DEK garante em veios, engrenagens e ferramentas de 4140 em torneamento, fresamento e retificação.
-

Torneado e fresado
±0.025 mmpadrão
-

Tolerância apertada
±0.005 mma pedido
-

Diâmetros retificados
±0.003 mmcircularidade de 0.002 mm
-

Furos e ajustes
H7, g6, k6torneado ou retificado
-

Acabamento em bruto de maquinagem
Ra 0.8–1.6 µmtorneado e fresado
-

Acabamento retificado
Ra 0.2–0.4 µmveios e faces endurecidos
-

Diâmetro de torneamento
3–300 mmincl. produção a partir de barra
-

Qualidade de engrenagens
Grau 7–8ISO 1328, fresagem por geração
Propriedades e designações equivalentes do 4140
Dados de propriedades do aço cromo-molibdénio 4140 nos estados recozido, pré-endurecido (Q&T) e Q&T de alta dureza, com composição e equivalentes.
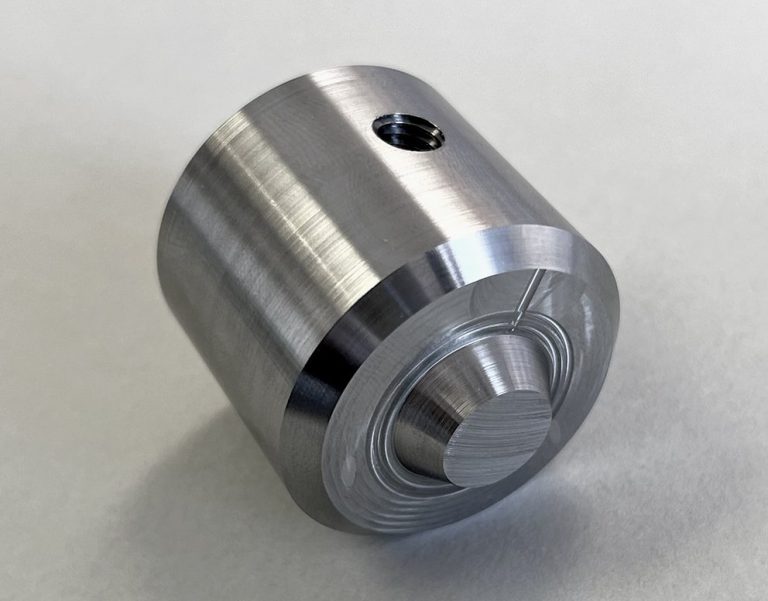

- Dureza, recozido 190–230 HB (~200)
- Dureza, pré-endurecido 28–32 HRC (269–302 HB)
- Dureza, Q&T alta 45–55 HRC
- Tração, recozido 655 MPa
- Tração, pré-endurecido 950–1.050 MPa
- Tração, Q&T alta 1.500–1.900 MPa
- Limite de elasticidade, recozido 415 MPa
- Limite de elasticidade, pré-endurecido 830–900 MPa

- Limite de elasticidade, Q&T alta 1.300–1.600 MPa
- Maquinabilidade, recozido ~66% (1212 = 100%)
- Maquinabilidade, pré-endurecido ~55% (1212 = 100%)
- Acima de 45 HRC Retificar, torneamento duro ou eletroerosão

- C 0,38–0,43 %
- Mn 0,75–1,0 %
- Cr 0,8–1,1 %
- Mo 0,15–0,25 %
- Si 0,15–0,35 %

- UNS G41400
- EN 1.7225 (42CrMo4)
- BS EN19, 708M40
- JIS SCM440
- AMS 6382
Maquinabilidade do 4140 em cada estado
Como a usinagem do aço ligado 4140 muda de barra recozida para stock pré-endurecido e peças endurecidas no chão de fábrica.
A usinagem de aço ligado 4140 recozido comporta-se como o 1045, com aparas ligeiramente mais tenazes: metal duro revestido a 150–220 m/min no torneamento e fresamento CNC sem dificuldade fresamento CNC.
A usinagem do 4140 pré-endurecido a 28–32 HRC é rotineira mas mais exigente: as velocidades baixam, as forças de corte aumentam e as aparas são rígidas e quentes. O acabamento é melhor do que no recozido porque o material não rasga.
- Encomende recozido quando a peça é endurecida para um HRC específico após a usinagem.
- O pré-endurecido é o stock de 4140 mais comum que a DEK trabalha, para peças que entram diretamente em serviço.
- Acima de 36 HRC o corte convencional torna-se antieconómico.
- A 45–55 HRC fazemos torneamento duro com CBN, retificamos ou recorremos a eletroerosão a fio.
-
Velocidade de torneamento, recozido
150–220 m/minMetal duro revestido
-
Velocidade de torneamento, pré-endurecido
100–150 m/minMontagem rígida, metal duro tenaz
-
Maquinabilidade, recozido
~66%Face a 1212 = 100%
-
Maquinabilidade, pré-endurecido
~55%Rotineiro mas mais exigente
-
Acabamento, pré-endurecido
MelhorO material não rasga
-
Corte endurecido
45–55 HRCCBN, retificação ou eletroerosão
Peças típicas em 4140: veios, engrenagens, ferramentas
Peças em 4140 que a DEK maquina para clientes de máquinas industriais, automação, automóvel, agricultura e mineração.
-
 Veios de transmissão e de motorVeios de transmissão e de motor, fusos e veios estriados que exigem têmpera total e resistência à fadiga.
-
 Engrenagens e rodas dentadasEngrenagens, rodas dentadas e pinhões fresados ou conformados segundo a norma ISO 1328 grau 7–8, temperados e revenidos para serviço sob carga elevada.
-
 Dispositivos e fixaçõesDispositivos, fixações, placas de fixação e pinos de localização, geralmente maquinados a partir de material pré-endurecido a 28–32 HRC.
-
 Ferramentas e bases de moldesPorta-punções, sapatas de matrizes e bases de moldes que entram diretamente em serviço a partir de 4140 pré-endurecido.
-
 Hastes de cilindros hidráulicosHastes de cilindros hidráulicos retificadas a ±0.003 mm, com superfície de desgaste nitrurada quando o desenho o exige.
-
 Acoplamentos e cubosAcoplamentos e cubos torneados de 3 mm a 300 mm de diâmetro, com furos e ajustes fabricados a H7, g6 ou k6.
-
 Corpos de ferramentas para petróleo e gásCorpos de ferramentas para petróleo e gás que exigem limite de escoamento de 800–1 000 MPa e têmpera total em secções espessas.
-
 Mineração e agriculturaPeças de desgaste e de transmissão para clientes de agricultura e mineração, com munhões e dentes de engrenagem endurecidos por indução.
4140 vs 4130 e 4340
Escolha 4140 para veios, engrenagens e ferramentas não soldados; 4130 quando houver soldadura; 4340 para secções pesadas. Ver aço ligado vs aço carbono.
Tratamento térmico, nitruração e acabamento
Usinagem CNC + acabamento para 4140: o tratamento térmico e os tratamentos superficiais são executados como parte do trabalho nas peças que maquinamos.
-
Têmpera e revenido DisponívelAustenitização a 845–870 °C, têmpera em óleo, revenido: 45 HRC a 400 °C, 28–32 HRC a 540–600 °C. Deixamos 0,3–0,5 mm de sobremetal para retificação devido à distorção.
-
Nitruração DisponívelA nitruração gasosa ou iónica a 500–530 °C produz uma camada de 0,2–0,5 mm a 55–62 HRC com crescimento de 0,01–0,02 mm, realizada após a usinagem de acabamento.
-
Endurecimento por indução DisponívelMunhões e dentes de engrenagem endurecidos por indução a 50–58 HRC com núcleo macio, depois retificados à dimensão final na peça maquinada.
-
Oxidação negra DisponívelOxidação negra aplicada a peças em 4140 acabadas conforme o desenho exige, após a conclusão da usinagem e de qualquer tratamento térmico.
-
Zincagem DisponívelZincagem aplicada a peças em 4140 acabadas conforme o desenho exige, após a conclusão da usinagem e de qualquer tratamento térmico.
-
Fosfatação ou QPQ DisponívelFosfatação ou QPQ aplicada a peças em 4140 maquinadas e acabadas conforme o desenho exige, após a usinagem e qualquer tratamento térmico.
Solicitar orçamento de usinagem de aço 4140
Envie um desenho STEP, IGES ou PDF com condição, tratamento superficial e tolerâncias. Um engenheiro confirma o processo e as características de retificação e devolve o preço no prazo de 6 horas.
Usinagem CNC de aço cromoly 4140
O 4140 é um aço de médio carbono ao cromo-molibdénio: a elevada temperabilidade permite endurecer uma barra de 100 mm em toda a secção, com retenção de resistência até cerca de 400 °C.
A DEK tem mais de 20 anos de usinagem de aço 4140 para clientes de exportação, quer o desenho indique 42CrMo4, SCM440 ou EN19. Somos certificados pela TÜV segundo a ISO 9001:2015, ISO 13485 e AS9100D, com torneamento, fresamento, corte de engrenagens, retificação e eletroerosão internos.
- Verificação por espetrómetro em cada lote recebido; ensaio de dureza em cada lote tratado termicamente.
- Inspeção CMM com IQC, IPQC, FAI e OQC.
- Orçamentos revistos por engenheiros em 6 horas, com sobremetal para retificação e margem para distorção; sem pedido mínimo; protótipos em 3–5 dias.
Escolha o 4140 para peças que exigem limite de cedência de 800–1 000 MPa, temperabilidade em secções de 25–100 mm, resistência à fadiga e uma superfície nitruável.
Escolha outro material quando a peça é soldada em produção (4130), quando é necessária resistência à corrosão (17-4 PH) quando as secções excedem 100 mm com elevada dureza (4340), ou para um suporte de baixa carga em que o 1018 ou o 1045 custam menos.
-
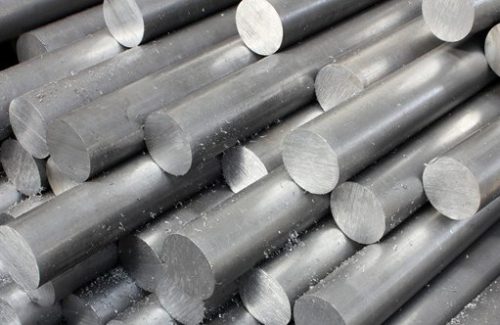 Matéria-prima
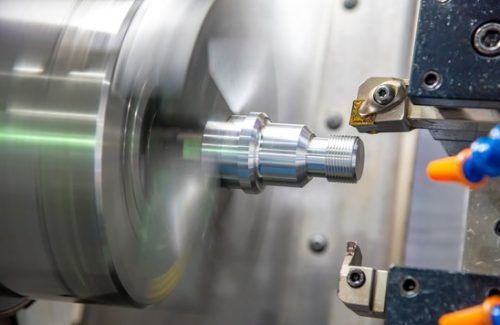 Maquinado por CNC
 Peças acabadas
-
 Matéria-prima
 Maquinado por CNC
 Peças acabadas
Perguntas frequentes sobre usinagem de 4140
Perguntas comuns de engenheiros que encomendam peças maquinadas em 4140 e 42CrMo4.
Outros materiais
-
 Aço ligado A514O aço A514 é um material de elevado desempenho e custo-eficaz, conhecido pela sua resistência, soldabilidade e tenacidade, especialmente a baixas temperaturas.Saber mais
-
 Aço ligado 8620O aço ligado 8620 é um aço de baixa liga que contém níquel, crómio e molibdénio, com elevada resistência e tenacidade. É um aço de uso comum que pode ser cementado.Saber mais
-
 Aço ligado 4340O aço ligado 4340 pertence à série AISI 4000 de aços, um aço de baixa liga tratável termicamente, com elevada resistência e tenacidade.Saber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








