









Usinagem de acoplamentos e polias personalizados
Usinagem de acoplamentos personalizados com furos ajustados a H7 e excentricidade do diâmetro primitivo de 0,01 mm TIR. Sem pedido mínimo, protótipos em 3–5 dias, cada desenho revisto por engenheiro.
-
0,01 mm
Excentricidade TIR em relação ao furo
-
3–5 dias
Entrega de protótipos
-
H7
Ajuste de furo padrão
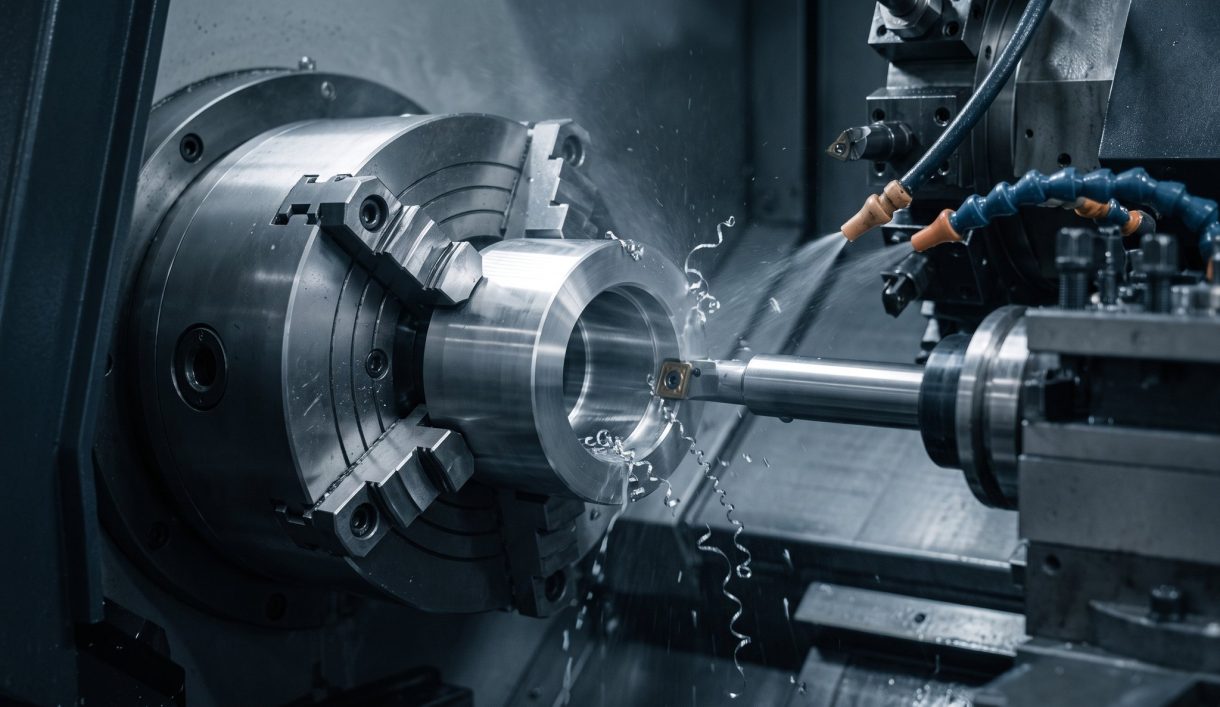

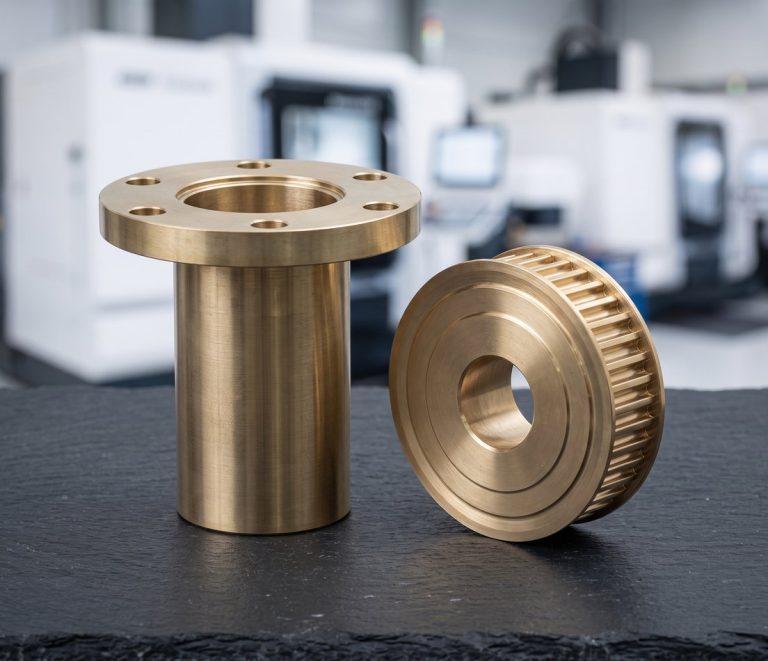
Usinagem de acoplamentos e polias personalizados
A DEK maquina acoplamentos rígidos e de aperto, acoplamentos de flange, cubos de garras e de feixe, polias dentadas e polias de correia trapezoidal, torneados e fresados em alumínio 6061 e 7075, aço 1045 e 4140, aço inoxidável 303 e Delrin.
Ambas as famílias dependem da concentricidade furo-diâmetro externo e do ajuste do furo: furos a H7 (H6 a pedido), dimensões críticas a ±0,005 mm. Estão catalogadas com veios e engrenagens na nossa gama de peças personalizadas usinadas por CNC .
Tipos de acoplamentos e polias que usinamos
Acoplamentos, cubos de acoplamento, polias dentadas e polias de correia, torneados e fresados a partir de barra de alumínio, aço, inox e Delrin.
-
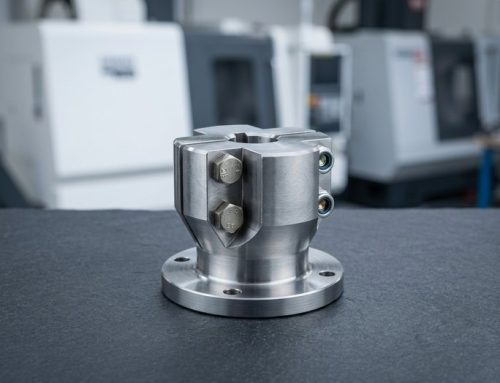 Acoplamentos rígidos e de apertoAcoplamentos de manga, com parafuso de fixação e de aperto de uma ou duas peças para qualquer par de veios.
-
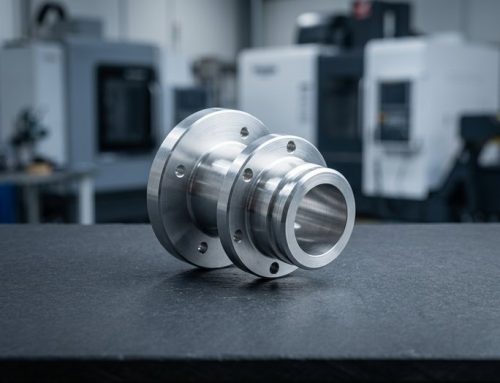 Acoplamentos de flangeAcoplamentos de flange e meias-flanges com círculos de parafusos e ajustes de centragem.
-
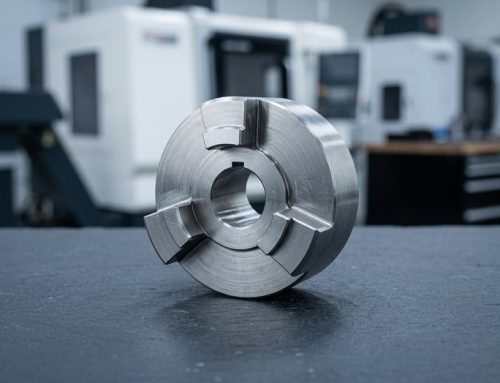 Cubos de garras, Oldham e de discoCubos de acoplamento de garras (aranha), Oldham e de disco com chavetas ou cubos de aperto.
-
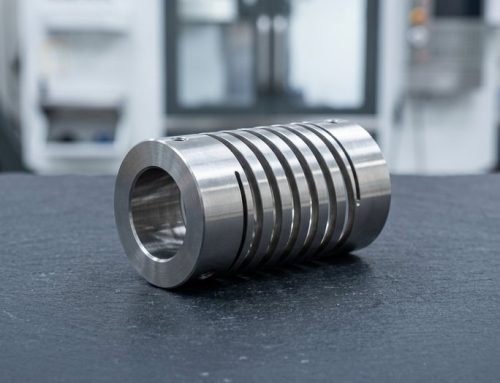 Acoplamentos de feixeFendas helicoidais ou paralelas cortadas por eletroerosão a fio ou serra de fendas para flexão.
-
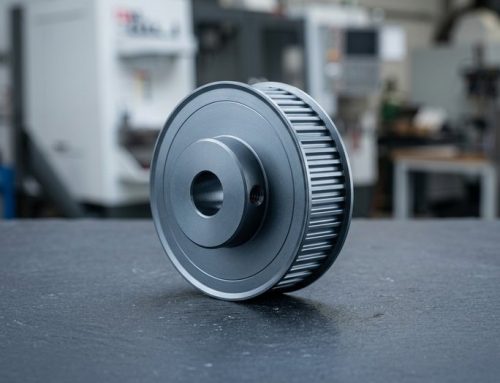 Peças CNC de polias dentadasPerfis GT2, GT3, HTD 3M/5M/8M, T5/T10, MXL, XL e L, com ou sem flanges.
-
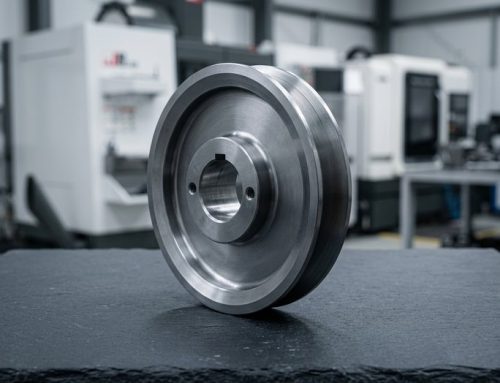 Polia personalizada para correia trapezoidalPolias A, B, SPZ, SPA, polias abauladas para correia plana e polias tensoras.


Materiais, processos e tolerâncias de acoplamentos
Materiais, sequências de maquinagem, tolerâncias e acabamentos para acoplamentos e polias, todos retirados da prática de produção da DEK.
Dicas de projeto para acoplamentos e polias personalizados
Cinco decisões de desenho que determinam como um acoplamento agarra e como uma polia acompanha a correia, antes de se cortar a primeira apara.
-

Perfil da correia e número de dentes
Especifique o perfil e o número de dentes, não um diâmetro primitivo aproximado: o diâmetro exterior depende do diferencial da linha primitiva da correia.
-

Parede da fenda de aperto
Mantenha o parafuso de aperto tangente ao furo e deixe pelo menos 1,5 mm de parede na raiz da fenda; paredes mais finas fissuram quando apertadas em excesso.
-

Flanges em polias dentadas
Adicione um flange em pelo menos um dos lados quando os eixos não estiverem perfeitamente paralelos; as correias saem das polias sem flange.
-

Ajuste do furo e binário
H7 com parafuso de fixação sobre um plano serve para a maioria dos acionamentos; use uma chaveta ou um cubo de aperto acima de cerca de 5 N·m ou em cargas reversíveis.
-

Ângulo da ranhura para uma roldana personalizada
Indique o ângulo da ranhura (34° ou 38° conforme a secção e o diâmetro) e o passo das ranhuras; ambos variam com o diâmetro da roldana.
O que indicar no seu desenho
-
Ajuste do furo e chaveta
Indique H7 ou H6, além da chaveta (DIN 6885 / ANSI B17.1, P9 ou JS9) ou da posição do parafuso de fixação, para que o furo seja torneado à medida do seu eixo.
-
Secção da correia ou da ranhura
Indique o perfil GT2, HTD, T5 ou MXL com o número de dentes, ou a secção da ranhura A, B, SPZ ou SPA, para que os dentes sejam fresados conforme a ISO 5294.
-
Material e dureza
Indique a liga e qualquer dureza: 4140 a 28–32 HRC, ou faces de ranhura temperadas por indução a 50–55 HRC a pedido.
-
Quantidade e prazo de entrega
Indique a quantidade: sem pedido mínimo, e roldanas únicas ou protótipos são enviados em 3–5 dias após a revisão do engenheiro.
Aplicações e setores
Eixos acionados por correia para robótica, acionamentos de transporte e indexação para automação, acoplamentos de motor para bombas e ventiladores de novas energias, acionamentos de cardan para drones.
-

Aeroespacial
-

Médico
-

Automóvel
-

Robótica
-

Semicondutores
-

Eletrónica
-

Telecomunicações
-

Drones e UAV
-

Energia
-

Petróleo e gás
-

Marítimo
-

Equipamento industrial
-

Construção
-

Agricultura
-

Produtos de consumo
-

Militar e defesa
-

Mineração
-
 AeroespacialSuportes, ferragens de cabine e acessórios não críticos para voo segundo a AS9100D, em alumínio 7075, Ti-6Al-4V e Inconel 718, com FAI.Saber mais
-
 MédicoEixos de instrumentos, puxadores e cânulas em aço inoxidável 316L, titânio e PEEK segundo a ISO 13485, com rastreabilidade de lote de série.Saber mais
-
 AutomóvelCarcaças de sensores, corpos de válvulas e eixos para protótipos e produção de baixo a médio volume, em alumínio, aço ligado 4140 e 4340, aço inoxidável e latão.Saber mais
-
 RobóticaCarcaças de articulações, flanges de acionamento harmónico e dedos de garra em alumínio e aço temperado, com usinagem de 5 eixos numa única fixação.Saber mais
-
 SemicondutoresComponentes de câmara, fixações de manuseamento de wafers e flanges de vácuo em alumínio 6061, 316L, PEEK e Kovar, com arestas sem rebarbas.Saber mais
-
 EletrónicaCorpos de conectores, dissipadores de calor, blindagens RF e pinos de precisão em alumínio, latão e cobre, com tolerância de ±0.01 mm nas zonas de contacto.Saber mais
-
 TelecomunicaçõesComponentes de guias de onda, caixas de filtros e invólucros RF em alumínio e ligas de cobre, com revestimento de prata ou níquel para condutividade.Saber mais
-
 Drones e UAVSuportes de motor, estruturas de cardan e fixações de trem de aterragem em alumínio 7075, titânio e magnésio para reduzir peso sem perder rigidez.Saber mais
-
 EnergiaPlacas terminais de bateria, barramentos, invólucros de inversores e fixações de células de combustível em alumínio, cobre e aço inoxidável, maquinados planos e sem rebarbas.Saber mais
-
 Petróleo e gásComponentes de válvulas, blocos de distribuição, peças de ferramentas de fundo de poço e flanges em 4140, 17-4 PH, duplex 2205 e Inconel, com especificações de dureza.Saber mais
-
 MarítimoVeios de hélice, peças de bombas e ferragens de convés em aço inoxidável 316, bronze e bronze de alumínio, escolhidos em primeiro lugar pela resistência à corrosão.Saber mais
-
 Equipamento industrialPlacas de garras, fixações de guias lineares, seguidores de came e estruturas de máquinas em alumínio e aço, com dispositivos guardados em arquivo para repetições.Saber mais
-
 ConstruçãoSuportes estruturais, ferragens de ancoragem e conexões hidráulicas em aço macio, aço ligado e alumínio, zincados ou com pintura em pó.Saber mais
-
 AgriculturaCárteres de caixas de velocidades, veios, corpos de bicos de pulverizador e suportes de sensores em ferro fundido, aço e aço inoxidável para resistir à abrasão e à humidade.Saber mais
-
 Produtos de consumoBotões, puxadores, peças de invólucros e ferragens de áudio em que a superfície maquinada fica à vista, anodizados, com jato de esferas ou polidos conforme amostra.Saber mais
-
 Militar e defesaSuportes óticos, invólucros e calhas para acessórios em alumínio, aço e titânio, com certificação de material e relatórios FAI.Saber mais
-
 MineraçãoPlacas de desgaste, casquilhos, componentes de britadores e conexões hidráulicas em aço ligado temperado, bronze e aço inoxidável para resistir a poeira e vibração.Saber mais
Porquê a DEK para usinagem de acoplamentos de veios
Dentes fresados por hob, um único fornecedor para todos os processos e excentricidade medida: por isso os compradores enviam acoplamentos e polias para a DEK.
-

Dentes fresados por hob, não por fresagem
Os dentes das polias dentadas são cortados com hobs, não com uma fresa de perfil, porque uma aproximação fresada de um dente GT2 desgasta as correias.
-

Um único fornecedor, quatro processos
Torneamento, fresagem por hob, fresamento e eletroerosão a fio são executados internamente, pelo que um par de polias emparelhado e os respetivos acoplamentos de aperto são expedidos como conjunto.
-

Excentricidade medida na FAI
Os furos são verificados com calibres e a excentricidade é medida na inspeção da primeira peça, face a um alvo de 0.01 mm TIR no diâmetro primitivo.
-

Sem pedido mínimo, protótipos rápidos
Sem quantidade mínima de encomenda; protótipos e roldanas individuais são expedidos em 3–5 dias, de uma peça a séries de produção.

Revisão de engenharia em cada desenho
Cada desenho de acoplamento e polia é revisto por um engenheiro antes do orçamento, verificando o ajuste do furo, o perfil da correia e a secção da ranhura, e os orçamentos são devolvidos em 6 horas.
Qualidade certificada em cada peça de transmissão
Certificada segundo ISO 9001:2015, ISO 13485 e AS9100D, com furos verificados com calibres na FAI.
-
 AS9100D
Sistema de gestão da qualidade aerospacial
-
 ISO 9001:2015
Norma de gestão da qualidade
-
 ISO 13485
Gestão da qualidade de dispositivos médicos
Materiais e acabamentos para acoplamentos
Escolha a liga e o acabamento para o seu acoplamento ou polia: baixa inércia, binário, lavagem ou funcionamento silencioso.
Acabamentos superficiais
Precisa de outra liga ou acabamento? Pergunte aos nossos engenheiros.
Todos os materiaisFAQ sobre acoplamentos e polias
Respostas sobre furos, número de dentes, tipos de acoplamento e séries pequenas de roldanas.
Solicitar orçamento para usinagem de acoplamentos personalizados
Envie um desenho com o ajuste do furo, o perfil da correia e o número de dentes ou a secção da gola, o material e a quantidade. Os orçamentos revistos por engenheiros são devolvidos em 6 horas.
- sem pedido mínimo, a partir de uma única polia
- Protótipos expedidos em 3–5 dias
- Furos H7 padrão, H6 a pedido
- Excentricidade de 0,01 mm TIR, medida no FAI
Capacidades relacionadas
-
 Ligações de precisão de ultraelevada purezaSaber mais
-
 Serviços de mandrilagem de precisãoSaber mais
-
 Serviços de mandrilagem CNC de precisãoSaber mais
-
 Serviços de eletroerosão a fio de precisãoSaber mais
-
 Serviços de roscagem CNC de precisãoSaber mais
-
 Serviços de retificação plana de precisãoSaber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








