









Usinagem de veios personalizados
Usinagem de veios personalizados de Ø1 a 200 mm e até 1.000 mm de comprimento, com tolerância de ±0.005 mm. Os assentos de rolamentos são retificados para h5/h6 com excentricidade de 0.005 mm, sem pedido mínimo.
-
±0.005 mm
Diâmetros torneados
-
0.005 mm
Excentricidade do assento
-
3–5 dias
Envio de protótipos
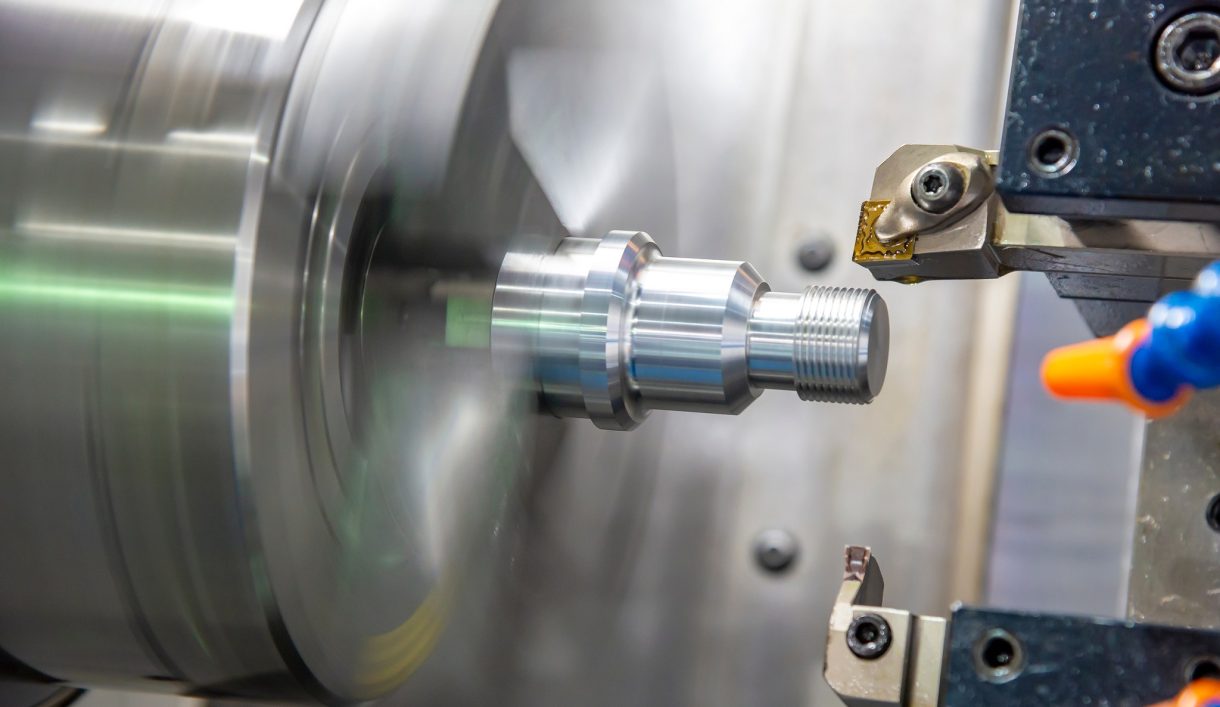

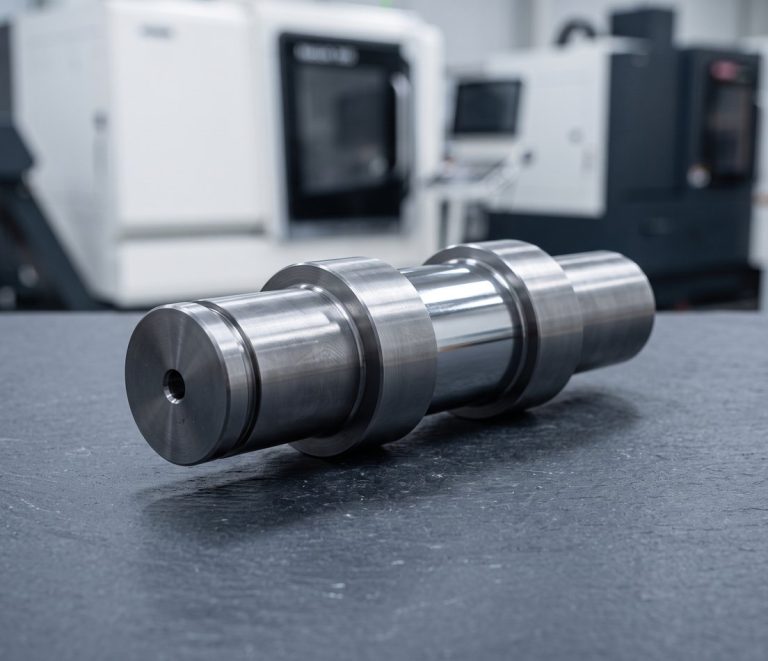
Fabrico de veios de precisão conforme o seu desenho
A DEK torneia e retifica veios lisos, escalonados, com chaveta, estriados, roscados e ocos em 4140, 1045, 303, 17-4 PH, 440C e titânio. Os veios são uma família central no nosso catálogo de peças personalizadas usinadas por CNC .
Um veio falha nos seus assentos, por isso os assentos de rolamentos são retificados para h5/h6 com Ra 0.2–0.4 µm; todo o resto mantém ±0.005 mm. Cada desenho é revisto por um engenheiro antes do orçamento. Para tipos e funções de veios, consulte o que é um veio.
Tipos de veios que usinamos
De assentos lisos a dentes de engrenagem integrais, cada tipo de veio é torneado a partir de barra, depois fresado, cortado ou retificado conforme o desenho exige.
-
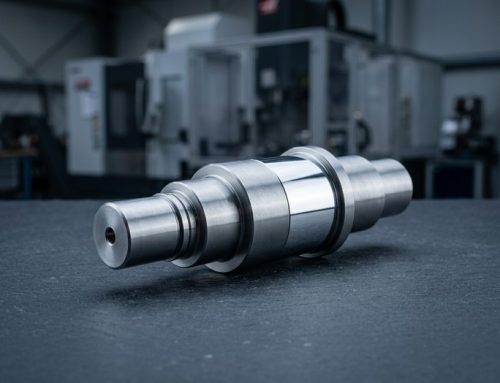 Veios lisos e escalonadosAssentos de rolamentos retificados, ranhuras para anéis de retenção e furos de centragem.
-
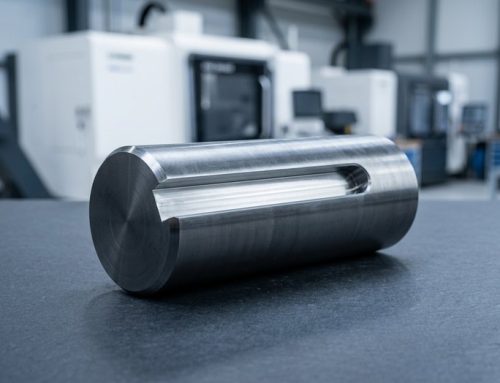 Peças CNC de veios com chavetaChavetamentos segundo DIN 6885 ou ANSI B17.1, fresados com largura N9/P9.
-
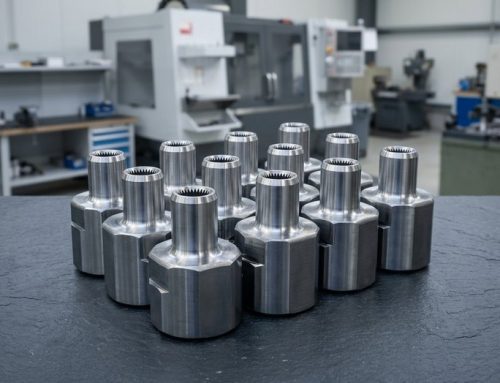 Usinagem de veios estriadosEstrias involutas segundo DIN 5480 ou ANSI B92.1 e estrias de flancos retos.
-
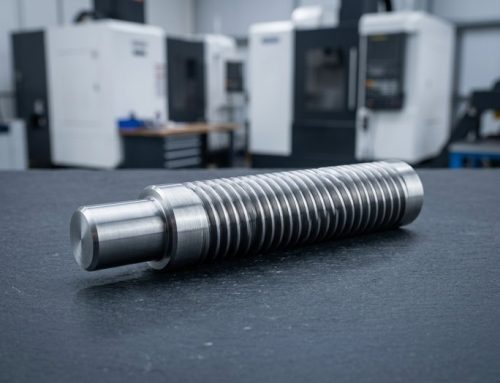 Veios roscados e fusosFusos trapezoidais Tr e ACME e pernos, roscas laminadas ou cortadas.
-
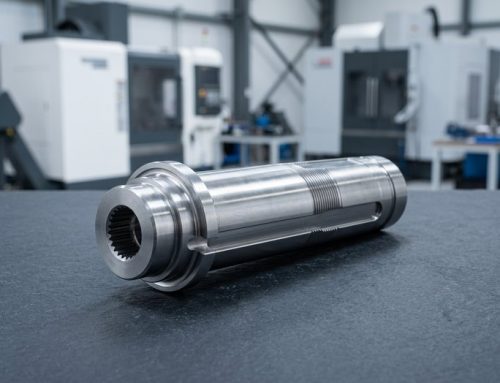 Veios de motor e rotorPlanos D, furos transversais e degraus para ajuste por pressão em acionamentos de motor e rotor.
-
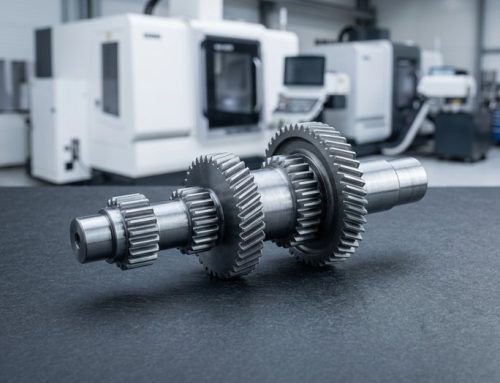 Veios de engrenagens e pinhõesVeios de engrenagens e pinhões com dentes cortados integralmente no corpo do veio.


Materiais, processos e tolerâncias para veios
Aços e ligas para veios, o percurso de torneamento e retificação, e as tolerâncias, roscas e durezas que a DEK garante em cada assento.
Dicas de projeto para veios personalizados
Seis escolhas de desenho que determinam se um veio é retificado com precisão, mantém a sua excentricidade e resiste à fadiga em serviço.
-

Alívios em cada ressalto
Adicione alívios ou raios nos ressaltos: um degrau vivo num munhão retificado origina fissuras de fadiga e bloqueia o rebolo.
-

Classe do munhão e datum
Indique a tolerância do munhão por classe (Ø25 h6) e a excentricidade em relação a um eixo de datum comum (A–B), não a degraus adjacentes.
-

Tolerância de largura do rasgo de chaveta
Especifique N9 para chaveta fixa ou P9 para chaveta com ajuste forçado, além da tolerância de posição do rasgo em relação ao eixo do veio.
-

Temperar apenas os munhões
Especifique têmpera por indução nas zonas dos munhões; a têmpera integral de um veio longo provoca distorção que a retificação tem de remover.
O que indicar no seu desenho
-
Furos de centragem em ambas as extremidades
Preveja furos de centragem DIN 332 forma B em ambas as extremidades para que o veio possa ser retificado entre pontas com excentricidade de 0,005 mm.
-
Ajuste e medição de estrias
Em veios estriados, indique a classe de ajuste e se a estria é medida sobre roletes: isso determina fresagem por geração ou por conformação.
-
Dureza e quantidade
Envie um ficheiro STEP e um desenho com as tolerâncias dos munhões, dureza e quantidade para que a revisão do engenheiro abranja todo o processo.
Aplicações e setores para veios
Veios de articulação e de atuadores para robótica, veios de fuso e de transportadores para automação, veios de rotor para novas energias e veios de transmissão automóvel.
-

Aeroespacial
-

Médico
-

Automóvel
-

Robótica
-

Semicondutores
-

Eletrónica
-

Telecomunicações
-

Drones e UAV
-

Energia
-

Petróleo e gás
-

Marítimo
-

Equipamento industrial
-

Construção
-

Agricultura
-

Produtos de consumo
-

Militar e defesa
-

Mineração
-
 AeroespacialSuportes, ferragens de cabine e acessórios não críticos para voo segundo a AS9100D, em alumínio 7075, Ti-6Al-4V e Inconel 718, com FAI.Saber mais
-
 MédicoVeios de instrumentos, puxadores e cânulas em aço inoxidável 316L, titânio e PEEK segundo a ISO 13485, com rastreabilidade de lote de série.Saber mais
-
 AutomóvelCarcaças de sensores, corpos de válvulas e veios para protótipos e produção de baixo a médio volume, em alumínio, aço ligado 4140 e 4340, inoxidável e latão.Saber mais
-
 RobóticaCarcaças de articulação, flanges de acionamento harmónico e dedos de garras em alumínio e aço temperado, com usinagem de 5 eixos numa única fixação.Saber mais
-
 SemicondutoresComponentes de câmara, fixações de manuseamento de wafers e flanges de vácuo em alumínio 6061, 316L, PEEK e Kovar, com arestas sem rebarbas.Saber mais
-
 EletrónicaCorpos de conectores, dissipadores de calor, blindagens RF e pinos de precisão em alumínio, latão e cobre, com tolerância de ±0.01 mm nas zonas de contacto.Saber mais
-
 TelecomunicaçõesComponentes de guias de onda, caixas de filtros e invólucros RF em alumínio e ligas de cobre, com niquelagem ou prateamento para condutividade.Saber mais
-
 Drones e UAVSuportes de motor, estruturas de cardan e fixações de trem de aterragem em alumínio 7075, titânio e magnésio, para reduzir peso sem perder rigidez.Saber mais
-
 EnergiaPlacas terminais de bateria, barramentos, invólucros de inversores e ligações de células de combustível em alumínio, cobre e inox, maquinados planos e sem rebarbas.Saber mais
-
 Petróleo e gásComponentes de válvulas, blocos de distribuição, peças de ferramentas de fundo de poço e flanges em 4140, 17-4 PH, duplex 2205 e Inconel, com especificações de dureza.Saber mais
-
 MarítimoVeios de hélice, peças de bombas e ferragens de convés em inox 316, bronze e bronze de alumínio, escolhidos em primeiro lugar pela resistência à corrosão.Saber mais
-
 Equipamento industrialPlacas de garras, suportes de guias lineares, seguidores de cames e estruturas de máquinas em alumínio e aço, com dispositivos guardados em arquivo para repetições.Saber mais
-
 ConstruçãoSuportes estruturais, ferragens de fixação e ligações hidráulicas em aço macio, aço ligado e alumínio, zincados ou com pintura em pó.Saber mais
-
 AgriculturaInvólucros de caixas de velocidades, veios, corpos de bicos de pulverizador e suportes de sensores em ferro fundido, aço e inox, para resistir à abrasão e à humidade.Saber mais
-
 Produtos de consumoBotões, puxadores, peças de invólucros e ferragens de áudio em que a superfície maquinada fica à vista, anodizados, com jato de esferas ou polidos conforme amostra.Saber mais
-
 Militar e defesaSuportes ópticos, invólucros e calhas de acessórios em alumínio, aço e titânio, com certificação de material e relatórios FAI.Saber mais
-
 MineraçãoPlacas de desgaste, casquilhos, componentes de britadores e ligações hidráulicas em aço ligado temperado, bronze e inox, para poeira e vibração.Saber mais
Porquê a DEK para o fabrico de veios personalizados
Torneamento, retificação, corte de engrenagens e inspeção decorrem sob o mesmo teto, pelo que cada veio é um único trabalho e um único fornecedor responsável.
-

Um teto, um trabalho
Torneamento, torneamento tipo suíço, corte de engrenagens, coordenação de tratamentos térmicos e retificação cilíndrica internos: um veio estriado temperado e retificado é um único trabalho, não três fornecedores.
-

Barra verificada
A barra é verificada por espetrómetro à receção, pelo que os veios em 4140, 17-4 PH ou 440C partem de material confirmado.
-

Excentricidade verificada na FAI
A excentricidade é verificada em blocos em V e por CMM na inspeção do primeiro artigo, face ao objetivo de 0.005 mm TIR nos colos retificados.
-

Sem pedido mínimo, protótipos rápidos
Não há quantidade mínima de encomenda e os veios protótipo são expedidos em 3–5 dias, de uma única peça a séries piloto.

Orçamentos revistos por engenheiros
Cada desenho é revisto por um engenheiro antes do orçamento. Os relatórios de inspeção acompanham as peças a pedido, ao abrigo das certificações ISO 9001:2015, ISO 13485 e AS9100D.
Qualidade certificada para cada veio
Os veios são maquinados segundo os sistemas de qualidade ISO 9001:2015, ISO 13485 e AS9100D.
-
 AS9100D
Sistema de gestão da qualidade aerospacial
-
 ISO 9001:2015
Norma de gestão da qualidade
-
 ISO 13485
Gestão da qualidade de dispositivos médicos
Materiais e acabamentos superficiais para veios
Aços para veios, graus de inox e titânio, combinados com têmpera e acabamentos de proteção nos veios que maquinamos.
Acabamentos superficiais
Precisa de outra configuração de veio? Leia o nosso guia de veios
Ver tudoFAQ sobre veios personalizados
Tolerâncias, estrias e veios de motor: as perguntas que os compradores fazem antes de enviar um desenho.
Solicitar orçamento para usinagem de veios personalizados
Envie um ficheiro STEP e um desenho com as tolerâncias dos munhões, a dureza e a quantidade. Um engenheiro analisa e responde com orçamento em 6 horas.
- Veios estriados complexos: até 3 dias
- Sem pedido mínimo
- Protótipos enviados em 3–5 dias
- Diâmetros torneados com tolerância de ±0.005 mm
- Relatórios de inspeção a pedido
Capacidades relacionadas
-
 Ligações de precisão de altíssima purezaSaber mais
-
 Serviços de mandrilagem de precisãoSaber mais
-
 Serviços de mandrilagem CNC de precisãoSaber mais
-
 Serviços de eletroerosão a fio de precisãoSaber mais
-
 Serviços de roscagem CNC de precisãoSaber mais
-
 Serviços de retificação plana de precisãoSaber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








