









Suportes e fixações maquinados por CNC
Os suportes maquinados por CNC mantêm ±0.005 mm na posição dos furos e nas faces de assentamento. Sem pedido mínimo: um protótipo ou 5.000 peças recebem a mesma revisão manual do desenho.
-
±0.005 mm
Características críticas
-
3–5 dias
Prazo do protótipo
-
Sem pedido mínimo
1 a 5.000 unid.
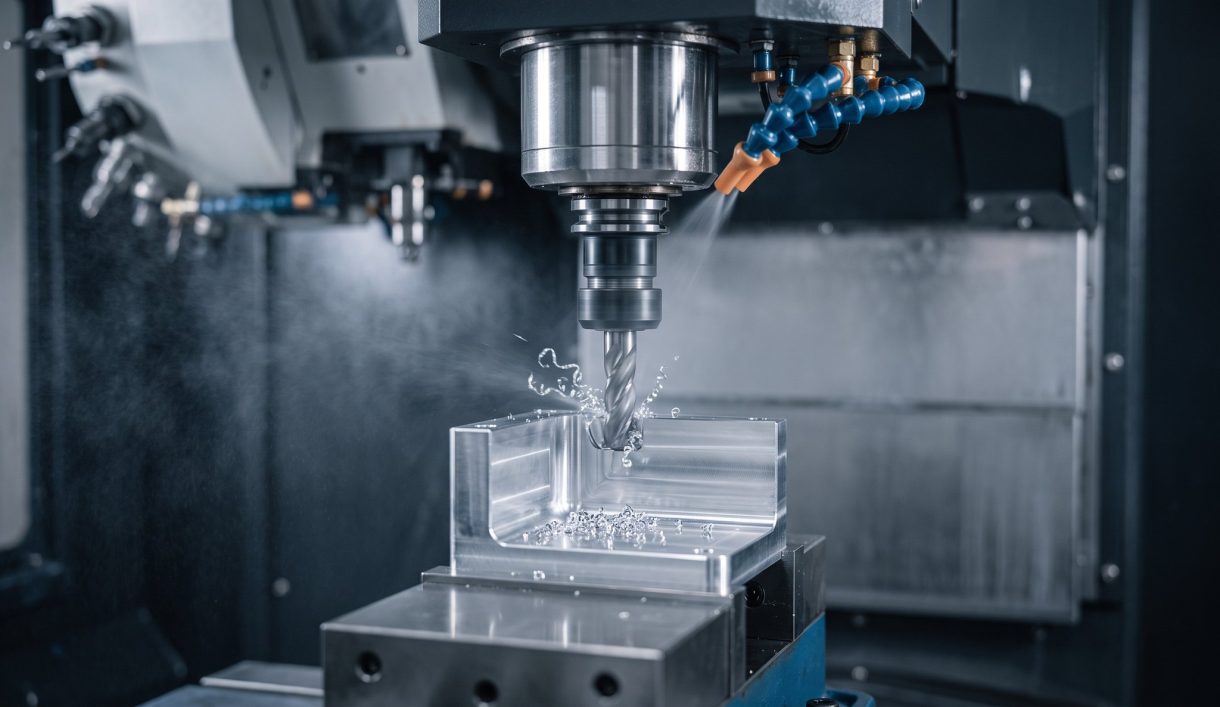

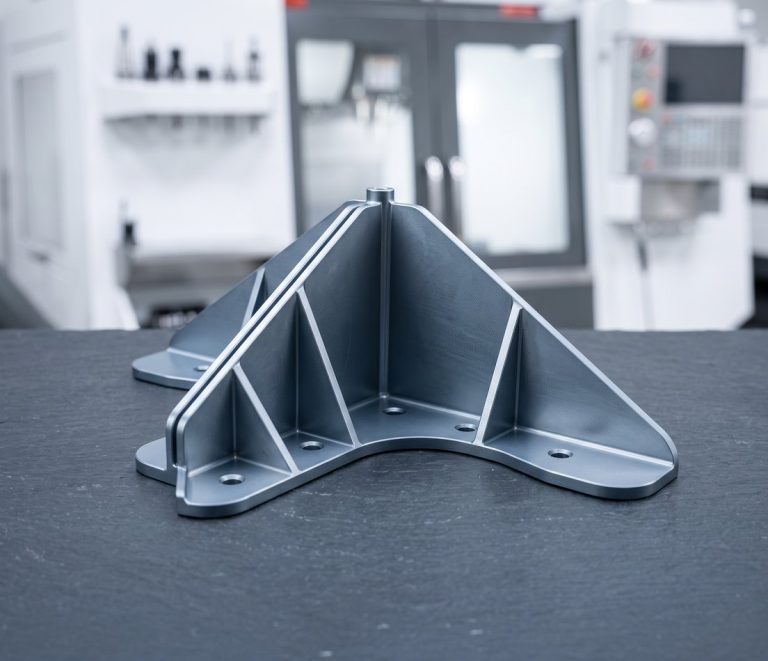
Suportes maquinados à medida a partir de barra e chapa
A DEK maquina suportes em L, fixações angulares, suportes para sensores e câmaras, suportes para motores e suportes em forquilha em alumínio, aço inoxidável e aço ligado, a partir de barra maciça e chapa.
A posição precisa dos furos é importante quando o suporte serve para localizar um rolamento, uma lente ou um sensor, e não apenas para fixar um painel. Os protótipos são enviados em 3–5 dias e os lotes pequenos em 4–7 dias. Os suportes são um dos artigos mais solicitados do nosso catálogo de peças maquinadas por CNC à medida .
Tipos de suportes que maquinamos
De suportes em L a fixações estruturais, fresados a partir de barra e chapa de alumínio, aço inoxidável ou aço ligado.
-
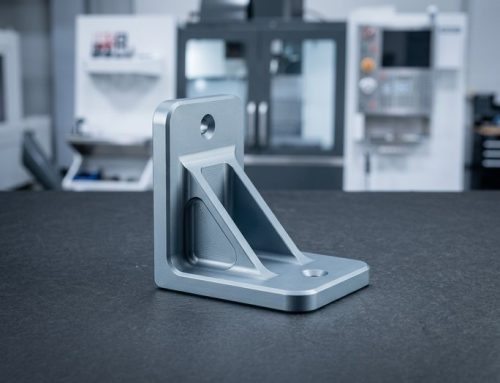 Suportes em L e suportes angularesFaces em esquadria verdadeira de 90°, perpendicularidade de 0,02 mm em 100 mm, a partir de chapa ou barra.
-
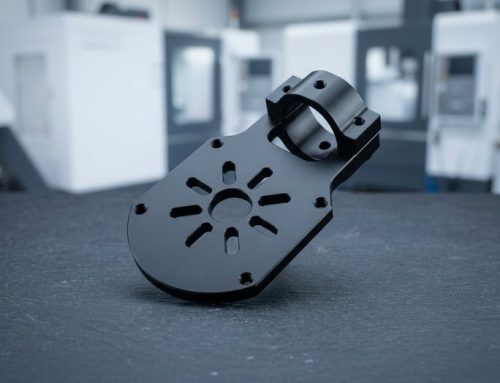 Suportes para motores e caixas de engrenagensSuportes para motores, bombas e atuadores; padrões de furação com posição de ±0,02 mm.
-
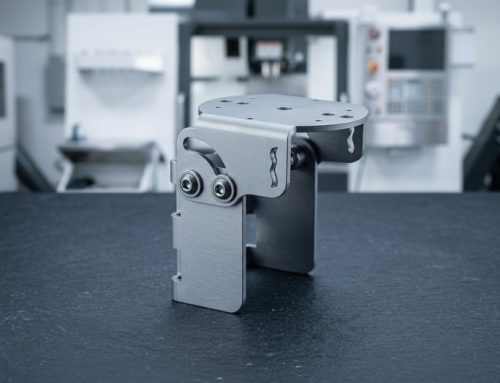 Suportes para sensores e câmarasSuportes para sensores, câmaras, lidar e antenas com furos oblongos e faces de calço.
-
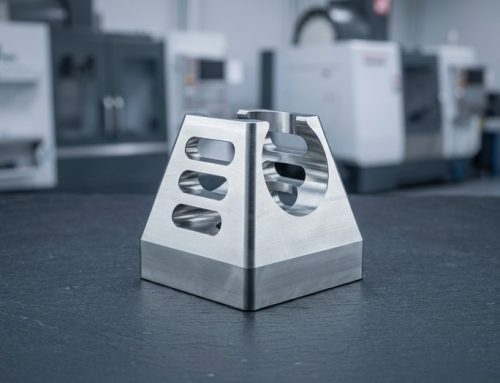 Suportes em forquilha e de pivôSuportes de pivô com furos de pino mandrilados ou alargados com tolerância H7.
-
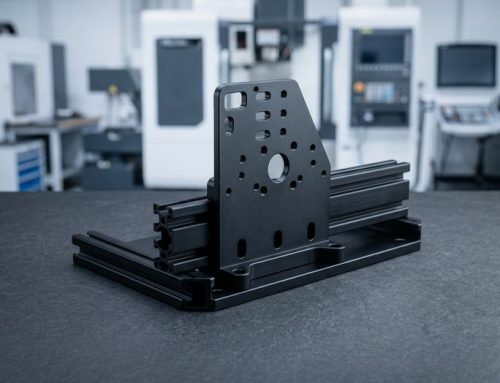 Suportes para calhas lineares e estruturasSuportes para calhas lineares, perfis de extrusão e estruturas para células de automação.
-
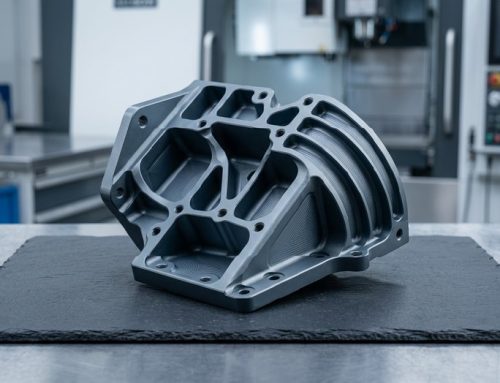 Suportes estruturaisSuportes em 4140 ou 17-4 PH para conjuntos de alta carga e críticos em fadiga.


Materiais, processos e tolerâncias dos suportes
De que são feitos os suportes maquinados por CNC, como são cortados, as tolerâncias que cumprem e os acabamentos aplicados.
Dicas de projeto para suportes maquinados
Paredes, raios, datums e indicações de acabamento determinam o custo e se um suporte mantém a planicidade após a usinagem.
-

Espessura mínima de parede
Mantenha as paredes iguais ou superiores a 1,5 mm em alumínio e 1,0 mm em aço; paredes mais finas vibram e perdem planicidade.
-

Raios de canto internos
Especifique raios internos de pelo menos um terço da profundidade da cavidade; cantos vivos obrigam a cortadores pequenos e aumentam o custo.
-

Datum na face de montagem
Coloque o datum na face de montagem e nos dois furos de localização, e tolere todo o resto a partir daí.
-

Ranhuras vs. furos de localização
Use ranhuras onde a peça acoplada tem a sua própria tolerância; mantenha ±0,02 mm de posição real nos dois furos de localização.
-

Chapa aliviada de tensões
Para suportes finos e compridos, especifique chapa aliviada de tensões: o 6061-T651 e o MIC6 mantêm-se mais planos após a usinagem.
O que indicar no seu desenho
-
Espessura da anodização
Indique Tipo II 10–15 µm ou Tipo III 25–50 µm: a camada dura aumenta a dimensão e pode fechar um furo com tolerância.
-
Características que importam
Envie um desenho STEP ou PDF com material, quantidade, acabamento e as características que realmente importam para a função do suporte.
-
Operações pós-acabamento
Sinalize uma face retificada ou um furo mandrilado após anodização; consulte o nosso guia sobre maquinar um suporte com tolerância apertada.
Aplicações e setores
Suportes de braços e garras de robôs, suportes de motores e gimbals de drones, suportes de câmaras e lidar para células de automação, suportes de chassis eletrónicos.
-

Aeroespacial
-

Médico
-

Automóvel
-

Robótica
-

Semicondutores
-

Eletrónica
-

Telecomunicações
-

Drones e UAV
-

Energia
-

Petróleo e gás
-

Marítimo
-

Equipamento industrial
-

Construção
-

Agricultura
-

Produtos de consumo
-

Militar e defesa
-

Mineração
-
 AeroespacialSuportes, ferragens de cabine e acessórios não críticos para o voo segundo a AS9100D, em alumínio 7075, Ti-6Al-4V e Inconel 718, com FAI.Saber mais
-
 MédicoVeios de instrumentos, pegas e cânulas em aço inoxidável 316L, titânio e PEEK segundo a ISO 13485, com rastreabilidade de lote de série.Saber mais
-
 AutomóvelCarcaças de sensores, corpos de válvulas e veios para protótipos e produção de baixo a médio volume, em alumínio, aço ligado 4140 e 4340, aço inoxidável e latão.Saber mais
-
 RobóticaCarcaças de juntas, flanges de acionamento harmónico e dedos de garras em alumínio e aço temperado, com fresamento de 5 eixos numa só fixação.Saber mais
-
 SemicondutoresComponentes de câmara, fixações de manuseamento de wafers e flanges de vácuo em alumínio 6061, 316L, PEEK e Kovar, com arestas sem rebarbas.Saber mais
-
 EletrónicaCorpos de conectores, dissipadores de calor, blindagens RF e pinos de precisão em alumínio, latão e cobre, com tolerância de ±0.01 mm nas zonas de contacto.Saber mais
-
 TelecomunicaçõesComponentes de guias de onda, caixas de filtros e invólucros RF em alumínio e ligas de cobre, com revestimento de prata ou níquel para condutividade.Saber mais
-
 Drones e UAVSuportes de motor, estruturas de cardan e acessórios de trem de aterragem em alumínio 7075, titânio e magnésio para reduzir peso sem perder rigidez.Saber mais
-
 EnergiaPlacas terminais de bateria, barramentos, invólucros de inversores e acessórios de células de combustível em alumínio, cobre e inox, maquinados planos e sem rebarbas.Saber mais
-
 Petróleo e gásComponentes de válvulas, blocos de distribuição, peças de ferramentas de fundo de poço e flanges em 4140, 17-4 PH, duplex 2205 e Inconel, com especificações de dureza.Saber mais
-
 MarítimoVeios de hélice, peças de bombas e ferragens de convés em inox 316, bronze e bronze de alumínio, escolhidos em primeiro lugar pela resistência à corrosão.Saber mais
-
 Equipamento industrialPlacas de garras, suportes de guias lineares, seguidores de came e estruturas de máquinas em alumínio e aço, com dispositivos guardados em arquivo para repetições.Saber mais
-
 ConstruçãoSuportes estruturais, ferragens de fixação e acessórios hidráulicos em aço macio, aço ligado e alumínio, zincados ou com pintura em pó.Saber mais
-
 AgriculturaInvólucros de caixas de velocidades, veios, corpos de bicos de pulverizador e suportes de sensores em ferro fundido, aço e inox para resistir à abrasão e à humidade.Saber mais
-
 Produtos de consumoBotões, puxadores, peças de invólucro e ferragens de áudio em que a superfície maquinada fica à vista, anodizados, com jato de esferas ou polidos conforme amostra.Saber mais
-
 Militar e defesaSuportes ópticos, invólucros e calhas para acessórios em alumínio, aço e titânio, com certificação de material e relatórios FAI.Saber mais
-
 MineraçãoPlacas de desgaste, casquilhos, componentes de britadores e acessórios hidráulicos em aço ligado temperado, bronze e inox para poeira e vibração.Saber mais
Porquê a DEK para Suportes Personalizados
A fabricação de suportes personalizados faz parte do trabalho da DEK desde 2002, com revisão de engenheiros e inspeção medida.
-

Usinagem Desde 2002
A DEK maquina suportes personalizados desde 2002, desde protótipos únicos a séries de produção de 5.000 peças, sem pedido mínimo.
-

Orçamentos Revistos por Engenheiros
Cada desenho é verificado por um engenheiro antes do orçamento, para que uma face retificada ou um furo mandrilado após anodização seja orçamentado corretamente.
-

Chapa Verificada por Espectrómetro
A chapa recebida é verificada por espectrómetro, para que os graus 6061, 7075, 4140 ou inox correspondam ao desenho antes do corte.
-

Furos Verificados em CMM
Os padrões de furos são verificados em CMM face a uma posição verdadeira de ±0.02 mm, e os relatórios de inspeção estão disponíveis a pedido.

Sistema de Qualidade Certificado
A DEK é certificada ISO 9001:2015, ISO 13485 e AS9100D. Um engenheiro revê cada desenho de suporte e apresenta orçamento em 6 horas.
Qualidade Certificada dos Suportes
Os suportes são fabricados segundo os sistemas ISO 9001:2015, ISO 13485 e AS9100D.
-
 AS9100D
Sistema de Gestão da Qualidade Aeroespacial
-
 ISO 9001:2015
Norma de Gestão da Qualidade
-
 ISO 13485
Gestão da Qualidade de Dispositivos Médicos
Materiais e Acabamentos para Suportes
Metais e acabamentos indicados para suportes maquinados em CNC, cada um com ligação à respetiva página de detalhe.
Acabamentos Superficiais
Não encontra o material do seu suporte? Pergunte a um engenheiro.
Ver TudoFAQ de Usinagem de Suportes
Tolerâncias, prazos e quando maquinar em vez de dobrar um suporte.
Solicitar orçamento para suportes maquinados por CNC
Envie um desenho STEP ou PDF com o material, a quantidade, o acabamento e as características que importam. Um engenheiro analisa-o e apresenta o orçamento no prazo de 6 horas.
- sem pedido mínimo, de 1 a 5 000 peças
- Protótipos em 3–5 dias
- Lotes pequenos em 4–7 dias
- ±0.005 mm nas características críticas
- DHL, FedEx ou UPS em 3–7 dias
Capacidades relacionadas
-
 Ligações de precisão de pureza ultraelevadaSaber mais
-
 Serviços de mandrilagem de precisãoSaber mais
-
 Serviços de mandrilagem CNC de precisãoSaber mais
-
 Serviços de eletroerosão a fio de precisãoSaber mais
-
 Serviços de roscagem CNC de precisãoSaber mais
-
 Serviços de retificação plana de precisãoSaber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








