









10 dicas para usinagem CNC de um suporte com tolerância apertada
ESCRITO POR
Kim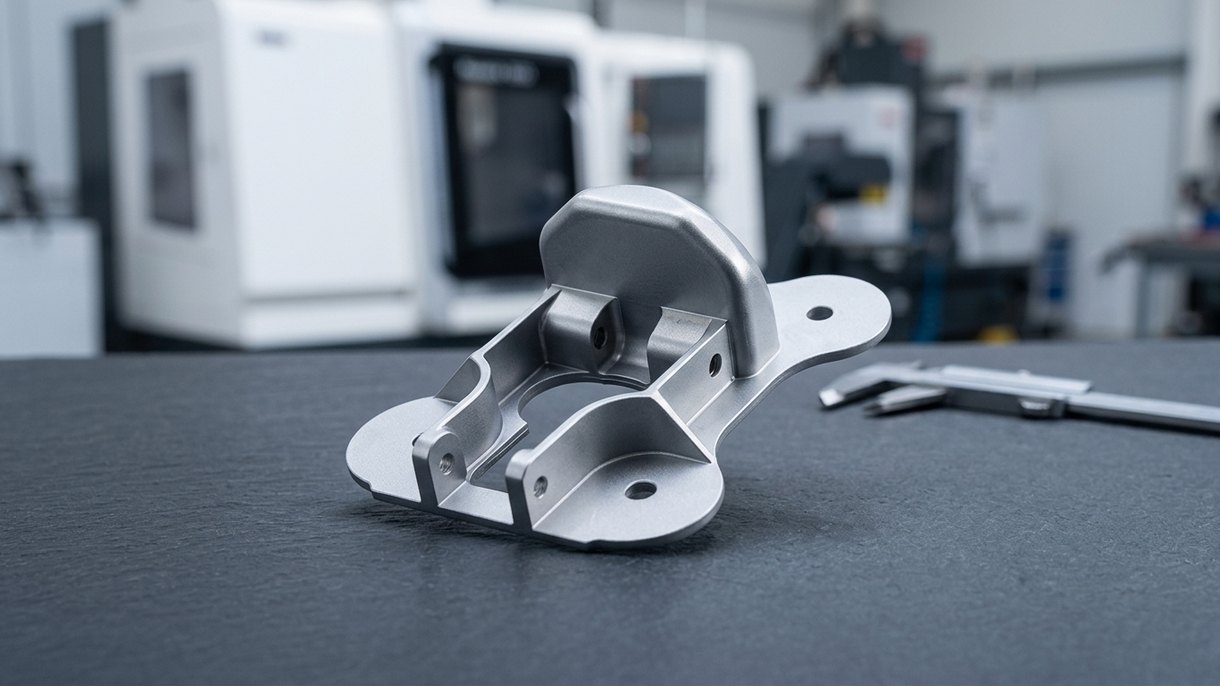
Os suportes desempenham um papel importante em muitas indústrias e aplicações.
As técnicas de usinagem CNC permitem aos fabricantes produzir estes componentes com a precisão e exatidão necessárias para cumprir até os requisitos mais exigentes dos clientes.
Com a orientação certa de um guia de tolerâncias de usinagem, pode criar produtos fiáveis que duram mais tempo e, ao mesmo tempo, poupar dinheiro!
A DEK maquina suportes com estas tolerâncias todos os dias; veja suportes maquinados personalizados.
A importância da tolerância apertada na usinagem CNC
Na usinagem CNC, as tolerâncias apertadas referem-se ao grau de precisão e exatidão exigido na produção de uma peça ou componente. Representam a variação admissível das dimensões em relação às especificações de projeto.
Alcançar tolerâncias apertadas garante peças de alta qualidade que cumprem os requisitos específicos de projeto em termos de funcionalidade, fiabilidade e estética.
Além disso, cumprir consistentemente tolerâncias apertadas pode reduzir custos ao minimizar o desperdício de produção causado por peças rejeitadas que não cumprem as normas dimensionais.
Dicas para usinagem CNC de um suporte com tolerância apertada
1. Seleção e preparação corretas da ferramenta
Escolher a ferramenta de corte adequada para um determinado material é essencial para garantir que é montada corretamente na máquina. Uma das minhas dicas preferidas é usar revestimentos especializados nas ferramentas para as ajudar a ter um melhor desempenho e a durar mais tempo.
Também presto muita atenção ao porta-ferramentas e à interface do fuso para um desempenho ideal. Qualquer desalinhamento ou desgaste pode causar problemas de exatidão, de acabamento superficial e até danificar a própria ferramenta. Por isso, tenho um cuidado extra ao preparar estes componentes antes de iniciar a usinagem.
Num projeto em que tínhamos requisitos de tolerância apertada para suportes de latão maquinados usados numa aplicação aeroespacial, optámos por fresas de aço rápido revestidas com nitreto de titânio e alumínio (TiAlN). Estas ferramentas específicas proporcionaram excelente resistência ao calor, mantendo o fio de corte mesmo após uso prolongado.
Além disso, procedimentos adequados de preparação e manutenção, como a remoção frequente de aparas ao longo da operação, permitiram-nos obter cortes precisos que cumpriam as especificações do cliente em todas as ocasiões.
2. Ambiente de trabalho limpo e estável
Até as partículas de poeira mais pequenas ou as vibrações podem afetar a exatidão das suas operações de usinagem, originando erros dispendiosos e retrabalho. É por isso que garanto sempre que a minha área de trabalho está livre de detritos e que as minhas máquinas estão devidamente fixadas para evitar movimentos indesejados.
Além da limpeza física, um nível estável de temperatura e humidade é crucial para obter resultados consistentes na usinagem CNC de alta precisão. Alterações súbitas em qualquer um destes parâmetros podem provocar a expansão ou contração do material, afetando as dimensões das peças maquinadas.
Na minha oficina, utilizo sistemas de controlo de temperatura, como unidades de ar condicionado ou permutadores de calor especializados, para manter condições ideais nas operações de usinagem com tolerância apertada.
Com um ambiente de trabalho limpo e estável, posso concentrar-me inteiramente em otimizar as trajetórias de ferramenta e os parâmetros de corte para alcançar os resultados desejados, sem me preocupar com fatores externos que afetem a qualidade das peças maquinadas.
3. Otimizar as técnicas de programação CNC
- Comece com um modelo CAD sólido
- Utilize software CAM para gerar trajetórias de ferramenta
- Considere software de simulação CNC
- Selecione as ferramentas de corte certas
- Estabeleça velocidades e avanços adequados
- Implemente estratégias de usinagem avançadas
- Utilize usinagem multieixos quando apropriado
- Mantenha o fluido de corte a circular
- Otimize as mudanças de ferramenta
- Monitorize o progresso ao longo de todo o processo de usinagem
4. Escolha o material e o grau certos
Os materiais comuns utilizados na usinagem CNC incluem alumínio, aço inoxidável e latão. No entanto, estes materiais têm propriedades que podem afetar o quão adequados são para aplicações específicas.
Considerar fatores como a redução de custos e a acumulação de tolerâncias é essencial ao selecionar o material adequado para o seu projeto. Escolher o grau correto de material também pode influenciar a qualidade e a exatidão da peça.
Os materiais de grau superior podem ter tolerâncias mais apertadas ou melhores acabamentos superficiais do que os seus equivalentes de grau inferior. Compreender as propriedades dos diferentes graus pode ajudá-lo a decidir qual se adequa melhor ao seu projeto durante as operações de usinagem CNC.
5. Utilize técnicas adequadas de fixação e de aperto
- Selecione o dispositivo de fixação certo para a sua peça
- Verifique o dispositivo de fixação quanto a danos antes de montar a peça
- Garanta o alinhamento e o posicionamento corretos da peça antes de apertar
- Aperte os parafusos ou pernos de forma incremental e em padrão cruzado para evitar pressão irregular sobre a peça
- Utilize garras macias ou revestimentos protetores nos grampos para evitar a distorção ou danos na peça
- Considere a utilização de dispositivos de fixação por vácuo para peças delicadas ou materiais finos
- Evite apertar em excesso, pois pode causar deformação da peça
- Utilize uma chave dinamométrica para uma força de aperto consistente
- Verifique a estabilidade da configuração do dispositivo de fixação durante as operações de usinagem
- Implemente verificações regulares de manutenção dos seus dispositivos de fixação quanto a desgaste
6. Monitorize e ajuste os parâmetros de corte
Este processo pode ajudar a garantir que as peças usinadas cumprem as tolerâncias exigidas, o que é crucial quando se trabalha com suportes ou outras peças de precisão.
Além disso, ao utilizar ferramentas como sistemas de monitorização baseados em software ou simplesmente ao observar regularmente o desempenho da máquina, os operadores podem manter-se a par dos parâmetros de corte.
Outro aspeto a ter em conta ao monitorizar e ajustar os parâmetros de corte é que diferentes materiais exigem diferentes configurações. Por exemplo, o aço inoxidável pode exigir uma velocidade de avanço mais lenta do que o alumínio devido à sua maior dureza.
Conhecer os requisitos específicos do seu material contribuirá em muito para alcançar resultados de tolerância apertada de forma mais eficiente.
Além da dependência do material e do feedback dos sistemas de monitorização da máquina, prestar atenção ao desgaste das ferramentas é um aspeto essencial do ajuste dos parâmetros de corte.
Por exemplo, a utilização de ferramentas de fresamento desgastadas pode levar a cortes inconsistentes ou a danos na superfície da peça durante as operações de usinagem.
7. Realize verificações frequentes de controlo de qualidade
Ao verificar regularmente quaisquer desvios em relação às especificações de projeto, pode detetar erros precocemente e fazer os ajustes necessários.
Um método para as verificações de controlo de qualidade é utilizar equipamentos de inspeção, como micrómetros ou paquímetros, para medir as dimensões críticas da peça. Verificar a presença de rebarbas e outras imperfeições superficiais também pode ajudar a garantir que o produto final cumpre as normas exigidas.
Também é importante documentar cada verificação de controlo de qualidade para acompanhar alterações e melhorias ao longo do tempo. A revisão destes dados ajuda a identificar áreas onde podem ser feitas melhorias adicionais nos seus processos de usinagem.
8. Rebarbar e acabar as superfícies usinadas
A rebarbação consiste em remover quaisquer arestas rugosas ou afiadas deixadas após o fresamento, enquanto o acabamento consiste em alisar a superfície da peça para obter a textura ou aparência desejada. Este passo é necessário para evitar a falha da peça ou a redução da qualidade global.
Recomendo a utilização de ferramentas especializadas, como pedras abrasivas, lixa ou almofadas de polimento, para garantir uma rebarbação e acabamento adequados. Estas ferramentas ajudam a remover rebarbas e a alisar quaisquer imperfeições deixadas pelas ferramentas de corte durante a usinagem.
9. Implemente medidas de manutenção preventiva
Uma das melhores formas de manter o seu equipamento é implementar medidas de manutenção preventiva. Isto significa realizar verificações e assistência de rotina de acordo com um calendário, em vez de esperar até que algo corra mal.
Por exemplo, pode estabelecer uma lista de verificação diária para inspecionar ferramentas, lubrificar equipamentos, verificar os níveis de refrigerante e limpar as áreas de trabalho. Ao fazê-lo, poderá identificar potenciais problemas antes que se tornem questões graves que podem levar a longos períodos de inatividade ou a reparações dispendiosas.
A manutenção preventiva também inclui manter registos de todas as inspeções e assistências realizadas em cada máquina. Estes registos podem ajudar a identificar padrões de desgaste ou avarias mecânicas ao longo do tempo, que podem depois ser utilizados para melhorar o processo de usinagem.
10. Melhore continuamente os processos de usinagem
Quer se trate de encontrar trajetórias de ferramenta mais eficientes ou de afinar os nossos parâmetros de corte, a melhoria contínua deve ser um objetivo permanente de qualquer oficina de usinagem.
Uma forma de melhorar continuamente os processos de usinagem é através da comunicação regular e do feedback dos membros da equipa. Ao partilhar conhecimentos e experiência, podemos descobrir novos métodos e técnicas para tornar o nosso trabalho mais preciso e eficiente.
Manter-se atualizado sobre as mais recentes tecnologias e avanços de software do setor também é importante.
Outro aspeto fundamental para melhorar os processos de usinagem é a análise de dados de projetos anteriores. Isto permite-nos identificar áreas onde podemos reduzir desperdícios, minimizar tempos de paragem ou cortar custos sem sacrificar a qualidade.
Além disso, a incorporação de princípios de produção lean pode ajudar a simplificar as operações, eliminando passos desnecessários no processo de produção.
Fatores que afetam tolerâncias apertadas
Propriedades dos materiais
O material utilizado pode expandir, contrair, deformar-se ou apresentar outras alterações dimensionais em função de variações de temperatura, tensões e outros fatores. Compreender o comportamento do material é crucial para prever e compensar as alterações dimensionais.
Precisão da máquina
A precisão e exatidão dos equipamentos de fabrico, como máquinas CNC, tornos e fresadoras, desempenham um papel significativo na manutenção de tolerâncias apertadas. Máquinas de alta qualidade com folga mínima e sistemas de posicionamento de alta resolução são essenciais.
Desgaste e deflexão das ferramentas
À medida que as ferramentas de corte são utilizadas, sofrem desgaste, o que origina desvios em relação às dimensões pretendidas. A deflexão da ferramenta sob as forças de corte também pode afetar a exatidão das características maquinadas.
Otimização do percurso da ferramenta
O percurso da ferramenta de corte pode afetar as dimensões finais. Percursos de ferramenta otimizados que minimizam mudanças bruscas de direção, reduzem a vibração e distribuem uniformemente as forças de corte ajudam a alcançar melhor exatidão.
Fixação e amarração da peça
A forma como a peça é fixada durante a usinagem pode introduzir variações. Uma fixação adequada que minimize o movimento e a vibração é crucial para manter tolerâncias apertadas.
Refrigerante e lubrificação
O refrigerante e a lubrificação podem influenciar a temperatura e o atrito, afetando a exatidão do processo de usinagem. A aplicação consistente de refrigerante/lubrificante é importante para garantir resultados previsíveis.
Condições ambientais
A temperatura, a humidade e outras condições podem fazer com que os materiais se expandam ou contraiam, afetando a estabilidade dimensional. Controlar o ambiente da oficina ajuda a minimizar estas variações.
Equipamentos de medição e inspeção
A exatidão dos instrumentos de medição, como micrómetros, paquímetros e CMMs (máquinas de medição por coordenadas), é essencial para verificar tolerâncias apertadas. A calibração regular destes instrumentos é fundamental.
Competência e formação do operador
A experiência do operador da máquina afeta significativamente o resultado. Um operador qualificado consegue ajustar, resolver problemas e otimizar processos para alcançar tolerâncias mais apertadas.
Manuseamento de materiais
O manuseamento inadequado dos materiais pode introduzir defeitos ou alterações dimensionais. O cuidado adequado durante o manuseamento dos materiais minimiza o risco de introduzir imprecisões.
Processos de controlo de qualidade
A implementação de um processo de controlo de qualidade robusto que inclua inspeções em processo e verificações finais pode detetar desvios precocemente e evitar que peças fora de tolerância cheguem à fase final.
Considerações de design
O design da peça pode influenciar o quão alcançáveis são as tolerâncias especificadas. Geometrias complexas, cantos vivos e características intricadas exigem atenção e precisão adicionais no fabrico.
Conclusão
Alcançar resultados consistentes com usinagem CNC de tolerâncias apertadas exige precisão e atenção ao detalhe. Por isso, é necessário garantir que cada passo é executado corretamente.
Desde a seleção e configuração adequadas das ferramentas até a um ambiente de trabalho limpo e estável, a importância da exatidão não pode ser subestimada.
Considere fatores como potência e velocidade ao escolher uma máquina. Utilize revestimentos especializados para as ferramentas e garanta o alinhamento do fuso e do porta-ferramentas para um desempenho ideal. Mantenha os níveis de temperatura e humidade no espaço de trabalho.
Selecione o grau de material adequado para cada trabalho e utilize técnicas adequadas de fixação e amarração durante as operações de corte.
Por último, monitorize o progresso ao longo do processo de usinagem e ajuste os parâmetros de corte em conformidade. Todos estes passos são cruciais quando se procura obter resultados com tolerâncias apertadas.

ESCRITO POR
Kim supervisiona tarefas de engenharia, incluindo planeamento de processos, revisões DFM e resolução de desafios de usinagem. Está familiarizado com geometrias complexas, controlo de tolerâncias e detalhes de programação CNC. Fora do trabalho, gosta de ver e jogar snooker.
Artigos relacionados
-
 Custo do torneamento tipo suíço: preços e fatores que os influenciam
-
 Tipos de refrigerantes CNC: qual escolher?
-
 Acabamento superficial em impressão 3D: 9 métodos para alisar peças impressas em 3D
-
 Usinagem de titânio: desafios, ferramentas e dicas
-
 Como pintar alumínio à pistola: guia completo
-
 Prototipagem rápida: o que é, exemplos e quanto custa
-
 O que é a furação profunda: processo, ferramentas e dicas
-
 Guia de design de ferramentas: fundamentos, tipos e objetivos
-
 O que é a serrilhagem: definição, processo, padrão e dicas

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








