









O que é a furação profunda: processo, ferramentas e dicas

ESCRITO POR
Bing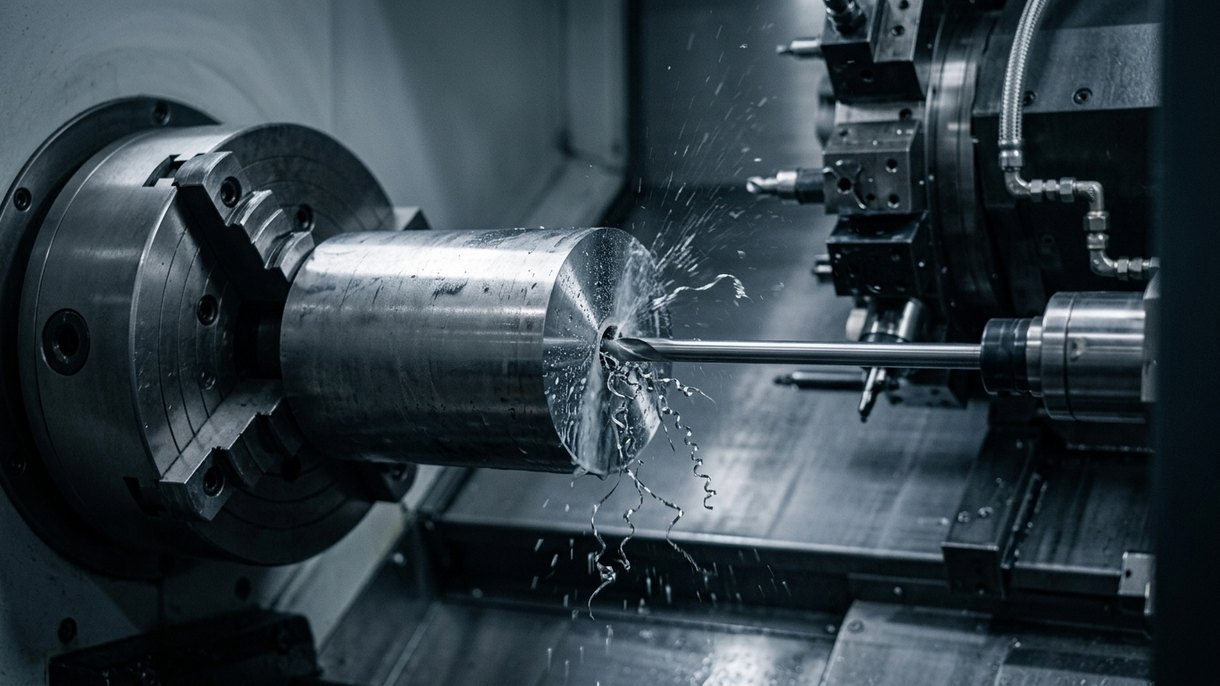
A furação profunda é um processo de maquinagem para furos cuja profundidade é muito superior ao diâmetro do furo. Recorre a métodos e ferramentas especiais para a remoção de aparas, arrefecimento e controlo da retidão.
Neste artigo, vai conhecer a furação profunda em detalhe. Também como o processo decorre, que ferramentas são utilizadas e dicas práticas para o sucesso. Destina-se a engenheiros, maquinadores e equipas de compras que trabalham com CNC, fresamento e torneamento.
O que é a furação profunda?
Para efeitos práticos, um furo profundo apresenta geralmente uma relação profundidade/diâmetro superior a 10 para 1. Por exemplo, para um furo de 6 mm ser profundo, tem de ultrapassar 60 mm de profundidade.
A furação profunda é uma tecnologia especial para executar furos retos e de alta qualidade que normalmente não podem ser obtidos por furação convencional. Os objetivos típicos de projeto passam pelo controlo da concentricidade e por uma ligeira conicidade apenas, com um excelente acabamento superficial interior.
Características principais que distinguem a furação profunda:
- Relações profundidade/diâmetro elevadas (10:1 e superiores).
- Fornecimento dedicado de fluido de corte na zona de corte.
- Remoção ativa de aparas do furo.
- Guiamento por uma ferramenta ou apoio fixo para evitar desvios.
O método trata os furos profundos como uma classe de maquinagem própria. Antes de iniciar o corte, devem realizar-se o planeamento, a seleção de ferramentas e as verificações da capacidade da máquina.
Processo de furação profunda
A furação profunda não é uma técnica única, mas sim uma classe de processos que garante a obtenção satisfatória e repetível de furos profundos. Seguem-se as diferentes etapas do processo que aplicamos:
Conceção e planeamento
Antes de iniciar a furação, o primeiro e importante passo é o planeamento e a conceção. Os engenheiros determinam a relação diâmetro/profundidade do furo, a tolerância e o acabamento superficial pretendido. Avaliam a geometria e as propriedades do material da peça, a dureza e a condutividade térmica antes de definir os parâmetros de processo adequados.
Furo-piloto
As ferramentas de furação esbeltas dependem habitualmente de um furo-piloto para guiar o seu movimento. Antes de executar o furo profundo final, é aberto um furo preliminar. Este é quase sempre mais curto e de maior diâmetro, para que a broca entre no material com o ângulo e o alinhamento corretos.
Se não for feito um furo-piloto adequado, a broca pode desviar-se ou afastar-se. Caso contrário, endireita-se de modo que o furo fica mal formado, podendo partir a ferramenta.
Estratégia de fluido de corte e aparas
Um dos principais desafios da furação profunda: à medida que a broca avança na peça, as aparas demoram mais tempo a sair. O fluido de corte tem de percorrer a mesma distância para chegar à zona de corte. Estes dois problemas podem ser contrariados com um sistema de alta pressão.
Seleção de ferramentas
O sucesso da furação profunda é sobretudo determinado pela seleção de ferramentas. Os engenheiros escolhem entre várias opções, incluindo broca de canhão, BTA, broca de ejecção ou broca helicoidal. Cada uma tem um mecanismo diferente de evacuação de aparas e de fornecimento de fluido de corte.
Preparação da máquina
Uma preparação rígida e estável da máquina garante precisão. Um fuso, lunetas e sistemas de fixação que evitem vibrações e desvios. Um grau extremamente pequeno de instabilidade pode provocar conicidade, marcas de vibração ou deslocamento do furo.
Ciclo de corte
É a fase em que o material é removido para formar o furo. O avanço, a velocidade do fuso e a pressão do fluido de corte são definidos em função da ferramenta e dos materiais em trabalho.
Os dois principais tipos de ciclo são a furação contínua e a furação por picaços. A furação contínua é utilizada quando a evacuação de aparas é consistente. A furação por picaços é utilizada em materiais mais profundos ou mais exigentes, em que a ferramenta recua periodicamente para limpar as aparas.
Inspeção e acabamento
É realizada uma série de inspeções ao furo para verificar se está dimensionalmente correto ou se possui a qualidade superficial pretendida. Parâmetros como cilindricidade, retidão, consistência do diâmetro e rugosidade superficial são medidos com instrumentos de precisão, por exemplo, calibres de furos ou máquinas de medição por coordenadas (CMM).
Controlo e monitorização do processo
A monitorização do processo em tempo real é importante ao longo de todo o ciclo de furação profunda. Os operadores podem agora monitorizar o caudal do líquido de refrigeração. A excentricidade da broca, as variações do nível de vibração e a formação de aparas estão todos reunidos numa única fonte.
Qualquer desvio em relação às condições definidas serve como sinal de desgaste ou desalinhamento da ferramenta. Permite uma ação corretiva imediata antes que a qualidade da peça seja comprometida.
Ferramentas e tecnologias de furação profunda
Furação helicoidal
A furação helicoidal utiliza brocas helicoidais convencionais, mas adaptadas a cortes mais profundos. Para rácios D:d moderados, podemos recorrer a brocas helicoidais de metal duro de longo alcance com refrigeração interna.
São tipos de furação bastante versáteis. As desvantagens residem sobretudo na evacuação de aparas e na rigidez em comprimentos extremos. Adequam-se a furos profundos curtos quando as brocas de canhão ou BTA não são viáveis.
Furação BTA
A furação BTA é um processo de elevado volume para diâmetros maiores, tipicamente desde ~20 mm até várias centenas de milímetros. A BTA utiliza uma estrutura tubular em torno de uma cabeça de corte. O líquido de refrigeração flui pelo exterior da cabeça da broca; as aparas deslocam-se no interior do tubo e regressam à máquina.
O método proporciona uma elevada capacidade de evacuação de aparas e uma forte orientação em peças grandes, como bases de moldes e formas cilíndricas. As máquinas BTA são concebidas especificamente para proporcionar avanços rápidos e uma excelente retilinearidade quando corretamente configuradas
Furação com broca de canhão
A furação com broca de canhão é o método clássico de furação profunda em diâmetros pequenos a médios, geralmente de 1 a 50 mm. A broca de canhão possui um canal central de refrigeração e uma ranhura em V que evacua as aparas ao longo do exterior. O líquido de refrigeração de alta pressão é fornecido através da broca até ao gume de corte.
As brocas de canhão proporcionam excelente retilinearidade e acabamento superficial. Têm um bom desempenho em tornos ou em máquinas dedicadas de furação com broca de canhão. Requerem, no entanto, furos-piloto ou buchas para manter a precisão, especialmente em peças excêntricas ou não cilíndricas.
Furação por ejecção
A furação por ejecção é semelhante à BTA, mas utiliza um sistema de dois tubos. O líquido de refrigeração de alta pressão entra entre os tubos e cria uma sucção que evacua as aparas através do tubo interior. Os sistemas de ejecção são capazes de atingir cortes mais profundos com um manuseamento adequado das aparas.
São adequados sempre que o desempenho BTA é necessário, mas a área ocupada pela máquina ou o acesso restringem instalações BTA completas.
Furação helicoidal
A furação helicoidal é um método moderno que utiliza brocas de canais helicoidais e geometrias de quebra de aparas para um corte agressivo. Aplica-se a rácios D:d intermédios e a materiais que geram aparas fibrosas.
As ferramentas helicoidais podem funcionar em qualquer fresadora CNC padrão quando alimentadas com refrigeração através do fuso e evacuação de aparas. Equilibram eficazmente a flexibilidade com um controlo de aparas melhorado, em comparação com as brocas helicoidais convencionais.
Furação profunda vs. outros processos
Mandrilagem de furos
A mandrilagem abre ou alarga um furo previamente existente. Proporciona excelente alinhamento e acabamento para profundidades reduzidas a moderadas. A mandrilagem não é adequada para furos muito profundos, onde a deflexão da ferramenta e a evacuação de aparas são os fatores limitantes. Quando a profundidade, o caudal de refrigeração e a remoção de aparas são importantes, a furação profunda é o método preferido.
Furos alargados
O alargamento é uma operação de acabamento para levar um furo à sua dimensão e acabamento superficial especificados. Os alargadores removem apenas quantidades muito pequenas de material. Para furos profundos, o alargamento é, por isso, frequentemente realizado após a furação profunda de um furo-piloto, para refinar o diâmetro e a qualidade superficial. O alargamento, no entanto, não consegue por si só produzir furos longos e profundos.
Microfuros
Tipicamente, os microfuros (os menores diâmetros) são furados com micro brocas de canhão especializadas ou furação a laser. A microfuração com broca de canhão proporciona excelente retilinearidade em profundidades moderadas. A furação a laser funciona em microfuros cegos, mas pode deixar zonas afetadas pelo calor com opções de material limitadas.
Vantagens da furação profunda
A furação profunda é utilizada em características que o processo de furação normal não consegue proporcionar, tais como:
Elevada retilinearidade e concentricidade: Ferramentas e orientação adequadas mantêm o alinhamento do eixo ao longo de longas distâncias.
Acabamento superficial superior: A refrigeração interna e a geometria da ferramenta originam excelentes valores de Ra.
Produtividade ao longo de todo o ciclo de vida: Máquinas e ferramentas dedicadas permitem-nos fabricar de forma rápida e repetível.
Ampla gama de diâmetros: Desde brocas de canhão submilimétricas até BTA para furos muito grandes.
Menos operações secundárias: Uma geometria inicial melhor reduz a necessidade de passagens corretivas.
Selecionamos a perfuração de furos profundos para furos funcionais, como canais hidráulicos, sedes de válvulas ou até passagens de arrefecimento, consoante a qualidade do furo.
Desafios da perfuração de furos profundos
A perfuração de furos profundos apresenta, de facto, obstáculos técnicos que temos de gerir com rigor.
Deflexão e excentricidade da ferramenta
As ferramentas de perfuração longas e esbeltas, sob carga, têm uma tendência inerente para resistir à torção ou evitar a vibração. A excentricidade e o alargamento do furo na extremidade distal induzidos pela deflexão devem ser analisados com um determinado grau de retidão e tolerância.
A mitigação é aqui praticada através de buchas de guia ou lunetas para garantir que o alinhamento é mantido ao longo de toda a profundidade.
Evacuação de aparas
As aparas retidas no interior do furo podem danificar gravemente a ferramenta ou resultar num acabamento superficial deficiente ou no bloqueio do fluxo de refrigerante. Para uma evacuação de aparas ininterrupta, parâmetros como o fornecimento de refrigerante a alta pressão e uma geometria de canais otimizada são da maior importância.
Gestão térmica
Com o aumento da profundidade de perfuração, o arrefecimento do gume de corte torna-se muito difícil. Um nível de temperatura insuficiente para a gestão térmica pode permitir a dilatação térmica, a aderência do material ou danos metalúrgicos junto à superfície do furo. Manter uma temperatura estável ao longo do ciclo exige uma combinação de refrigerante através da ferramenta, fluidos refrigerados e velocidades de corte cuidadosamente controladas.
Desgaste e quebra da ferramenta
A quebra constante em condições extremas acelera o desgaste das ferramentas, especialmente ao perfurar materiais abrasivos ou duros. Trajetórias de ferramenta prolongadas e o atrito a grandes profundidades podem provocar micro-lascamento e até falhas graves.
Capacidade da máquina e fixação
Nem todos os fresamentos CNC e tornos CNC conseguem lidar com os rácios extremos de profundidade/diâmetro exigidos na perfuração de furos profundos. Geralmente, são necessárias máquinas especializadas de furos profundos, porque possuem rigidez de fuso extremamente elevada, alinhamento de precisão bem definido e apoios de luneta, que têm de ser utilizados para alcançar uma precisão repetível.
Para gerir estes desafios, aplicamos contributos de DFM (Design For Manufacturing), otimização de trajetórias de ferramenta e um controlo rigoroso do processo
Aplicações da perfuração de furos profundos
Indústria de defesa e armamento
Os canos de armas e os tubos de precisão exigem furos muito retos e longos. Os processos de furos profundos conferem a retidão e o acabamento superficial necessários para essa precisão. Também maquinamos componentes como atuadores hidráulicos utilizados em sistemas de armas.
Implantes e dispositivos médicos
Furos profundos e precisos são utilizados em instrumentos cirúrgicos e componentes de implantes. Os materiais biocompatíveis e as tolerâncias apertadas tornam a maquinagem de furos profundos crítica para garantir a fiabilidade dos implantes e a segurança dos pacientes.
Automóvel
Os componentes de motor, os bicos de injeção e as peças de transmissão exigem frequentemente furos profundos e precisos. Os canais de arrefecimento e as galerias de óleo dependem de uma perfuração de furos profundos consistente para garantir a sua durabilidade.
Aeroespacial
As linhas de combustível, os cilindros de atuadores e os componentes para turbinas exigem furos profundos e retos com elevado acabamento superficial. A maquinagem de furos profundos suporta componentes sujeitos a ciclos térmicos e elevadas tensões.
Petróleo e gás
Furos profundos sujeitos a abrasão e a ambientes de alta pressão são necessários para ferramentas de fundo de poço, colares de perfuração e corpos de válvulas. Para furos de grande diâmetro e profundos, os processos BTA e de perfuração por broca de canhão são frequentemente utilizados neste setor.
A maquinagem de furos profundos é aplicada em todos os setores quando a função da peça depende da geometria interna, da capacidade de vedação ou do fluxo de fluido.
Dicas para a perfuração de furos profundos
Comece pelo Design for Manufacturability (DFM)
Torne o design utilizável e rentável desde o início. Adicione tolerâncias sensatas em relação ao rácio D:d e chanfros de entrada ou furos-piloto para ajudar a minimizar os efeitos de desvio da ferramenta. Utilize diâmetros de ferramenta padrão, sempre que possível, para reduzir os custos de maquinagem. Obtenha feedback de DFM desde cedo, pois pequenas alterações no desenho podem poupar enormes quantidades de tempo de produção.
Escolha o processo certo para o diâmetro e a profundidade
Escolha o método de furagem mais adequado ao tamanho e aos requisitos da sua peça. Furos de pequeno a médio diâmetro, de grande diâmetro ou com elevada carga de cavacos devem ser furados com furagem BTA. O sistema ejetor é indicado quando a configuração da máquina não suporta BTA.
Furagem com canhão para diâmetros pequenos a médios. Ao respeitar a geometria do furo, o processo permite máxima precisão e produtividade.
Controle a pressão, a temperatura e a filtração do refrigerante
O refrigerante de alta pressão deve ser redirecionado imediatamente para a face de corte para uma remoção de cavacos mais eficiente. Todo o sistema de filtração deve estar limpo, pois não deve haver cavacos em recirculação.
A temperatura do refrigerante deve ser medida continuamente, porque o refrigerante arrefecido minimiza a dilatação térmica. Um bom controlo do refrigerante aumenta a vida da ferramenta e melhora o acabamento superficial dos furos profundos.
Otimize os parâmetros de corte: avanço, velocidade e pecking
As taxas de avanço devem ser definidas para produzir cavacos curtos e fáceis de gerir. Qualquer velocidade do fuso necessária deve ser ajustada para manter a formação de cavacos habitual. Execute corretamente os ciclos de pecking ou recuo para limpar os cavacos de furos longos e cegos. O avanço e a velocidade devem estar sempre dentro dos limites recomendados pelo fabricante da ferramenta para uma furagem segura e eficiente.
Considere operações secundárias para as especificações mais exigentes
A brunidura, o mandrilamento ou a retificação interna podem melhorar o acabamento superficial e a dimensão após a furagem profunda. Utilize se a especificação funcional o exigir.
Forme os operadores e padronize os procedimentos
A furagem profunda depende do julgamento humano. Os SOP e a formação reduzem a variabilidade.
Conclusão
A furagem profunda é uma arte precisa que exige as ferramentas, as máquinas e o controlo de processo adequados para um bom desempenho. Cada trabalho é planeado, testado e otimizado, resultando em furos retos, limpos e precisos que também cumprem os requisitos funcionais.
A DEK é especializada em usinagem CNC de furos profundos, com ampla orientação DFM e garantias de fabrico. Contacte-nos para discutir as suas necessidades de furagem profunda. Recebe recomendações de processo específicas para fresamento, torneamento ou soluções dedicadas de furos profundos.

ESCRITO POR
O Bing gere a produção diária, abrangendo o planeamento, a coordenação do fluxo de trabalho e o controlo do chão de fábrica. Tem forte experiência em processos de usinagem, ferramentas e resolução prática de problemas. Nos tempos livres, gosta de exploração ao ar livre e de viagens de aventura.
Artigos relacionados
-
 Como projetar uma carcaça de motor para uma dissipação de calor eficiente
-
 Rebarbas em metal: formação, tipos e dicas
-
 Tipos de fluidos de corte CNC: qual escolher?
-
 Custo do torneamento tipo suíço: preços e fatores que os influenciam
-
 Guia de design de ferramentas: fundamentos, tipos e objetivos
-
 Usinagem CNC de policarbonato (PC): tudo o que deve saber
-
 How to Optimize Camshaft Design for Improved Engine Performance
-
 Ferrugem do níquel: tipos, fatores e dicas para uma limpeza eficaz
-
 Polimento de ABS com acetona: o que precisa de saber

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








