









Custo do torneamento tipo suíço: preços e fatores que os influenciam
ESCRITO POR
Dany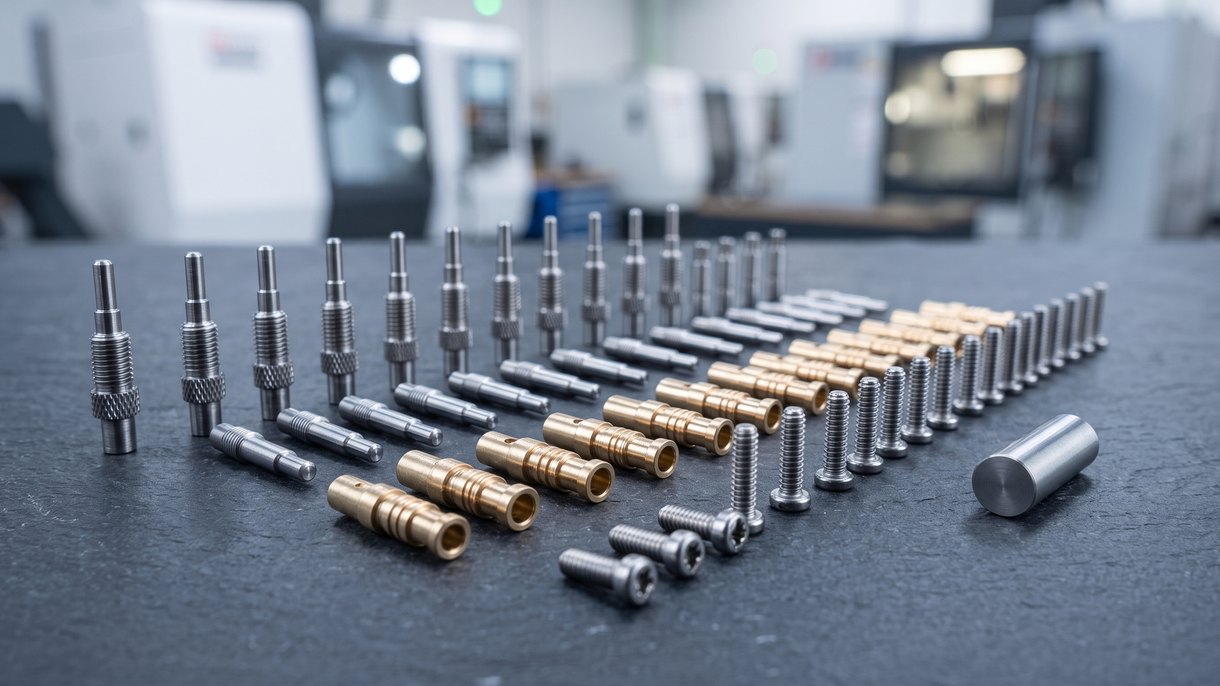
Os custos do torneamento tipo suíço situam-se tipicamente entre menos de 1 $ e 5 $ por peça para peças simples de pequeno diâmetro e grande volume, e entre 20 $ e 100 $ ou mais por peça para componentes complexos com múltiplas características produzidos em lotes mais pequenos. As taxas de preparação e programação tendem a ser mais elevadas do que no torneamento convencional devido ao trabalho com a bucha-guia e à disposição das ferramentas, mas amortizam-se rapidamente assim que o alimentador de barras passa a funcionar sem supervisão.
Quanto custa o torneamento tipo suíço?
Estes são intervalos gerais do setor, não um orçamento fixo; o preço real depende da oficina, da região, do material e da conceção da peça. O que é consistente entre oficinas é a forma da curva de custos: o torneamento tipo suíço troca um custo de preparação inicial mais elevado por um custo marginal por peça muito mais baixo assim que a máquina está a funcionar.
| Perfil da peça | Tamanho típico do lote | Intervalo de custo por peça | Taxa de preparação/programação |
|---|---|---|---|
| Pino ou espaçador torneado simples, diâmetro único | 5 000–50 000+ | Menos de 1 $ – 5 $ | 150 $ – 400 $ |
| Veio de vários diâmetros com rosca, serrilhado e furos transversais | 500–5 000 | 5 $ – 20 $ | 400 $ – 900 $ |
| Micropeça complexa, coaxialidade apertada, várias operações secundárias | Menos de 500 | 20 $ – 100 $+ | 600 $ – 2 000 $+ |
Referências de taxas horárias do setor e fóruns de maquinistas citam habitualmente 75 $–150 $ por hora para torneamento tipo suíço nos EUA, com oficinas no estrangeiro a apresentar muitas vezes valores mais baixos. Essa taxa inclui normalmente o tempo de máquina, a amortização da programação, o desgaste das ferramentas e a supervisão do operador; raramente é discriminada como rubrica num orçamento, uma vez que o trabalho tipo suíço é geralmente cotado por peça ou por trabalho e não à hora.
Um exemplo prático
Um pino em aço inoxidável (0,25 pol. de diâmetro, 1,5 pol. de comprimento, com um ressalto e uma rosca laminada) tem um tempo de ciclo de cerca de 40 segundos por peça a uma taxa de oficina próxima de 90 $/hora, o que equivale a cerca de 1,00 $ em tempo de máquina mais cerca de 0,20 $ em barra, ou 1,20 $ de custo variável por peça. Uma taxa de preparação de 300 $ repartida por um lote de 500 acrescenta 0,60 $ por peça, resultando em cerca de 1,80 $ cada. A mesma preparação de 300 $ repartida por 10 000 peças acrescenta apenas 0,03 $ por peça, baixando o custo final para cerca de 1,23 $ cada; nesse volume, a taxa de preparação quase não afeta o preço por peça, o que constitui o argumento económico central para executar lotes maiores em equipamento tipo suíço.
Um orçamento tipo suíço parece muitas vezes concentrado no início porque a bucha-guia e a disposição das ferramentas motorizadas têm de ser afinadas antes de sair a primeira peça boa da barra. Em séries curtas, esse custo de preparação reparte-se por menos peças, razão pela qual o torneamento tipo suíço raramente faz sentido económico abaixo de algumas centenas de unidades, a menos que a geometria da peça necessite genuinamente do apoio do cabeçote deslizante e da precisão que as opções de torneamento tipo suíço proporcionam.
O que determina o custo do torneamento tipo suíço?
Quatro variáveis influenciam o preço mais do que qualquer outra coisa num orçamento de torneamento tipo suíço: o diâmetro da peça, a tolerância, o material e o tamanho do lote, além de quantas operações são realizadas numa só preparação em vez de serem encaminhadas para uma segunda máquina.
Diâmetro da peça e comprimento da barra
Os tornos tipo suíço são concebidos em torno de barras alimentadas através de uma bucha-guia, e essa bucha tem um intervalo de diâmetro fixo por preparação. As peças que cabem confortavelmente abaixo de cerca de 1,5 pol. de diâmetro são maquinadas eficientemente em equipamento tipo suíço; qualquer peça maior obriga a uma mudança de bucha (custo de preparação adicional) ou à passagem para torneamento convencional, o que altera completamente a base de custo. As peças longas e finas com elevada relação comprimento/diâmetro são exatamente onde o tipo suíço justifica o seu prémio; o apoio contínuo na zona de corte evita a deflexão que, de outro modo, arruinaria uma peça esbelta num torno convencional.
Requisitos de tolerância e precisão
A tolerância é a maior alavanca no preço a seguir ao tamanho do lote. As oficinas que oferecem trabalho tipo suíço de micro-precisão (a DEK indica-o como capacidade declarada) cotam habitualmente tolerâncias gerais de cerca de ±0.01 mm, apertando até ±0.003 mm em microcaracterísticas inferiores a 10 mm como opção premium, uma vez que cada casa decimal adicional exige velocidades de avanço mais lentas e mais tempo de inspeção. Vale a pena especificar a tolerância mais folgada com que uma característica pode realmente funcionar, em vez de assumir por defeito o número mais apertado do modelo do desenho.
Material
O latão, o aço inoxidável e as ligas de fácil maquinagem são escolhas comuns para peças de torneamento tipo suíço, porque se cortam com limpeza às elevadas velocidades de fuso a que estas máquinas operam. Materiais mais duros ou mais pastosos reduzem as velocidades de avanço e aumentam o desgaste das ferramentas, o que, em ambos os casos, encarece o custo. Peças torneadas em latão maquinam mais depressa do que a maioria das alternativas quando a aplicação o permite; quando a resistência à corrosão é mais importante, peças torneadas em aço inoxidável custam mais por ciclo, mas evitam uma etapa de revestimento separada.
Tamanho do lote / Volume
É aqui que a economia do torneamento tipo suíço se vira a seu favor. O setup (seleção da bucha-guia, preparação das ferramentas, inspeção da primeira peça) é um custo fixo, independentemente de o pedido ser de 200 ou de 20 000 peças. Distribuído por um lote grande, esse custo fixo por peça diminui rapidamente, e é por isso que o preço por peça em volume pode ficar abaixo de quase qualquer outro método de torneamento para peças pequenas e complexas. Não há requisito de quantidade mínima de encomenda entre um pequeno primeiro pedido e uma produção em série; a lógica do setup apenas altera a parcela desse custo que recai sobre cada peça.
Operações secundárias e acabamento
A roscagem, o estriamento, a furação transversal e o trabalho na face posterior de uma peça com um contra-fuso podem todos realizar-se no mesmo setup suíço, num único ciclo, sem desmontar a peça. Cada operação que permanece na máquina evita o custo e o tempo de ciclo de encaminhar a peça para uma segunda máquina ou para uma estação de acabamento manual, uma das verdadeiras vantagens económicas do processo face à subcontratação separada das operações.
Quanto custa mandar maquinar uma peça?
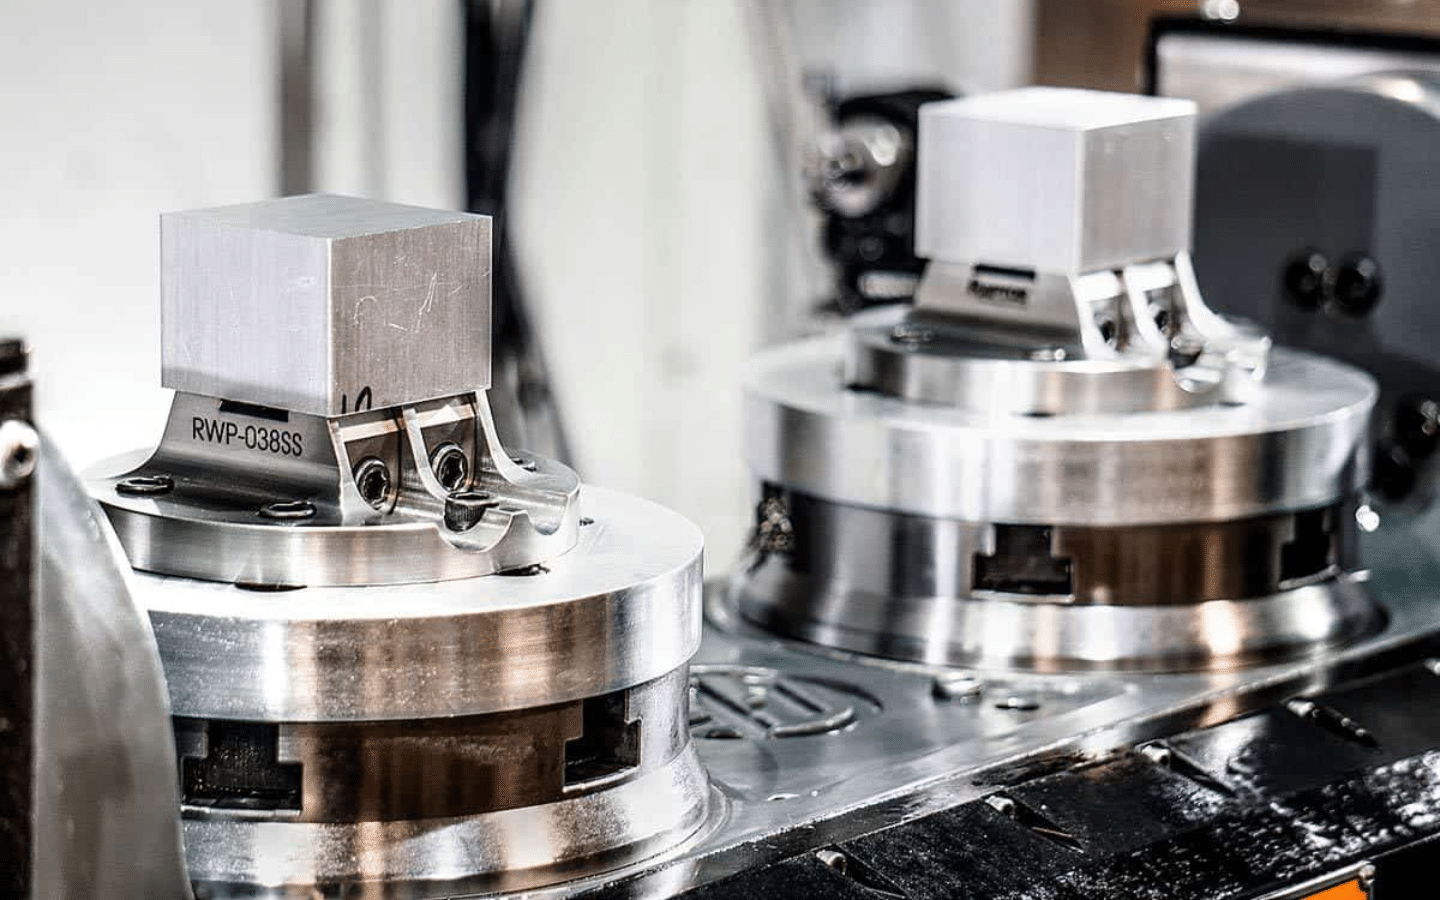
Os custos gerais de usinagem CNC abrangem uma vasta gama, desde alguns euros para um componente simples alimentado por barra até várias centenas de euros para uma peça grande, complexa e de baixo volume. Os principais fatores são os mesmos em todo o lado: o custo e a maquinabilidade do material, os requisitos de tolerância, o tamanho do lote e a quantidade de setup e de trabalho secundário de que a peça necessita. Esses mesmos fatores de custo da usinagem CNC aplicam-se a Custo do fresamento CNC: tudo o que precisa de saber e Custo do torneamento CNC: preços e o que os influencia, com a combinação de fatores a variar de projeto para projeto.
O torneamento tipo suíço situa-se no extremo da precisão e dos pequenos diâmetros desse espetro. Raramente compete em preço para peças grandes ou simples, mas, para componentes esbeltos e com múltiplas características em volume, supera frequentemente os métodos de maquinagem gerais em custo total, uma vez amortizado o setup.
Torneamento tipo suíço vs. torneamento CNC padrão: comparação de custos
Os tornos tipo suíço têm um custo de setup superior ao de um centro de torneamento padrão. A bucha-guia tem de ser ajustada ao diâmetro da barra, as ferramentas motorizadas têm de ser preparadas em torno da zona de corte e a verificação da primeira peça demora mais tempo devido às faixas de tolerância mais apertadas para as quais o processo é habitualmente escolhido. Esse acréscimo de setup é real, e é por isso que uma peça única ou um lote muito pequeno costuma sair mais barato num torno padrão.
O compromisso inverte-se em volume. Assim que um trabalho suíço está em funcionamento, o cabeçote móvel e a bucha-guia suportam a barra ao longo de múltiplas operações simultâneas com uma intervenção mínima do operador, pelo que o débito em peças pequenas e complexas aumenta rapidamente. Custo do torneamento CNC padrão segue uma curva de setup mais plana e adapta-se melhor a peças de maior diâmetro ou geometricamente mais simples, uma vez que o suporte adicional que o torneamento suíço oferece pouco faz nessas geometrias.
Oficinas de torneamento tipo suíço locais vs. no estrangeiro
Uma oficina que maquina localmente costuma entregar mais depressa um pequeno lote de ensaio, uma vez que não há atraso de envio internacional, o que é útil quando as peças são necessárias rapidamente em mão. O aprovisionamento numa oficina no estrangeiro normalmente reduz o preço por peça em volume, sobretudo em trabalhos com muita mão de obra e setup, mas acrescenta tempo de trânsito ao prazo total de entrega. Para quantidades de protótipo em que a rapidez importa mais do que o preço unitário, uma oficina próxima costuma ganhar; assim que o design está fixado e o tamanho do lote cresce, as poupanças por peça de um parceiro no estrangeiro podem compensar os dias extra de envio.
Como reduzir os custos do torneamento tipo suíço
- Projete dentro dos diâmetros padrão de barra. Manter-se dentro da gama comum da bucha-guia evita uma troca de bucha ou a passagem para uma máquina diferente.
- Agrupe encomendas sempre que possível. Como o setup é o custo fixo dominante, combinar encomendas mais pequenas em entregas menos numerosas e de maior volume reduz significativamente o preço por peça.
- Evite especificar tolerâncias em excesso. Reserve as tolerâncias mais apertadas para as características que são realmente críticas para o ajuste; relaxe tudo o resto para o requisito funcional.
- Mantenha as operações na máquina. A roscagem, a serrilhagem e a furação transversal realizadas na mesma configuração de torneamento tipo suíço evitam o custo de uma segunda operação ou de uma passagem de acabamento manual.
- Obtenha feedback de design para fabrico desde o início. Uma revisão rápida de DFM antes de finalizar o desenho costuma detetar uma característica que está a encarecer o custo sem acrescentar funcionalidade.
- Pondere alternativas rápidas para quantidades muito pequenas. Para um punhado de unidades de protótipo, comparar opções rápidas como a impressão 3D ou a prototipagem rápida em CNC de pequenas séries com uma taxa completa de configuração de torneamento tipo suíço costuma revelar um caminho mais económico antes de avançar para a produção a partir de barra.
Solicitar orçamento de torneamento tipo suíço
Obter um valor preciso começa com um desenho que indique o diâmetro, o comprimento, as tolerâncias, o material e o tamanho do lote pretendido; estes cinco detalhes alteram o preço mais do que qualquer intervalo genérico. As capacidades de torneamento CNC tipo suíço da DEK abrangem trabalho de barra de micro-precisão em mais de 50 metais e plásticos de engenharia, sem pedido mínimo e com prazos de entrega de protótipos a partir de 3 dias, com certificação ISO 9001, ISO 13485 e AS9100D. Envie o desenho através do contacto para receber um orçamento à medida da peça real.
Perguntas frequentes
Quanto custa uma máquina suíça?
Comprar um torno CNC tipo suíço novo custa tipicamente desde algumas dezenas de milhares até seis dígitos, dependendo do número de eixos e da capacidade de ferramentas; trata-se de uma compra de equipamento de capital, separada do pagamento a uma oficina para maquinar peças. Mandar maquinar peças em torneamento tipo suíço é orçamentado por peça ou por trabalho, com base no design e na quantidade da peça, e não no preço de compra da máquina.
Quanto cobra um maquinista por hora?
As tarifas das oficinas variam bastante consoante a região, o tipo de máquina e a complexidade do trabalho, e a maioria das oficinas apresenta um preço por peça ou por trabalho em vez de uma tarifa horária direta para trabalho de produção. Os valores horários são mais úteis para estimar os seus próprios custos internos do que para comparar orçamentos externos, uma vez que o preço orçamentado já inclui a configuração, o tempo de ciclo e a inspeção.
O que faz um maquinista suíço?
Um maquinista suíço programa e opera tornos de cabeçote móvel que alimentam barra através de uma bucha-guia enquanto várias ferramentas cortam, furam e roscam o material exposto numa única configuração. A função inclui selecionar a bucha-guia e as ferramentas adequadas para a peça, monitorizar o desgaste das ferramentas em séries longas e verificar as dimensões da primeira peça antes de uma série ser executada sem supervisão.
O torneamento tipo suíço é mais caro do que o torneamento CNC padrão?
A configuração é geralmente mais cara nos tornos tipo suíço devido à bucha-guia e à preparação das ferramentas envolvidas. O custo por peça, no entanto, acaba muitas vezes por ser inferior ao do torneamento padrão quando o lote é suficientemente grande para diluir esse custo de configuração, especialmente em peças esbeltas com múltiplas características que necessitam do apoio extra proporcionado pelo torneamento tipo suíço.
Existe uma quantidade mínima de encomenda para o torneamento tipo suíço?
Não necessariamente: algumas oficinas, incluindo a DEK, orçamentam trabalhos de torneamento tipo suíço sem pedido mínimo. Isso não significa que o preço por peça se mantenha constante em qualquer volume; encomendas mais pequenas suportam simplesmente uma maior parte do custo fixo de configuração por peça do que uma série de produção maior.

ESCRITO POR
A Dany apoia grandes clientes internacionais, garantindo uma comunicação fluida, a interpretação de desenhos e a coordenação de projetos. Está familiarizada com fluxos de trabalho de usinagem de pequenas séries e com a colaboração entre equipas. Nos tempos livres, gosta de gastronomia, viagens e de descobrir novos lugares.
Artigos relacionados
-
 Serviços de polimento por vapor
-
 Usinagem de rebaixo: processo, tipos, aplicações e dicas
-
 Tipos de ajustes: como escolher o correto em engenharia
-
 Alisamento de ABS com acetona: o que precisa de saber
-
 Guia de design de ferramentas: fundamentos, tipos e objetivos
-
 Usinagem de Kovar: dicas para peças de vedação de nível
-
 Fresamento CNC de cobre: um guia informativo
-
 Como calcular o peso do seu projeto em metal?
-
 Rebitagem vs soldadura: escolha os métodos certos para peças de chapa metálica

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








