









Custo de usinagem CNC: guia completo de preços (2026)
ESCRITO POR
Dany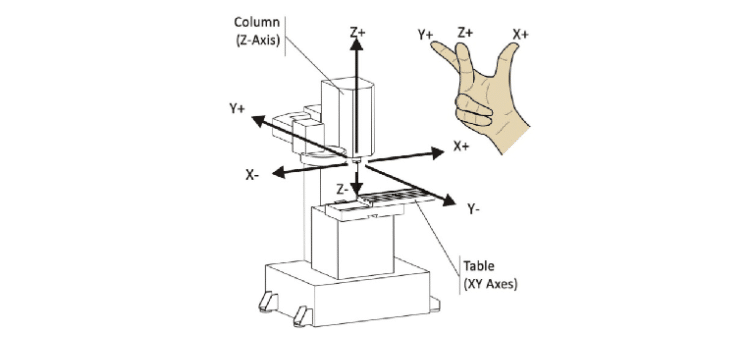
O custo de usinagem CNC resulta da combinação de sete variáveis: material, complexidade da peça, volume do pedido, tolerância, acabamento, tempo de preparação e a máquina ou processo utilizado para cortar a peça. As tarifas horárias da oficina, os custos por peça e cada uma dessas sete variáveis combinam-se para definir o preço final de qualquer orçamento. Trata-se do custo de contratar uma oficina para maquinar uma peça como serviço, e não do custo de comprar uma máquina CNC, que varia entre 80 000 e mais de 500 000 dólares para uma fresadora ou torno com capacidade de produção e constitui uma questão orçamental totalmente separada.
O custo de usinagem CNC num relance
Eis o que a usinagem CNC custa efetivamente no mercado atual, com base nas tarifas horárias das oficinas e nos preços por peça divulgados publicamente em todo o setor.
| Indicador de custo | Intervalo típico de mercado |
|---|---|
| Tarifa horária da oficina | 50 – mais de 150 dólares |
| Taxa de preparação / programação | 50 – mais de 1 000 dólares |
| Custo de protótipo (por peça) | 50 – mais de 500 dólares |
| Custo de produção (por peça, em volume) | 5 – mais de 100 dólares |
Estes são intervalos de todo o setor, não uma tarifa orçamentada da DEK; o preço real depende sempre do seu desenho específico, do material e da quantidade.
7 fatores que determinam o custo de usinagem CNC
Qualquer orçamento de CNC, independentemente da oficina ou da região, resume-se a alguma combinação destas sete variáveis.
1. Tipo de material
O custo da matéria-prima por quilograma varia enormemente entre metais e plásticos, e a maquinabilidade (a rapidez com que um material é cortado e a rapidez com que desgasta as ferramentas) alarga ainda mais essa diferença. Usinagem CNC de alumínio situa-se no extremo inferior porque o stock de 6061 e 6063 é barato e de corte rápido. O aço inoxidável e o titânio custam mais por quilograma e cortam-se mais lentamente, acumulando tempo de máquina sobre o custo do material. O latão e o PEEK ficam no meio, com o latão a um preço mais próximo do alumínio e o PEEK bem acima da maioria dos plásticos de uso corrente.
2. Complexidade da peça e número de eixos
Uma peça acabada numa única preparação de 3 eixos é quase sempre mais barata do que uma que exija reposicionamento ou uma máquina multi-eixos para alcançar todas as características numa só passagem. Um trabalho básico de 3 eixos é executado no equipamento mais simples e com a tarifa horária mais baixa; acrescentar um eixo rotativo para características em várias faces aumenta ligeiramente a tarifa. Usinagem de 5 eixos tem a tarifa horária mais elevada do grupo, mas pode reduzir o custo total em geometrias complexas ao eliminar o reposicionamento manual e as preparações secundárias.
3. Volume do pedido / tamanho do lote
O custo de preparação e programação é fixo por trabalho, não por peça, pelo que é dividido pelo número de peças expedidas. Usinagem CNC de baixo volume absorve esse custo de preparação por apenas um punhado de peças, mantendo o preço unitário elevado. As séries de produção de centenas ou milhares de unidades distribuem o mesmo custo fixo por muito mais unidades, fazendo baixar acentuadamente o preço por peça.
4. Requisitos de tolerância e precisão
Tolerâncias mais apertadas abrandam as velocidades de avanço, acrescentam tempo de inspeção e, por vezes, exigem uma operação secundária, tudo o que aumenta o custo. A tolerância padrão de usinagem CNC é de ±0,005 pol. (±0,13 mm), salvo se o desenho especificar algo mais apertado, e a oficina cumpre-a por defeito sem custo adicional. Especificar uma faixa de tolerância de precisão de ±0,025 mm numa característica acrescenta tempo de maquinação devido a passagens mais lentas e a verificações em processo mais frequentes. Tolerâncias mais apertadas do que isso exigem normalmente retificação como operação secundária, que atinge até ±0,005 mm. Aplicar tolerâncias apertadas apenas às características realmente críticas para o ajuste (ajustes eixo-furo, furos coaxiais, superfícies de contacto) mantém o resto da peça na tolerância padrão e controla o custo.
5. Acabamento superficial e pós-processamento
A anodização, a galvanoplastia e a pintura em pó acrescentam cada uma uma etapa de processamento separada, tempo de manuseamento e, frequentemente, uma taxa mínima por lote, pelo que o custo real de um acabamento é a logística extra de transportar as peças até uma linha de acabamento e de volta, e não apenas o processo em si. A anodização costuma ter uma taxa mínima por lote na ordem dos 75 a 150 dólares, independentemente do número de peças, pelo que um lote de 50 absorve essa taxa fixa de forma muito mais eficiente do que um lote de 5. Acabamento superficial as opções vão de um simples jateamento com esferas à anodização dura, e cada uma acarreta um custo adicional diferente sobre a peça maquinada em bruto.
6. Tempo de preparação e programação
Cada novo trabalho exige programar as trajetórias de ferramenta, preparar o ferramental correto e validar a primeira peça — trabalho idêntico quer a encomenda seja de uma peça ou de cem. Os protótipos únicos absorvem todo o custo de preparação; as encomendas repetidas do mesmo design costumam dispensar a maior parte dele, porque o programa e os dispositivos de fixação já existem. Voltar a encomendar uma peça inalterada é quase sempre mais barato por unidade do que uma primeira produção, exatamente por este motivo.
7. Tipo de máquina/processo (fresamento vs. torneamento vs. suíço vs. eletroerosão)
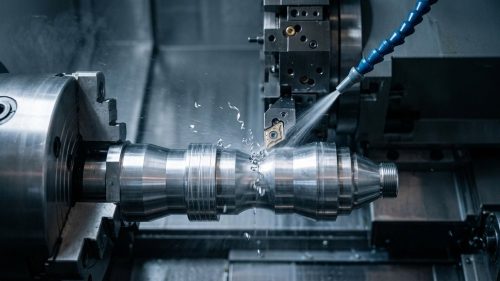
O fresamento é adequado a peças prismáticas com cavidades e elementos planos e, regra geral, apresenta o valor por hora mais económico para geometrias em caixa. O torneamento e o torneamento tipo suíço cortam peças redondas, tipo veio, de forma muito mais eficiente do que o fresamento, frequentemente com um custo por peça inferior para geometrias cilíndricas. A eletroerosão a fio e a eletroerosão por penetração cortam geometrias que nenhuma ferramenta rotativa consegue alcançar (materiais endurecidos, cantos internos vivos) a uma taxa de remoção de material mais lenta, que eleva o valor por hora acima do fresamento ou do torneamento; Serviços de usinagem por eletroerosão aborda onde esse compromisso compensa.
Custo por hora de usinagem CNC: o que está realmente incluído
As tarifas horárias das oficinas situam-se tipicamente entre 50 e 150+ USD por hora, e esse intervalo existe por razões reais; não é uma margem arbitrária. A tarifa cobre a depreciação da máquina (um centro de fresamento de 5 eixos de produção custa muito mais do que um fresamento de 3 eixos de entrada de gama e tem de o amortizar), a mão de obra do maquinista e do programador, o desgaste do ferramental (as ferramentas de corte embotam mais depressa em materiais duros e são substituídas regularmente) e os custos gerais da oficina, como manutenção, fluido de corte e instalações. Um trabalho simples de 3 eixos em alumínio situa-se no limite inferior desse intervalo; um trabalho de 5 eixos em aço inoxidável ou titânio, que exige ferramental especializado e uma máquina mais dispendiosa, situa-se no topo.
Não existe uma fórmula universal que converta "horas" em "o seu preço" sem conhecer a peça em concreto; o tempo de ciclo depende da geometria, e duas peças que parecem semelhantes no papel podem exigir quantidades de tempo de máquina muito diferentes. A forma fiável de obter um número real é enviar um desenho ou ficheiro CAD a uma oficina através de serviços de usinagem CNC e pedir um orçamento, em vez de o calcular retroativamente apenas a partir de uma tarifa horária.
Custo de protótipo vs. custo de produção
O custo por peça cai acentuadamente à medida que a quantidade da encomenda aumenta, porque o custo de preparação é fixo por trabalho: uma produção de protótipo de uma a poucas peças paga essa taxa uma vez, repartida por quase nada. Uma produção de centenas ou milhares reparte essa mesma taxa de forma tão diluída que quase não se reflete no preço unitário. Os dados de mercado situam as peças de protótipo no intervalo de 50 a 500+ USD e as peças de produção em 5 a 100+ USD por unidade, sendo a diferença explicada quase inteiramente pelo volume, e não por qualquer alteração na própria peça.
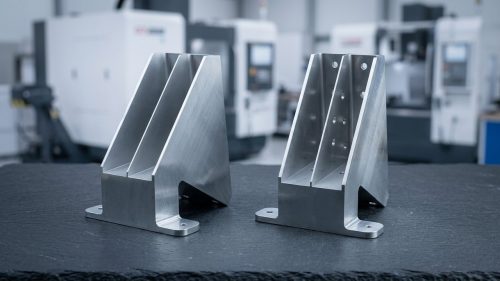
Considere um suporte de alumínio simples que exige 45 minutos de tempo de máquina e uma taxa de preparação/programação de 150 USD. A uma tarifa de oficina de 75 USD/hora, uma unidade custa os 150 USD completos de preparação mais cerca de 56 USD em tempo de máquina, aproximadamente 206 USD para um único protótipo. Encomende 100 do mesmo suporte e essa mesma taxa de preparação de 150 USD reparte-se por 1,50 USD por peça, enquanto os 56 USD de tempo de máquina por peça se mantêm iguais, já que cada unidade continua a levar 45 minutos a cortar, resultando em cerca de 57–58 USD por unidade — uma redução superior a 70% apenas por repartir o custo fixo de preparação por mais peças.
Um veio de alumínio torneado com um tempo de ciclo de 20 minutos segue a mesma matemática a partir de um ponto de partida diferente: à mesma tarifa de oficina de 75 USD/hora, uma unidade de protótipo única situa-se frequentemente perto de 75–95 USD, já com a preparação incluída, enquanto a mesma peça numa produção de 500 unidades fica tipicamente mais próxima de 18–25 USD cada, assim que esse custo de preparação é diluído.
Quantidade, material e acabamento interagem de forma mais estreita em volumes baixos: quanto custa a prototipagem rápida detalha como o preço de um único protótipo se reparte entre preparação, material e acabamento antes de o volume diluir qualquer uma dessas parcelas. A DEK trabalha sem pedido mínimo e com um prazo de protótipo de 3 dias, pelo que testar uma única peça antes de se comprometer com um lote de produção não exige atingir primeiro um limiar de volume.
Diferenças de custo entre fresamento, torneamento e 5 eixos
O fresamento, o torneamento e a usinagem de 5 eixos têm preços diferentes porque cada um resolve um problema de geometria diferente.
O custo de fresamento escala com o número de preparações e de mudanças de ferramenta que as cavidades, furos e faces de uma peça exigem; custo de fresamento CNC detalha melhor essa matemática material a material.
O custo de torneamento é determinado principalmente pela utilização do material em barra e pelo tempo de fuso, e não pela complexidade da preparação, uma vez que rodar a peça contra uma ferramenta fixa se adequa eficientemente a geometrias redondas, tipo veio; Custo do torneamento CNC detalha esse modelo de preços na íntegra.
O custo da usinagem de 5 eixos tem o valor/hora mais alto dos três, mas frequentemente o custo total mais baixo em peças complexas com múltiplas faces, porque o movimento simultâneo em cinco eixos elimina o reposicionamento que, de outra forma, multiplicaria os custos de preparação; como calcular os preços da usinagem CNC de 5 eixos quantifica esse compromisso.
| Processo | Principal fator de custo |
|---|---|
| Fresamento (3/4/5 eixos) | Complexidade da preparação + tempo de usinagem por elemento |
| Torneamento / torneamento tipo suíço | Aproveitamento do material em barra, tempo de fuso, comprimento da peça |
| Usinagem simultânea de 5 eixos | Complexidade de programação, valor/hora da máquina |
Peças torneadas do tipo veio, suportes fresados em várias faces e geometrias que só fazem sentido numa máquina de 5 eixos têm, cada uma, mecânicas de custo adicionais (desperdício de material em barra no torneamento, número de trocas de ferramenta no fresamento, tempo de programação nos 5 eixos) que afastam ainda mais o total de uma estimativa genérica. As peças de pequenos lotes em torneamento tipo suíço seguem uma lógica de custo totalmente diferente: o aproveitamento do comprimento da barra e a frequência de troca de ferramenta determinam o custo do torneamento tipo suíço mais do que as taxas de preparação isoladamente.
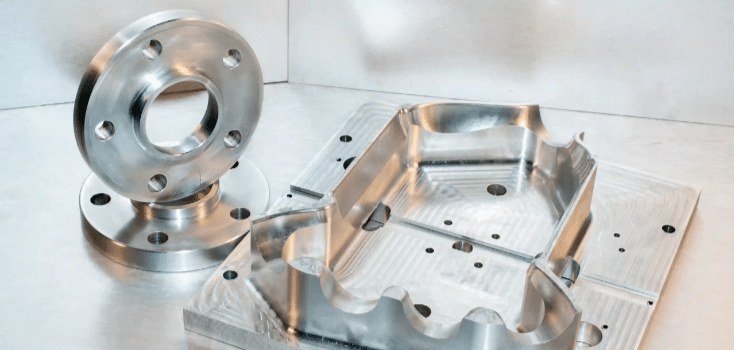
Custo da usinagem CNC de metais por material
A escolha do material define a base de custo antes de entrarem em jogo a complexidade, a tolerância ou o volume.
| Material | Custo relativo vs. alumínio | Porquê |
|---|---|---|
| Alumínio (6061, 6063, 5052) | 1x (referência) | Elevada maquinabilidade, amplamente disponível em stock, velocidades de corte rápidas |
| Latão / Bronze | 1,2 – 2x | Custo moderado da matéria-prima, ainda rápido de maquinar |
| Aço inoxidável (304, 316, 17-4PH) | 1,5 – 3x | Velocidades de corte mais lentas, desgaste de ferramenta mais rápido do que no alumínio |
| Titânio (Ti-6Al-4V) | 3 – 8x | Baixa maquinabilidade, ferramentas especializadas, avanços lentos |
| Plásticos de engenharia (PEEK, PTFE, Nylon) | 0,5 – 3x | Ampla variação: os plásticos de uso corrente são baratos, o PEEK e o PTFE custam mais por quilograma do que o alumínio |
A matéria-prima de aço e de aço inoxidável custa frequentemente menos por quilograma do que o bloco de alumínio (a barra de aço-carbono pode custar menos de 1 dólar por quilograma, contra 3–8 dólares para as ligas de alumínio), mas as velocidades de corte mais lentas e o desgaste de ferramenta mais rápido no aço inoxidável elevam o custo final de usinagem por peça para cerca de 1,5–3x o do alumínio, ainda que a matéria-prima em si seja mais barata.
O prémio do titânio é a maior diferença desta tabela: o custo do titânio resulta da combinação da disponibilidade do grau da liga, do rápido desgaste da ferramenta às velocidades de corte recomendadas e de tempos de ciclo várias vezes superiores aos do alumínio para a mesma geometria.
Como reduzir os custos de usinagem CNC
Há quatro alavancas que fazem mais diferença do que qualquer outra coisa num orçamento:
- Simplifique a geometria. Menos preparações, sem cavidades desnecessariamente profundas e furos de dimensões standard reduzem diretamente o tempo de usinagem.
- Relaxe as tolerâncias onde não são relevantes. Aplique tolerâncias apertadas apenas aos elementos críticos para o ajuste (ajustes eixo-furo, furos coaxiais) e deixe o resto na tolerância standard.
- Agrupe o seu pedido. Um pedido de 100 peças é mais barato por unidade do que cinco pedidos de 20, porque o custo de preparação é pago uma vez em vez de cinco.
- Escolha um material mais fácil de maquinar quando a aplicação o permitir: alumínio em vez de aço inoxidável, ligas standard em vez de ligas exóticas.
A espessura de parede, a profundidade da rosca e a preparação de fixação permitem poupanças adicionais para além destas quatro, abordadas em 10 dicas comprovadas para reduzir o custo das peças usinadas por CNC.
Deve usar uma calculadora de custos de usinagem CNC?
As calculadoras de custos CNC online são úteis para obter um número rápido e aproximado em peças simples: alumínio standard, geometria básica de 3 eixos, tolerâncias moderadas. Estimam razoavelmente bem o volume de material e um tempo de ciclo genérico para esse tipo de peça.
Onde falham é em tudo o que torne a geometria ou o material específicos: tolerâncias apertadas que exigem avanços mais lentos, trajetórias de ferramenta de 5 eixos que um algoritmo genérico não consegue modelar com exatidão, materiais exóticos como titânio ou Inconel com parâmetros de usinagem não standard, ou peças que exigem operações secundárias como anodização ou retificação. Uma calculadora não tem forma de conhecer o desenho real, pelo que só pode aproximar.
Para qualquer coisa além de um simples suporte ou casquilho, um orçamento real baseado num ficheiro CAD ou desenho vale mais do que qualquer estimativa de calculadora. Enviar um desenho diretamente a uma oficina através de contacto permite obter um valor associado à peça real em vez de uma estimativa genérica.
Obtenha um orçamento preciso de usinagem CNC
Uma oficina precisa de cinco informações para orçamentar uma peça com precisão: um ficheiro CAD ou desenho (os ficheiros STEP funcionam bem), o material, os requisitos de tolerância nas características críticas, a quantidade necessária e qualquer acabamento superficial especificado. Omitir qualquer um destes pontos obriga a oficina a adivinhar, o que ou inflaciona o orçamento para cobrir o risco ou produz um valor que muda assim que chega a especificação real.
A DEK trabalha com mais de 50 metais e plásticos de engenharia (incluindo alumínio, aço inoxidável, titânio, latão, cobre, Inconel, Kovar, PEEK e PTFE) usinados segundo sistemas de qualidade ISO 9001, ISO 13485:2016 e AS9100D, sem pedido mínimo e com prazos de prototipagem tão rápidos como 3 dias. Contacte-nos com um desenho e a quantidade para obter um valor específico do projeto em vez de uma média do setor.
Perguntas frequentes
Como se estima o custo de usinagem CNC?
Some o custo do material, a taxa de preparação/programação, o tempo de maquinagem multiplicado pela tarifa horária da oficina e quaisquer encargos de acabamento ou inspeção. Intervalos aproximados do setor (50–150 $/h, 50–1 000 $+ de preparação) servem para uma estimativa grosseira; um valor preciso exige um ficheiro CAD ou desenho enviado a uma oficina para um orçamento real.
Porque é que a usinagem CNC é tão cara?
O custo reflete fatores reais: máquinas-ferramentas de precisão que custam dezenas de milhares de dólares, mão de obra qualificada de programação e preparação, ferramentas que se desgastam e precisam de substituição e material que, muitas vezes, é mais caro do que o material bruto para fundição ou estampagem. Tolerâncias apertadas e geometrias complexas acrescentam tempo de máquina a tudo isto.
Qual é o custo da usinagem CNC por hora?
As tarifas das oficinas situam-se geralmente entre 50 e 150 $ ou mais por hora, dependendo do tipo de máquina e da precisão exigida. Um trabalho básico de 3 eixos em alumínio fica próximo do limite inferior; um trabalho de 5 eixos num material mais duro, como aço inoxidável ou titânio, fica próximo do topo desse intervalo.
Existe uma calculadora de custos de usinagem CNC fiável?
As calculadoras dão uma estimativa rápida e aproximada para peças simples em materiais padrão com tolerâncias básicas. Não são fiáveis para geometrias complexas de 5 eixos, tolerâncias apertadas ou metais exóticos, uma vez que estes exigem um orçamento real com base num desenho em vez de um algoritmo genérico.
Como varia o custo da usinagem CNC consoante o metal?
O alumínio é a opção comum mais barata e a referência de preço. O aço e o aço inoxidável custam aproximadamente 1,5 a 3 vezes o custo do alumínio, porque são cortados mais lentamente e desgastam as ferramentas mais depressa. O titânio é o mais caro, com 3 a 8 vezes o custo do alumínio. O preço final por peça depende ainda muito da complexidade, da tolerância e da quantidade encomendada.

ESCRITO POR
A Dany apoia grandes clientes internacionais, garantindo uma comunicação fluida, a interpretação de desenhos e a coordenação de projetos. Está familiarizada com fluxos de trabalho de maquinagem de pequenos lotes e com a colaboração entre equipas. Nos tempos livres, gosta de gastronomia, viagens e de descobrir novos lugares.
Artigos relacionados
-
 10 dicas para usinagem CNC de um suporte com tolerância apertada
-
 Como otimizar o design do impulsor para o máximo desempenho
-
 Como escolher o tipo de flange certo para a sua aplicação
-
 Fresamento CNC de cobre: um guia informativo
-
 Usinagem de rebaixo: processo, tipos, aplicações e dicas
-
 Desenho técnico: importância, componentes básicos e dicas
-
 Usinagem CNC de policarbonato (PC): tudo o que deve saber
-
 Tipos de ajustes: como escolher o ajuste certo em engenharia
-
 Fabricação de suportes em chapa metálica: guia definitivo

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








