









Broca vs. mandrilar vs. alargar: comparação detalhada

ESCRITO POR
Bing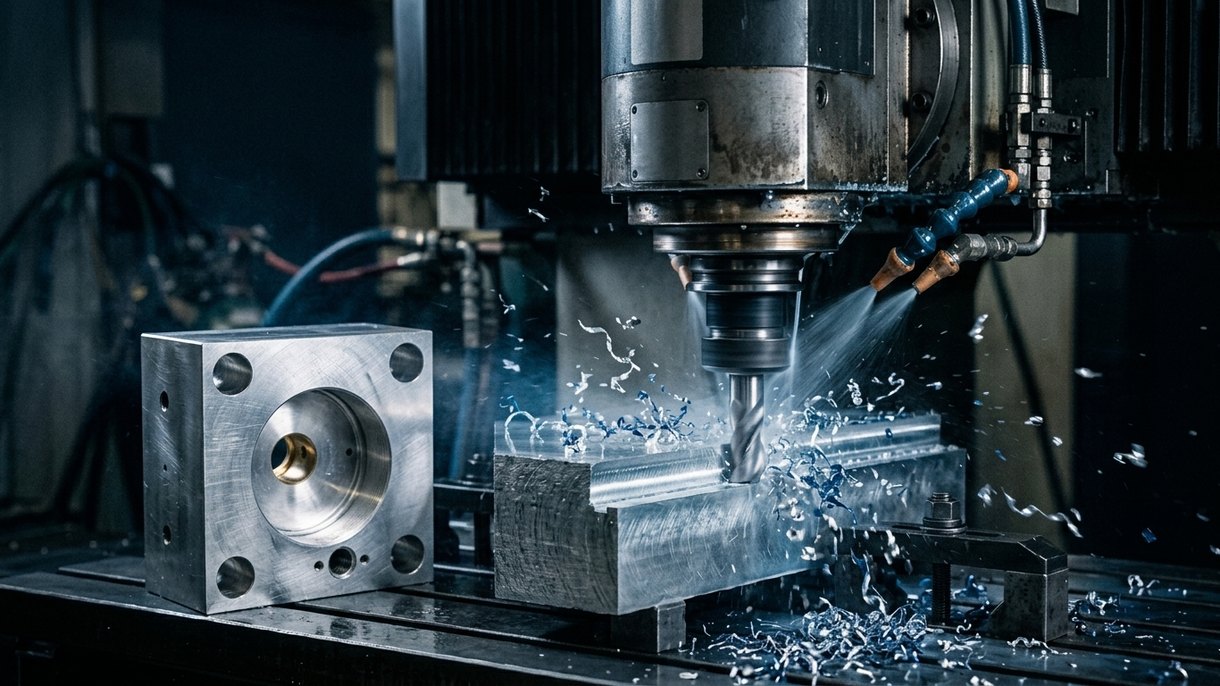
A broca, a mandrilagem e o alargamento são três técnicas de maquinagem importantes na indústria. Cada uma produz ou modifica furos com métodos específicos.
Neste artigo, vai conhecer as diferenças entre broca, mandrilagem e alargamento, as suas semelhanças, aplicações e como escolher o melhor método para fazer furos com precisão.
O que é a broca?
A broca cria um novo furo cilíndrico utilizando uma ferramenta de corte rotativa. A ferramenta é uma broca com canais que cortam e removem as aparas. Utiliza-se a broca para iniciar a maioria das características interiores antes de qualquer etapa de acabamento.
Comparada com outros métodos, a broca é rápida, eficiente e económica. Não oferece um ajuste nem uma lisura perfeitos. Considere-a como a primeira passagem que remove a maior parte do material.
Como funciona a broca?
- Marcar a broca na vertical em relação à superfície.
- Definir a velocidade do fuso e o avanço de acordo com o material.
- Fornecer refrigerante centralmente enquanto as caneluras transportam as aparas para fora.
- Utilizar broca escalonada ou refrigerante através da ferramenta para furos profundos.
- Refinar e medir antes de qualquer processo de apoio.
Tipos de broca
Broca helicoidal
A broca helicoidal é a técnica de furação mais familiar e comum. Utiliza uma broca com caneluras em espiral que cortam o material enquanto removem simultaneamente as aparas da zona de corte.
Esta técnica apresenta resultados na maioria dos metais, plásticos e compósitos, tornando-a aplicável à furação polivalente numa grande variedade de diâmetros. Pela sua flexibilidade, a broca helicoidal é normalmente a escolha predefinida nos processos de maquinagem.
Furação profunda
A furação profunda é utilizada quando a profundidade do furo ultrapassa dez vezes a sua secção transversal. As brocas padrão enfrentam dificuldades na remoção de aparas e no desvio da ferramenta nestes casos, o que pode originar desvios ou falha da ferramenta. Para resolver isto, utilizam-se etapas de furação especiais, furos-piloto e sistemas modernos de controlo de refrigerante.
A furação profunda garante precisão, retidão e remoção consistente de aparas em aplicações como a fabricação de moldes, aeroespacial e perfuração de petróleo.
Furação por canhão
A furação por canhão é um processo especialmente concebido para a produção de furos com uma relação comprimento-diâmetro particularmente elevada. Estes furos são feitos com ferramentas de corte de aresta única, que possuem canais internos de refrigerante destinados à remoção rápida de aparas. Esta técnica assegura um alinhamento perfeito e um revestimento notável em condições que ainda provocam variações reduzidas.
Trepanagem
A trepanagem é uma técnica de furação única que remove um anel de material deixando um núcleo sólido. Em vez de transformar todo o furo em aparas, a trepanagem retira o material numa só peça, o que pode poupar custos de recursos naturais e reduzir o consumo de energia.
Esta técnica é ideal para gerar furos de grande diâmetro em materiais espessos, normalmente aplicada no processamento de recipientes sob pressão, na fabricação naval e em aplicações de engenharia pesada.
Vantagens e desvantagens da broca
A broca é a melhor forma de fazer furos. Prepara as operações de acabamento seguintes. Descubra os compromissos abaixo:
Vantagens
- Abrir um furo muito rapidamente.
- O custo das ferramentas é também o mais baixo na maioria dos casos.
- Compatível com uma vasta gama de materiais.
- Programação e configuração simples.
- É possível uma elevada taxa de processamento na usinagem CNC.
Desvantagens
- Precisão e circularidade equilibradas.
- Os acabamentos superficiais são mais rugosos do que os obtidos com técnicas de acabamento.
- O desvio pode afetar a posição verdadeira.
- Pode exigir mandrilagem ou alargamento posterior.
Aplicações da broca
- Furos-guia para acabamento, calibração e conformação.
- Furos de espaçamento para fixações e parafusos.
- Canais de líquido, refrigerante e cablagem.
- Produção em grande volume de furos comuns.
O que é a mandrilagem?
A mandrilagem alarga e retifica um furo existente, utilizando uma ferramenta de corte único. Proporciona o tamanho, o alinhamento e a geometria precisos após a furação ou a fundição. A mandrilagem melhora a circularidade, a retidão e a localização.
A mandrilagem pode ser realizada em fresadoras. É muito mais lenta do que a furação, mas oferece o mais elevado grau de controlo sobre o diâmetro e o eixo.
Como funciona a mandrilagem?
- Comece com um furo pré-furado ou fundido.
- Encaixe uma barra de mandrilar ou uma cabeça de mandrilar equipada com um único inserto.
- Faça cortes ligeiros, monitorizando a deflexão e o chatter.
- Defina o offset para exceder o diâmetro alvo.
- Confirme o alinhamento e a posição real.
Tipos de mandrilagem
Mandrilagem horizontal
Ideal para peças inteiras que não rodam. A barra é apoiada e a flexão é controlada.
Mandrilagem vertical
Adequada para peças grandes e pesadas. Nas máquinas verticais, utiliza a gravidade para a evacuação das aparas.
Mandrilagem em linha
Alinha uma série de furos alinhados na posição correta, normalmente realizada em reparação e equipamento pesado.
Mandrilagem inversa
Para um contra-diâmetro maior, a mandrilagem inversa é frequentemente utilizada quando é necessária uma saída.
Vantagens e desvantagens da mandrilagem
A mandrilagem é a etapa de precisão antes do acabamento ultrafino. Conheça os seus pontos fortes e as suas limitações.
Vantagens
- Alinha e torna concêntrico.
- Controlo preciso do tamanho com ajustabilidade.
- Melhora a circularidade e a retidão.
- Grande diâmetro.
- Furos cegos e passantes.
Desvantagens
- Não consegue criar um furo a partir de um material maciço.
- Mais lenta do que a furação na remoção de material.
- Elevado risco de chatter da ferramenta em grandes balanços.
- Requer preparação e inspeção especializadas.
- O custo das ferramentas aumenta com a profundidade e o tamanho.
Aplicações da mandrilagem
- Assentos de rolamentos e casquilhos.
- Boa precisão em caixas e furos de caixas de velocidades.
- Elementos do bloco do motor e do cilindro.
- Furos de válvulas e coletores de grandes dimensões.
- Alinhamento de máquinas de caixa dividida.
O que é a alargamento?
O alargamento é uma operação de acabamento com múltiplos gumes que ajuda a levar um furo já existente à medida correta, com uma superfície lisa. Remove pouca sobremetal. Quando o ajuste e o acabamento finais são cruciais, o alargamento é a escolha.
O alargamento não consegue corrigir erros de localização. Além disso, pode atingir a medida perfeita. Por isso, para ter sucesso, mantenha os erros de alinhamento ao mínimo antes do alargamento.
Como funciona o alargamento?
- Fure com diâmetro inferior ou mandrile próximo da medida final.
- Deixe uma folga de sobremetal consistente para a ferramenta de calibração.
- Alinhe cuidadosamente a ferramenta com o eixo de furação.
- Utilize um avanço constante e lubrificação suficiente.
- Meça regularmente para confirmar a medida.
Tipos de alargadores
Alargadores retos
Alargadores com diâmetro constante e canais retos. Utilização comum em furos passantes e diversos materiais.
Alargadores para pinos cónicos
Para produzir furos cónicos para pinos cónicos. Úteis para o alinhamento com bloqueio mecânico.
Alargadores de cabeça
Alargadores de grande diâmetro que se fixam num mandril. Económicos para furos grandes.
Alargadores ajustáveis
Um design de lâminas flexíveis que cobre uma pequena gama de tamanhos, prático para manutenção e reparação.
Vantagens e desvantagens do alargamento
O alargamento é a etapa final de calibração quando as variações e o acabamento são importantes. Controle a qualidade do furo inicial para obter os melhores resultados.
Vantagens
- São mantidas tolerâncias diamétricas muito apertadas.
- Obtém-se um excelente acabamento superficial.
- Ciclo rápido para remoção de pouco material.
- Boa vida útil da ferramenta com lubrificante.
- Previsível e repetível.
Desvantagens
- Não consegue produzir furos nem definir a localização com precisão.
- Pode ser necessário uniformizar a folga de sobremetal.
- Por vezes é difícil evitar a queima no furo devido ao calor e à acumulação de aparas.
- Não é adequado para cortes interrompidos.
- Capacidade limitada para corrigir furos fora de redondo.
Aplicações do alargamento
- Furos para cavilhas e pinos com ajuste forçado.
- Furos de precisão para dispositivos, fixações ou ferramentas.
- Caixas de válvulas hidráulicas e pneumáticas.
- Ajuste preciso para aplicações médicas e aeroespaciais.
Broca vs. Mandriladora vs. Alargador: Tabela Comparativa
| Fator | Broca | Mandriladora | Alargador |
|---|---|---|---|
| Cria Novo Furo | Sim | Não | Não |
| Objetivo Principal | Remoção rápida de material | Tamanho e geometria corretos | Tamanho final e acabamento uniforme |
| Corrige Localização/Eixo | Baixa | Alta | Nenhuma |
| Tolerância Típica* | ±0,10–0,30 mm | ±0,05–0,10 mm | ±0,005–0,020 mm |
| Acabamento Superficial (Ra) | ~3,2–6,3 µm | ~1,6–3,2 µm | ~0,4–0,8 µm |
| Velocidade | Mais rápida | Moderada | Rápida, corte leve |
| Custo Por Furo | Mais baixo | Médio | Médio |
| Ideal Para | Novos furos | Alinhamento + ampliação | Precisão final |
Quais são as Semelhanças entre Broca, Mandriladora e Alargador?
- Todos são processos de remoção de material para a criação de furos.
- Todos podem ser executados em CNC e com brocas.
- Todos beneficiam de fixação firme e fluido de corte.
- Pode combiná-los num único programa.
- Cada um requer um controlo adequado da apara.
Diferentes Tipos de Furos
Furo Passante: Atravessa completamente a peça.
Furo Cego: Termina antes de atravessar; a profundidade deve ser rigorosamente controlada.
Furo Roscado: Possui rosca interna para fixar elementos de fixação.
Rebaixo Cilíndrico: Degrau de fundo plano para acomodar cabeças de parafusos.
Furo Cónico: Normalmente, variações de diâmetro ao longo do eixo para pinos ou vedantes.
Qual é o Melhor Método de Furação para Tolerâncias Apertadas?
Aplique um processo, e não um único processo. Na maioria das peças, deve fazer-se primeiro um furo-piloto, depois mandrilar para alinhamento e, em seguida, alargar até à dimensão final. Nesta ordem, controlam-se a localização, a geometria e o acabamento. A localização define-se durante a furação, enquanto a mandrilagem finaliza o eixo e a circularidade. Nesta comparação específica, o alargamento proporciona a dimensão e o acabamento exatos após o pré-dimensionamento.
Margens práticas:
- 0,10-0,30 mm de sobremetal a deixar para alargar furos pequenos.
- 0,05 a 0,10 mm em relação à dimensão final para aproximação com precisão de mandrilagem.
- Verifique a excentricidade, a rigidez da fixação e o fluido de corte antes do acabamento.
Conclusão
Agora compreende a diferença entre broca, mandriladora e alargador, e onde cada um é preciso. Utilize a broca para criação, a mandriladora para geometria e o alargador para o dimensionamento final.
Precisa de furos com tolerâncias apertadas sem margem para erros? A DEK oferece furação, mandrilagem e alargamento CNC com apoio DFM e prazos rápidos. Partilhe os seus desenhos, e recomendaremos o percurso ideal em termos de custo, rapidez e precisão.

ESCRITO POR
Bing gere a produção diária, incluindo planeamento, coordenação do fluxo de trabalho e controlo do chão de fábrica. Tem forte experiência em processos de usinagem, ferramentas e resolução prática de problemas. Nos tempos livres, gosta de exploração ao ar livre e viagens de aventura.
Artigos Relacionados
-
 Zincagem vs niquelagem: qual é a diferença?
-
 Invar vs Kovar: diferenças e aplicações
-
 Guia de contactos de bateria
-
 ABS vs Polipropileno: Qual é o Melhor?
-
 Guia do veio de hélice marítima
-
 O Guia para Principiantes sobre Virabrequim e Árvore de Cames
-
 Corrosão vs Oxidação vs Ferrugem: Comparação Detalhada
-
 Magnésio vs Titânio: Comparação de Metais Leves
-
 Dispositivos e fixações: diferenças e aplicações

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








