









O Guia Definitivo da Eletroerosão por Penetração

ESCRITO POR
Bing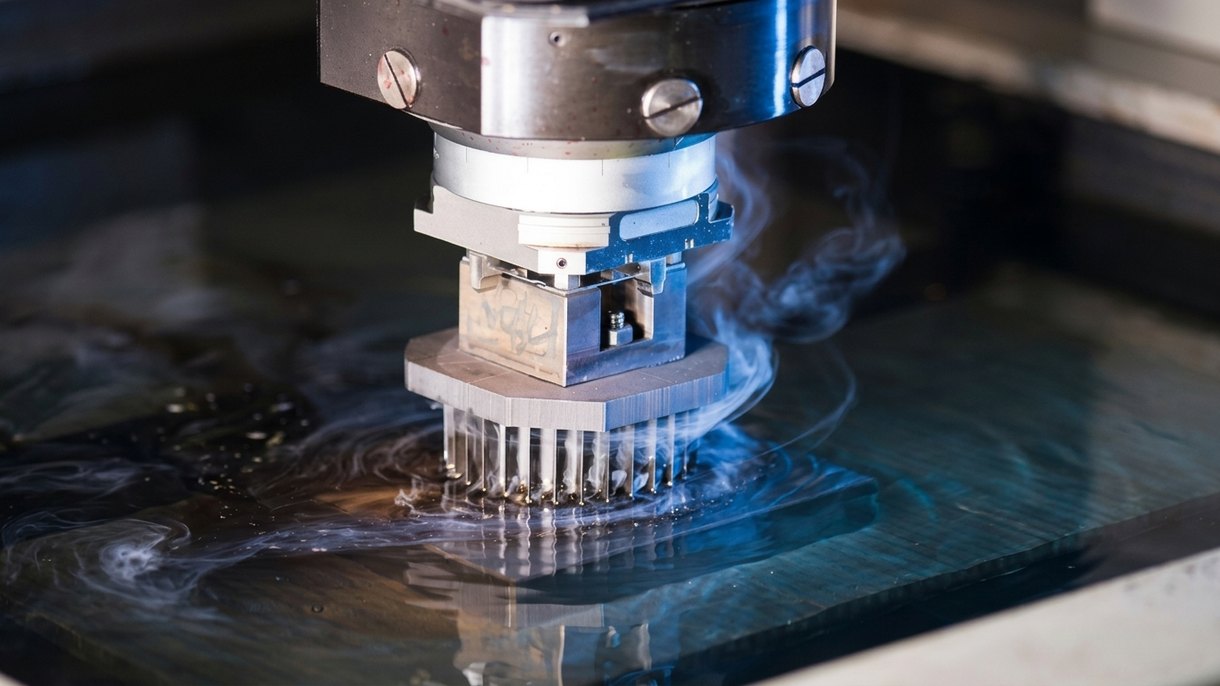
A eletroerosão por penetração (EDM — Electrical Discharge Machining) é um processo de maquinagem que utiliza descargas elétricas para dar forma a materiais condutores, principalmente metais. É amplamente utilizada em muitas indústrias para fabricar com precisão componentes metálicos como moldes e matrizes.
No entanto, saber quando e como utilizar melhor as máquinas de eletroerosão por penetração pode ser difícil. Muitos fatores exigem uma consideração cuidadosa, incluindo a seleção do material do elétrodo, o caudal do fluido dielétrico, os requisitos de qualidade do acabamento superficial, o controlo da folga de faísca, bem como outros parâmetros importantes relevantes para a aplicação em questão.
Assim, este artigo do blog procura oferecer uma visão geral de fácil compreensão de “Uma Introdução Básica à Eletroerosão por Penetração”, para que possa obter melhores perceções sobre quando poderá necessitar deste tipo sofisticado de tecnologia de maquinagem.
Saiba como os seus projetos podem beneficiar dela em termos de eficiência e resultados de precisão!
O que é a Eletroerosão por Penetração?
A eletroerosão por penetração, ou Electrical Discharge Machining, é um processo de maquinagem de metais que utiliza faíscas elétricas para erodir material e criar moldes, matrizes e peças.
A principal diferença entre a eletroerosão por penetração e outros processos de maquinagem é que esta se baseia numa corrente elétrica de alta tensão para remover material sem contacto direto.
Isto significa que não é necessária qualquer ferramenta de corte física. Em vez disso, um elétrodo de grafite forma um “positivo” da cavidade para a qual as faíscas arrancam fragmentos do material em bruto. A folga de faísca entre eles é muito pequena (em média, apenas cerca de um décimo de milímetro de largura), o que evita o empenamento ou a fusão devido à acumulação excessiva de calor durante o processamento.
Além disso, como não são utilizadas ferramentas de corte físicas, o seu equipamento sofre menos desgaste do que com os métodos de maquinagem tradicionais — o que significa mais produção por menos dinheiro!
Como Funciona a Eletroerosão por Penetração?
O processo de eletroerosão por penetração, comummente conhecido como electrical discharge machining (EDM), utiliza uma combinação de eletricidade de alta tensão e um líquido isolante para produzir peças com extrema precisão. Eis uma visão geral do processo:
- A peça a maquinar, tipicamente um metal ou material condutor, é submersa num fluido dielétrico (normalmente óleo ou água desionizada) para evitar a formação de arcos e eliminar os detritos.
- Uma ferramenta ou elétrodo é moldado de acordo com as características desejadas e é ligado à fonte de alimentação. A peça a maquinar também é ligada à fonte de alimentação.
- O elétrodo e a peça a maquinar são aproximados, mas não se tocam. A pequena folga entre eles é preenchida com o fluido dielétrico.
- É aplicada uma diferença de potencial entre o elétrodo e a peça a maquinar. Ocorre uma descarga elétrica ou faísca através da folga quando a tensão é suficientemente elevada.
- As faíscas de alta energia geradas durante a descarga vaporizam ou erodem uma pequena quantidade de material tanto do elétrodo como da peça a maquinar. O fluido dielétrico ajuda a arrefecer o processo e a eliminar as partículas erodidas.
- O elétrodo é controlado e guiado com precisão sobre a peça a maquinar para seguir o percurso desejado e criar a forma desejada.
- O fluido dielétrico é continuamente circulado para manter uma folga consistente, remover detritos e arrefecer a zona de maquinagem.
- A eletroerosão por penetração é conhecida pela sua capacidade de criar formas intrincadas e precisas com elevada exatidão. O processo pode ser ajustado com precisão para alcançar o acabamento superficial desejado.
Quais são as Vantagens e Desvantagens da Eletroerosão por Penetração?
Depois de compreender as complexidades operacionais da eletroerosão por penetração, vamos analisar as suas vantagens e desvantagens, que são fundamentais para os engenheiros considerarem.
Esta tecnologia apresenta vantagens únicas e também certas limitações. Eis uma análise direta de cada uma, formatada de forma concisa para referência rápida e clareza.
| Vantagens | Desvantagens |
|---|---|
| A eletroerosão por penetração corta materiais duros com facilidade. Requer polimento mínimo ou nenhum pós-processamento. Corta com precisão materiais finos sem distorção. Processo eficiente que aumenta o débito. Lida eficazmente com qualquer dureza de material. O desgaste do elétrodo é mínimo, prolongando a vida útil do elétrodo. Cria características de dimensões micrométricas com elevada precisão. O processo sem contacto elimina as tensões mecânicas. | Os cortes de espessura total necessitam de uma aresta ou de um furo pré-existente para iniciar. Mais lento do que alguns outros processos de maquinagem para remoção de material em volume. A configuração complexa pode exigir operadores qualificados. Custos operacionais mais elevados em comparação com a maquinagem convencional. A taxa de remoção de material pode ser baixa para peças de maiores dimensões. A fabricação de elétrodos pode ser demorada e dispendiosa. Não é adequado para peças de paredes muito finas devido a possível empenamento. Risco de fissuras superficiais se não for operado em condições ótimas. |
Como escolher materiais para eletroerosão por penetração?
Escolher os materiais certos para a eletroerosão por penetração (EDM) implica considerar vários fatores para garantir o desempenho e a eficiência ótimos.
Eis alguns fatores fundamentais a considerar ao selecionar materiais para eletroerosão por penetração:
Condutividade: A eletroerosão por penetração depende da condutividade elétrica do material da peça. Materiais com elevada condutividade elétrica, como o cobre e a grafite, são habitualmente utilizados na eletroerosão por penetração.
Ponto de fusão: O material deve ter um ponto de fusão elevado para suportar o calor intenso gerado durante o processo de EDM. Materiais de alta temperatura, como o tungsténio e certas cerâmicas, são frequentemente adequados para a eletroerosão por penetração.
Dureza: O material da peça deve ser suficientemente duro para manter a forma e as tolerâncias durante a maquinagem. Materiais duros, como aços para ferramentas e carbonetos, são habitualmente utilizados.
Maquinabilidade: Alguns materiais são mais facilmente maquinados com processos de EDM do que outros. Materiais com boa maquinabilidade podem resultar em operações de EDM mais rápidas e eficientes. A grafite, por exemplo, é conhecida pela sua excelente maquinabilidade em aplicações de EDM.
Resistência ao desgaste: O material deve apresentar boa resistência ao desgaste para suportar a natureza abrasiva do processo de EDM. Os aços para ferramentas e outras ligas resistentes ao desgaste são frequentemente escolhidos pela sua durabilidade.
Condutividade térmica: Uma elevada condutividade térmica ajuda a dissipar o calor gerado durante o processo de EDM, evitando o desgaste excessivo da ferramenta e mantendo a precisão dimensional. O cobre e certas ligas são conhecidos pela sua boa condutividade térmica.
Custo do material: Considere o custo da matéria-prima, uma vez que pode influenciar significativamente o custo global de fabrico. É essencial equilibrar os requisitos de desempenho com as considerações de custo.
Dimensão e complexidade da peça: A dimensão e a complexidade da peça a maquinar podem influenciar a seleção do material. Alguns materiais podem ser mais adequados para formas ou dimensões específicas, e deve considerar-se a facilidade de maquinar geometrias complexas.
Requisitos de acabamento superficial: O acabamento superficial desejado da peça final é uma consideração importante. Alguns materiais podem proporcionar naturalmente um acabamento mais liso, enquanto outros podem exigir processos de acabamento adicionais.
Impacto ambiental: Considere o impacto ambiental do material escolhido, especialmente se trabalhar em setores com regulamentações específicas ou objetivos de sustentabilidade.
Material do elétrodo-ferramenta: O material utilizado para o elétrodo-ferramenta (normalmente de cobre ou grafite) deve complementar o material da peça para obter uma remoção de material eficiente e minimizar o desgaste da ferramenta.
Quando precisa de eletroerosão por penetração?
A eletroerosão por penetração é essencial para efetuar cortes precisos em metais duros. É preferida ao corte de aço para ferramentas em relação à usinagem CNC porque se destaca no corte preciso de superfícies exigentes.
Este método é vantajoso para criar detalhes complexos, como nervuras finas ou cavidades cegas, em componentes de metal duro com precisão excecional.
No fabrico de dispositivos médicos, a eletroerosão por penetração é valiosa para moldar formas complexas e altamente precisas que não são facilmente alcançáveis com métodos tradicionais.
As suas aplicações estendem-se à aeronáutica, eletrónica, joalharia e moldagem por injeção para prototipagem rápida, oferecendo produção económica de peças precisas a partir de materiais exigentes sem comprometer a qualidade.
Diferença entre eletroerosão por penetração e eletroerosão a fio
Esta tabela resume as principais diferenças entre a eletroerosão por penetração e a eletroerosão a fio em termos de tipo de elétrodo, processo de corte, remoção de material, aplicações, adequação a formas complexas, prazo de entrega, versatilidade, procura industrial, dependência do operador e adequação à prototipagem.
| Característica | A eletroerosão por penetração | Eletroerosão a fio |
|---|---|---|
| Tipo de elétrodo | Utiliza um elétrodo | Utiliza um fio fino feito de liga de latão |
| Processo de corte | O fluido dielétrico conduz a corrente das faíscas | Os fios CNC recortam continuamente a forma existente |
| Remoção de material | O material é pulverizado | O material é cortado pelo fio |
| Aplicação | Fabrico de moldes, ferramentas, alta precisão | Operações de ranhuração rápidas e precisas |
| Formas complexas | Adequado para formas complexas com arestas profundas ou orifícios pequenos | Adequado para formas geometricamente complexas |
| Prazo de entrega | Alta precisão alcançada rapidamente | Prazo de entrega mais rápido para componentes protótipo ou de série |
| Versatilidade | Elétrodos personalizados para formas complexas | Orientado por coordenadas absolutas para maior precisão |
| Procura industrial | Procurado para aplicações de precisão | Muito procurado nas exigências industriais modernas |
| Dependência do operador | Requer operadores qualificados | Menor dependência do operador graças ao controlo CNC |
| Adequação para prototipagem | Adequado para protótipos de alta precisão | Produção rápida de protótipos geometricamente complexos |
Qual é a principal semelhança entre a eletroerosão por penetração e a eletroerosão a fio?
A eletroerosão por penetração e a eletroerosão a fio partilham uma semelhança fundamental na utilização de corrente elétrica ou faíscas para remover material de uma peça.
Ambos os métodos envolvem a imersão de um elétrodo num fluido isolante para gerar faíscas que erodem o metal.
Esta característica comum permite a sua aplicação no fabrico de moldes, corte de estampos, ferramentas rápidas e na criação de detalhes intrincados como nervuras profundas e cavidades cegas.
Aplicações da eletroerosão por penetração
Este processo de usinagem é normalmente utilizado para formas e cavidades complexas de alta precisão em materiais de difícil maquinagem, como alumínio, aço inoxidável e aços carbono temperados, sendo ideal para criar estampos metálicos, moldes de injeção de plástico e outros componentes intrincados.
Continue a ler para saber mais sobre as aplicações de produção comuns da eletroerosão por penetração.
Fabrico de moldes: A eletroerosão por penetração é comummente utilizada no fabrico de moldes para produzir moldes intrincados e detalhados, garantindo elevada precisão na replicação de formas complexas para fundição ou conformação de materiais.
Estampos: No fabrico de estampos, a eletroerosão por penetração é utilizada para moldar e refinar estampos com precisão, permitindo a produção de produtos estampados ou conformados consistentes e finamente detalhados.
Ferramentas rápidas: A eletroerosão por penetração é utilizada em processos de ferramentas rápidas, onde a produção rápida e precisa de ferramentas é crucial, frequentemente para prototipagem ou séries de produção curtas.
Moldes de injeção: A tecnologia é utilizada na criação de moldes para processos de moldagem por injeção, garantindo a produção de peças plásticas com especificações exatas.
Criação de nervuras profundas e finas: A eletroerosão por penetração destaca-se na criação de detalhes intrincados como nervuras profundas e finas com elevada precisão, permitindo a produção de componentes com geometrias complexas.
Criação de cavidades cegas: As cavidades cegas, que não atravessam a peça, podem ser maquinadas com precisão através da eletroerosão por penetração, tornando-a adequada para aplicações que exigem detalhes fechados.
Criação de chavetas cegas: A eletroerosão por penetração é utilizada para fabricar chavetas cegas, que são ranhuras rebaixadas usadas para fixar chavetas em componentes de máquinas. O método garante uma formação precisa e controlada da chaveta.
Estrias internas: As estrias internas, utilizadas para transmitir binário em veios e engrenagens, podem ser maquinadas eficientemente com eletroerosão por penetração, garantindo um elevado grau de precisão nos perfis de estrias dentro de uma peça.
Que setores precisam de eletroerosão por penetração?
A eletroerosão por penetração é uma tecnologia amplamente utilizada em muitos setores, particularmente nos que envolvem fabrico metalúrgico complexo. Eis por que é essencial em vários setores:
Fabrico de moldes e estampos: a eletroerosão por penetração é crucial para criar moldes e estampos intrincados com elevada precisão e detalhes finos. Os moldes destinam-se à moldagem por injeção de plástico ou os estampos ao estampagem de metal.
Aeroespacial: A indústria aeroespacial exige componentes de alta precisão, e a eletroerosão por penetração garante exatidão na moldagem e acabamento das peças. É utilizada no fabrico de pás de turbina, componentes de motores ou peças complexas para aeronaves.
Médico: A eletroerosão por penetração é essencial para produzir componentes pequenos e complexos exigidos em dispositivos médicos com tolerâncias apertadas. É utilizada na produção de componentes para pacemakers, instrumentos cirúrgicos ou implantes ortopédicos.
Eletrónica: A eletroerosão por penetração é utilizada para criar formas precisas e complexas para componentes eletrónicos, garantindo uma funcionalidade ideal. Permite fabricar peças complexas para microeletrónica, conectores ou pequenos sensores.
Automóvel: A indústria automóvel recorre à eletroerosão por penetração para a usinagem de precisão de peças complexas com tolerâncias apertadas. Permite criar moldes para peças de automóveis, como componentes de motores ou peças de transmissão.
Joalharia: A eletroerosão por penetração é utilizada para criar designs complexos e detalhados em joalharia, oferecendo elevada precisão na moldagem de metais preciosos. É utilizada na produção de peças de joalharia fina com padrões complexos ou designs elaborados.
Conclusão
A eletroerosão por penetração é uma tecnologia de usinagem essencial utilizada em diversas indústrias, devido à sua capacidade de produzir detalhes precisos e complexos de forma eficiente. Pode ser aplicada na criação de moldes metálicos, estampos, ferramentas, ferramentas rápidas, moldes de moldagem por injeção e estrias internas.
Com a sua capacidade de perfuração através de um processo sem contacto e a flexibilidade para formas complexas, mantendo a exatidão, a eletroerosão por penetração continuará a ser uma ferramenta popular para aplicações de precisão durante muitos anos.

ESCRITO POR
O Bing gere a produção diária, abrangendo o planeamento, a coordenação do fluxo de trabalho e o controlo do chão de fábrica. Tem uma forte experiência em processos de usinagem, ferramentas e resolução prática de problemas. Nos tempos livres, gosta de exploração ao ar livre e de viagens de aventura.
Artigos relacionados
-
 Guia do aço para ferramentas D2
-
 Zincagem vs niquelagem: qual é a diferença?
-
 O Guia Definitivo Sobre Eixos Roscados
-
 7050 vs 7075 Alumínio: Qual é a diferença?
-
 Guia completo sobre fundição sob pressão
-
 Símbolos de desenho técnico: guia completo
-
 Guia de contactos de bateria
-
 Estria vs. Serrilhado: Qual é a diferença?
-
 Serviços de fabricação de chapa metálica personalizada

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








