









Serviços de polimento de metal para peças usinadas por CNC
Os serviços de polimento de metal da DEK conferem às peças que usinamos internamente um acabamento escovado, acetinado, polido ou espelhado no mesmo pedido. Os resultados espelhados atingem Ra 0,02–0,05 µm.
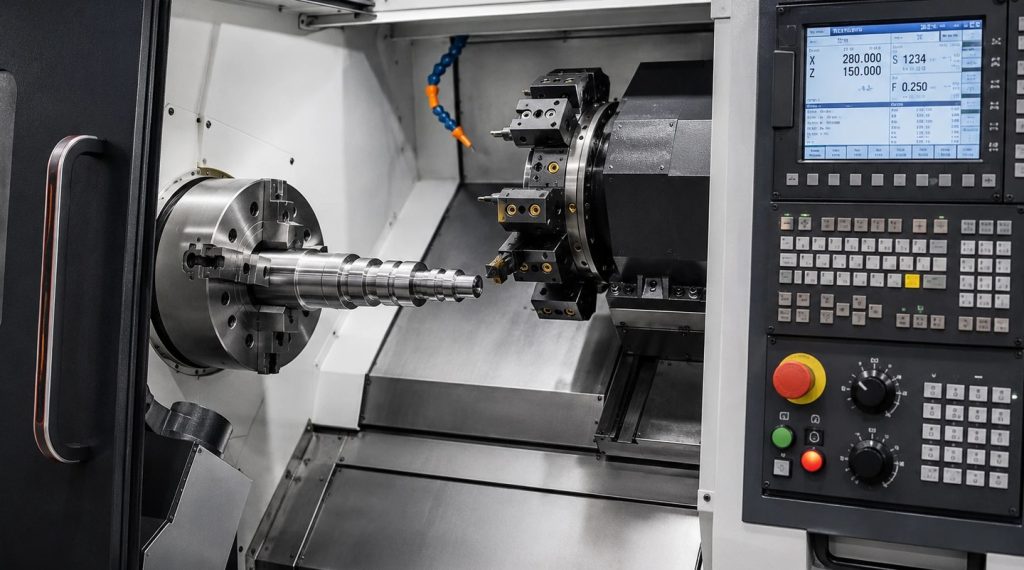
- 0,02–0,05 µm Ra espelhado
- 5–8 dias Protótipos polidos
- sem pedido mínimo Pedido mínimo


Da peça usinada à peça polida
O polimento é planeado juntamente com a usinagem na mesma revisão de engenharia que define o Ra e a sobremetalha; não aceitamos pedidos apenas de polimento para peças fabricadas noutro local.
O que o polimento oferece e onde ter atenção
O polimento melhora a função e o aspeto das faces usinadas, mas remove material e arredonda arestas, pelo que algumas peças necessitam de outro acabamento.
-

Principais vantagens
- Ra baixo em faces funcionais: o polimento com granulometria 400–1200 atinge Ra 0,1–0,2 µm para faces de vedação e deslizamento
- Espelho verdadeiro em 304 e 316: a pasta de diamante atinge Ra 0,05 µm ou melhor
- O grão escovado disfarça marcas: o acabamento escovado ou acetinado #120–#240 com Ra 0,4–0,8 µm disfarça marcas de manuseamento
- Melhor base para revestimentos: a galvanoplastia e a anodização reproduzem a superfície polida subjacente
- Um pedido, um plano: usinagem, retificação e polimento num único plano de processo com a sobremetalha programada
-

Limitações e alternativas
- Geometria interna em inox: dispositivos médicos e peças em que o rebarbamento é importante são adequados à eletropolimento
- Mate uniforme de baixo custo: o jateamento de esferas disfarça marcas de ferramenta a um custo inferior
- Planicidade com Ra 0,2–0,4 µm: escolha retificação de precisão em vez do polimento
- Alumínio brilhante no exterior: polir e depois aplicar anodização transparente, ou especifique niquelagem
- Furos internos pequenos: os furos abaixo de cerca de Ø8 mm são lapidados ou eletropolidos em alternativa
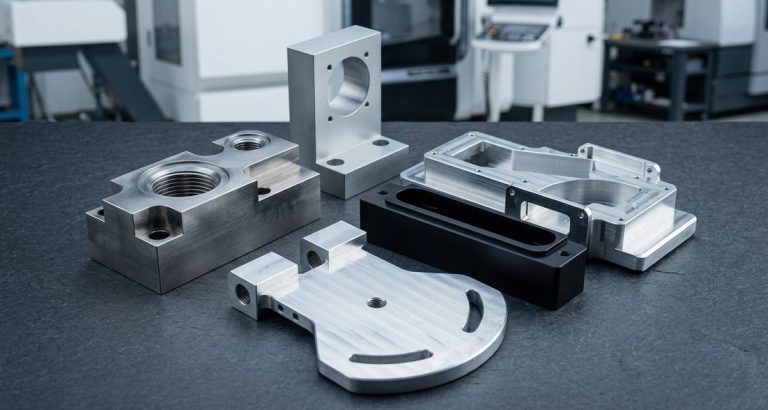
Resultados superficiais em peças polidas
Cada método proporciona um Ra mensurável e um aspeto distinto, desde o grão direcional até um espelho refletor sem linhas visíveis.
-

Grão escovado
O metal com acabamento escovado #120–#240 apresenta Ra 0,4–0,8 µm; #180 a #240 é o acetinado #4 comum, #320 e mais fino um acabamento hairline.
-

Polimento Ra 0,1
O polimento com granulometria 400–1200 proporciona um acabamento superficial Ra 0,1 (Ra 0,1–0,2 µm): brilhante com linhas ténues, para faces de vedação e deslizamento.
-

Superfície espelhada
A pasta de diamante ou o polimento com roda atinge Ra 0,02–0,05 µm: refletor sem linhas visíveis, para peças óticas, cavidades de moldes e peças de exposição.
-

Brilho polido
As rodas de sisal e de algodão com composto conferem rapidamente um brilho intenso onde a refletividade é mais importante do que a planicidade.
-

Base para revestimento
A anodização transparente sobre 6061 polido confere um acabamento metálico brilhante; o Tipo II a 10–15 µm mantém a maior parte do brilho, o hardcoat Tipo III atenua-o.
-

Plásticos transparentes
O polimento por vapor suaviza a superfície de peças em policarbonato, acrílico e PEI com vapor de solvente, restaurando a transparência ótica sem abrasão.
Objetivos de Ra por método
| Processo | Ra típico | Aspeto | Custo relativo | Notas |
|---|---|---|---|---|
| Conforme usinado | 0,8–1,6 µm | Linhas de ferramenta finas | 1× | Acabamento padrão DEK; 1,6–3,2 µm em fresamento grosseiro |
| Retificação plana ou cilíndrica | 0,2–0,4 µm | Mate uniforme com orientação direcional | 1,5–2× | Também corrige planicidade e circularidade; ver retificação de precisão |
| Escovado / acetinado (#120–#240) | 0,4–0,8 µm | Grão direcional | 1,5× | Estético; disfarça marcas de manuseamento |
| Polido (grão 400–1200) | 0,1–0,2 µm | Brilhante, com linhas ténues | 2–3× | Acabamento superficial Ra 0,1 para faces de vedação e deslizamento |
| Espelho (pasta de diamante ou polimento com disco) | 0,02–0,05 µm | Refletor, sem linhas visíveis | 4–6× | Ótica, cavidades de moldes, peças de exposição |
| Eletropolimento (aço inoxidável) | 50% do Ra inicial | Brilhante, uniforme | 2× | Ver eletropolimento |
Materiais para serviços de polimento de metais
A DEK polir aço inoxidável, alumínio, latão, titânio e aço para ferramentas que maquina. O 303 e o 416 de corte fácil apresentam picadas finas resultantes de inclusões de sulfuretos e ficam-se por um polimento brilhante.
O policarbonato e o acrílico maquinados recuperam a transparência com polimento por vapor; o PEEK, o POM e o nylon são polidos mecanicamente.
-
Aço inoxidável 304Polido até um verdadeiro espelho, Ra 0,05 µm ou melhor, com abrasivos graduados e pasta de diamante.Recomendado
-
Aço inoxidável 316Alcança um verdadeiro espelho como o 304; especifique 304 ou 316 quando for exigido um verdadeiro espelho.Recomendado
-
Alumínio 6061Alcança um espelho brilhante, mas risca-se e perde o brilho sem anodização transparente sobre o polimento.Com ressalvas
-
Alumínio 7075Polido até um espelho brilhante; necessita de anodização transparente para manter o brilho e resistir a riscos.Com ressalvas
-
Aço para ferramentas H13Aceita um espelho para cavidades de moldes óticos, onde começou o polimento da DEK, a par do S136 e do 420.Recomendado
-
Aço inoxidável 303Apresenta picadas finas resultantes de inclusões de sulfuretos, pelo que se limita a um polimento brilhante, não a um verdadeiro espelho.Apenas brilhante
Aplicações típicas de polimento
O polimento serve faces funcionais que vedam ou deslizam e peças estéticas onde a aparência é importante, desde cavidades de moldes a botões e ótica em plástico transparente.
-
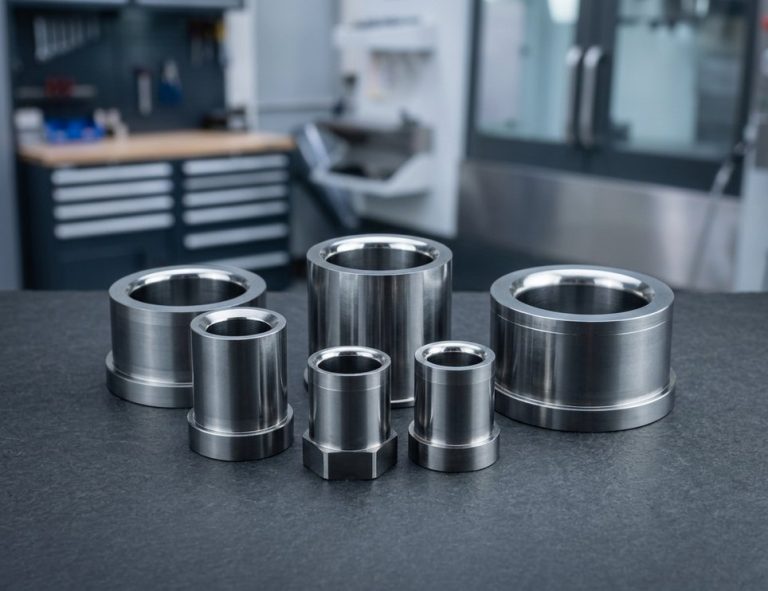 Faces de vedação e deslizamentoFaces de vedação, chumaceiras e guias de deslizamento polidas a Ra 0,1–0,2 µm, com planicidade ou circularidade mantidas após o polimento.Solicitar orçamento
-
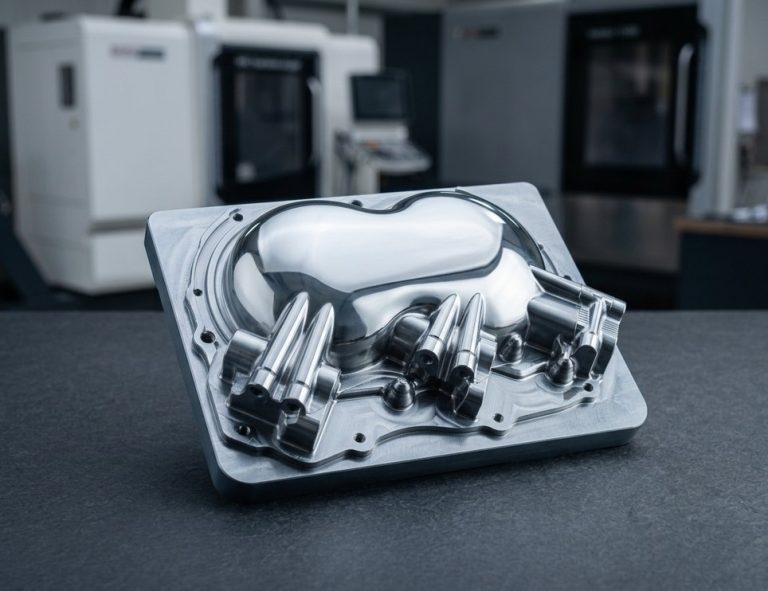 Cavidades de moldes óticosCavidades em aço para ferramentas S136, H13 e 420 polidas a espelho para moldes óticos, onde começou o polimento da DEK.Solicitar orçamento
-
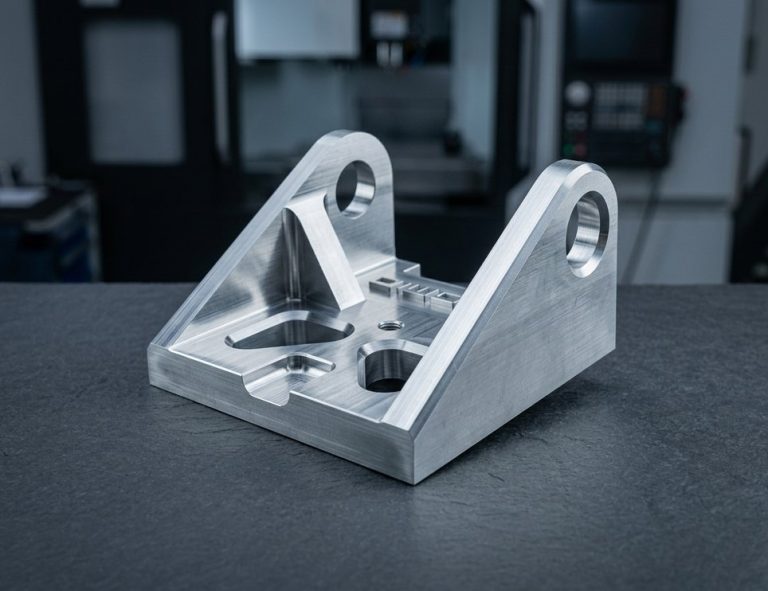 Painéis de instrumentosGrão acetinado #4 de #180 a #240 em painéis de eletrodomésticos e instrumentos, com a direção do grão definida no desenho.Solicitar orçamento
-
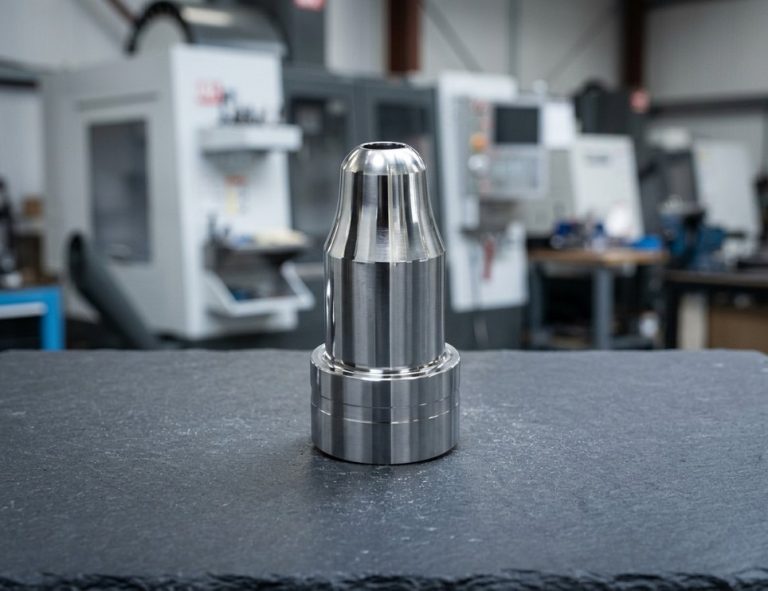 Botões, puxadores e guarniçõesBotões, puxadores e guarnições polidos com disco, onde a refletividade importa mais do que a planicidade.Solicitar orçamento
-
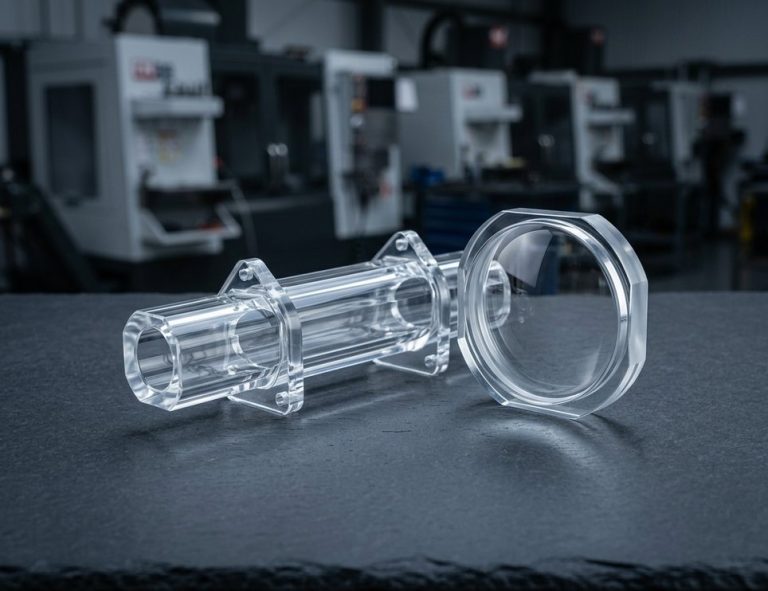 Lentes e condutores de luzLentes, condutores de luz e coletores fluidicos em policarbonato e acrílico polidos por vapor, com transparência ótica restaurada.Solicitar orçamento
-
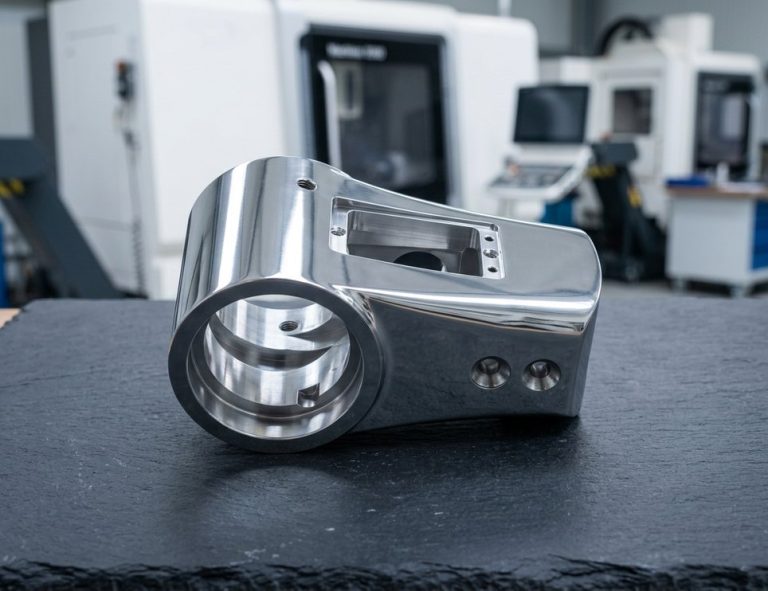 Peças de exposiçãoPeças de exposição com acabamento espelho a Ra 0,02–0,05 µm, refletoras e sem linhas visíveis.Solicitar orçamento
Notas de projeto e tolerância
O polimento remove material e arredonda arestas. Indique no desenho o Ra, a direção do grão, as faces estéticas e o estado das arestas, para que o sobremetal de maquinagem possa ser planeado.
-
Especifique o Ra nas faces funcionais
Indique um Ra com a direção de medição, como "Ra ≤ 0,2 µm na transversal das linhas de retificação", a planicidade ou circularidade a manter e "dimensões aplicáveis após polimento".
-
Defina o acabamento acetinado em peças maquinadas
As peças maquinadas com acabamento acetinado necessitam de direção do grão: desenhe uma seta ou anote "grão paralelo ao eixo longitudinal". O grão não pode ser contínuo ao longo de um canto.
-
Estabeleça a aceitação estética
Indique o nome do acabamento e a granulometria ("escovado #240, grão ao longo do comprimento"), as faces e a aceitação: "sem riscos visíveis a 300 mm sob iluminação normal" ou uma amostra de referência.
-
Preveja a remoção de material
O polimento remove 5–20 µm por superfície; a escovagem, 5–10 µm. Um veio Ø10,000 h6 fica abaixo da cota, a menos que o desenho indique que as dimensões se aplicam após o polimento.
-
Indique o estado dos bordos
Indique se os bordos devem permanecer vivos: o polimento espelhado suaviza os bordos em 0,05–0,1 mm e o polimento com roda arredonda-os em 0,1–0,2 mm.
-
Planeie os revestimentos após o polimento
A anodização mantém visível o grão escovado; para aço inoxidável eletropolido , um pré-polimento até Ra 0,4 µm proporciona um espelho melhor.
Especificações de polimento
- Ra em estado maquinado 0,8–1,6 µm
- Ra escovado / acetinado 0,4–0,8 µm (#120–#240)
- Ra polido 0,1–0,2 µm (grão 400–1200)
- Ra espelhado 0,02–0,05 µm
- Remoção no polimento 5–20 µm por superfície
- Remoção na escovagem 5–10 µm
- Suavização de bordos no espelhado 0,05–0,1 mm
- Arredondamento de bordos no polimento com roda 0,1–0,2 mm
- Planicidade retificada 0,002 mm em peças pequenas
- Furo mín. para polimento Cerca de Ø8 mm
- Prazo de entrega do protótipo 5–8 dias
- Orçamento Revisto por engenheiro em 6 horas
- Certificações ISO 9001:2015, ISO 13485, AS9100D


Escovado, Espelhado, Polido com Roda e Polido a Vapor
Quatro vias de polimento para peças maquinadas, cada uma com o seu intervalo de Ra, remoção de material e melhor aplicação.
Perguntas frequentes
Respostas sobre metas de Ra, indicações no desenho, materiais e como o polimento se integra numa encomenda de usinagem DEK.

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








