









Fabrico de botões personalizados
Fabrico de botões e puxadores personalizados, torneados e fresados com furos H7 e dimensões de ±0.005 mm. Sem pedido mínimo, protótipos em 3–5 dias, estrias cortadas em alinhamento com o furo.
-
H7
Ajuste do furo
-
3–5 dias
Protótipos
-
±0.003mm
Características de torneamento tipo suíço
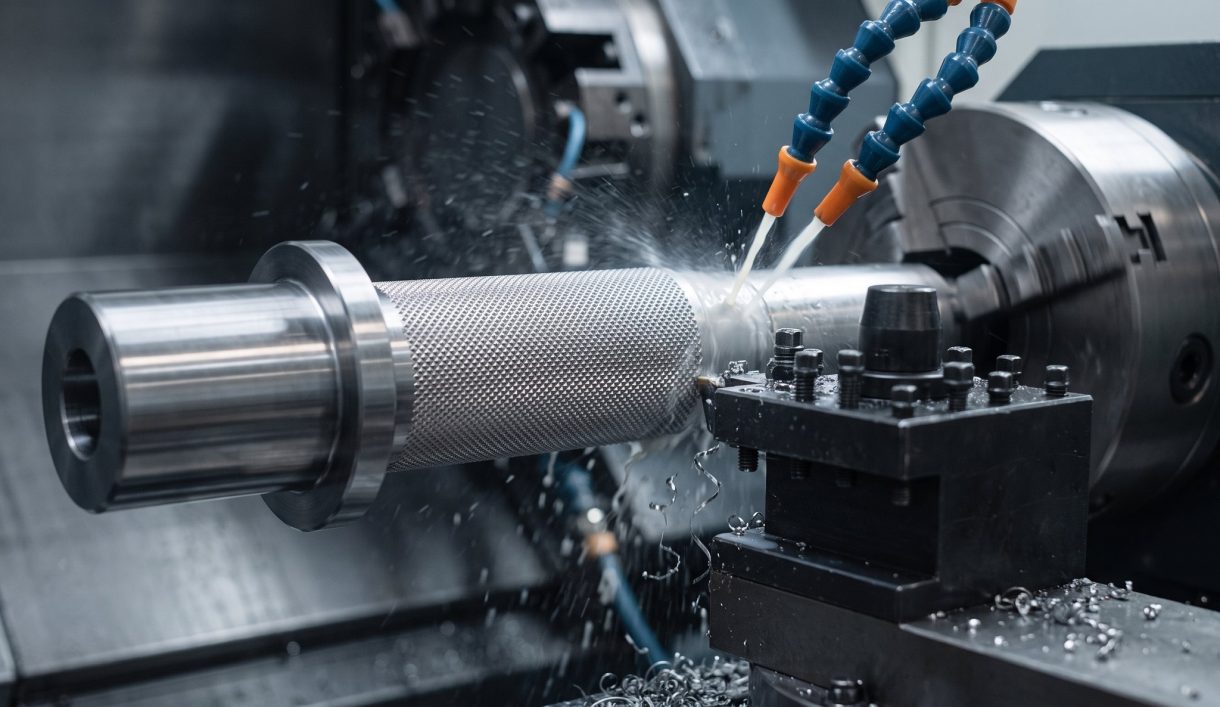

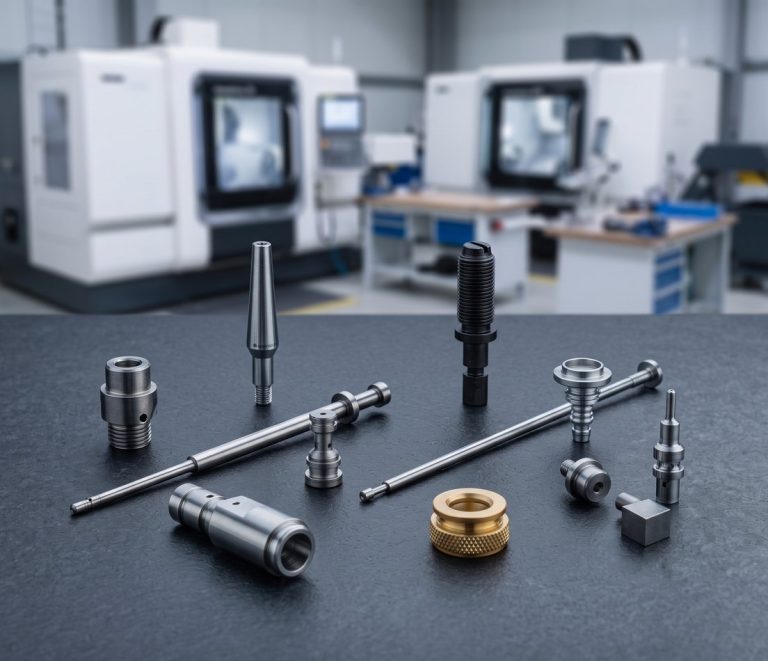
Fabrico de botões personalizados e ferragens maquinadas
A DEK maquina botões de comando e de instrumentos, botões estriados para polegar, volantes manuais, puxadores em T, puxadores em L e puxadores de puxar em alumínio 6061 e 7075, latão, aço inoxidável 303 e 316, titânio e Delrin.
São as peças que o utilizador toca, por isso a especificação é metade função e metade sensação: ajuste do furo, fixação por parafuso de pressão ou pinça, passo das estrias, raios dos bordos e um acabamento durável. Estão listadas no nosso catálogo de peças maquinadas por CNC personalizadas , com torneamento tipo suíço características até ±0.003 mm.
Tipos de botões e puxadores que maquinamos
Botões, puxadores e ferragens correspondentes torneados e fresados a partir de barra de alumínio, latão, aço inoxidável, titânio e Delrin.
-
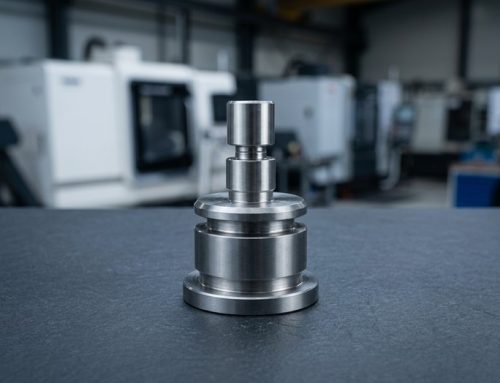 Botões de comando personalizadosBotões com ponteiro, com saia e com escala para interruptores, encoders e potenciómetros.
-
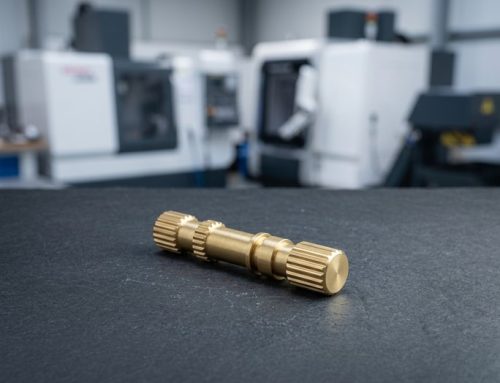 Botões estriados torneados por CNCEstrias retas, diamantadas ou helicoidais, lisas ou com perno roscado.
-
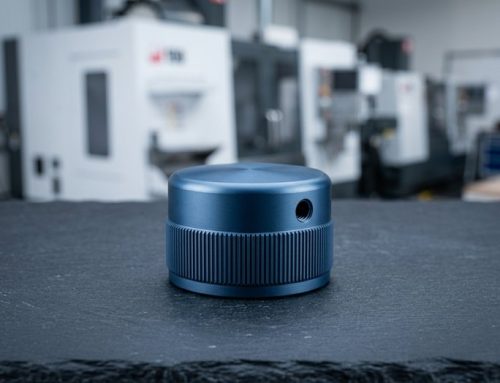 Botões de alumínio maquinadoBotões para áudio, instrumentos, câmaras e equipamento de laboratório, anodizados a cor.
-
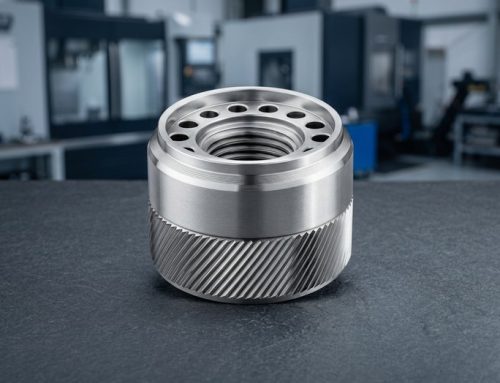 Volantes manuais e rodas para polegarVolantes e mostradores de ajuste com graduações gravadas ou marcadas a laser.
-
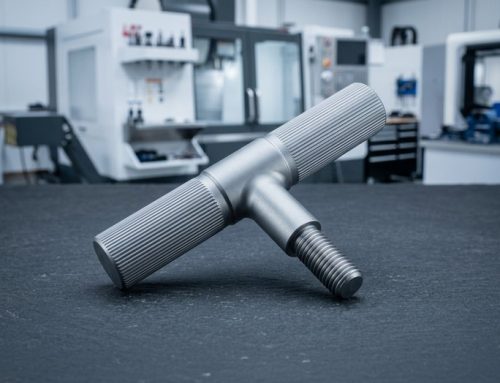 Puxadores em T e em LPuxadores em T, puxadores em L e puxadores de alavanca para grampos, válvulas e fechos.
-
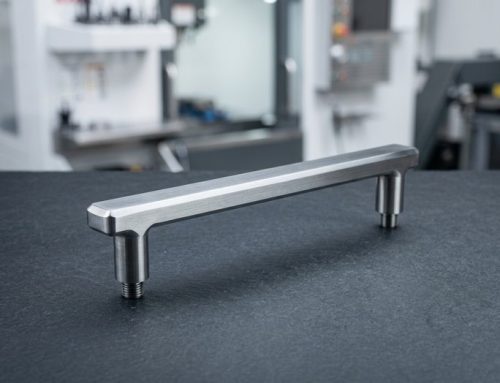 Puxadores de puxar e de rackPuxadores de puxar, puxadores em barra e puxadores de rack para invólucros e caixas.
-
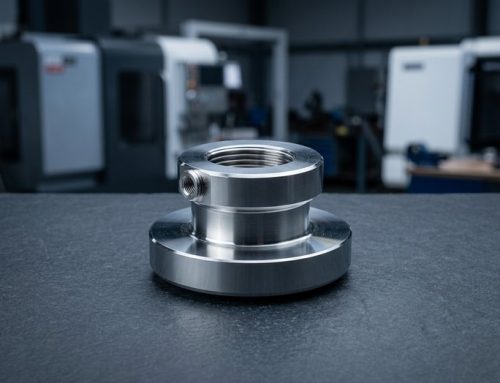 Ferragens maquinadas correspondentesParafusos de polegar, pés, aros, tampas e anilhas para combinar com os botões.


Materiais, processos e tolerâncias para botões
Como torneamos, fresamos e acabamos botões e puxadores: os materiais, as máquinas, as especificações que cumprimos e os acabamentos.
Dicas de projeto para botões e pegas personalizados
Cinco regras que determinam o encaixe do botão no veio, a aderência à mão e a manutenção da cor após a anodização.
-

Defina o encaixe no veio
Indique o diâmetro do veio, a profundidade da face plana D, o comprimento e a fixação; «furo de 6 mm» sem a face plana ou a posição do parafuso de fixação deixa o encaixe indefinido.
-

Ajuste o passo do estriamento ao tamanho
Use estriamento losangular de 0,8 mm em botões de 10–25 mm e de 1,0–1,2 mm nos maiores. Ver estriamento vs estrias.
-

Arredonde todas as arestas de pega
Adicione um raio de aresta de 0,5–1,0 mm nas arestas de pega; uma aresta anodizada afiada parece uma lâmina e lasca.
-

Preveja a espessura da anodização
A anodização acrescenta 10–15 µm por superfície e escurece o estriamento; se a cor for importante, aprove uma amostra antes da produção.
-

Mantenha paredes de 2 mm no furo
Mantenha a parede entre o furo e o diâmetro exterior em, no mínimo, 2 mm no alumínio, para que o binário do parafuso de fixação não deforme o botão.
O que indicar no seu desenho
-
Veio e fixação
Diâmetro do veio e face plana D, depois parafuso de fixação (M2–M6), pinça ou ajuste por pressão; ajustamos o furo a H7.
-
Estilo de estriamento
Reto, losangular ou helicoidal conforme DIN 82, com passo de 0,5 a 1,6 mm e o diâmetro em que é aplicado.
-
Acabamento e cor
Jato de esferas, anodizado a cores ou polido, além de legendas marcadas a laser; podemos aprovar uma amostra de cor antes da série.
-
Quantidade e tamanho do lote
Desde um protótipo sem pedido mínimo até um conjunto de produção emparelhado de botões, pegas e parafusos de orelhas enviados em conjunto.
Aplicações e setores
Usinagem de pegas personalizadas e trabalho de botões para fabricantes de áudio, câmaras e instrumentos, painéis frontais eletrónicos e pegas de rack, e botões médicos autoclaváveis.
-

Aeroespacial
-

Médico
-

Automóvel
-

Robótica
-

Semicondutores
-

Eletrónica
-

Telecomunicações
-

Drones e UAV
-

Energia
-

Petróleo e gás
-

Marítimo
-

Equipamento industrial
-

Construção
-

Agricultura
-

Produtos de consumo
-

Militar e defesa
-

Mineração
-
 AeroespacialSuportes, ferragens de cabine e acessórios não críticos para voo sob AS9100D, em alumínio 7075, Ti-6Al-4V e Inconel 718, com FAI.Saber mais
-
 MédicoVeios de instrumentos, pegas e cânulas em inox 316L, titânio e PEEK sob ISO 13485, com rastreabilidade de lote de série.Saber mais
-
 AutomóvelInvólucros de sensores, corpos de válvulas e veios para protótipos e volumes baixos a médios, em alumínio, aço ligado 4140 e 4340, inox e latão.Saber mais
-
 RobóticaInvólucros de juntas, flanges de acionamento harmónico e dedos de garras em alumínio e aço temperado, com fresamento de 5 eixos numa só fixação.Saber mais
-
 SemicondutoresComponentes de câmara, fixações de manuseamento de wafers e flanges de vácuo em alumínio 6061, 316L, PEEK e Kovar, com arestas sem rebarba.Saber mais
-
 EletrónicaCorpos de conectores, dissipadores de calor, blindagens RF e pinos de precisão em alumínio, latão e cobre, com tolerância de ±0.01 mm nas zonas de contacto.Saber mais
-
 TelecomunicaçõesComponentes de guias de onda, caixas de filtros e invólucros RF em alumínio e ligas de cobre, com revestimento de prata ou níquel para condutividade.Saber mais
-
 Drones e UAVSuportes de motor, estruturas de cardan e fixações de trem de aterragem em alumínio 7075, titânio e magnésio para reduzir peso sem perder rigidez.Saber mais
-
 EnergiaPlacas terminais de bateria, barramentos, invólucros de inversores e fixações de células de combustível em alumínio, cobre e inox, maquinados planos e sem rebarbas.Saber mais
-
 Petróleo e gásComponentes de válvulas, blocos de distribuição, peças de ferramentas de fundo de poço e flanges em 4140, 17-4 PH, duplex 2205 e Inconel, com especificações de dureza.Saber mais
-
 MarítimoVeios de hélice, peças de bombas e ferragens de convés em inox 316, bronze e bronze de alumínio, escolhidos em primeiro lugar pela resistência à corrosão.Saber mais
-
 Equipamento industrialPlacas de garras, suportes de guias lineares, seguidores de came e estruturas de máquinas em alumínio e aço, com dispositivos guardados em arquivo para repetições.Saber mais
-
 ConstruçãoSuportes estruturais, ferragens de ancoragem e conexões hidráulicas em aço macio, aço ligado e alumínio, zincados ou com pintura em pó.Saber mais
-
 AgriculturaInvólucros de caixas de velocidades, veios, corpos de bicos de pulverizador e suportes de sensores em ferro fundido, aço e inox para resistir à abrasão e à humidade.Saber mais
-
 Produtos de consumoBotões, puxadores, peças de invólucro e ferragens de áudio onde a superfície maquinada fica visível, anodizados, com jato de esferas ou polidos conforme amostra.Saber mais
-
 Militar e defesaSuportes ópticos, invólucros e calhas para acessórios em alumínio, aço e titânio, com certificação de material e relatórios FAI.Saber mais
-
 MineraçãoPlacas de desgaste, casquilhos, componentes de britadores e conexões hidráulicas em aço ligado temperado, bronze e inox para resistir a poeira e vibração.Saber mais
Porquê a DEK para botões de alumínio maquinados
Peças estéticas produzidas por uma oficina especializada em trabalho de tolerância, com todos os processos para um conjunto harmonizado sob o mesmo teto.
-

Estrias alinhadas com o furo
A estria e o furo são cortados numa só fixação no torno, pelo que o padrão fica alinhado com o veio, com excentricidade de 0,02 mm entre o diâmetro exterior e o furo.
-

Cores anodizadas harmonizadas
As cores anodizadas são comparadas com uma amostra aprovada e cada lote é fotografado antes do envio.
-

Processos internos
Torneamento, torneamento tipo suíço, fresamento, jato de esferas, anodização e marcação laser são feitos internamente, pelo que botões, puxadores e parafusos de orelhas são enviados em conjunto.
-

Qualidade certificada
Botões e puxadores são fabricados segundo sistemas de qualidade certificados ISO 9001:2015, ISO 13485 e AS9100D, incluindo botões para uso médico.

Orçamentos revistos por engenheiros
Cada orçamento é revisto por um engenheiro que verifica o ajuste ao veio, o estilo de estria e o acabamento, e devolve o preço em 6 horas, sem pedido mínimo e com protótipos em 3–5 dias.
Qualidade certificada para cada botão
Botões e puxadores são fabricados segundo as normas ISO 9001:2015, ISO 13485 e AS9100D.
-
 AS9100D
Sistema de gestão da qualidade aeronáutica
-
 ISO 9001:2015
Norma de gestão da qualidade
-
 ISO 13485
Gestão da qualidade de dispositivos médicos
Materiais e acabamentos para botões e puxadores
Metais, plásticos e acabamentos que utilizamos em botões e puxadores, cada um aplicado às peças que maquinamos.
Acabamentos superficiais
Plásticos de engenharia
Precisa de outra liga ou acabamento? Pergunte aos nossos engenheiros.
Ver tudoPerguntas frequentes
Ajustes ao veio, padrões de estria e cores anodizadas para botões personalizados.
Solicitar orçamento para fabrico de botões personalizados
Envie um desenho ou modelo com os detalhes do veio, o tipo de serralhado, o acabamento, a cor e a quantidade. Os orçamentos revistos por engenheiros são devolvidos no prazo de 6 horas.
- sem pedido mínimo, protótipos em 3–5 dias
- Furos com tolerância H7, ±0.005 mm em metal
- Amostra de cor aprovada antes da produção
- Cada lote é fotografado antes do envio
Capacidades relacionadas
-
 Ligações de precisão de pureza ultraelevadaSaber mais
-
 Serviços de mandrilagem de precisãoSaber mais
-
 Serviços de mandrilagem CNC de precisãoSaber mais
-
 Serviços de eletroerosão a fio de precisãoSaber mais
-
 Serviços de roscagem CNC de precisãoSaber mais
-
 Serviços de retificação plana de precisãoSaber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








