









Usinagem CNC de acrílico
A usinagem CNC de acrílico da DEK transforma PMMA fundido e extrudido em peças opticamente transparentes, com ±0.01 mm nas cotas críticas e protótipos em 3–5 dias. Ferramentas afiadas, arrefecimento por jato de ar e um processo de polimento restauram a transparência total.
-
±0.01 mm
Cotas críticas
-
3–5 dias
Prazo de protótipo
-
92%
Transmissão de luz

Porque a usinagem de acrílico exige uma oficina cuidadosa
O acrílico castiga as oficinas que o cortam como se fosse alumínio: fissura-se, lasca e fica turvo com o calor, a pressão de fixação ou o fluido de corte errado. O PMMA é um dos materiais abrangidos pelos nossos serviços de usinagem CNC de plásticos, executados nas mesmas fresadoras de 3, 4 e 5 eixos utilizadas nas suas peças metálicas.
Como as peças em acrílico costumam ser montadas em caixas metálicas, usinamos as peças complementares em alumínio ou aço inoxidável na mesma encomenda e verificamos o ajuste antes do envio de ambas. Consulte a gama completa em usinagem CNC de plásticos.
-

ISO 9001:2015, ISO 13485 e AS9100D
-

Preços revistos por engenheiros em 6 horas
-

sem pedido mínimo, de 1 a mais de 10 000 peças
-

IQC, IPQC, FAI e OQC em CMM
Tipos de acrílico que usinamos
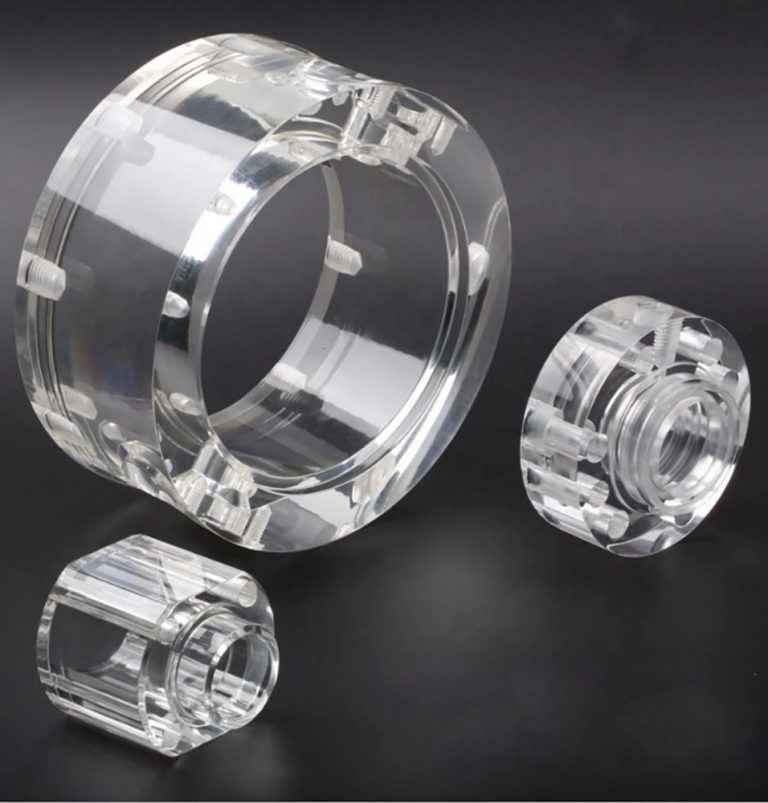
PMMA fundido: 1,19 g/cm³, resistência à tração de 65–75 MPa, temperatura máxima de serviço de 80 °C. Especifique fundido se a peça for polida, colada ou tiver mais de 12 mm de espessura.
-

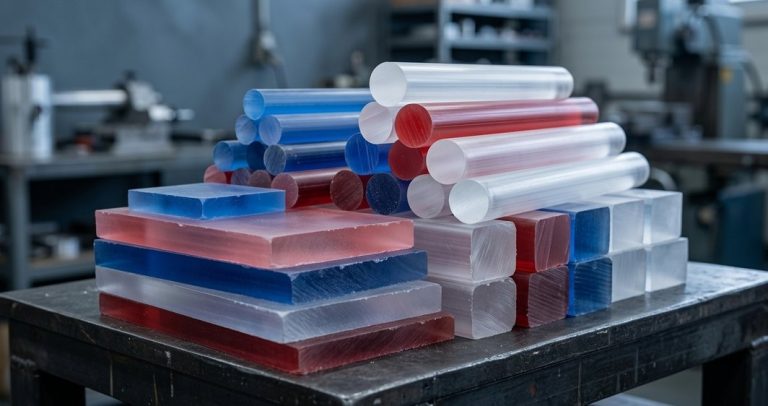
Acrílico fundido (PMMA-C)
92% de transmissão de luzMaior massa molecular e menor tensão interna. A escolha predefinida para peças óticas, blocos espessos e tudo o que for polido ou colado.
-

Acrílico extrudido
Custo mais baixo, espessura mais uniformeO PMMA-E é mais macio, mais pegajoso na ferramenta e mais propenso a fissuração. Adequado para tampas planas e recortes simples na espessura de stock.
-

Acrílico modificado ao impacto
Tenacidade acrescidaPara proteções e componentes sujeitos a impactos, com uma pequena perda de transparência face à chapa fundida padrão.
-

Tipos com filtro UV
Transmissor ou filtro de UVTipos transmissores e filtradores de UV para janelas de instrumentos e equipamentos de cura fotográfica que têm de controlar a luz que os atravessa.
-

Chapa espelhada
Colorido, fosco, espelhadoChapa colorida, fosca e espelhada para peças de exposição e sinalética em que o aspeto importa mais do que a transparência ótica.
-

PMMA fundido (típico)
Expansão de ~70 × 10⁻⁶/KExpansão três vezes superior à do alumínio, absorção de água de 0,3% em 24 h e serviço a 80 °C (tipos extrudidos cerca de 70 °C). Dimensione as folgas em conformidade.
-
±0.01 mm
Pequenas cotas rígidas
-
±0.05 mm
Peças finas ou de chapa grande
-
Ra 0.2 µm
Superfícies de acrílico polidas
-
Ra 0.8–1.6
Acabamento após usinagem (µm)
Processos de usinagem CNC de acrílico
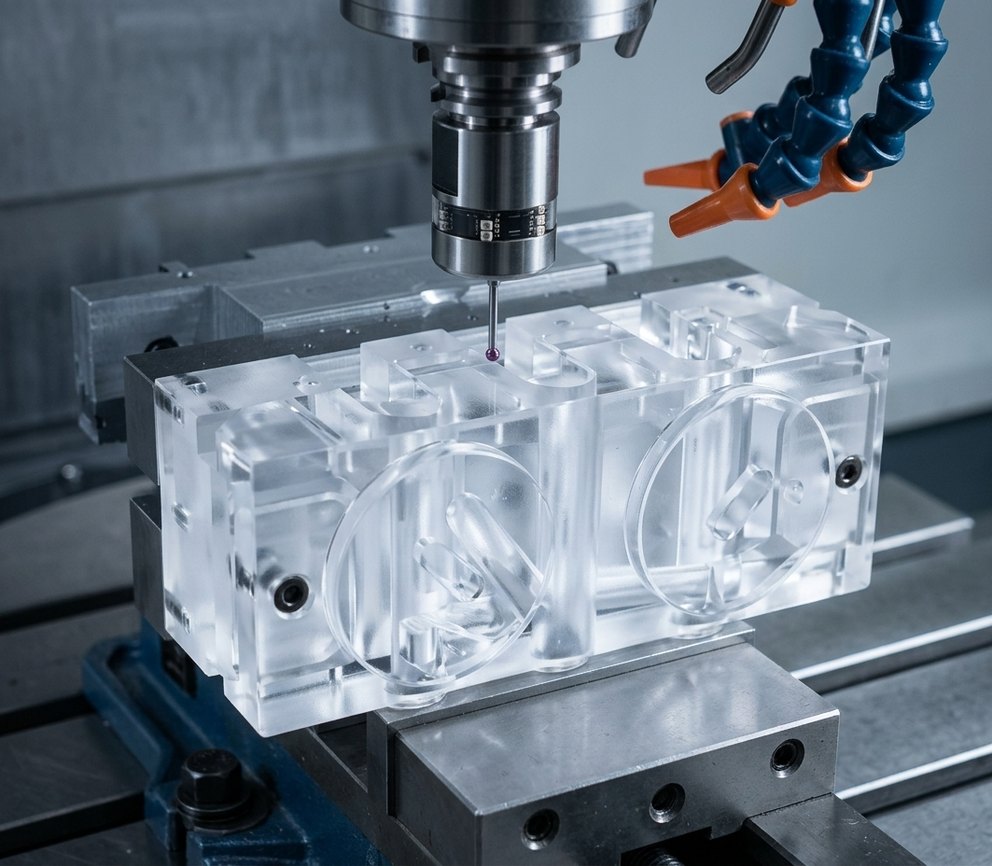
Na usinagem de acrílico transparente, as tolerâncias de usinagem do PMMA são medidas após 24 horas à temperatura ambiente, verificando também a turvação e a nitidez dos bordos.
-
1
Fresamento CNC
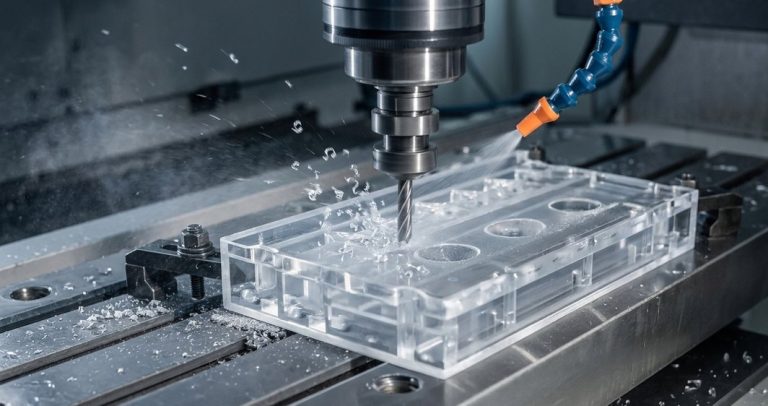
3, 4 e 5 eixos Fresamento CNC para cavidades, janelas, bordos chanfrados, texto gravado e superfícies de lentes de forma livre, com ferramentas afiadas de gume polido.
-
2
Torneamento CNC
Lentes redondas, visores, condutores de luz e tampas roscadas torneados com arrefecimento por jato de ar para evitar o calor que torna a superfície turva ou fissurada.
-
3
Furação e roscagem
Ciclos de pica-pica e avanço reduzido na saída do furo evitam o lascamento; as inserções roscadas são colocadas em furos sujeitos a montagens repetidas, em vez de ajustes forçados.
-
4
Polimento e colagem
Polimento por chama, vapor e diamante, marcação laser e colagem por solvente. Para caixas em chapa, consulte fabrico personalizado de acrílico.
Dicas de projeto e usinagem para acrílico
Regras que os nossos engenheiros aplicam para manter as peças personalizadas em acrílico livres de fissuras, fissuração e problemas de ajuste.
-
1
Alívio de tensões por recozimento
Recozemos os esboços fundidos a cerca de 80 °C com arrefecimento lento antes dos passes de acabamento, e novamente antes da colagem por solvente ou da exposição a álcoois, que de outro modo fissuram os bordos.
-
2
Dilatação térmica
Uma lente acrílica de 70 mm dilata cerca de 0,13 mm mais do que o seu aro de alumínio ao longo de uma variação de 40 °C. Deixe folga radial ou utilize um anel de retenção flexível.
-
3
Cantos vivos
Os cantos internos originam fissuras: especifique um raio de pelo menos 0,5 mm (1 mm preferível). As arestas externas levam um chanfro de 0,3 mm, a menos que sejam polidas à chama.
-
4
Paredes finas
Mantenha as paredes com 1,5 mm ou mais, 2 mm onde a peça for polida ou colada. Conseguimos garantir 0,8 mm em vãos curtos com um dispositivo de suporte.
-
5
Fissuração e crazing
Jato de ar ou um fluido de corte não aromático, baixa pressão de fixação em garras macias ou dispositivos de vácuo, e sem pinos de encaixe por pressão. Especifique insertos roscados, não ajustes por interferência.
-
6
Furos e faces óticas
Brocas para plástico com ângulo de corte zero, 0,05 mm sobredimensionadas para fixações passantes, cabeças escareadas. Nas faces óticas, indique planicidade e scratch-dig, não uma dimensão linear.
Quando escolher acrílico em vez de policarbonato ou PET
Como o acrílico se compara com o policarbonato e o PET. Se não for necessária uma janela transparente, usinagem de alumínio garante tolerâncias mais apertadas.
| Critério | Este materialAcrílico | Policarbonato | PET |
|---|---|---|---|
| Escolha-o para | Lentes, guias de luz | Proteções, viseiras | Exposição química |
| Transmissão de luz | 92% | 88% | – |
| Resistência ao impacto | Inferior | 10–20× o acrílico | – |
| Polibilidade | Melhor | Inferior | Inferior |
| Risco / UV | Resistente, estável aos UV | Menos resistente | – |
| Contacto alimentar | – | – | Aprovações |
Onde são utilizadas peças de acrílico personalizadas
De coletores microfluídicos a lentes de iluminação de cabine, o PMMA maquinado serve sempre que uma peça tem de ser transparente, leve e precisa.
-
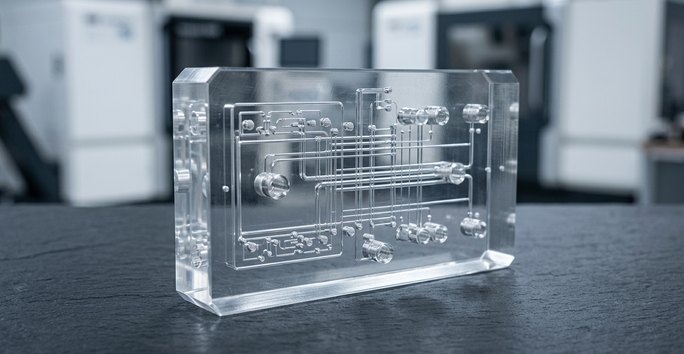 Médico e laboratorialColetores microfluídicos, suportes de cuvetes, janelas de inspeção e tampas de dispositivos de diagnóstico, maquinados segundo a ISO 13485.
-
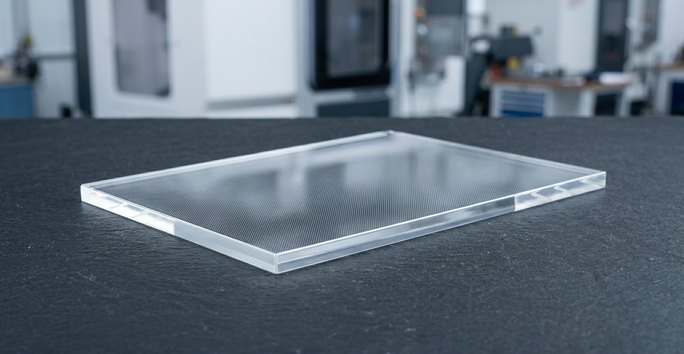 Eletrónica e ecrãsGuias de luz, difusores LED, tampas de ecrãs tácteis e aros de instrumentos polidos para uma saída de luz limpa e uniforme.
-
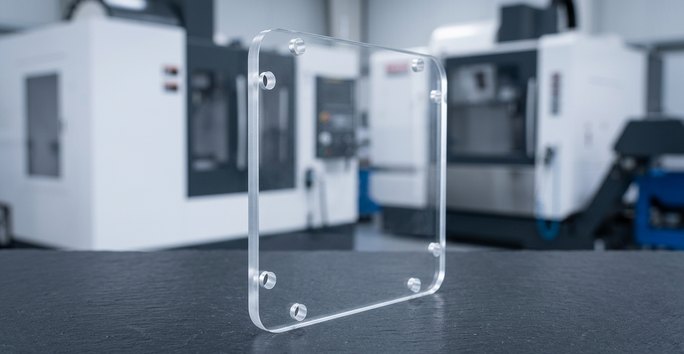 AutomaçãoProteções de máquinas, tampas de sensores e dispositivos de inspeção que permitem aos operadores ver o processo mantendo-o confinado.
-
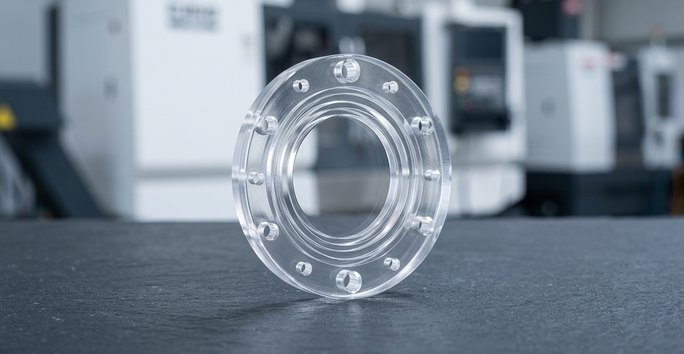 SemicondutoresJanelas de visualização de wafers e dispositivos de inspeção maquinados para garantir ±0,01 mm em elementos pequenos e bem suportados.
-
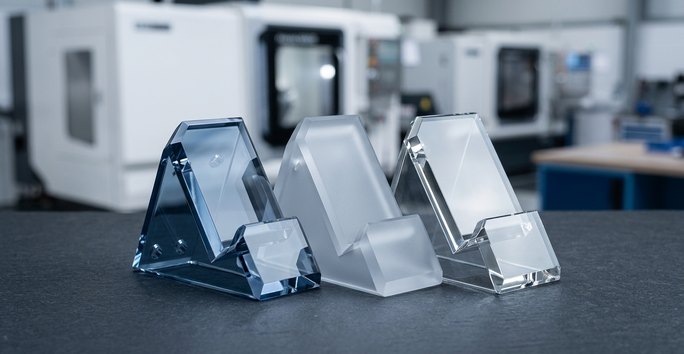 Produtos de consumoExpositores, componentes de iluminação e acessórios óticos em chapa transparente, colorida, fosca ou espelhada.
-
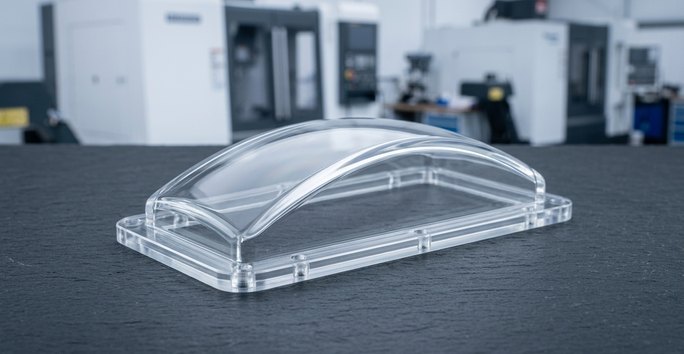 Aeroespacial e defesaLentes de iluminação de cabine, tampas de manómetros e janelas de equipamento de treino, inspecionadas desde o IQC até ao OQC antes do envio.
Opções de acabamento para peças de acrílico polido
Usinagem CNC mais acabamento: restaure a clareza ótica, foscar uma face difusora ou marque números de peça nas suas peças de acrílico.
Precisa de outro acabamento em PMMA? Ver todas as opções de acabamento
-
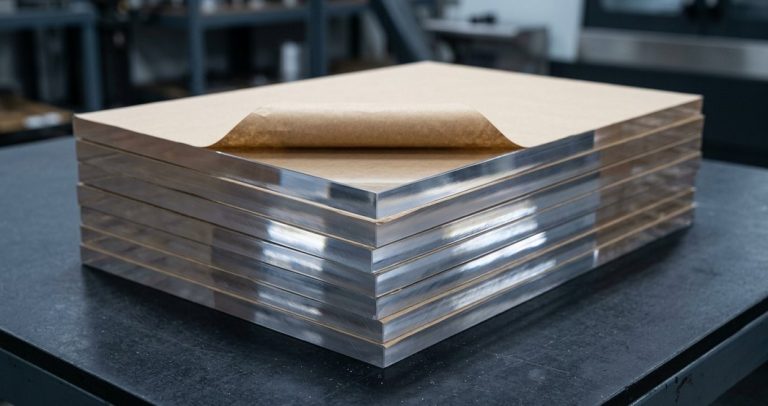 Polimento a vaporMais popularRestaura a clareza ótica em geometrias complexas e canais internos que um disco de polimento não consegue alcançar.Solicitar orçamento
-
 Polimento à chamaMais popularRápido em arestas retas; não indicado para faces de tolerância apertada, pois arredonda ligeiramente as arestas.Solicitar orçamento
-
 Polimento com diamante e discoMais popularAlcança Ra 0,05 µm ou melhor em faces planas e superfícies de lentes após usinagem CNC.Solicitar orçamento
-
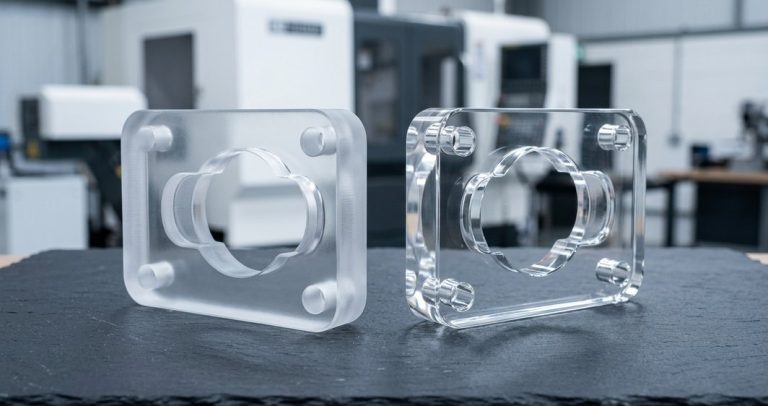 Jateamento de microesferasMais popularCria superfícies difusoras foscas e faces de exposição sem encandeamento em acrílico maquinado.Solicitar orçamento
-
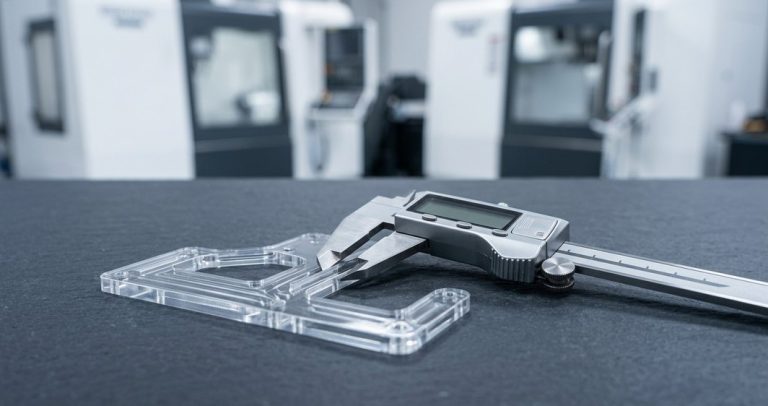 Pintura e pintura posteriorMais popularCores opacas em peças de exposição, com mascaramento que mantém as janelas transparentes límpidas.Solicitar orçamento
-
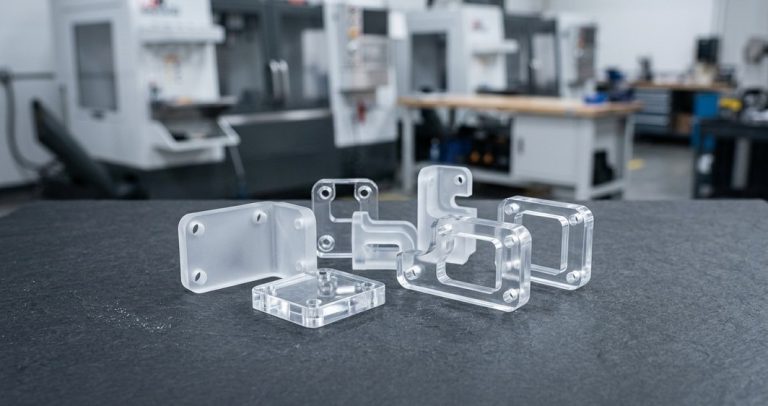 Marcação a laserMais popularNúmeros de peça permanentes e escalas marcados em peças de acrílico maquinado e janelas de instrumentos.Solicitar orçamento
FAQ sobre usinagem de acrílico
Perguntas frequentes de engenheiros que especificam peças de PMMA maquinadas.
Outros materiais
-
 DelrinHomopolímero de acetal (Delrin 150) e copolímero para engrenagens, casquilhos, corpos de válvulas e peças em contacto com alimentos: aparas limpas, baixa humidade, ±0.01 mm típico.Saber mais
-
 NylonPA6, PA66, nylon com 30% de fibra de vidro e nylon com MoS2, resistentes, silenciosos e autolubrificantes, para engrenagens, casquilhos, pastilhas de desgaste, rolos e isoladores.Saber mais
-
 PEIPEI Ultem 1000 não carregado e Ultem 2300 com 30% de fibra de vidro para bases de teste, tabuleiros de esterilização e suportes aeronáuticos: 170 °C em contínuo, UL 94 V-0.Saber mais
-
 PolietilenoUHMW-PE e HDPE: o plástico de uso corrente com menor atrito e maior resistência à abrasão, conforme FDA nos graus naturais, para tiras de desgaste e guias de corrente.Saber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








