









Serviços de usinagem de Ultem
O serviço de usinagem de Ultem da DEK transforma Ultem 1000 e Ultem 2300 com 30% de fibra de vidro em tomadas de teste, tabuleiros de esterilização e suportes aeronáuticos, com tolerância de ±0.01 mm e protótipos em 3–5 dias. Todas as peças são recozidas para evitar fissuras e produzidas a par das suas peças metálicas.
-
±0.01 mm
Tolerância típica
-
170 °C
Serviço contínuo
-
3–5 dias
Prazo de protótipo

O que torna o Ultem ideal para peças de alta temperatura?
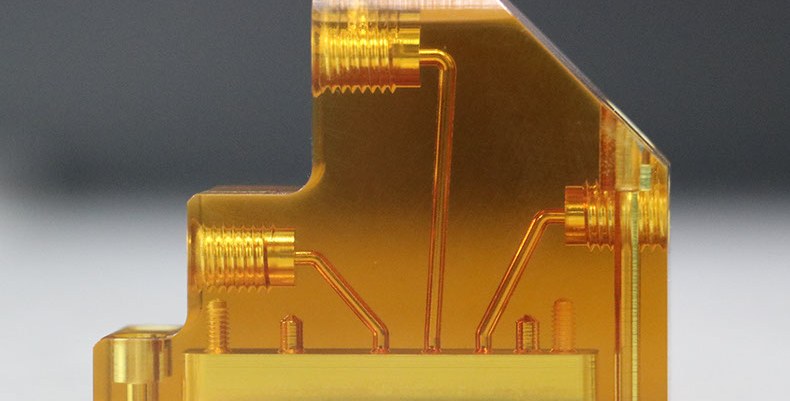
O Ultem é polieterimida (PEI), um plástico de alto desempenho amorfo e âmbar que mantém 105 MPa de resistência à tração à temperatura ambiente, trabalha continuamente a 170 °C e cumpre a norma UL 94 V-0 sem aditivos. A sua expansão térmica é a mais baixa entre os plásticos de engenharia não reforçados.
É também sensível ao entalhe e retém tensões residuais da extrusão, pelo que a usinagem de PEI exige recozimento e um processo rigoroso. Usinamo-lo nas mesmas fresadoras de 3, 4 e 5 eixos que as peças metálicas, no âmbito dos nossos serviços de usinagem CNC de plásticos.
-

ISO 9001:2015, ISO 13485 e AS9100D
-

Orçamentos revistos por engenheiros em 6 horas
-

IQC, IPQC, FAI e OQC em CMM
-

Lotes de 1 a 10 000+ peças
Graus de Ultem que usinamos
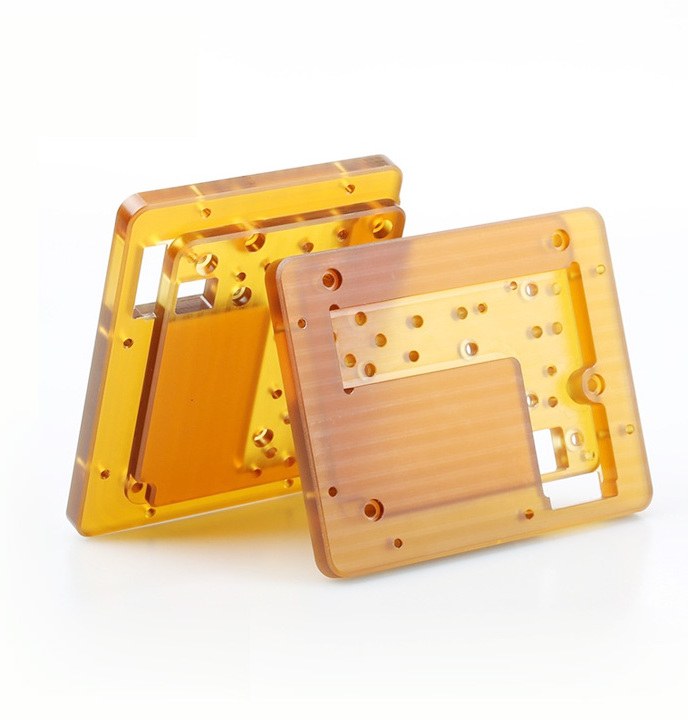
Três famílias de PEI cobrem a maioria dos desenhos em Ultem: não reforçado pela versatilidade, com fibra de vidro pela rigidez e graus para saúde pela esterilização.
-

Ultem 1000
105 MPa à tração, 170 °CGrau não reforçado para isoladores, tabuleiros médicos e visores âmbar; Ultem 1000 a usinagem realiza-se com metal duro standard.
-

Ultem 2300
30% fibra de vidro, 160 MPaPara tomadas de teste e suportes aeronáuticos que exigem rigidez e resistência à fluência; Ultem 2300 a usinagem requer ferramentas de diamante.
-

Ultem 1010 / HU1000
Biocompatível segundo ISO 10993Graus para saúde destinados a peças sujeitas a esterilização repetida a vapor; custam mais em stock do que o Ultem 1000 standard.
-
±0.005 mm
Cavidades e furos de tomadas
-
±0.02 mm
Secções longas com fibra de vidro
-
Ra 0.8–1.6
Acabamento após usinagem (µm)
-
56 µm/m·K
Expansão do Ultem 1000
Capacidades de usinagem CNC de Ultem
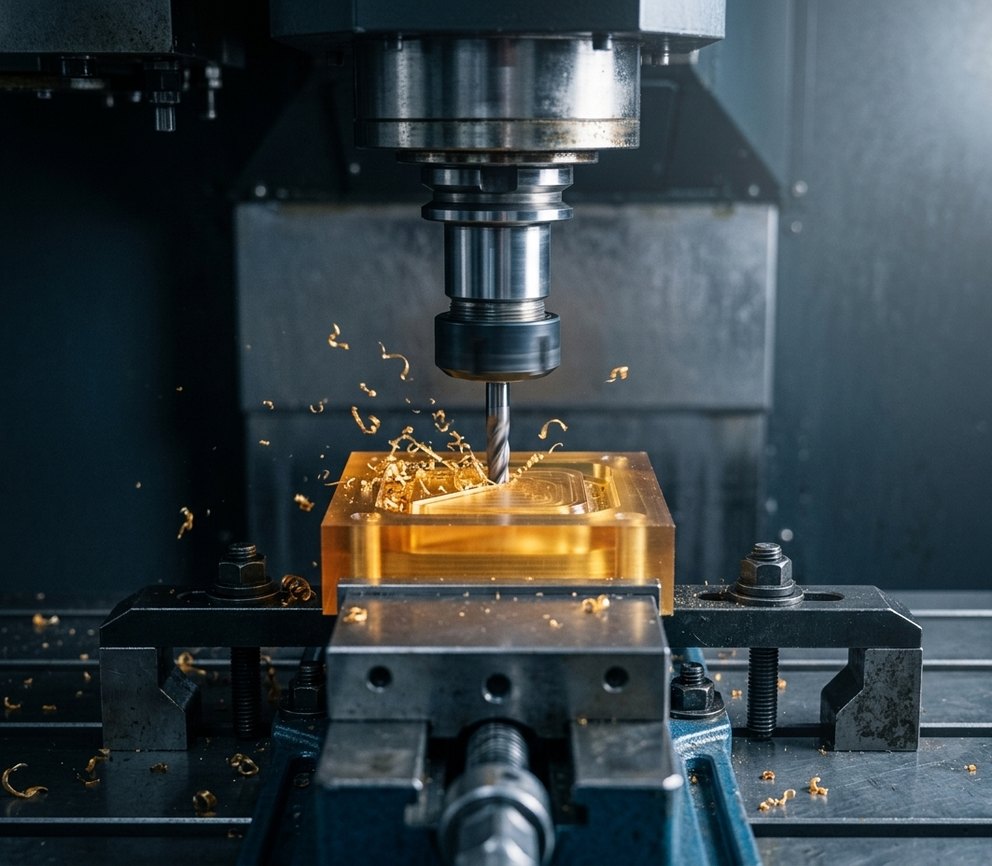
Usinamos PEI nas mesmas fresadoras de 3, 4 e 5 eixos que o metal, com ferramentas afiadas de metal duro ou diamante e recozimento entre o desbaste e o acabamento.
-
1
Fresamento CNC
3, 4 e 5 eixos Fresamento CNC para tomadas de teste, coletores, suportes, tabuleiros de esterilização e placas isolantes, com fixação adequada a tabuleiros de parede fina.
-
2
Torneamento CNC e tipo suíço
Torneamento CNC para casquilhos, bobinas, corpos de conectores e visores; torneamento tipo suíço para pinos e sondas com menos de 20 mm.
-
3
Microfresamento
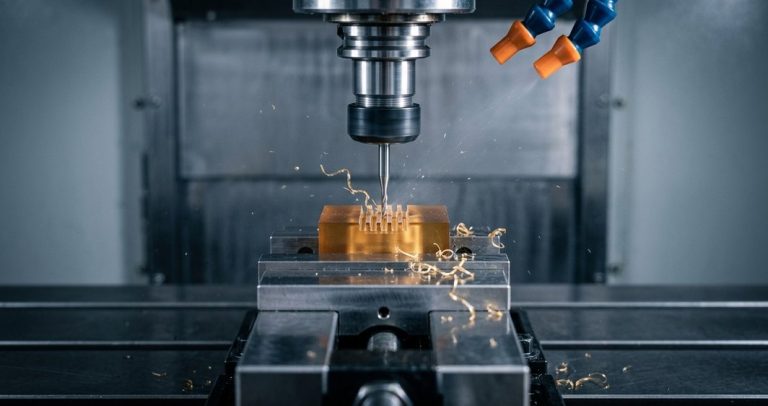
Microfresamento de matrizes de pinos pogo e cavidades de tomadas com passo de 0,3–0,6 mm, mantendo ±0.005 mm de precisão posicional.
-
4
Furação e roscagem
Furação, alargamento e roscagem com metal duro afiado; as roscas em PEI raramente necessitam de insertos. Segue-se limpeza ultrassónica para peças semicondutoras e médicas.
Dicas de projeto e usinagem para Ultem
O que os nossos engenheiros verificam em cada desenho em Ultem para evitar fissuras, desgaste de ferramentas e desvios de tolerância em serviço.
-
1
Recozer antes do acabamento
O varão e a chapa de PEI extrudido apresentam elevadas tensões residuais. Recozemos a 150–160 °C durante uma hora por cada 3 mm de espessura, desbastamos, recozemos novamente e só depois acabamos, para que as peças não fissurem nos furos semanas mais tarde.
-
2
Desgaste de ferramentas em graus com fibra de vidro
O Ultem 2300 desgasta o metal duro cerca de cinco vezes mais depressa do que o material não reforçado. Usamos fresas de topo em PCD ou com revestimento de diamante, substituímos as ferramentas conforme o plano e voltamos a medir os furos críticos a meio do lote.
-
3
Expansão térmica
56 µm/m·K é cerca de 2,5 vezes o alumínio: uma base de tomada em Ultem de 100 mm dilata mais 0,06 mm do que a sua estrutura em alumínio ao longo de 10 °C. Teste as tolerâncias dos campos de pinos à temperatura de funcionamento.
-
4
Cantos vivos e entalhes
A sensibilidade ao entalhe é o principal ponto fraco do PEI. Especifique raios internos de pelo menos 0,5 mm, chanfros de 0,3 mm nas arestas e nunca uma saída de rosca viva sob carga.
-
5
Espessura mínima de parede
Mantenha as paredes com um mínimo de 1,0 mm para Ultem não reforçado e 1,5 mm para o reforçado com fibra de vidro; paredes mais finas em Ultem 2300 lascam nas extremidades das fibras.
-
6
Refrigerante e limpeza
Evite solventes clorados e álcalis fortes durante a usinagem e a limpeza; o refrigerante à base de água é seguro. Nos desenhos, indique apenas os referenciais e os ajustes que importam.
Páginas das classes Ultem 1000 e Ultem 2300
Fichas técnicas do Ultem 1000 não reforçado e do Ultem 2300 com 30% de fibra de vidro, lado a lado: 105 MPa vs 160 MPa de resistência à tração, 1,27 vs 1,51 g/cm³ de densidade.
-
O PEI Ultem 2300 é um termoplástico de alto desempenho reforçado com 30% de fibras de vidro, que melhora a resistência e a rigidez.Ver preço
-
O PEI Ultem 1000 é um termoplástico de alto desempenho com excelente resistência, elevada resistência térmica e resistência química. Pertence à família dos polímeros de polieterimida (PEI).Ver preço
Quando escolher Ultem em vez de PEEK, PPSU ou policarbonato
O Ultem situa-se entre o policarbonato e o PEEK em termos de calor e custo; quando o peso ou o isolamento são importantes, também substitui o aço inoxidável a um sexto da densidade.
| Critério | Este materialUltem | PEEK | PPSU | Policarbonato |
|---|---|---|---|---|
| Escolha-o para | Soquetes, tabuleiros | Produtos químicos | Cabos cirúrgicos | Resistente, transparente |
| Temp. máx. | 170 °C | 250 °C | – | 120 °C |
| Custo | Referência | Cerca do dobro | Mais alto | Um quinto |
| Rigidez | Mais rígido | Mais baixa | Mais baixa | – |
| Impacto | Mais baixa | – | Muito melhor | Mais resistente |
| Ciclos de vapor | Centenas | – | Mais | – |
| Classificação de inflamabilidade | UL 94 V-0 | – | – | – |
Onde são utilizadas as peças em Ultem
As peças em Ultem são utilizadas onde o calor, a classificação de inflamabilidade e a esterilização excluem plásticos mais baratos, e normalmente são aparafusadas a metal usinado produzido na mesma encomenda.
-
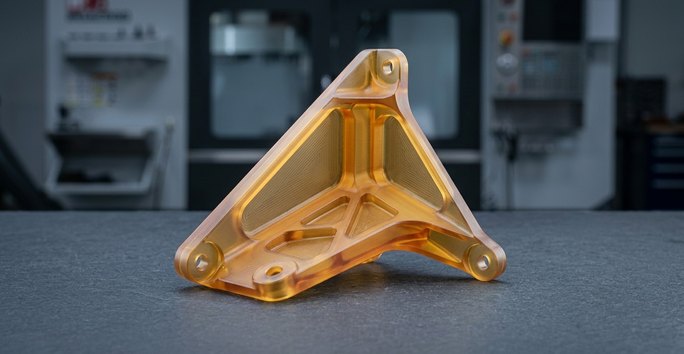 AeroespacialSuportes interiores de cabine, flanges de condutas, caixas de conectores e componentes de iluminação que cumprem os requisitos de inflamabilidade e fumo FAR 25.853.
-
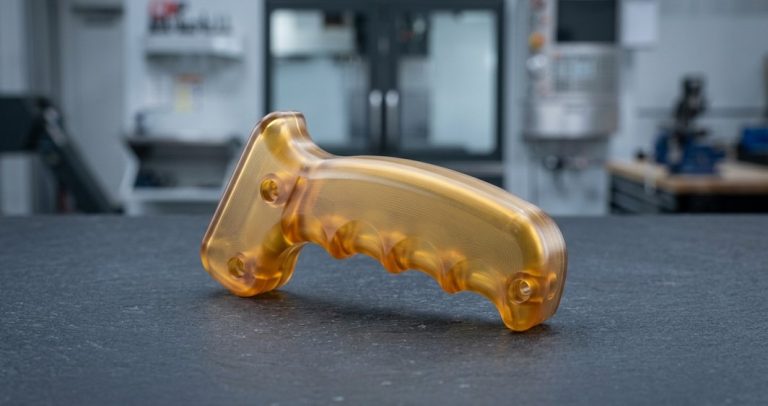
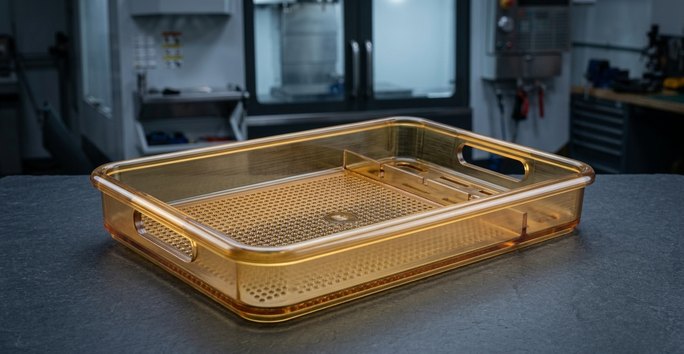 MédicoTabuleiros de esterilização, cabos de instrumentos, componentes de dispositivos de imagem e caixas reutilizáveis sujeitas a autoclave repetida.
-
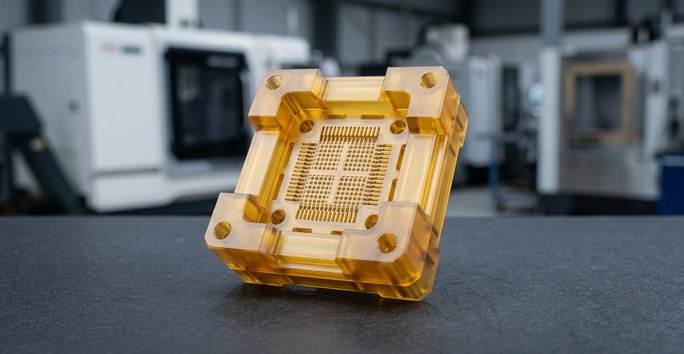 Semicondutores e eletrónicaSoquetes de burn-in e de teste final, ninhos de handler e isoladores para testes a quente até 150 °C, frequentemente micro-fresados com passo de 0,3–0,6 mm.
Opções de acabamento para peças em Ultem
Todos os acabamentos são aplicados após a usinagem CNC. A anodização e a galvanoplastia não se aplicam ao PEI, pelo que as opções incidem na textura, na transparência e na marcação.
Precisa de um acabamento não listado? Peça uma análise aos nossos engenheiros
-
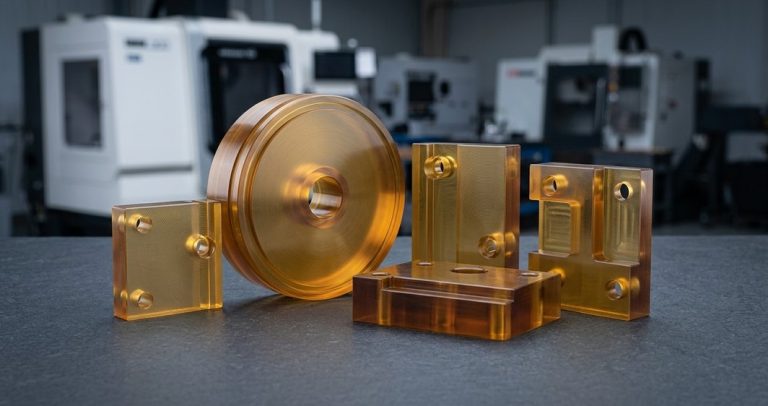 Tal como usinadoPadrãoRa 0,8–1,6 µm diretamente da máquina CNC; o acabamento padrão para soquetes de teste e dispositivos.Solicitar orçamento
-
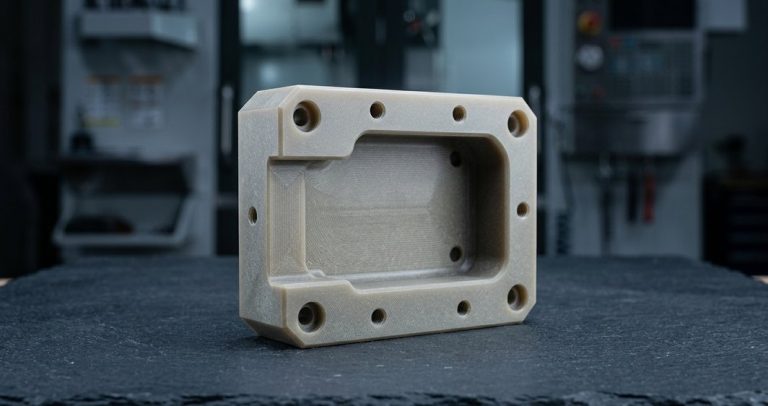 Jato de esferasMais popularA usinagem CNC com jato de esferas confere um mate uniforme em superfícies estéticas aeroespaciais e médicas.Solicitar orçamento
-
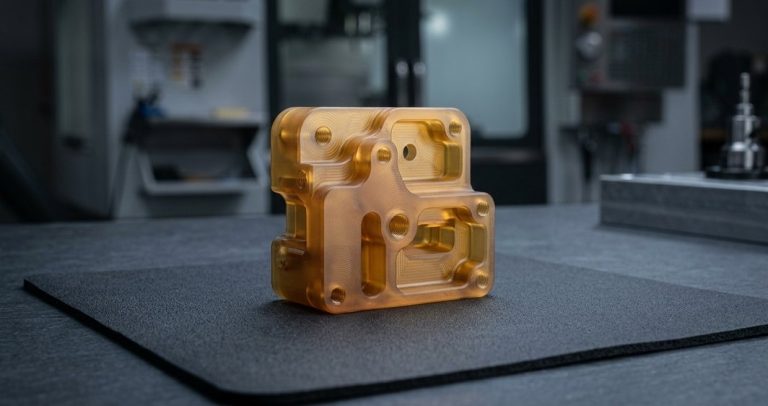 PinturaMais popularOs revestimentos de grau aeroespacial aderem bem ao PEI após uma leve abrasão; tintas conformes com FST disponíveis.Solicitar orçamento
-
 Polimento a vaporMais popularClarifica as superfícies usinadas em visores e tampas transparentes de âmbar em Ultem 1000.Solicitar orçamento
-
 Marcação a laserMais popularAdiciona números de peça e códigos UDI diretamente às peças usinadas em Ultem 1000 e Ultem 2300.Solicitar orçamento
FAQ sobre usinagem de Ultem
Respostas sobre maquinabilidade, classes, esterilização e tolerâncias para peças em PEI.
Outros materiais
-
 DelrinHomopolímero de acetal (Delrin 150) e copolímero para engrenagens, casquilhos, corpos de válvulas e peças em contacto com alimentos: aparas limpas, baixa humidade, ±0.01 mm típico.Saber mais
-
 NylonPA6, PA66, com 30% de fibra de vidro e nylon com MoS2, resistentes, silenciosos e autolubrificantes, para engrenagens, casquilhos, calços de desgaste, rolos e isoladores.Saber mais
-
 PolietilenoUHMW-PE e HDPE: o plástico de uso corrente com menor atrito e maior resistência à abrasão, em conformidade com a FDA nas classes naturais, para tiras de desgaste e guias de corrente.Saber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








