









Serviços de usinagem de UHMW
A usinagem de UHMW da DEK transforma chapa, varão e bloco de UHMW-PE e HDPE em tiras de desgaste, guias de corrente e rodas dentadas, mantendo ±0.01 mm em detalhes pequenos. Ferramentas afiadas e fixação de baixa força mantêm o PE macio e elástico plano após o corte.
-
±0.01 mm
Detalhes pequenos
-
3–5 dias
Prazo de protótipo
-
sem pedido mínimo
1 a 10 000+ peças
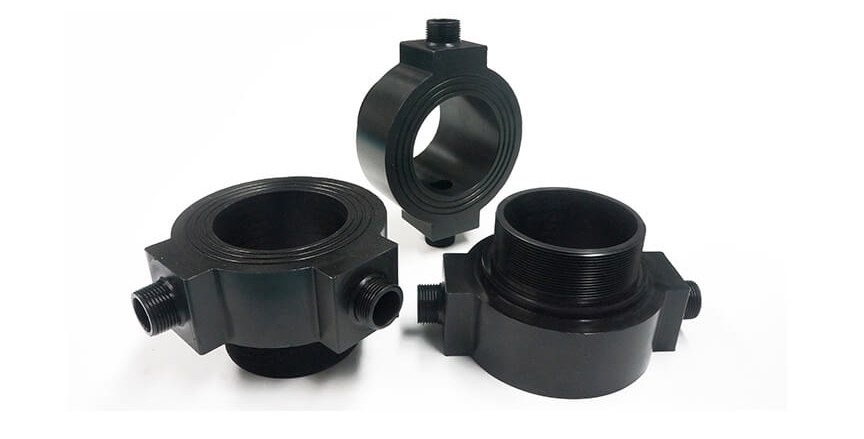

O que distingue a usinagem de UHMW e a usinagem de HDPE
O polietileno é o plástico de uso geral com menor atrito e maior resistência à abrasão, não absorve água e cumpre as normas FDA nas qualidades naturais. Usinamos UHMW-PE e HDPE no âmbito dos nossos serviços de usinagem CNC de plásticos.
O PE é também macio, elástico e expande 150–200 µm/m·K, pelo que se deforma sob fixação e move-se após o corte mais do que qualquer outro plástico que processamos. Cortamo-lo nas mesmas fresadoras de 3, 4 e 5 eixos que usamos para aço inoxidável e alumínio, com um realista ±0.05 mm em peças grandes.
-

Usinagem de plásticos ao lado de metais desde 2002
-

ISO 9001:2015, ISO 13485 e AS9100D
-

Orçamento revisto por engenheiro em 6 horas
-

IQC, IPQC, FAI e OQC a 23 °C
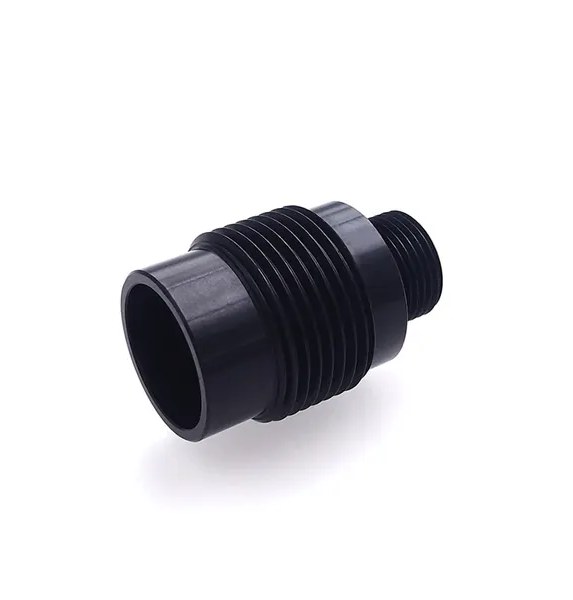
Qualidades de polietileno que usinamos
Quatro famílias de qualidades de polietileno cobrem peças de desgaste para contacto alimentar, revestimentos de baixo custo, corrediças sem lubrificação e componentes de HDPE soldados.
-

UHMW-PE natural/virgem
Conforme FDAPara tiras de desgaste, guias de corrente, rodas dentadas e componentes de processamento alimentar conformes FDA. Ver UHMW-PE.
-

UHMW-PE reprocessado
Preto ou verde, custo mais baixoPara peças de desgaste não alimentares, placas de revestimento, forros de caixa de carga e de tremonha onde o material virgem não é exigido e o custo é importante.
-

UHMW com óleo
30–50% menos atritoQualidades de UHMW com óleo e lubrificante seco para corrediças e guias que funcionam onde a lubrificação é impossível.
-

HDPE natural / colorido
0,95 g/cm³Para tábuas de corte, acessórios de depósitos, juntas, tampas usinadas e componentes marítimos. Ver HDPE.
-

UHMW-PE
Atrito de 0,10–0,20 sobre açoResistência à tração última de 40 MPa e de cedência de 21 MPa, 0,93 g/cm³, serviço contínuo máximo de 80 °C, absorção de água inferior a 0,01% em 24 h.
-

HDPE
Tração de 25–30 MPaAtrito de 0,20–0,25 a seco sobre aço, serviço máximo de 80 °C; ligeiramente mais rígido e de corte mais limpo do que o UHMW, com a mesma expansão de 150–200 × 10⁻⁶/K.
-
±0.05 mm
Realista em peças grandes
-
500 mm
Diâmetro máximo de torneamento
-
3 m
Perfilagem de guias longas
-
Ra 0.8–1.6
Acabamento tal como usinado, µm
Como a DEK aborda a usinagem CNC de UHMW
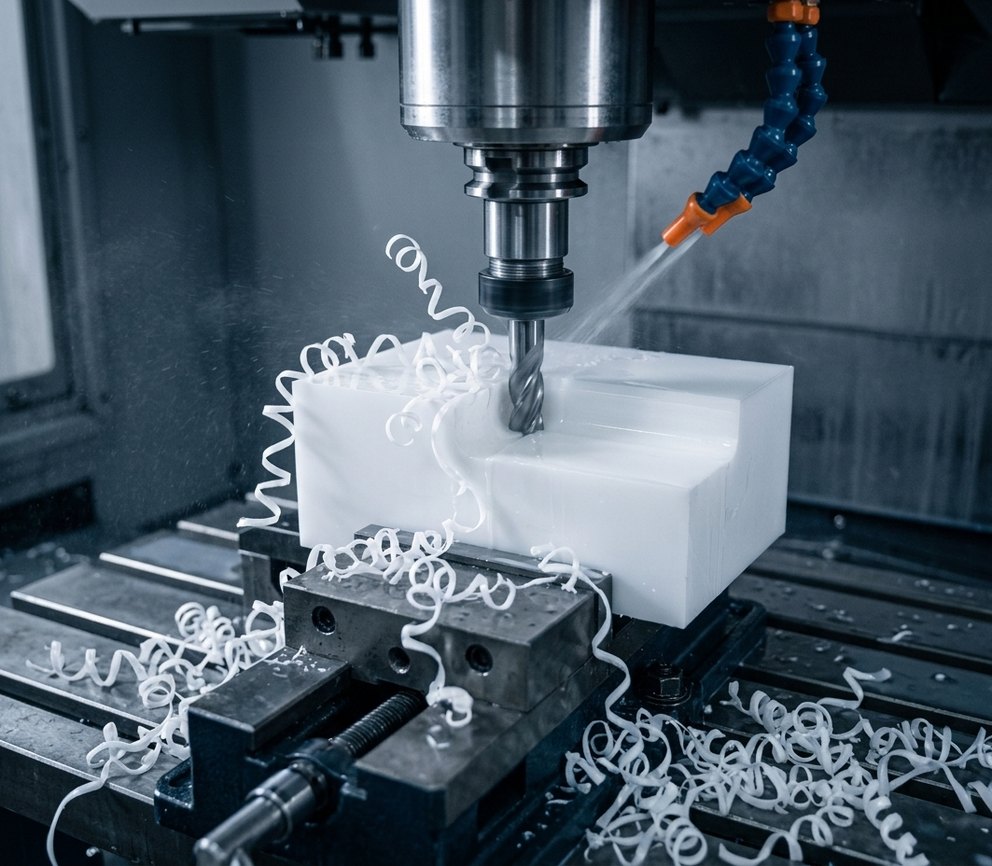
O PE corta-se facilmente mas é difícil de segurar com precisão, pelo que cada processo é construído em torno de ferramentas afiadas, baixa força de fixação e medição a 23 °C.
-
1
Fresamento CNC
3, 4 e 5 eixos Fresamento CNC para tiras de desgaste, guias de corrente e de correia, placas de revestimento, rodas dentadas e proteções de máquinas.
-
2
Torneamento CNC
Torneamento CNC para rolos, polias, casquilhos e rodas dentadas até 500 mm de diâmetro, mantendo ±0.01 mm em diâmetros torneados curtos.
-
3
Perfilagem de guias longas
As guias até 3 m são perfiladas com fixação seccional para que a tira fique plana; as peças longas assentam entre o desbaste e o acabamento. Ver usinagem de peças grandes.
-
4
Furação e roscagem
Furação, escareamento e roscagem com brocas afiadas de hélice alta; os bolsos escareados são padrão nas tiras de desgaste.
Dicas de projeto e usinagem para polietileno
O que os nossos engenheiros verificam em cada desenho de PE antes de orçamentar, para que as tolerâncias se mantenham alcançáveis em peças macias e de elevada expansão.
-
1
Expansão e fixação
O PE expande oito vezes mais do que o aço: especifique 23 °C e furos de montagem oblongos numa guia de 2 m. Usamos fixações por vácuo ou garras macias e medimos após libertar a fixação.
-
2
Ferramentas afiadas
Arestas rombas empurram e rasgam o UHMW, deixando pelos e desvio dimensional. Usamos metal duro polido de ângulo de ataque elevado, altas velocidades de fuso e sopro de ar.
-
3
Tensão superficial em chapa espessa
O chapa extrudida e moldada por compressão empena quando uma das faces é maquinada. Desbastamos ambos os lados, deixamos o blank em repouso e depois acabamos; o recozimento a 80 °C ajuda em peças com mais de 50 mm de espessura.
-
4
Tolerâncias por tamanho de peça
±0.01 mm em pequenas características suportadas, ±0.05 mm em peças grandes, ±0.1 mm em peças com mais de 1 m. Aplique tolerância à superfície de deslizamento e aos furos de montagem, não às arestas livres.
-
5
Paredes finas
Mantenha as paredes com um mínimo de 1,5 mm em UHMW e 1,0 mm em HDPE; paredes mais finas deflectem com o cortador e saem com conicidade.
-
6
Roscas e fixadores
As roscas machucadas em PE desgastam-se facilmente: especifique parafusos passantes com cabeça escareada e anilhas, ou insertos metálicos prensados, com 0,3 mm de folga para expansão.
Quando escolher UHMW vs HDPE, Nylon ou Delrin
Como o UHMW-PE se compara com o HDPE e outros plásticos de deslizamento. Onde a carga e o calor excedem o PE, aço inoxidável 304 incorpora uma tira de desgaste em UHMW substituível.
| Critério | Este materialUHMW-PE | HDPE | Nylon | Delrin |
|---|---|---|---|---|
| Escolha-o para | Tiras de desgaste | Depósitos, conexões | Engrenagens sob carga | Peças de precisão |
| Abrasão | 10x HDPE | Menor | – | Menor |
| Atrito | 0,10–0,20 | 0,20–0,25 | Maior | – |
| Absorção de água | < 0,01% | < 0,01% | Absorve | – |
| Temperatura máx. | 80 °C | 80 °C | 100 °C | – |
| Rigidez | Macia, elástica | Mais rígida | – | Muito mais rígida |
| Custo | Baixo | Mais barato | – | Maior |
Onde são utilizadas peças de polietileno maquinadas
O baixo atrito, a resistência à abrasão e a ausência de absorção de água colocam o PE em todos os locais onde as peças deslizam, se desgastam ou permanecem húmidas.
-
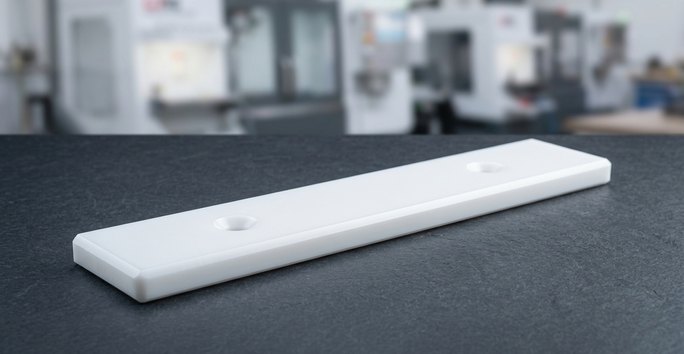 Processamento e embalagem de alimentosTiras de desgaste para transportadores, guias de corrente, rodas estrela, parafusos de sincronização e tábuas de corte maquinados em UHMW conforme FDA.
-
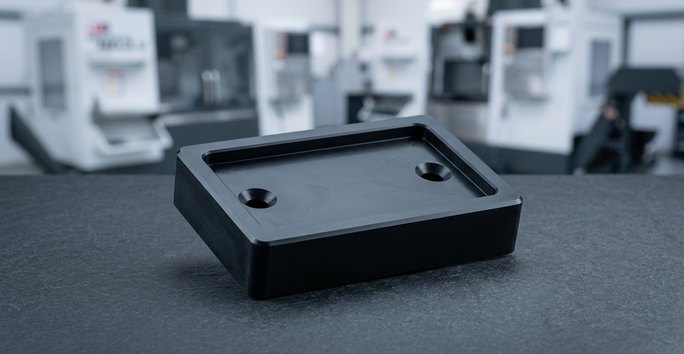 Industrial, agrícola e mineiroPastilhas de deslizamento, guias de correia, rodas dentadas, revestimentos de calhas e tremonhas e blocos amortecedores para equipamento industrial, agricultura e mineração.
-
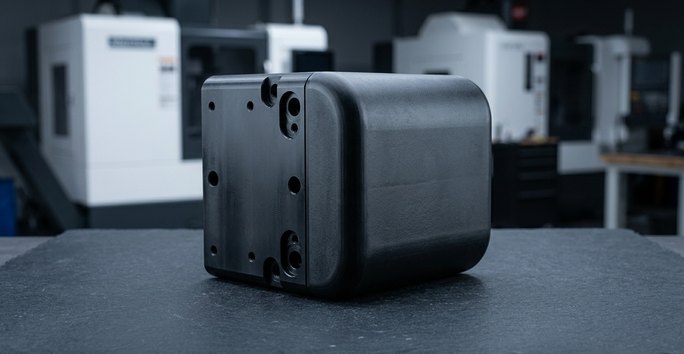 Marítimo e construçãoDefensas de cais, frisos de proteção, anéis de desgaste de bombas, conexões de depósitos em HDPE e bases de estabilizadores para aplicações marítimas, tratamento de água e construção.
Opções de acabamento para polietileno maquinado
Usinagem CNC + acabamento para peças em PE. O polimento por vapor, a anodização e a galvanoplastia não se aplicam ao polietileno.
Precisa de uma peça colorida em vez de pintura? Fale com os nossos engenheiros.
-
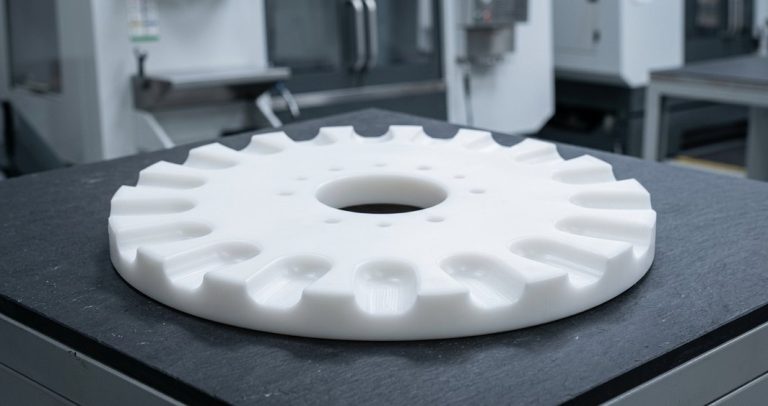 Tal como maquinadoPadrãoRa 0.8–1.6 µm com uma superfície selada e cerosa que resiste ao crescimento bacteriano; o padrão para peças de desgaste e de contacto com alimentos.Solicitar orçamento
-
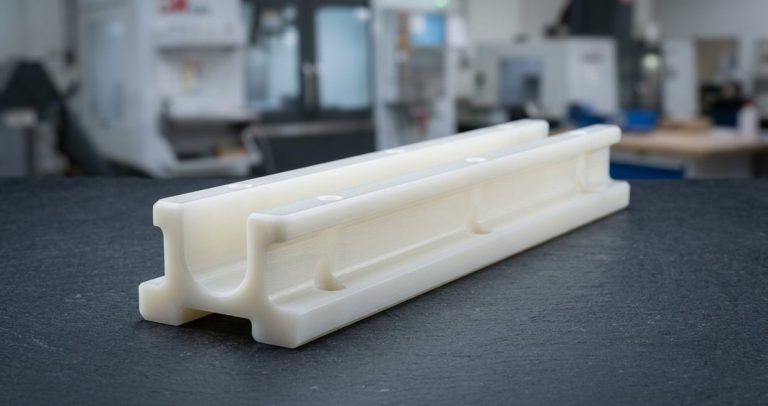 Jato de esferasMais popularUsinagem CNC + jato de esferas para uma textura mate em proteções e componentes com pegas.Solicitar orçamento
-
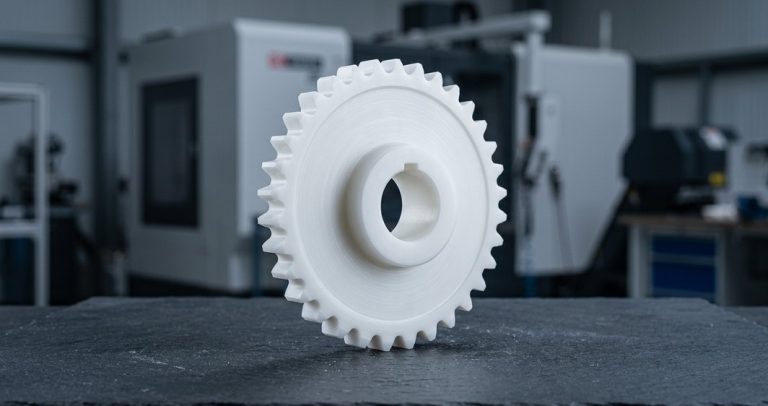 Marcação a laserMais popularUsinagem CNC + marcação e gravação a laser para números de peça; o contraste é melhor em material preto.Solicitar orçamento
-
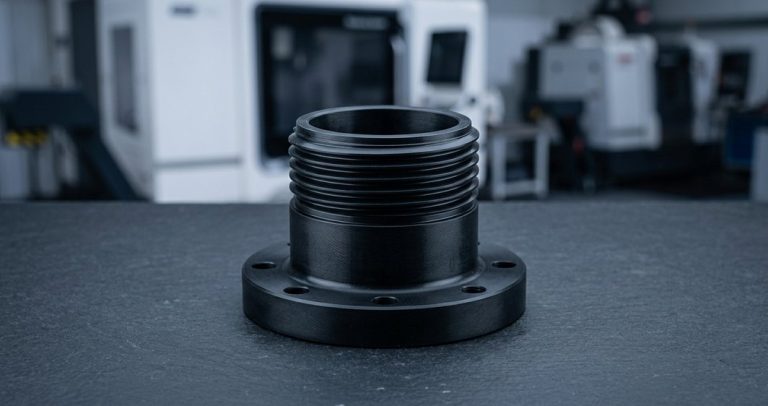 Soldadura a gás quenteMais popularComponentes em HDPE maquinados e soldados a gás quente em conjuntos, depósitos e tremonhas após a usinagem CNC.Solicitar orçamento
FAQ de usinagem de UHMW
Perguntas frequentes de engenheiros que especificam peças em UHMW e HDPE.
Outros materiais
-
 DelrinHomopolímero de acetal (Delrin 150) e copolímero para engrenagens, casquilhos, corpos de válvulas e peças em contacto com alimentos: aparas limpas, baixa humidade, ±0.01 mm típico.Saber mais
-
 NylonPA6, PA66, náilon com 30% de fibra de vidro e com MoS2, resistentes, silenciosos e autolubrificantes, para engrenagens, casquilhos, calços de desgaste, rolos e isoladores.Saber mais
-
 PEIPEI Ultem 1000 não carregado e Ultem 2300 com 30% de fibra de vidro para tomadas de teste, tabuleiros de esterilização e suportes aeronáuticos: 170 °C em contínuo, UL 94 V-0.Saber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








