









Serviços de eletropolimento para peças maquinadas
Os serviços de eletropolimento da DEK acabam peças em aço inoxidável, titânio e ligas de níquel que maquinamos internamente, no mesmo pedido. O Ra diminui cerca de 50% com a remoção de 5–10 µm por face.
- ~50% Redução de Ra
- 5–10 µm Remoção por face
- ASTM B912 Norma do processo


O processo de eletropolimento na DEK
O eletropolimento dissolve o metal da superfície num eletrólito ácido. A DEK planeia-o em conjunto com a usinagem no mesmo pedido; não aceitamos pedidos apenas de eletropolimento.
O que o eletropolimento oferece e onde ter atenção
O eletropolimento melhora o acabamento, a limpeza e a resistência à corrosão, mas remove metal e não é a solução para todas as peças.
-

Principais vantagens
- Ra cerca de 50% mais baixo: 0,8 µm em estado maquinado desce para cerca de 0,4 µm, ou 0,4 µm para cerca de 0,2 µm
- Rebarbas removidas: as rebarbas finas em furos cruzados, inícios de rosca e arestas desaparecem sem trabalho manual
- Contaminação dissolvida: o ferro livre, as partículas de ferramenta incrustadas e a camada maquinada esmagada são removidos
- Superfície rica em crómio: relação Cr:Fe tipicamente acima de 1,5, uma camada passiva que supera a passivação isolada
- Aspeto brilhante e uniforme: um acabamento brilhante mas não espelhado, mais fácil de limpar
-

Limitações e alternativas
- Apenas proteção contra corrosão: passivação é mais barata e dimensionalmente neutra quando o aspeto não importa
- Acabamento espelhado ou escovado: o polimento mecânico atinge Ra 0,05 µm; o eletropolimento pode ser feito a seguir
- Aço carbono ou ligado: utilize oxidação negra ou um acabamento galvanizado
- Aspeto mate uniforme: jateamento de esferas seguido de passivação custa menos
- Vibração ou ovalização: o Ra melhora mas a geometria não; utilize primeiro a retificação de precisão first
Resultados de superfície e proteção
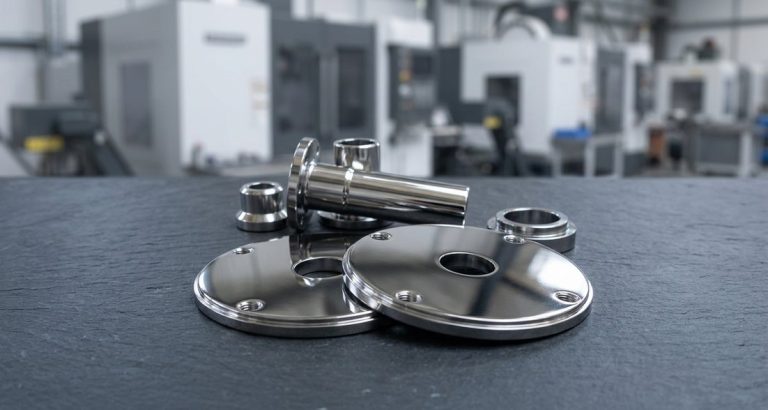
As peças em aço inoxidável eletropolidas saem mais lisas, mais limpas e mais resistentes à corrosão do que as superfícies em estado maquinado ou apenas passivadas.
-

Superfície mais lisa
Uma redução de Ra de 50% é o valor seguro de planeamento: superior em superfícies iniciais mais rugosas, inferior abaixo de Ra 0,2 µm.
-

Arestas sem rebarbas
A densidade de corrente atinge o pico nas rebarbas, pelo que as rebarbas finas em furos cruzados, inícios de rosca e arestas se dissolvem primeiro, sem rebarbação manual.
-

Resistência à corrosão
Uma superfície enriquecida em crómio, com relação Cr:Fe tipicamente acima de 1,5, oferece melhor resistência à corrosão do que a passivação química isolada.
-

Facilidade de limpeza
A remoção das fendas que retêm biocarga torna as superfícies mais fáceis de limpar, com peças dosadas a Ra ≤ 0,4 µm para limpeza no local (CIP).
-

Superfície sem partículas
O ferro livre e as partículas de ferramenta incrustadas são dissolvidos, proporcionando a superfície de baixo desgaseificação e sem partículas de que o equipamento de vácuo necessita.
-

Aspeto brilhante
Os aços austeníticos dão o resultado mais brilhante e uniforme: um acabamento brilhante mas não espelhado em todas as superfícies expostas.
Eletropolimento vs passivação
| Critério | Passivação | Eletropolimento |
|---|---|---|
| Remoção de metal | Nenhuma | 5–10 µm por face (até 25 µm a pedido) |
| Rugosidade superficial | Inalterada | Ra reduzido ~50% |
| Efeito de rebarbação | Nenhuma | Sim, em rebarbas finas |
| Resistência à corrosão | Boa | Melhor (maior proporção Cr:Fe, superfície mais lisa) |
| Aparência | Inalterada | Brilhante e uniforme |
| Padrão | ASTM A967, AMS 2700 | ASTM B912 |
| Impacto no custo | Baixo | Moderado; fixação por peça |
Eletropolimento de Aço Inoxidável e Ligas
As classes austeníticas dão o melhor resultado; consulte a nossa usinagem de aço inoxidável página para seleção de classes. O titânio e as ligas de níquel são eletropolidos para peças médicas e aeroespaciais.
O alumínio e o latão são possíveis, mas raramente compensam: o alumínio normalmente recebe anodização e o latão é polido mecanicamente. Pergunte antes de especificar.
-
Eletropolimento 316LResultado mais brilhante e uniforme. A opção predefinida para implantes médicos, vias de fluidos e hardware de gás para semicondutores.Recomendado
-
Aço Inoxidável 304Tal como o 304L e o 316, proporciona um acabamento brilhante e uniforme. Especifique 304 ou 316 quando a aparência for importante.Recomendado
-
17-4 PHEletropolido de forma aceitável, mas ligeiramente mais baço, tal como o 15-5 e o 420; o estado de tratamento térmico afeta a resposta.Boa
-
Aço Inoxidável 303As inclusões de sulfureto deixam microporos, pelo que o 303 de corte fácil eletropolido fica menos brilhante do que o 304.Com ressalvas
-
Titânio Grau 2O Grau 2 e o Ti-6Al-4V são eletropolidos num eletrólito diferente para instrumentos ortopédicos e dentários.Boa
-
Inconel 718O Inconel 625 e o 718 eletropolim bem e são usados para peças aeroespaciais eletropolidas.Boa
Setores e Peças Típicas
As peças de aço inoxidável eletropolidas servem setores que necessitam de superfícies limpas, lisas e resistentes à corrosão, desde instrumentos médicos a hardware de gás para semicondutores.
-
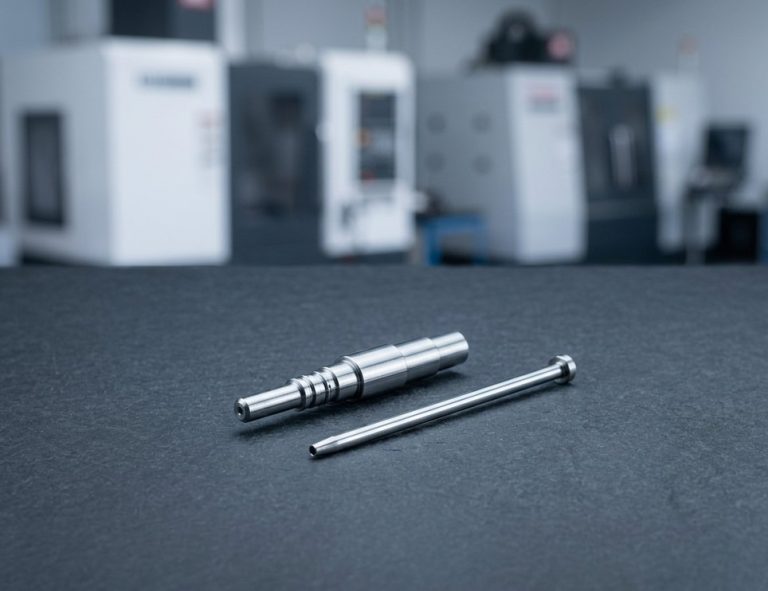 Dispositivos MédicosHastes de instrumentos, cânulas e provetes de implantes em 316L e titânio, isentos das fendas que retêm a carga biológica.Solicitar orçamento
-
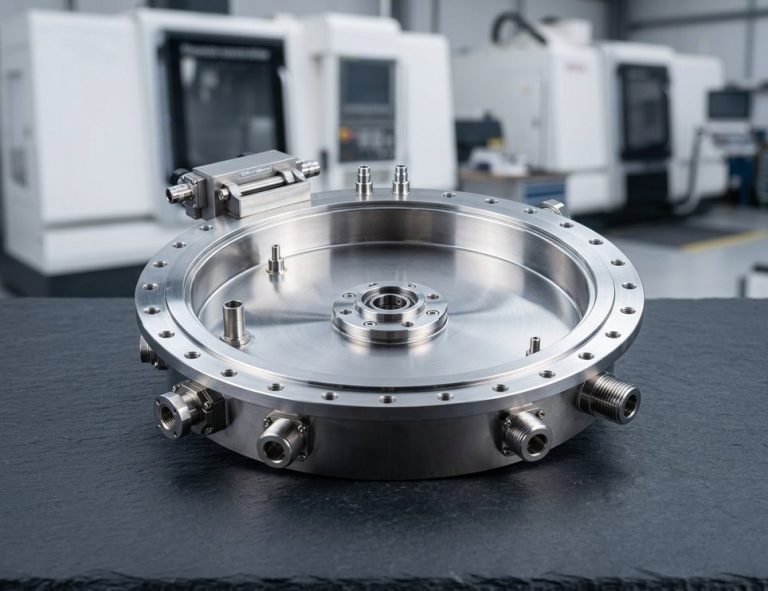 Semicondutores e VácuoColetores de gás, conexões de pureza ultraelevada e peças de câmara que exigem uma superfície com baixa desgaseificação e isenta de partículas.Solicitar orçamento
-
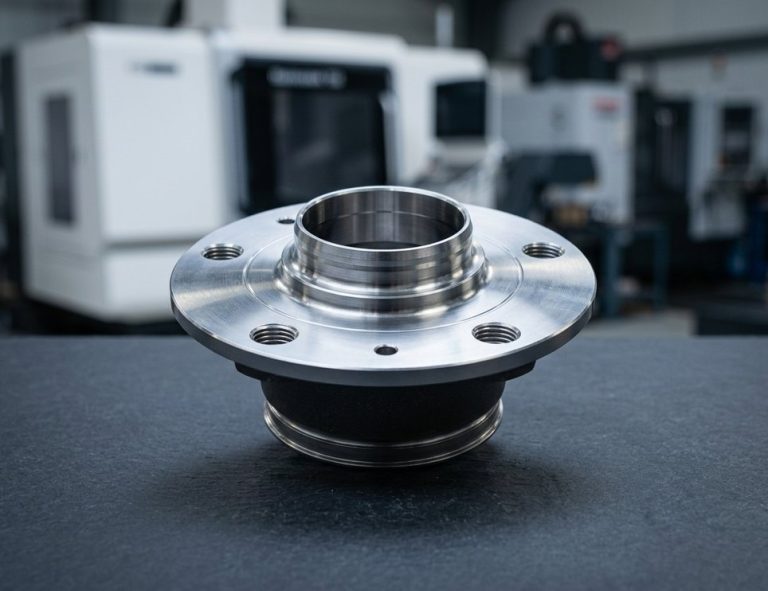 Alimentar e FarmacêuticoComponentes de dosagem acabados a Ra ≤ 0,4 µm para linhas de processamento com limpeza no local.Solicitar orçamento
-
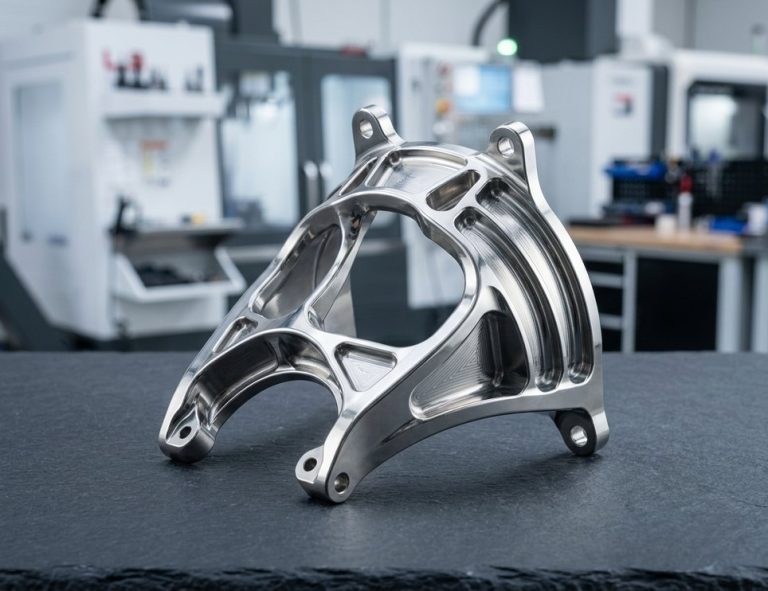 Aeroespacial e MarítimoConexões e suportes com requisito de nevoeiro salino, incluindo peças aeroespaciais em Inconel 625 e 718.Solicitar orçamento
Como Especificar Serviços de Eletropolimento
O eletropolimento remove metal, pelo que não é um acabamento sem alterações. Estas indicações no desenho permitem à DEK maquinar para o tamanho compensado e cumprir a sua tolerância.
-
Indique a Norma
Escreva "Eletropolimento segundo ASTM B912". Acrescente "seguido de teste de passivação segundo ASTM A967" se o seu plano de qualidade exigir um teste de verificação.
-
Indique o Ra Final
Especifique, por exemplo, "Ra ≤ 0,4 µm após eletropolimento" e o local de medição. A DEK verifica com um perfilómetro.
-
Planeie a Margem de Remoção
Preveja 5–10 µm por lado: um pino de Ø10,000 mm fica perto de Ø9,985 mm sem compensação. Dimensione ±0,01 mm e mais apertado "após eletropolimento".
-
Decida sobre o Mascaramento
As roscas, os furos de ajuste forçado e as faces de referência retificadas podem ser mascarados, mas apresentam uma linha ténue; a maioria dos compradores aceita o pequeno desvio nas roscas.
-
Aprove o Contacto do Suporte
Cada peça necessita de um ponto de contacto elétrico que deixa uma pequena marca não polida. Diga-nos onde é aceitável.
-
Atenção aos Furos Profundos
A remoção é mais lenta no interior de furos com mais de cerca de 3 diâmetros de profundidade; apresentam menos melhoria, a menos que se utilize um cátodo interno.
Especificações de Eletropolimento
- Norma do processo ASTM B912
- Teste de verificação ASTM A967 (a pedido)
- Remoção por lado 5–10 µm (até 25 µm a pedido)
- Remoção no diâmetro 10–20 µm
- Redução de Ra ~50%
- Resultado típico de Ra 0,8 → 0,4 µm; 0,4 → 0,2 µm
- Proporção Cr:Fe na superfície Tipicamente acima de 1,5
- Eletrólito Ácido fosfórico-sulfúrico
- Prazo de protótipo 5–8 dias (maquinado + 316L EP)
- Pedido mínimo Sem pedido mínimo, de 1 a mais de 10 000 peças
- Certificações ISO 9001:2015, ISO 13485, AS9100D
- Relatórios Ra por perfilómetro, certificados de material
Perguntas frequentes
Respostas às perguntas mais frequentes dos compradores sobre eletropolimento de peças maquinadas na DEK.

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








