









Serviços de usinagem de Inconel 718
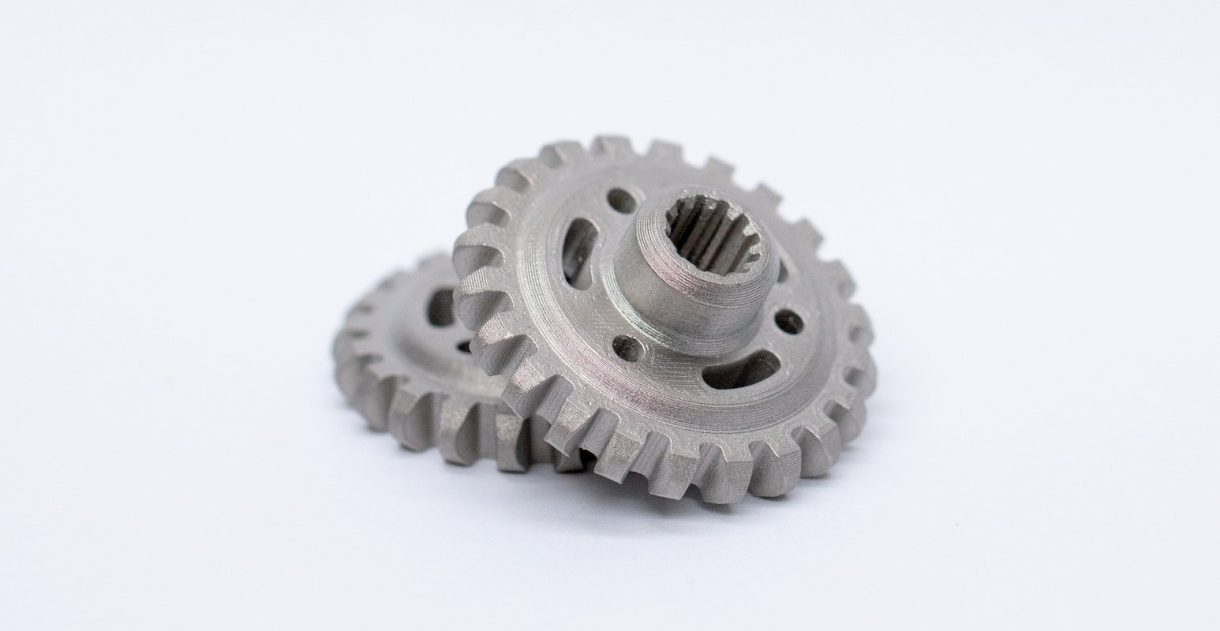
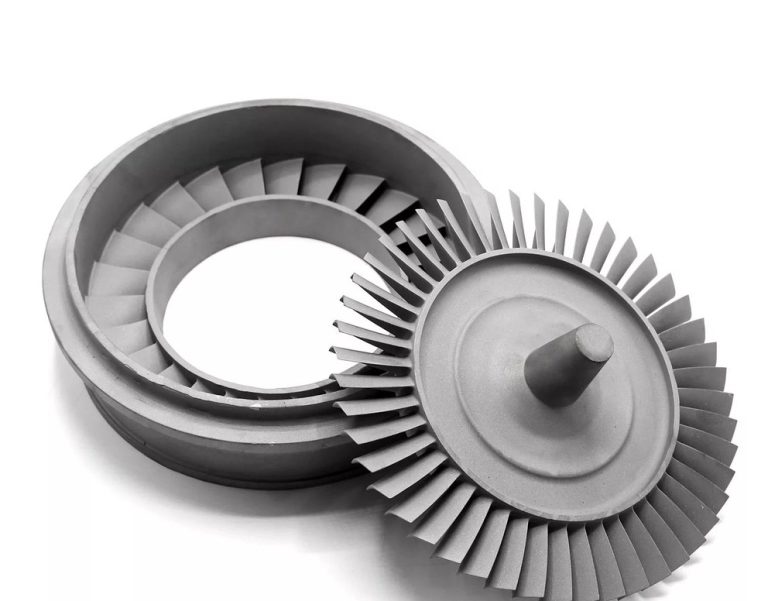
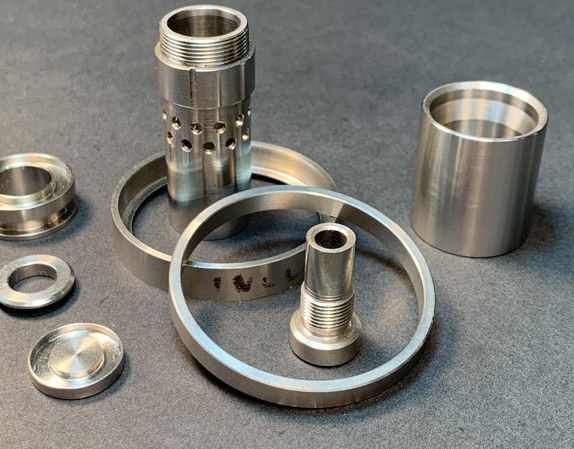
Também conhecido como UNS N07718 · 2.4668 · ASTM B637A usinagem de Inconel 718 na DEK abrange peças em UNS N07718 / 2.4668, desde um protótipo até à produção, sem pedido mínimo e com um prazo de protótipo de 3 dias. Esta superliga de níquel endurecível por precipitação é fresada em plataformas de 3/4/5 eixos com ferramentas de refrigeração interna e verificada em CMM interno.
-
~1275 MPaResistência à tração (envelhecido)
-
~1035 MPaLimite de elasticidade (envelhecido)
-
40–45 HRCDureza (envelhecido)
-
≤650°CTemperatura máxima de serviço
Capacidades de usinagem CNC de Inconel 718
Tolerâncias que a DEK cumpre na usinagem de ligas endurecíveis por precipitação de 718, desde ISO 2768-f/m até ±0.003 mm em micropartes.
-

Tolerância geral
±0.013 mmtípica, ISO 2768-f/m
-

Características críticas
±0.005 mmajustes de furos, coaxialidade
-

Perfil de 5 eixos
±0.01 mmgeometria complexa
-

Microcomponentes
±0.003 mmpeças com menos de 10 mm
-

Acabamento tal como usinado
Ra 0.8–1.6 µmtípico
-

Acabamento retificado
Ra 0.4 µmou melhor, retificado/polido
-

Dimensão máxima da peça
~1000 mmgrandes peças estruturais
-

Prazo de protótipo
3 diasexpedição em apenas 1 dia
Propriedades e designações do Inconel 718
Dados de propriedades do Inconel 718 em estado solubilizado versus envelhecido, a superliga de níquel-crómio reforçada com nióbio e molibdénio.

- Resistência máxima à tração 900–930 MPa
- Limite de elasticidade 490–510 MPa
- Alongamento à rotura 40–45%
- Dureza ≤35 HRC

- Resistência máxima à tração ~1275 MPa
- Limite de elasticidade ~1035 MPa
- Alongamento à rotura 12–20%
- Dureza 40–45 HRC

- Módulo de Young 190–200 GPa
- Condutividade térmica 11–11.4 W/(m·°C)
- Serviço contínuo máximo ≤650°C (1200°F)
- Fluência-rotura, curto prazo 700°C (1300°F)

- UNS N07718
- W.Nr. 2.4668
- Norma ASTM B637
- Condição de fornecimento Solubilizado
- Especificação de envelhecimento AMS 2774
- Soldabilidade Excelente (recozido)
- Formas de stock Barra/chapa/folha/forjamento
Porque é difícil usinar o Inconel 718
Como a DEK controla o endurecimento por deformação, o calor e o desgaste das ferramentas na usinagem de superligas de níquel, com dados de ferramentas e de avanço.
O Inconel 718 endurece rapidamente por deformação sob pressão de corte e conduz pouco calor, pelo que é o gume de corte que suporta a carga. A DEK usina-o em plataformas rígidas de 3/4/5 eixos com metal duro afiado e revestido e avanços constantes e positivos.
A prática com metal duro integral trabalha a cerca de 20–40 SFM com 0.002–0.004 in/dente, uma fração dos mais de 300 SFM comuns no alumínio. Essa diferença explica tempos de ciclo mais longos e um custo por peça mais elevado, e por que motivo o 718 consta da lista de processos validados da DEK para ligas de difícil usinagem.
- Usinagem com refrigeração interna dirigida à interface ferramenta-peça, e não apenas refrigeração por inundação
- Verificação em CMM interno e pontos de controlo SPC detetam desvios na peça, não após a expedição
- A lista validada abrange também Ti-6Al-4V, 17-4PH, 316LVM e PEEK
-
Velocidade de corte
20–40 SFMferramentas de metal duro integral
-
Avanço por dente (in/dente)
0.002–0.004prática com metal duro integral
-
Índice de maquinabilidade
~12%do aço de corte fácil
-
Condutividade térmica
11–11.4 W/(m·°C)o calor vai para a ferramenta
-
Endurecimento por deformação
Rápidoendurece sob pressão de corte
Peças personalizadas em Inconel 718 por setor
Setores que confiam nas peças em Inconel 718 da DEK pela resistência a temperaturas elevadas e resistência à corrosão.
-
 Componentes aeroespaciaisPeças estruturais e de suporte de cabine não críticas para o voo, que têm de manter a cota após ciclos térmicos repetidos.
-
 Componentes para energiaComponentes expostos a calor contínuo e a meios de processo corrosivos, em que o 718 mantém a resistência a temperaturas elevadas.
-
 Hardware para semicondutoresHardware de câmara e adjacente ao processo, em que a resistência à corrosão do 718 se adequa a ambientes de serviço exigentes.
-
 Componentes para robóticaComponentes de alta resistência em que o peso é contraposto à capacidade de carga, maquinados desde o protótipo até à produção.
Inconel 718 vs Inconel 625 e 17-4 PH
Escolha o 718 quando as peças necessitam das suas propriedades mecânicas envelhecidas a temperatura. O Inconel 625 é mais soldável para serviço com elevada corrosão; o 17-4 PH custa menos quando o limite de temperatura do 718 não é necessário.
| Critério | Este grauInconel 718 | Inconel 625 | 17-4 PH |
|---|---|---|---|
| Tipo de liga | Superliga Ni-Cr | Grau Inconel | Aço inoxidável |
| Resistência | ~1275 MPa (envelhecido) | Inferior | – |
| Soldabilidade | Excelente (recozido) | Mais soldável | – |
| Propriedades envelhecidas | Sim | Não necessárias | – |
| Limite de temperatura | ≤650°C contínuo | – | Inferior |
| Custo | Superior | – | Inferior |
| Utilização típica | Resistência ao calor | Serviço com corrosão | Grau aeronáutico |
Tratamento térmico e acabamentos do Inconel 718
Opções de usinagem CNC + acabamento para Inconel 718, incluindo o ciclo de solubilização + envelhecimento segundo a AMS 2774 e acabamentos superficiais.
-
Ciclo de solubilização + envelhecimento DisponívelA DEK coordena o ciclo de solubilização + envelhecimento segundo a AMS 2774 após a usinagem CNC, levando as peças em 718 às propriedades envelhecidas em vez de as expedir no estado recozido mais macio.
-
Passivação DisponívelUsinagem CNC + passivação para peças em Inconel 718, oferecida como opção de acabamento no mesmo orçamento revisto por engenheiros que a usinagem.
-
Galvanoplastia DisponívelA usinagem CNC + galvanoplastia está disponível em peças em 718; especifique o tipo de galvanoplastia no seu desenho e é orçamentado juntamente com a usinagem.
-
Pintura em pó DisponívelA usinagem CNC + pintura em pó consta entre as opções de acabamento para peças em Inconel 718, orçamentada juntamente com o trabalho de usinagem.
-
Retificação DisponívelAs zonas em 718 retificadas ou lapidadas atingem Ra 0,4 µm ou melhor quando a especificação o exige, face a Ra 0,8–1,6 µm típico tal como maquinado.
Solicitar orçamento para usinagem CNC de Inconel 718
Sem pedido mínimo: uma única peça de validação segue o mesmo percurso de orçamentação e controlo de qualidade que uma libertação de produção. Protótipos em 3 dias, expedição em apenas 1 dia após inspeção.
Porquê a DEK para usinagem de Inconel 718
A DEK acompanha as peças em 718 desde o protótipo até à produção sob um único plano de processo, com pontos de controlo de qualidade certificados e fatores de custo assinalados antes de submeter um desenho.
Para programas de usinagem de UNS N07718 e de usinagem de 2.4668, a DEK opera segundo a ISO 9001, AS9100D e ISO 13485, todas obtidas através da TUV. Cada trabalho passa pelos pontos de controlo IQC, IPQC, FAI, OQC, SPC e CAPA, apoiados por inspeção CMM interna e rastreabilidade total dos materiais.
Os relatórios de ensaio de fundição podem referir a AMS 5662 (barra, forjamento, anel) e a AMS 5663 (barra e forjamento envelhecidos), com relatórios de inspeção da primeira peça segundo a AS9102 quando um programa o exige. Consulte o nosso sistema de qualidade.
O 718 desgasta os gumes de corte mais depressa do que o alumínio ou o aço macio, pelo que as mudanças de ferramenta e a reindexação acrescentam tempo não produtivo que um orçamento realista tem em conta desde o início.
- As paredes finas fletem sob a força de corte, obrigando a avanços mais lentos e a mais passagens de acabamento
- As cavidades profundas e as elevadas relações profundidade-diâmetro limitam a rigidez da ferramenta e obrigam a passos menores
- Os volumes de protótipo têm um custo de preparação por peça mais elevado; as quantidades de produção diluem-no após validação
-
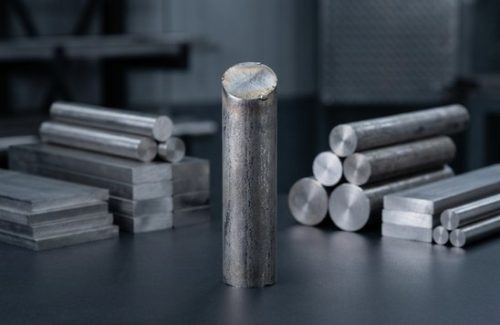 Matéria-prima
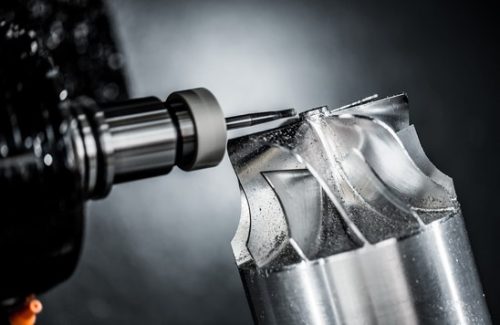 Maquinado por CNC
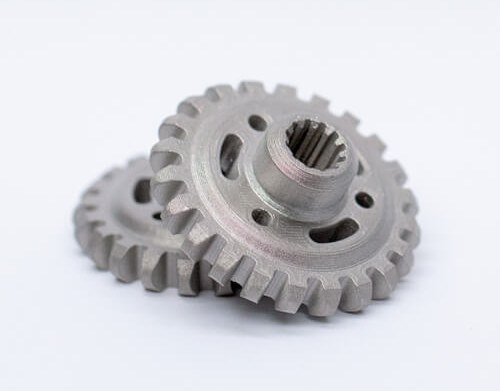
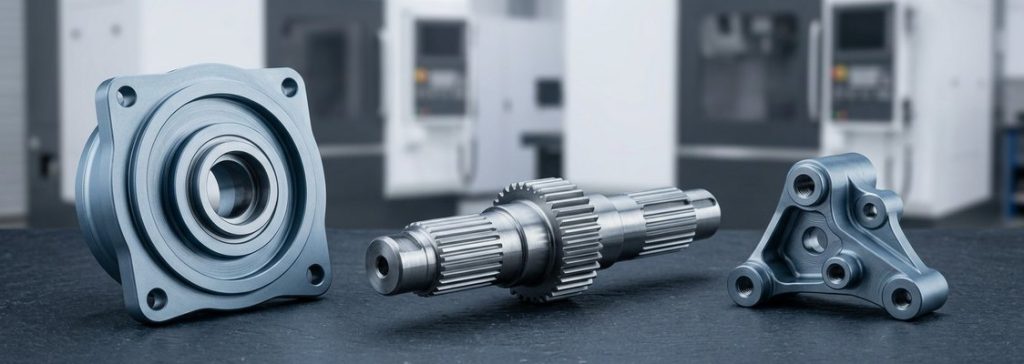 Peças acabadas
-
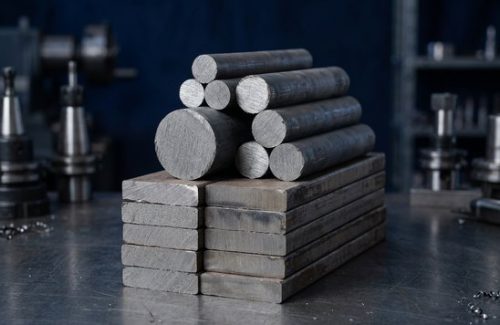 Matéria-prima
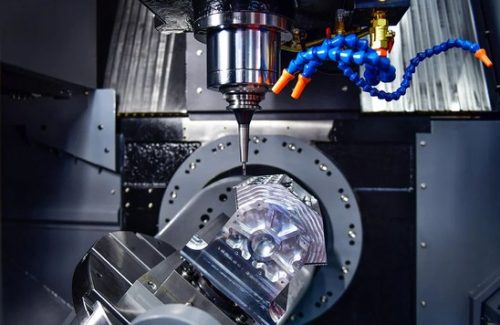 Maquinado por CNC
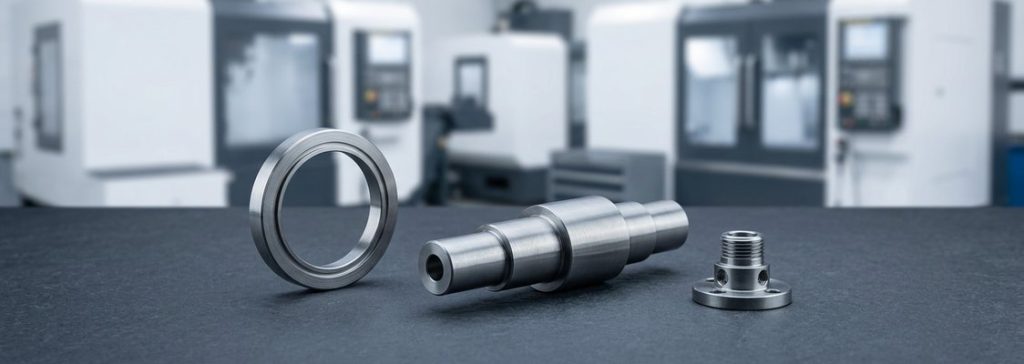 Peças acabadas
Perguntas frequentes sobre usinagem de Inconel 718
Perguntas comuns de engenheiros e compradores que adquirem peças em Inconel 718.
Outros materiais
-
 Titânio Grade 1Titânio Grade 1 is the most formable and softest among the four commercially pure titanium grades.Saber mais
-
 Tool Steel H13H13 tool steel is widely used in CNC machining due to its excellent hardness, heat resistance, and toughness.Saber mais
-
 HDPEHigh-Density Polyethylene (HDPE) is an affordable, versatile, non-porous thermoplastic with a high strength-to-density ratio and low moisture absorption.Saber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








