









Fabrico de cavilhas de precisão
O fabrico de cavilhas na DEK mantém m6 ou ±0.002 mm nos diâmetros retificados, com cavilhas temperadas a 58–62 HRC. Sem pedido mínimo, protótipos em 3–5 dias, cada desenho revisto por engenheiros.
-
±0.002 mm
Diâmetro retificado
-
3–5 dias
Prazo do protótipo
-
0,5–50 mm
Diâmetro da cavilha
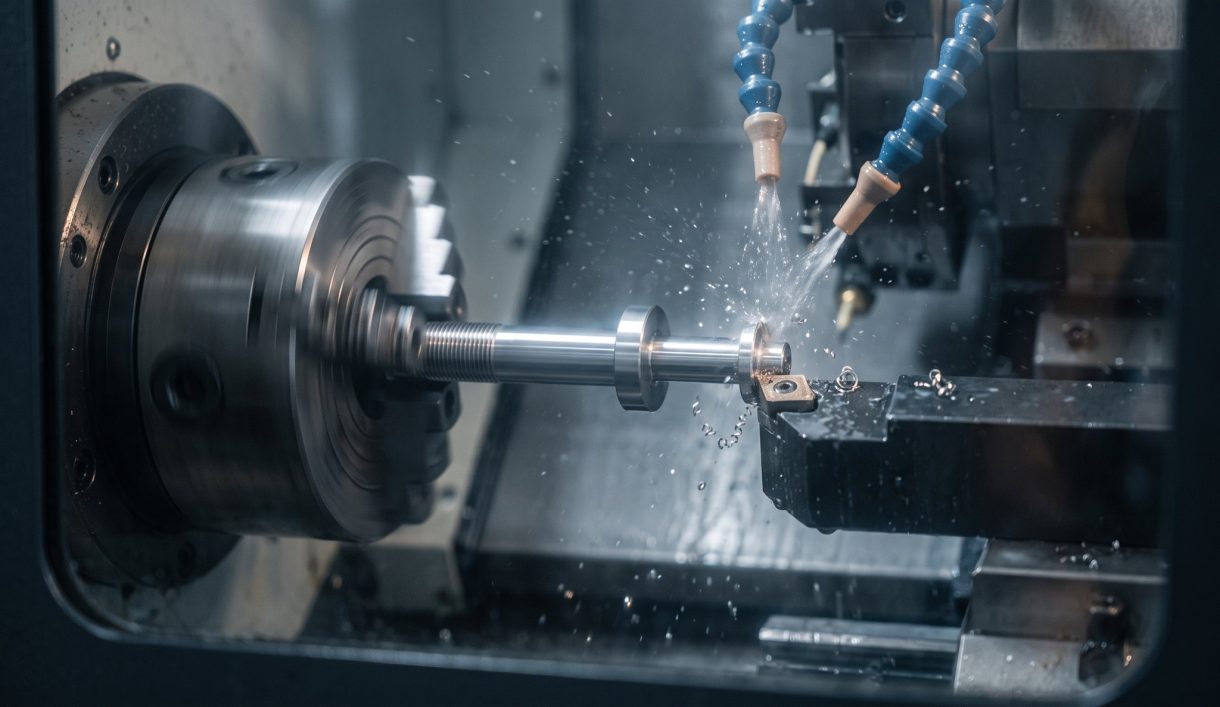

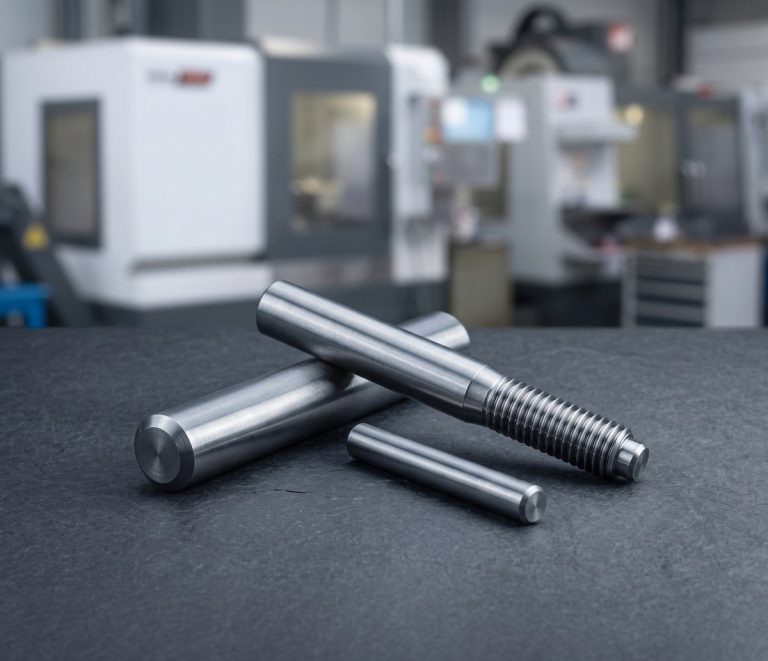
Fabrico de cavilhas personalizadas desde 2002
A DEK abriu em 2002 a produzir cavilhas de núcleo, cavilhas ejetoras e buchas guia para fabricantes de moldes, e as cavilhas continuam a ser um produto diário. Hoje torneamos e retificamos cavilhas cilíndricas, de localização, guia, forquilha, cónicas e com ressalto, de 0,5 mm a 50 mm de diâmetro.
Trabalhamos em aço para ferramentas, aço ligado, inox e titânio, com circularidade de 0,002 mm e Ra 0.2–0.4 µm. As cavilhas encontram-se junto de buchas e componentes de moldes no nosso catálogo de peças personalizadas usinadas por CNC ; para tipos de cavilhas, consulte 16 tipos de cavilhas e as suas utilizações.
Tipos de cavilhas que usinamos
Cavilhas cilíndricas, de molde, guia, localização, forquilha e especiais, torneadas a partir de barra em aço para ferramentas, aço ligado e inox, e depois retificadas.
-
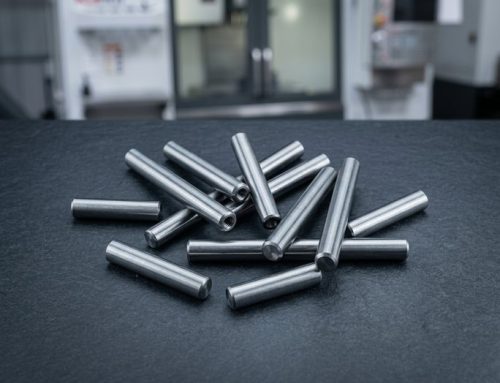 Cavilhas cilíndricas personalizadasTemperadas ou não temperadas, tamanhos não normalizados e extremidades roscadas para cavilhas de extração.
-
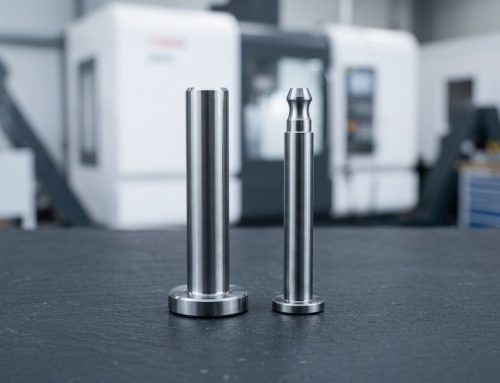 Cavilhas de núcleo e cavilhas ejetorasPara moldes de injeção e moldes de fundição injetada, com cabeças, faces planas e perfis de ponta.
-
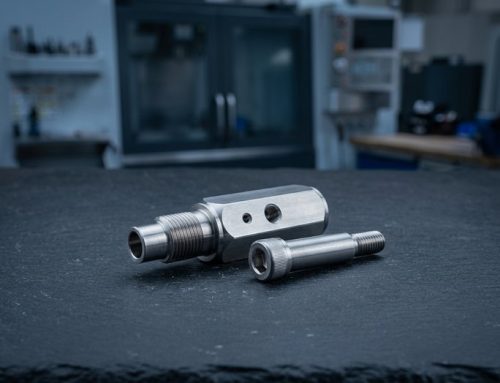 Cavilhas guia e parafusos de descarnadorCavilhas guia, cavilhas líderes e parafusos de descarnador para matrizes e dispositivos.
-
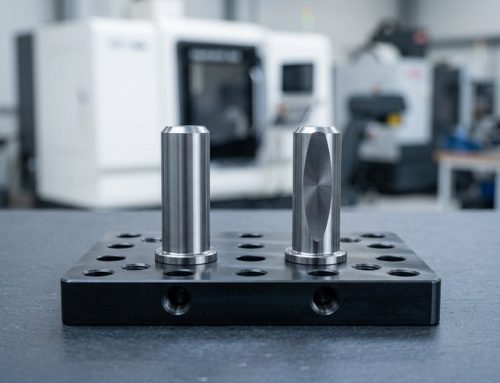 Cavilhas de localização e de apoioCavilhas de localização redondas e em diamante, além de cavilhas de apoio para dispositivos CNC.
-
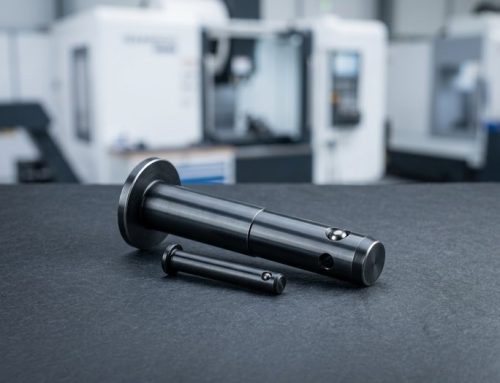 Cavilhas de forquilha, dobradiça e pivôFuros transversais para contrapinos ou ranhuras para anéis de retenção, para ligações e dobradiças.
-
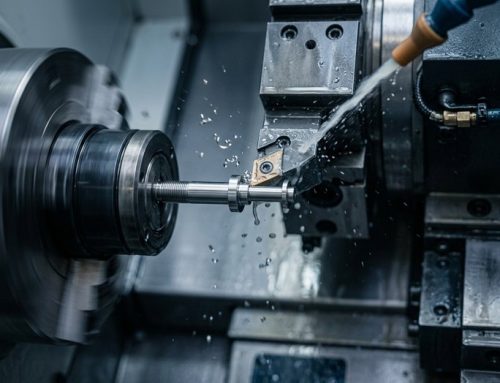 Cavilhas de precisão torneadas por CNCCavilhas torneadas tipo suíço com faces planas em D, roscas ou secções estriadas para ajuste por pressão.


Materiais, processos e tolerâncias para cavilhas
As cavilhas são torneadas tipo suíço, tratadas termicamente e retificadas internamente, em aço para ferramentas temperado ou inox, com tolerâncias de classe de ajuste.
Dicas de projeto para pinos personalizados
Quatro escolhas no desenho determinam se um pino encaixa, resiste ao tratamento térmico e assenta corretamente no seu furo.
-

Indique a classe de ajuste
Use m6 para ajuste forçado ou h6 para ajuste deslizante e especifique o furo conjugado H7; nunca aplique a mesma tolerância a ambos.
-

Limite o comprimento a 50× o diâmetro
Pinos longos e finos deformam-se no tratamento térmico; a retificação corrige o diâmetro, não a flecha. Caso contrário, aceite uma indicação de retitude.
-

Chanfre ou arredonde as extremidades
Um chanfro de 15° ou uma extremidade esférica permite ao pino autocentrar-se na inserção; pinos de extremidade afiada danificam o furo.
-

Defina as cabeças dos pinos ejetores
Especifique o diâmetro da cabeça, a espessura da cabeça e a orientação da face plana em relação ao perfil da ponta quando esta for contornada.
O que indicar no seu desenho
-
Classe de diâmetro
Indique m6, h6 ou ±0.002 mm no diâmetro retificado, e o furo H7 com que conjuga, para que a retificação vise o ajuste correto.
-
Intervalo de dureza
Indique o intervalo HRC: 58–62 HRC para D2 / A2, 56–58 HRC para 440C, ou H13 nitrurado para pinos ejetores.
-
Forma das extremidades e características
Especifique um chanfro de entrada de 15° ou extremidade esférica R0.5 conforme a ISO 8734, além de eventuais roscas, faces planas ou furos transversais.
-
Quantidade e relatórios
Não há pedido mínimo: solicite orçamento para um protótipo ou um lote de produção, e peça relatórios de inspeção se precisar deles.
Aplicações e setores para pinos
Pinos de localização e apoio para dispositivos de automação, pinos de dobradiça e de forquilha para instrumentos médicos, pinos de molde para ferramentas automóveis, pinos marítimos de aço inoxidável.
-

Aeroespacial
-

Médico
-

Automóvel
-

Robótica
-

Semicondutores
-

Eletrónica
-

Telecomunicações
-

Drones e UAV
-

Energia
-

Petróleo e gás
-

Marítimo
-

Equipamento industrial
-

Construção
-

Agricultura
-

Produtos de consumo
-

Militar e defesa
-

Mineração
-
 AeroespacialSuportes, ferragens de cabine e acessórios não críticos para voo sob AS9100D, em alumínio 7075, Ti-6Al-4V e Inconel 718, com FAI.Saber mais
-
 MédicoEixos de instrumentos, punhos e cânulas em aço inoxidável 316L, titânio e PEEK sob ISO 13485, com rastreabilidade de lote de série.Saber mais
-
 AutomóvelCarcaças de sensores, corpos de válvulas e eixos para protótipos e produção de baixo a médio volume, em alumínio, aço ligado 4140 e 4340, aço inoxidável e latão.Saber mais
-
 RobóticaCarcaças de juntas, flanges de acionamento harmônico e dedos de garras em alumínio e aço temperado, com fresamento de 5 eixos em uma única fixação.Saber mais
-
 SemicondutoresComponentes de câmara, dispositivos de manuseio de wafers e flanges de vácuo em alumínio 6061, 316L, PEEK e Kovar, com arestas sem rebarbas.Saber mais
-
 EletrónicaCorpos de conectores, dissipadores de calor, blindagens de RF e pinos de precisão em alumínio, latão e cobre, com tolerância de ±0.01 mm nas superfícies de contato.Saber mais
-
 TelecomunicaçõesComponentes de guias de onda, carcaças de filtros e invólucros de RF em alumínio e ligas de cobre, com niquelagem ou prateamento para condutividade.Saber mais
-
 Drones e UAVSuportes de motor, estruturas de cardan e conexões de trem de pouso em alumínio 7075, titânio e magnésio para reduzir peso sem perder rigidez.Saber mais
-
 EnergiaPlacas terminais de bateria, barras condutoras, carcaças de inversores e conexões de células de combustível em alumínio, cobre e aço inoxidável, usinadas planas e sem rebarbas.Saber mais
-
 Petróleo e gásComponentes de válvulas, blocos de distribuição, peças de ferramentas de poço e flanges em 4140, 17-4 PH, duplex 2205 e Inconel, com especificações de dureza.Saber mais
-
 MarítimoEixos de hélice, peças de bombas e ferragens de convés em aço inoxidável 316, bronze e bronze de alumínio, escolhidos em primeiro lugar pela resistência à corrosão.Saber mais
-
 Equipamento industrialPlacas de garras, suportes de guias lineares, roletes de came e estruturas de máquinas em alumínio e aço, com dispositivos mantidos em arquivo para repetições.Saber mais
-
 ConstruçãoSuportes estruturais, ferragens de ancoragem e conexões hidráulicas em aço carbono, aço liga e alumínio, zincados ou com pintura a pó.Saber mais
-
 AgriculturaCarcaças de redutores, eixos, corpos de bicos de pulverizador e suportes de sensores em ferro fundido, aço e aço inoxidável para resistir à abrasão e à umidade.Saber mais
-
 Produtos de consumoBotões, puxadores, peças de invólucro e ferragens de áudio onde a superfície usinada fica visível, anodizados, com jateamento de esferas ou polidos conforme amostra.Saber mais
-
 Militar e defesaSuportes ópticos, invólucros e trilhos de acessórios em alumínio, aço e titânio, com certificação de material e relatórios FAI.Saber mais
-
 MineraçãoPlacas de desgaste, buchas, componentes de britadores e conexões hidráulicas em aço liga temperado, bronze e aço inoxidável para poeira e vibração.Saber mais
Por que a DEK para fabricação de pinos de fixação
Os pinos foram o nosso primeiro produto em 2002; os mesmos tornos tipo suíço e retificadoras agora operam uma célula de produção completa.
-

Pinos desde 2002
A DEK começou fabricando pinos de núcleo, pinos ejetores e buchas-guia para fabricantes de moldes, e os pinos continuam sendo um produto diário.
-

Fornecedor Misumi
A DEK entrou na cadeia de fornecimento da Misumi em 2012 exatamente com esse tipo de trabalho de pinos retificados.
-

Célula de retificação dedicada
Tornos tipo suíço e retificadoras sem centros mantêm tolerância m6 e circularidade de 0.002 mm em ritmo de produção.
-

Medido no FAI
Cada lote é verificado com calibradores de pino, micrômetros e medição de circularidade; os relatórios são fornecidos mediante solicitação.

Orçamentos revisados por engenheiros
Cada desenho é revisado por um engenheiro, que verifica a classe de ajuste, a dureza e a forma da extremidade e devolve um orçamento em até 6 horas. Sem pedido mínimo, de um pino protótipo a lotes de produção.
Qualidade certificada para cada pino
Os pinos são fabricados sob os sistemas de qualidade ISO 9001:2015, ISO 13485 e AS9100D.
-
 AS9100D
Sistema de gestão da qualidade aeroespacial
-
 ISO 9001:2015
Norma de gestão da qualidade
-
 ISO 13485
Gestão da qualidade de dispositivos médicos
Materiais e acabamentos superficiais para pinos
Aços-ferramenta temperados, aço liga e graus inoxidáveis, acabados internamente para atender às necessidades de desgaste, corrosão ou armazenamento.
Acabamentos superficiais
Precisa de outro grau para os seus pinos? Fale com os nossos engenheiros
Todos os materiaisPerguntas frequentes sobre fabricação de pinos
Respostas sobre tamanhos, pinos de molde e prazos para pinos de fixação e pinos de precisão personalizados.
Solicitar orçamento para pinos de precisão
Envie um desenho para o fabrico de pinos de encaixe: um engenheiro analisa-o e devolve um orçamento em 6 horas, sem pedido mínimo.
- Classe de diâmetro: m6, h6 ou ±0.002 mm
- Dureza, por exemplo 58–62 HRC
- Forma da extremidade: chanfro ou extremidade esférica
- Pinos de encaixe padrão em apenas 1 dia
- Protótipos em 3–5 dias
Capacidades relacionadas
-
 Ligações de precisão de pureza ultraelevadaSaber mais
-
 Serviços de mandrilagem de precisãoSaber mais
-
 Serviços de mandrilagem CNC de precisãoSaber mais
-
 Serviços de eletroerosão a fio de precisãoSaber mais
-
 Serviços de roscagem CNC de precisãoSaber mais
-
 Serviços de retificação plana de precisãoSaber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








