









Usinagem de superligas
Também conhecidas como ligas de níquel · ligas resistentes ao calorA usinagem de superligas na DEK abrange Inconel 600, 625 e 718, A286, Nitronic 60, Kovar e Invar para componentes de turbinas, escape, poços de petróleo e vácuo. Montagens rígidas, ferramentas de metal duro revestido e cerâmica e eletroerosão a fio garantem ±0.005 mm, sem pedido mínimo.
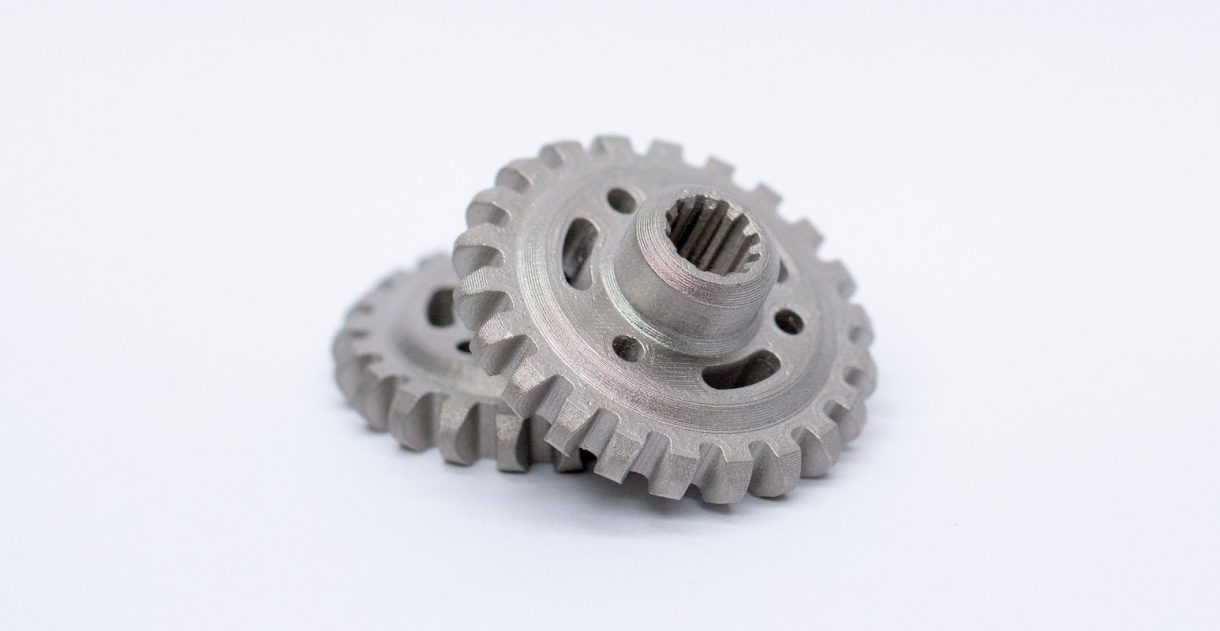
-
±0.005 mmTolerância geral
-
650–1 000 °CTemperatura de projeto
-
11 W/m·KCondutividade do 718
-
2–3 vezesForças vs. 304
Capacidades e tolerâncias da usinagem de superligas
Tolerâncias, acabamentos, dimensões das peças e prazos de entrega que a DEK garante em peças de Inconel, A286, Nitronic 60, Kovar e Invar.
-

Tolerância geral
±0.005 mmfresadas e torneadas
-

Elementos retificados
±0.002 mmeixos, faces de vedação
-

Perfis por eletroerosão a fio
±0.003 mmranhuras, cantos vivos
-

Acabamento em bruto de usinagem
Ra 0.8–1.6 µmpadrão
-

Retificado ou polido
Ra 0.2–0.4 µmfaces de vedação, ajustes
-

Dimensão da peça
~1 000 mmmicro abaixo de 10 mm
-

Protótipos
3–5 diasmaioria das geometrias
-

Lotes pequenos
4–7 diassem pedido mínimo
Ligas que usinamos
Família, motivo da especificação e notas de usinagem para cada superliga e liga de expansão controlada que a DEK usina.
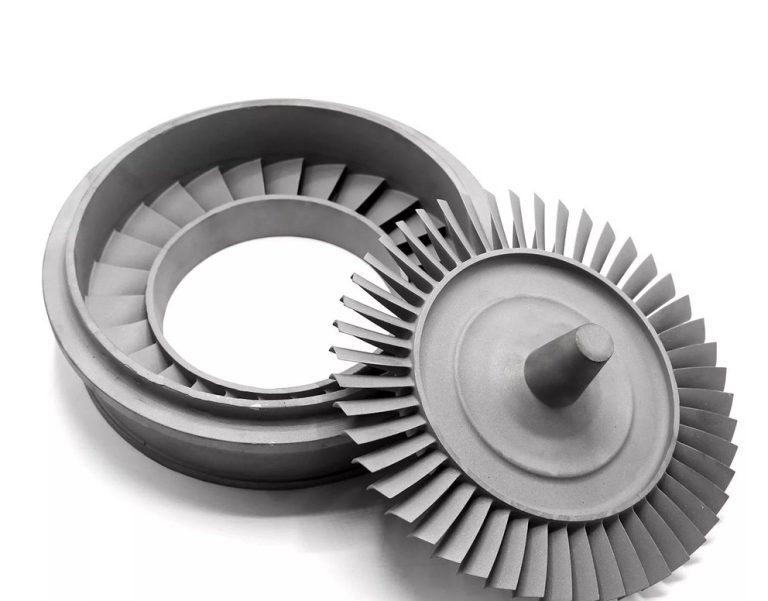
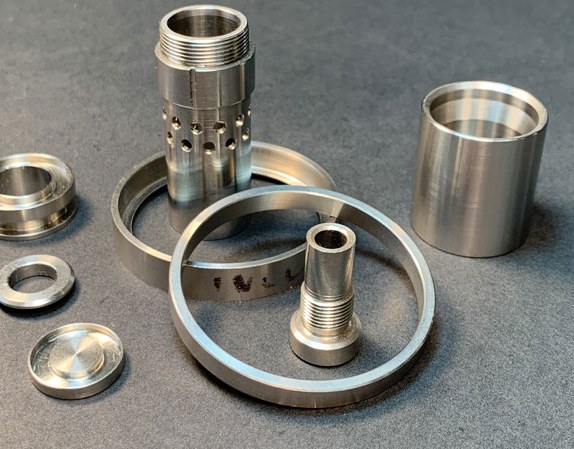

- Inconel 600 Ni-Cr, até 1 100 °C
- Inconel 625 Ni-Cr-Mo
- Inconel 718 Ni-Cr, PH, até 700 °C
- Dureza do 718 envelhecido 40–44 HRC
- Condutividade do 718 11 W/m·K

- A286 Fe-Ni-Cr, PH
- Serviço do A286 Resistência até 700 °C
- Nitronic 60 Fe-Cr-Mn-Ni austenítico
- Aplicação do Nitronic 60 Resistência ao gripamento

- Kovar Fe-Ni-Co
- Aplicação do Kovar Vedações vidro-cerâmica
- Invar 36 Fe-Ni
- Expansão do Invar 36 Praticamente nula
O que torna as superligas difíceis de usinar
O encruamento, o calor retido e a resistência a quente tornam a usinagem de ligas de alta temperatura lenta; eis como a DEK gere cada um destes fatores.
As ligas de níquel endurecem sob a ferramenta, pelo que cada passagem remove uma aparga real. Inconel 718 conduz o calor a cerca de 11 W/m·K, um quarto do aço-carbono, pelo que o calor se concentra no gume.
As forças de corte são 2–3 vezes superiores às do aço inoxidável 304 e as taxas de remoção ficam em 10–20% das do alumínio. A usinagem de ligas de níquel na DEK segue práticas fixas, não um programa de inox adaptado.
- Montagens rígidas: balanços curtos, fixações robustas, apoio total nas peças torneadas.
- Pastilhas de cerâmica para desbaste de 718 e 625; metal duro revestido para acabamento, fresagem concordante.
- Pastilhas substituídas segundo uma contagem fixa; refrigerante de alta pressão no gume.
- Ranhuras finas e 718 envelhecido cortados por eletroerosão a fio, sem força de corte.
-
Velocidade com metal duro
20–40 m/minInconel, metal duro revestido
-
Velocidade com cerâmica
150–250 m/minApenas desbaste
-
Taxa de remoção
10–20%Das taxas do alumínio
-
Forças de corte
2–3xFace ao aço inoxidável 304
-
Vida da ferramenta
MinutosSubstituição por calendário
Peças típicas em superligas
Peças de secção quente, de poço, criogénicas e herméticas usinadas em Inconel, A286, Nitronic 60, Kovar e Invar.
-
 Componentes de turbinasPalhetas, anéis de vedação, coberturas e esboços de fixadores em Inconel 718 e A286 para aeroespacial e energia, produzidos segundo a AS9100D.
-
 Componentes de escapeFlanges, ligações de coletor e bases de sensores em Inconel 625 e 600 para automóvel, desporto motorizado e queimadores industriais.
-
 Poços e submarinoCarcaças, mandris e conectores em Inconel 625 e 718 para serviço de petróleo e gás em ambientes ácidos.
-
 Vácuo e herméticoCorpos de passagem, tampas e cabeçotes em Kovar para eletrónica; suportes e barras de referência em Invar para ótica e metrologia.
Inconel 718 vs A286, Nitronic 60 e Kovar
Escolha o 718 para a resistência mais elevada até 700 °C; o A286 ou o Nitronic 60 custam menos a comprar e a maquinar. Ver Usinagem de Inconel.
| Critérios | Este grauInconel 718 | A286 | Nitronic 60 | Kovar |
|---|---|---|---|---|
| Família | Ni-Cr, PH | Fe-Ni-Cr, PH | Fe-Cr-Mn-Ni | Fe-Ni-Co |
| Resistência até | 700 °C | 700 °C | – | – |
| Propriedade principal | Resistência máxima | Custo mais baixo | Antigripagem | Selagem com vidro |
| Maquinagem | Fixação rígida | Aço inox duro | Avanços elevados | Pegajoso, rebarbas |
Usinagem CNC + Acabamento para Superligas
Acabamentos aplicados às peças em superliga maquinadas pela DEK; a anodização não se aplica a ligas de níquel.
-
Passivação DisponívelTratamento padrão para Inconel, A286 e Nitronic 60, que remove o ferro livre e os resíduos de maquinagem sem alterar as dimensões.
-
Eletropolimento DisponívelDisponível em peças maquinadas em superliga após usinagem CNC, em conjunto com a passivação para os graus do tipo inox.
-
Decapagem por jato de esferas DisponívelDisponível em peças maquinadas em superliga como opção de usinagem CNC + acabamento para uma superfície uniforme.
-
Marcação laser DisponívelDisponível para identificação de peças em componentes maquinados em Inconel, A286, Nitronic 60, Kovar e Invar.
-
Revestimentos PVD ou DLC Sob consultaQuando é necessário um revestimento duro numa peça em liga de níquel, os revestimentos PVD ou DLC podem ser discutidos no orçamento.
-
Niquelado Sob consultaAs peças em Kovar destinadas à selagem com vidro são fornecidas limpas e, a pedido, niqueladas após a maquinagem.
Solicitar orçamento de usinagem de superligas
Envie a liga, o estado, as tolerâncias e a quantidade. Um engenheiro confirma o processo, a sequência de tratamentos térmicos e a eletroerosão, apresentando o orçamento no prazo de 6 horas para a maioria das peças.
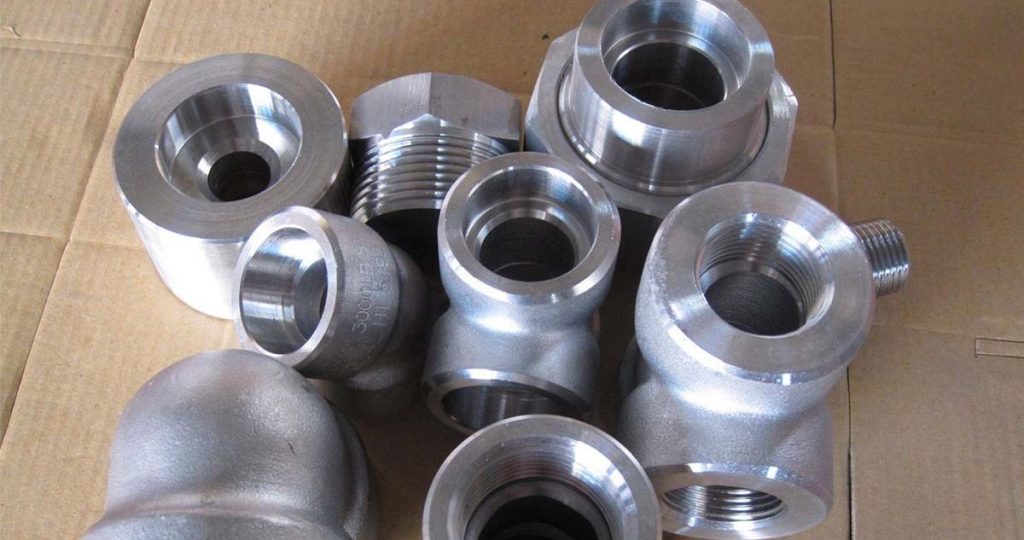
Porquê a DEK para usinagem de superligas
A maquinagem de ligas resistentes ao calor na DEK integra fresamento, torneamento, torneamento tipo suíço, eletroerosão e retificação internamente, com rastreabilidade certificada e orçamentos revistos por engenheiros.
A DEK é certificada pela TÜV segundo as normas AS9100D, ISO 13485 e ISO 9001:2015, com FAI e rastreabilidade de materiais que os compradores da aerospacial e da energia exigem. Cada lote recebido é verificado por espetrómetro; a inspeção CMM é realizada numa sala com temperatura controlada.
- Sem pedido mínimo, protótipos em 3–5 dias, pequenos lotes em 4–7 dias.
- Entrega mundial em 3–7 dias.
- Orçamentos revistos por engenheiros que cotam corretamente o tratamento térmico, a eletroerosão e o ferramental.
Evite paredes com menos de 1,5 mm e cantos internos vivos. Indique se o 718 ou o A286 é fornecido em estado recozido por solubilização ou envelhecido. Aplique ±0.005 mm apenas em faces de vedação e ajustes; utilize a ISO 2768-m nas restantes.
- Projete ranhuras estreitas e estrias para eletroerosão a fio.
- Prefira roscas laminadas ou fresadas em vez de macho em Inconel.
- Considere o A286 ou o Nitronic 60 quando não for necessária a resistência máxima do 718.
-
 Matéria-prima
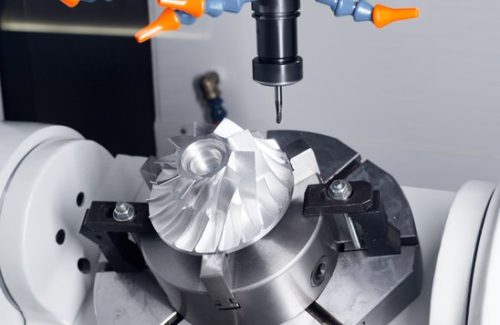 Maquinado por CNC
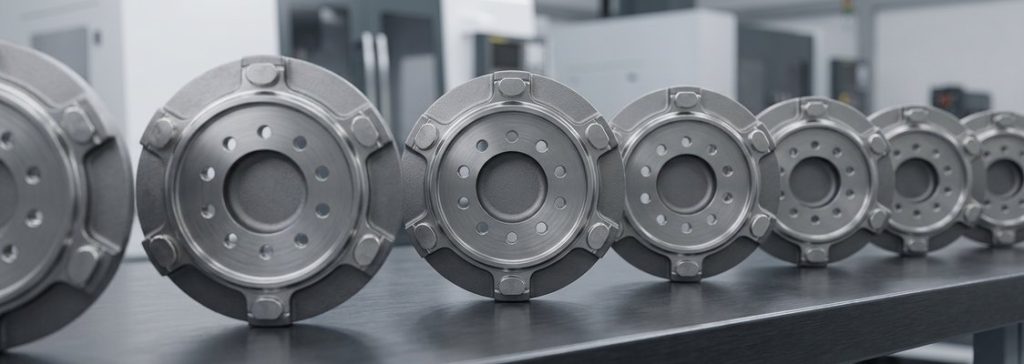 Peças acabadas
-
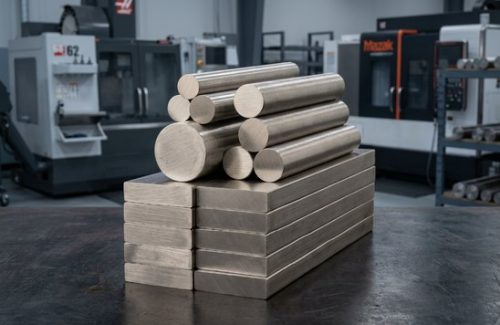 Matéria-prima
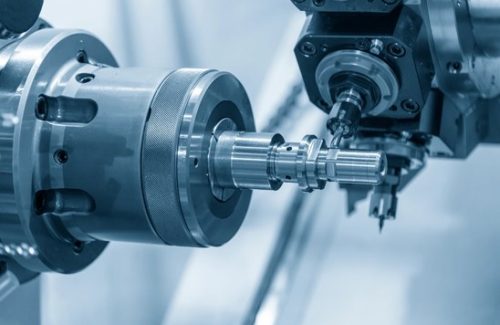 Maquinado por CNC
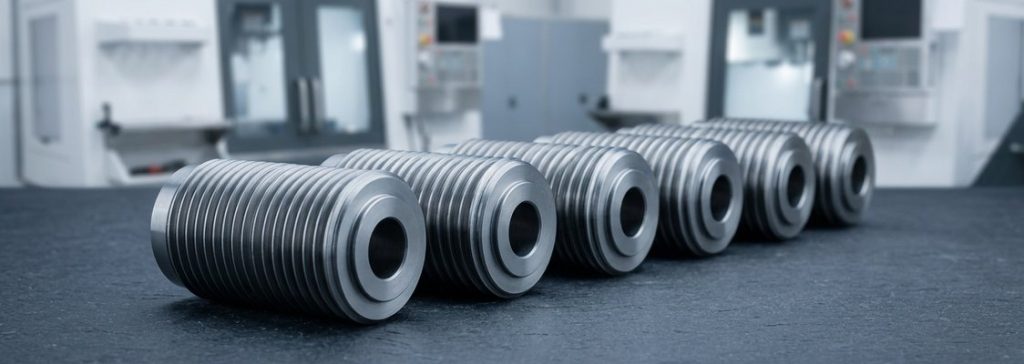 Peças acabadas
FAQ sobre usinagem de superligas
Perguntas frequentes sobre ligas, custo, tolerâncias e Inconel 718 endurecido.
Outros materiais
-
 Série W-CuAs ligas de tungsténio-cobre (W-Cu) combinam elevada condutividade térmica, resistência ao desgaste e condutividade elétrica.Saber mais
-
 UHMW-PEO polietileno de ultra-alto peso molecular (UHMW-PE) é um tipo de polietileno com um peso molecular muito elevadoSaber mais
-
 Aço de tungsténio YL10.2O carboneto de tungsténio é produzido por metalurgia dos pós, utilizando WC (carboneto de tungsténio) e Co (cobalto). Este material tem excelente resistência ao choque e à flexão.Saber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








