









Serviços de usinagem de Invar 36
Também conhecido como FeNi36 · UNS K93600 · EN 1.3912A usinagem de Invar 36 é solicitada quando uma peça não pode sofrer alterações dimensionais com a variação de temperatura: o FeNi36 expande cerca de 1,2 µm/m·°C entre 20 e 100 °C. A DEK fresca, torneia, executa eletroerosão e retifica até ±0.005 mm a pedido, com ciclos de tratamento térmico que mantêm as dimensões estáveis.
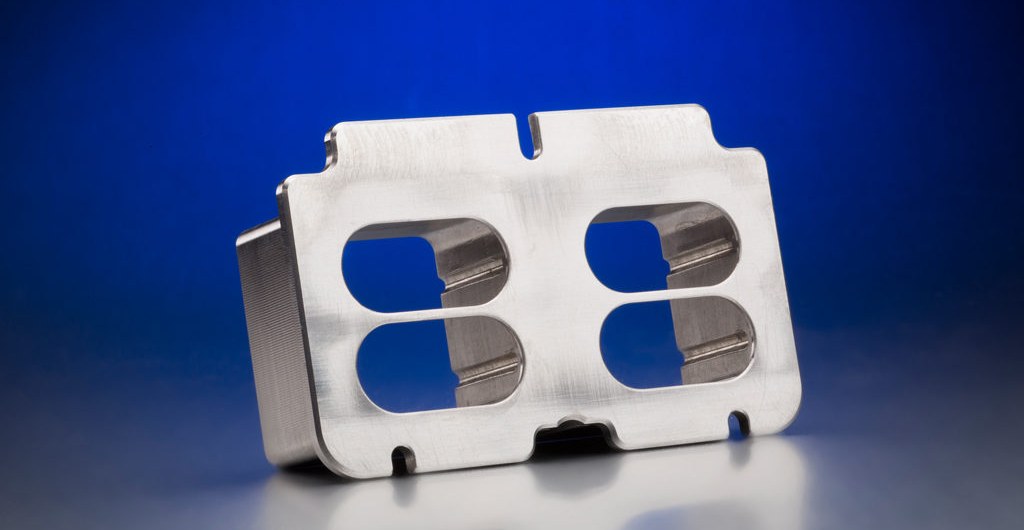
-
1,2–1,5CTE µm/m·°C
-
450–550 MPaResistência à tração
-
240–280 MPaTensão de cedência
-
8,05 g/cm³Densidade
Capacidades e tolerâncias de usinagem de Invar 36
Tolerâncias, acabamentos e dimensões de peças que a DEK garante em Invar 36, inspecionadas em CMM a 20 ± 0,5 °C após estabilização de 4 horas.
-

Fresado e torneado
±0.025 mm±0.005 mm a pedido
-

Características de torneamento tipo suíço
±0.003 mm1 mm a 250 mm de diâmetro
-

Superfícies de molde em 5 eixos
±0.01 mmperfil
-

Furos
H6/H7ajustes padrão
-

Planicidade retificada
0,003 mmem 300 mm
-

Acabamento superficial
Ra 0.8–1.6 µmcomo usinado
-

Acabamento retificado
Ra 0.2–0.4 µmretificação de precisão
-

Prazo de protótipo
3–5 diasmais ciclos de tratamento térmico
Propriedades e designações equivalentes do Invar 36
Dados do Invar 36 recozido: abaixo da sua temperatura de Curie (cerca de 230 °C) o CTE é próximo de zero, subindo acentuadamente acima de 200 °C.
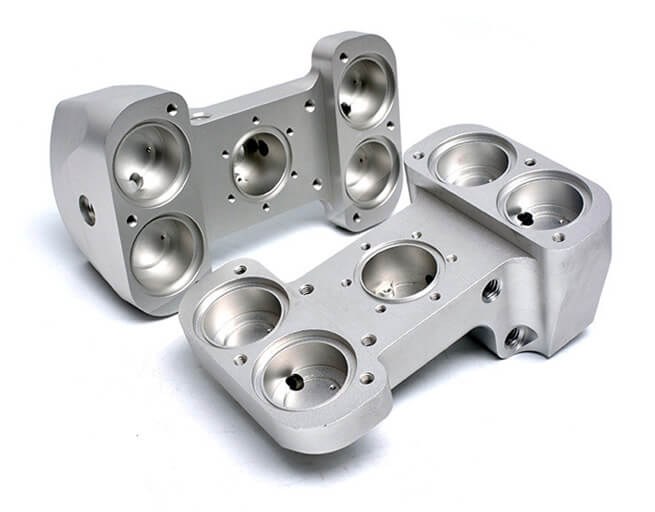
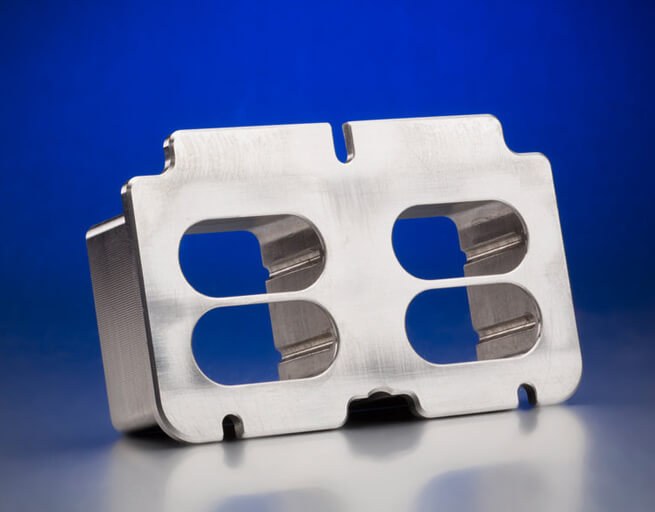

- Resistência à tração 450–550 MPa
- Tensão de cedência 240–280 MPa
- Dureza, recozido 130–170 HB
- Dureza, encruado até 250 HB
- Maquinabilidade ~35–40% (1212 = 100%)

- CTE, 20–100 °C 1,2–1,5 µm/m·°C
- Limite de CTE, ASTM F1684 ≤1,6
- CTE, 20–200 °C 2,0–2,5
- Temperatura de Curie cerca de 230 °C
- Densidade 8,05 g/cm³
- Condutividade térmica 10,5 W/m·K

- Ni 35–37%
- Mn ≤0,6%
- Si ≤0,35%
- C ≤0,10% (0,05% típico)
- Fe restante

- UNS K93600
- EN 1.3912 (Ni36)
- DIN / JIS Ni36 / Ni 36
- Barra redonda 6–250 mm
- Chapa 6–100 mm
Porque a usinagem do Fe-Ni36 é pastosa
Como o Invar 36 se comporta no chão de fábrica: aparas longas, encruamento, calor acumulado e relaxação lenta de tensões.
A usinagem do Fe-Ni36 comporta-se como um aço inoxidável austenítico macio: a apara é longa e fibrosa e solda-se ao gume se a velocidade ou o avanço baixarem demasiado. Utilizamos metal duro polido com ângulo de ataque positivo e afiação viva, com avanços suficientemente elevados para que a ferramenta corte em vez de arrastar.
Com 10,5 W/m·K, o calor fica na zona de corte, pelo que a refrigeração abundante é padrão. As tensões de usinagem relaxam ao longo de semanas, a menos que sejam eliminadas pelo ciclo de alívio de tensões realizado através de tratamento térmico.
- Cada passe de acabamento remove pelo menos 0,1 mm para permanecer abaixo da camada encruada.
- As ferramentas são substituídas conforme o plano; fresagem de roscas em vez de macho acima de M6.
- Eletroerosão a fio corta flexuras e ranhuras finas que sofreriam deflexão sob uma fresa.
- As características críticas são acabadas em retificação de precisão.
-
Velocidade de corte
40–80 m/minMetal duro polido com ataque positivo
-
Maquinabilidade
~35–40%aço 1212 = 100%
-
Encruamento
150 a 250+ HBCamada fina, ferramenta a roçar
-
Passe de acabamento mín.
0,1 mmPermanece abaixo da camada encruada
-
Deriva de tensões
10–30 µmpeça de 300 mm, se não aliviada
Aplicações óticas, metrológicas e de ferramentas
Peças em Invar 36 maquinadas onde alguns micrómetros de deriva térmica comprometeriam a função.
-
 Suportes óticosSuportes de espelhos, estruturas de ressonadores laser, células de lentes e bases de interferómetros; a usinagem de 5 eixos produz suportes de espelhos com contorno.
-
 Dispositivos de metrologiaPadrões para CMM, dispositivos de calibração e padrões de comprimento, construídos com um CTE de cerca de 1,2 µm/m·°C entre 20 e 100 °C.
-
 Peças para semicondutoresComponentes de estágios de wafer e suportes de retículas para equipamentos de semicondutores, onde a estabilidade térmica determina a precisão de posicionamento.
-
 Moldes para laminagem de compósitosMoldes de laminagem, mandris e bancadas óticas para satélites; o CTE do Invar corresponde ao do carbono-epóxi curado após cura em autoclave a 180 °C.
Invar 36 vs Kovar e outros materiais de baixo CTE
Escolha Invar 36 quando a própria peça tem de manter a dimensão; escolha Kovar quando tem de corresponder ao vidro ou à alumina numa vedação.
| Critério | Este grauInvar 36 | Kovar | Super Invar |
|---|---|---|---|
| Teor de níquel | 36% Ni | 29% Ni | 32% Ni |
| Teor de cobalto | – | 17% Co | 5% Co |
| CTE (µm/m·°C) | 1,2–1,5 | cerca de 5–6 | próximo de 0,3 |
| Escolhido para | Estabilidade dimensional | Vedações vidro-metal | CTE mais baixo |
| Maquinabilidade | ~35–40% | Ligeiramente mais fácil | – |
| Alívio de tensões | Necessário | Necessário | – |
Usinagem CNC + acabamento para Invar 36
O Invar não contém crómio e enferruja como o aço comum, pelo que a DEK envia as peças oleadas ou com acabamento aplicado às peças que maquina.
-
Niquelagem química DisponívelO acabamento habitual em peças maquinadas em Invar 36, aplicado após a usinagem para proteger uma liga que enferruja como o aço comum.
-
Douramento DisponívelO douramento é oferecido em peças em Invar 36 que maquinamos, normalmente especificado com a especificação de revestimento enviada juntamente com o desenho.
-
Oxidação negra DisponívelA oxidação negra é aplicada a peças maquinadas em Invar 36 como um dos acabamentos protetores habituais para esta liga isenta de crómio.
-
Óleo anticorrosivo DisponívelTodas as peças em Invar 36 são enviadas com óleo anticorrosivo, uma vez que a liga não contém crómio e corrói-se como o aço comum.
Solicitar orçamento de usinagem de Invar 36
Envie um desenho STEP, IGES ou PDF com o requisito de estabilidade, tolerâncias e especificação de revestimento. Um engenheiro define a sequência de alívio de tensões e apresenta o preço em 6 horas.
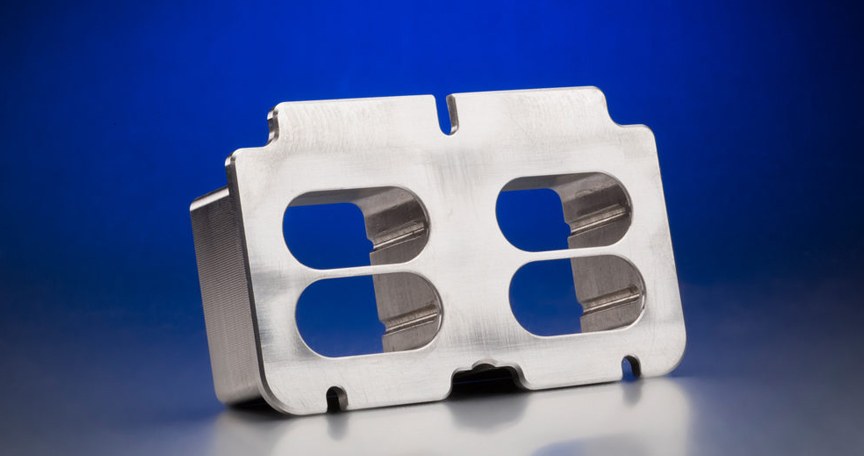
Porquê a DEK para usinagem de ligas de baixa expansão
Mais de 20 anos de usinagem de ligas de baixa expansão em Invar, Kovar e Super Invar, com ciclos térmicos, retificação e inspeção por CMM controlados num único fluxo de trabalho.
A DEK é certificada pela TÜV segundo as normas ISO 9001:2015, ISO 13485 e AS9100D. Cada lote é verificado por espetrometria e as peças são inspecionadas em CMM a temperatura controlada. O Invar 36 é o grau base na nossa página de usinagem de Invar .
Os ciclos de alívio de tensões estão integrados no processo e no orçamento. Os orçamentos revistos por engenheiros são devolvidos em 6 horas, sem pedido mínimo e com protótipos em 3–5 dias, acrescidos dos ciclos de tratamento térmico, através do nosso fluxo de trabalho de serviços de usinagem CNC .
Escolha Invar 36 quando uma deriva térmica superior a alguns micrómetros ao longo de uma variação de 10–20 °C comprometer a função: alinhamento ótico, referências de metrologia e ferramentas para compósitos curadas a 180 °C, incluindo estruturas até cerca de 1000 mm em fresamento CNC.
Não o escolha para serviço acima de 200 °C, onde o CTE aumenta acentuadamente em direção ao ponto de Curie, para limite de elasticidade acima de 280 MPa, para ambientes corrosivos sem revestimento, nem para grandes estruturas de baixa precisão em que o seu preço não se justifica.
-
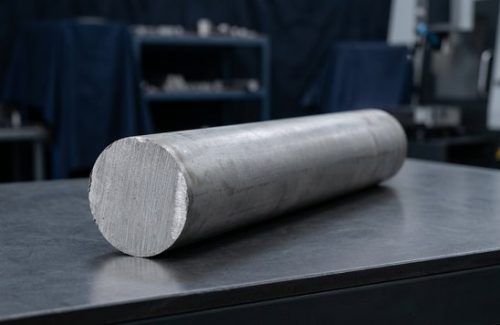 Matéria-prima
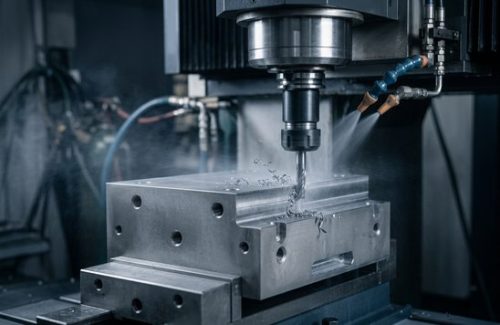 Maquinado por CNC
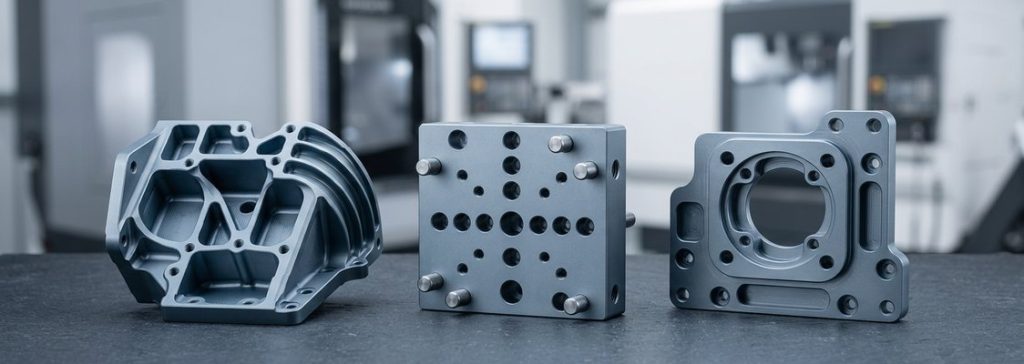 Peças acabadas
-
 Matéria-prima
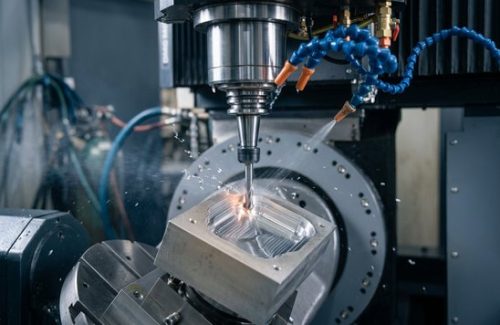 Maquinado por CNC
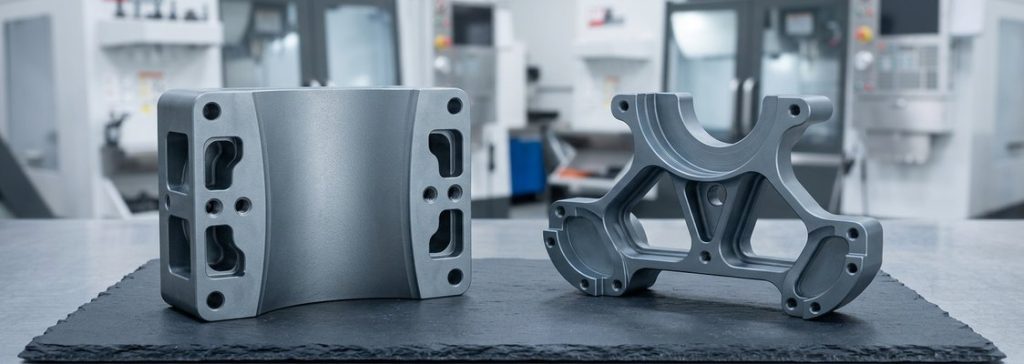 Peças acabadas
FAQ sobre usinagem de Invar 36
Perguntas frequentes de engenheiros que especificam peças em Invar 36 para estabilidade.
Outros materiais
-
 7075 Alumínio Machining7075 aluminum machining is what you specify when a part must carry structural load at aluminum weight: 7075-T6 reaches 503 MPa yield at 2.81 g/cm³. DEK machines T6 and T651 plate and bar to ±0.005 mm a pedido, with hard anodizing, AS9100D and no MOQ.Saber mais
-
 Alloy Steel A514A514 steel is a cost-effective, high-performance material known for its strength, weldability, and toughness, especially in low temperatures.Saber mais
-
 Brass C360Brass C360, also known as free-cutting brass or leaded brass, is an alloy primarily composed of copper and zinc, with a small percentage of lead.Saber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








