









Usinagem de coletores personalizados
Usinagem de coletores com posição dos canais mantida em ±0,05 mm, canais transversais perfurados a 20:1 e portas cortadas conforme SAE ORB, BSPP, NPT e ISO 6149. Sem pedido mínimo; protótipos expedidos em 3–5 dias.
-
±0,05 mm
Posição dos canais
-
20:1
Profundidade dos canais
-
3–5 dias
Prazo do protótipo
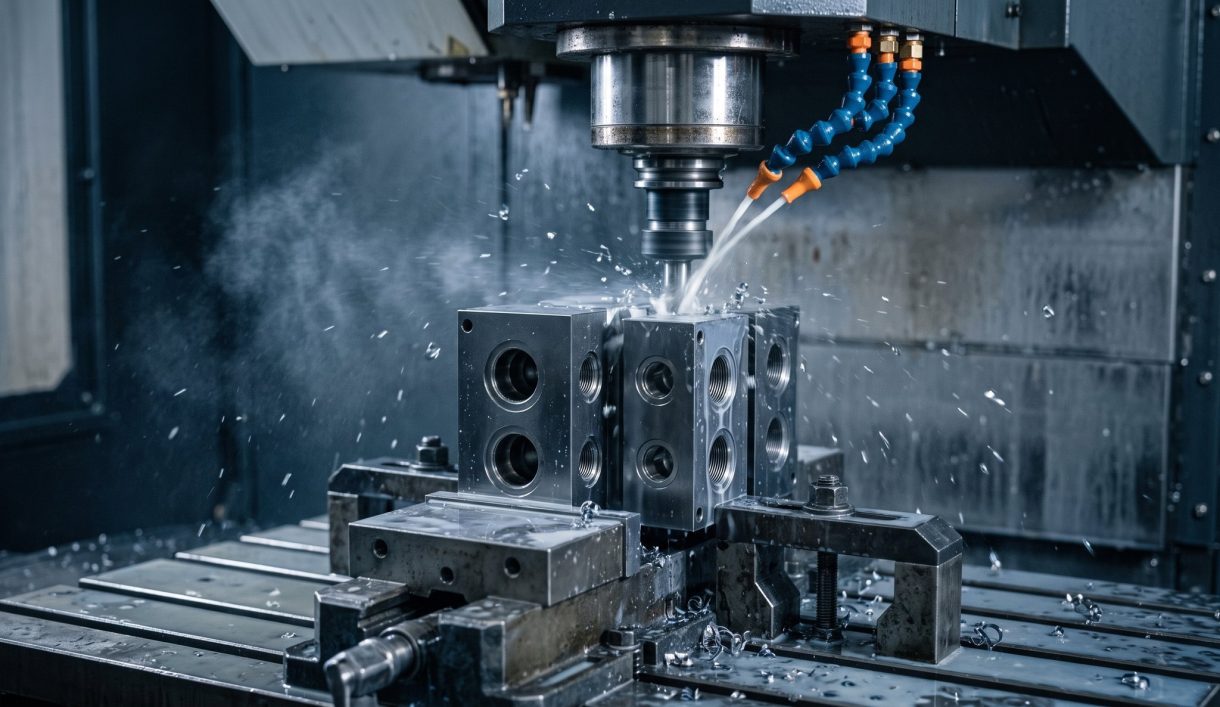

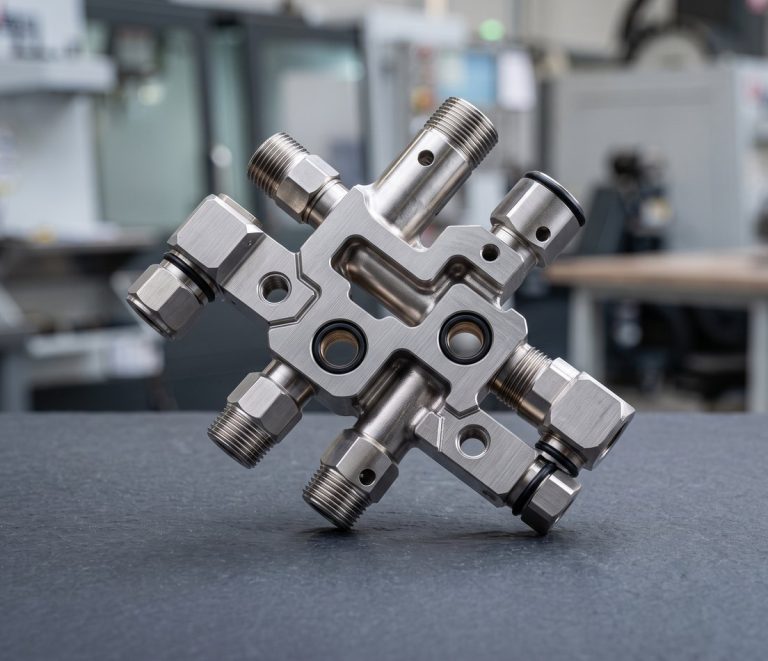
Usinagem de coletores hidráulicos e blocos de fluidos
A DEK usina coletores de válvulas hidráulicas, coletores pneumáticos, blocos de distribuição de refrigerante e fluidos, e coletores de gás em 6061 e alumínio 6082, aço inoxidável 304/316 e ferro fundido nodular.
Um coletor é um bloco de furos que se cruzam, pelo que o que importa é a posição dos canais, a espessura de parede entre canais, a qualidade das roscas das portas e os cruzamentos desrebarbados. Os canais longos são perfurados por perfuração profunda. Os coletores fazem parte do nosso catálogo de peças personalizadas usinadas por CNC .
Tipos de coletores que usinamos
Coletores hidráulicos, pneumáticos, de refrigerante, de fluidos e de gás, usinados a partir de blocos maciços de alumínio, inox, ferro, latão ou PEEK.
-
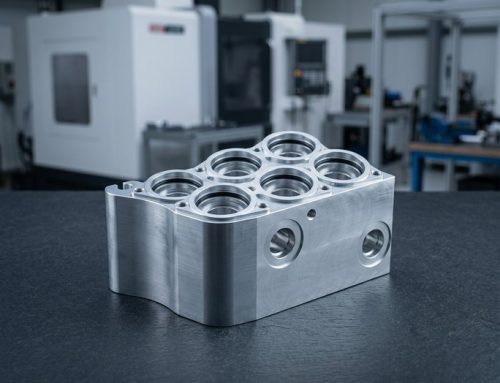 Blocos coletores hidráulicosCavidades para válvulas de cartucho cortadas conforme a especificação da ferramenta de forma do fabricante da válvula.
-
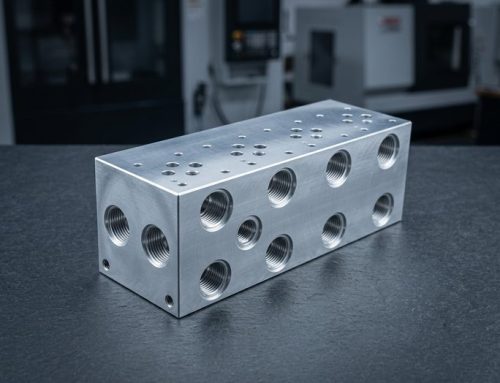 Coletores de subplaca e sanduíchePadrões de válvulas conforme ISO 4401 (CETOP 3/5, D03/D05) para válvulas empilhadas.
-
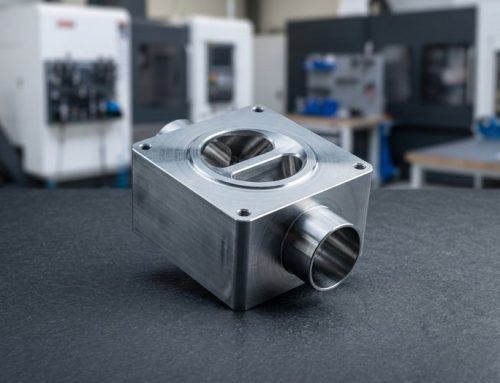 Blocos coletores pneumáticos CNCPara ilhas de válvulas solenoides, garras e ferramentas de fim de braço.
-
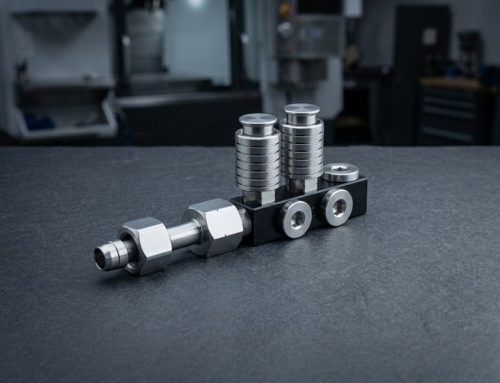 Coletores de refrigerante e térmicosDistribuição de refrigerante para máquinas-ferramenta, lasers e baterias.
-
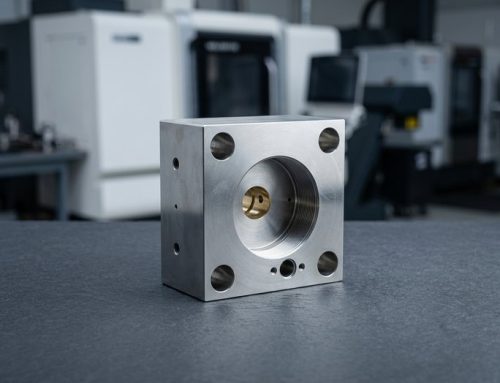 Bloco coletor de fluidosPara instrumentos analíticos, médicos e de dosagem em 316L, PEEK ou Delrin.
-
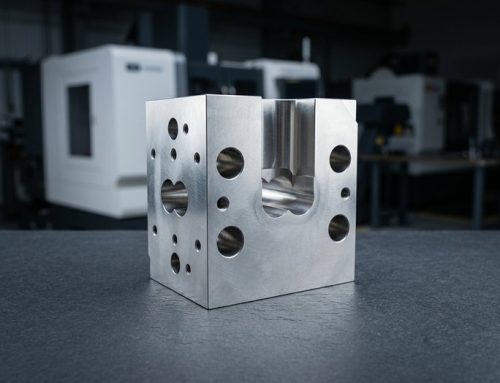 Coletores de distribuição de gásColetores de gás e de amostras, incluindo peças de alta pureza para ferramentas de semicondutores.


Materiais, processos e especificações para coletores
Desde a escolha do material até às normas de portas e aos ensaios de pressão, as especificações que definem um bloco coletor usinado.
Dicas de projeto para blocos distribuidores personalizados
O custo e a fiabilidade dos blocos distribuidores decidem-se no desenho: acesso à furação, espessura de parede, tipo de porta e indicações de limpeza.
-

Canais retos e perfuráveis
Fure cada canal em linha reta a partir de uma face exterior e tape a entrada com um bujão SAE; evite interseções angulares ou cegas inacessíveis.
-

Parede entre canais
Mantenha 2 mm de parede entre canais em alumínio a 210 bar e 3 mm até uma cavidade; o desvio da broca em profundidades superiores a 20:1 reduz paredes finas.
-

Prefira portas ORB ou BSPP
Escolha SAE ORB ou BSPP em vez de NPT: as roscas cónicas NPT vedam por deformação e são mais difíceis de tornar estanques em alumínio.
-

Indique o código da cavidade
Especifique o código de cavidade do fabricante da válvula (por exemplo, Sun T-11A) para que utilizemos a ferramenta de forma correspondente em vez de interpretar o perfil.
O que indicar no seu desenho
-
Rebarbação e limpeza
Indique explicitamente a rebarbação nas interseções, bem como a lavagem e a colocação de tampões; ambos são pontos de inspeção na folha de acompanhamento, não pressupostos.
-
Pressão de serviço
Indique a pressão de serviço para que a parede mínima de 2 mm seja verificada na revisão do desenho e o material seja escolhido (alumínio até 210 bar, ferro acima).
-
Condições do ensaio de pressão
Indique no desenho a pressão de ensaio, o meio e o tempo de manutenção; o ensaio hidrostático a 1,5× a pressão de serviço, até 350 bar, é então incluído no preço.
-
Indicações das portas
Indique cada norma de porta (SAE J1926 ORB, ISO 1179 BSPP, ISO 6149, NPT) e qualquer padrão de válvula ISO 4401 no modelo STEP e no desenho.
Aplicações e setores
Usinagem de blocos distribuidores hidráulicos para equipamentos agrícolas e de construção, ilhas de válvulas de automação, blocos distribuidores de gases para semicondutores e blocos de cabeça de poço para petróleo e gás.
-

Aeroespacial
-

Médico
-

Automóvel
-

Robótica
-

Semicondutores
-

Eletrónica
-

Telecomunicações
-

Drones e UAV
-

Energia
-

Petróleo e gás
-

Marítimo
-

Equipamento industrial
-

Construção
-

Agricultura
-

Produtos de consumo
-

Militar e defesa
-

Mineração
-
 AeroespacialSuportes, ferragens de cabine e acessórios não críticos para o voo, segundo a AS9100D, em alumínio 7075, Ti-6Al-4V e Inconel 718, com FAI.Saber mais
-
 MédicoHastes, punhos e cânulas para instrumentos em aço inoxidável 316L, titânio e PEEK segundo a ISO 13485, com rastreabilidade de lote de série.Saber mais
-
 AutomóvelCarcaças de sensores, corpos de válvulas e eixos para protótipos e volumes baixos a médios em alumínio, aço ligado 4140 e 4340, aço inoxidável e latão.Saber mais
-
 RobóticaCarcaças de articulações, flanges de acionamento harmónico e dedos de garras em alumínio e aço temperado, com fresamento de 5 eixos numa única fixação.Saber mais
-
 SemicondutoresComponentes de câmara, fixações de manuseamento de wafers e flanges de vácuo em alumínio 6061, 316L, PEEK e Kovar, com arestas sem rebarbas.Saber mais
-
 EletrónicaCorpos de conectores, dissipadores de calor, blindagens RF e pinos de precisão em alumínio, latão e cobre, com tolerância de ±0.01 mm nas zonas de contacto.Saber mais
-
 TelecomunicaçõesComponentes de guias de onda, carcaças de filtros e invólucros RF em alumínio e ligas de cobre, com revestimento de prata ou níquel para condutividade.Saber mais
-
 Drones e UAVSuportes de motor, estruturas de cardan e fixações de trem de aterragem em alumínio 7075, titânio e magnésio para reduzir peso sem perder rigidez.Saber mais
-
 EnergiaPlacas terminais de baterias, barramentos, carcaças de inversores e ligações de células de combustível em alumínio, cobre e aço inoxidável, maquinados planos e sem rebarbas.Saber mais
-
 Petróleo e gásComponentes de válvulas, blocos de distribuição, peças de ferramentas de fundo de poço e flanges em 4140, 17-4 PH, duplex 2205 e Inconel, com especificações de dureza.Saber mais
-
 MarítimoEixos de hélice, peças de bombas e ferragens de convés em aço inoxidável 316, bronze e bronze de alumínio, escolhidos em primeiro lugar pela resistência à corrosão.Saber mais
-
 Equipamento industrialPlacas de garras, suportes de guias lineares, seguidores de came e estruturas de máquinas em alumínio e aço, com fixações guardadas em arquivo para repetições.Saber mais
-
 ConstruçãoSuportes estruturais, ferragens de ancoragem e ligações hidráulicas em aço macio, aço ligado e alumínio, zincados ou pintados a pó.Saber mais
-
 AgriculturaCarcaças de caixas de velocidades, eixos, corpos de bicos de pulverizador e suportes de sensores em ferro fundido, aço e aço inoxidável para resistir à abrasão e à humidade.Saber mais
-
 Produtos de consumoBotões, puxadores, peças de invólucros e ferragens de áudio em que a superfície maquinada fica à vista, anodizados, com jato de esferas ou polidos conforme amostra.Saber mais
-
 Militar e defesaSuportes óticos, invólucros e calhas de acessórios em alumínio, aço e titânio, com certificação de material e relatórios FAI.Saber mais
-
 MineraçãoPlacas de desgaste, casquilhos, componentes de britadores e ligações hidráulicas em aço ligado temperado, bronze e aço inoxidável para resistir a poeira e vibração.Saber mais
Porquê a DEK para usinagem de distribuidores
A furação profunda, o rebarbamento e os testes determinam o custo dos distribuidores, por isso cada desenho é revisto por um engenheiro, não por uma calculadora.
-

Orçamentos revistos por engenheiros
Um engenheiro revê manualmente cada desenho de distribuidor, verificando a espessura de parede e o acesso das brocas, e apresenta o orçamento em 6 horas.
-

Todas as etapas internamente
A furação de furos profundos, o roscamento, o rebarbamento e o acabamento são realizados internamente, para que o alinhamento dos canais não se perca entre fornecedores.
-

Canais verificados por CMM
As posições dos canais são verificadas em CMM e as roscas das portas com calibres; os relatórios de inspeção acompanham o bloco.
-

Qualidade certificada
Os distribuidores são produzidos segundo sistemas de qualidade certificados ISO 9001:2015, ISO 13485 e AS9100D, sem pedido mínimo desde o protótipo.

Blocos limpos e testados
Cada interseção é rebarbada, o bloco é lavado e as portas são tapadas antes do envio. O teste hidrostático a 1,5× a pressão de serviço, até 350 bar, está disponível a pedido.
Qualidade certificada dos distribuidores
Os distribuidores são maquinados segundo os sistemas ISO 9001:2015, ISO 13485 e AS9100D.
-
 AS9100D
Sistema de gestão da qualidade aerospacial
-
 ISO 9001:2015
Norma de gestão da qualidade
-
 ISO 13485
Gestão da qualidade de dispositivos médicos
Materiais e acabamentos para distribuidores
Alumínio, aço inoxidável, ferro e latão, combinados com acabamentos aplicados aos distribuidores que a DEK maquina.
Acabamentos superficiais
Precisa de outra liga para o seu distribuidor? Pergunte aos nossos engenheiros
Todos os materiaisPerguntas frequentes sobre usinagem de distribuidores
Respostas sobre roscas de portas, rebarbamento interno e testes de pressão de distribuidores maquinados.
Solicitar orçamento para blocos personalizados
Envie os seus ficheiros de maquinação do bloco: um engenheiro verifica a espessura de parede e o acesso à furação e apresenta o orçamento em 6 horas.
- Modelo STEP com a rede de canais
- Indicações das portas e códigos das cavidades
- Pressão de serviço e pressão de ensaio
- Quantidade: sem pedido mínimo
- Protótipos enviados em 3–5 dias
Capacidades relacionadas
-
 Ligações de precisão de altíssima purezaSaber mais
-
 Serviços de mandrilagem de precisãoSaber mais
-
 Serviços de mandrilagem CNC de precisãoSaber mais
-
 Serviços de eletroerosão a fio de precisãoSaber mais
-
 Serviços de roscagem CNC de precisãoSaber mais
-
 Serviços de retificação plana de precisãoSaber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








