









Eletroerosão (EDM): como funciona, tipos, materiais, tolerâncias e custos

ESCRITO POR
Bing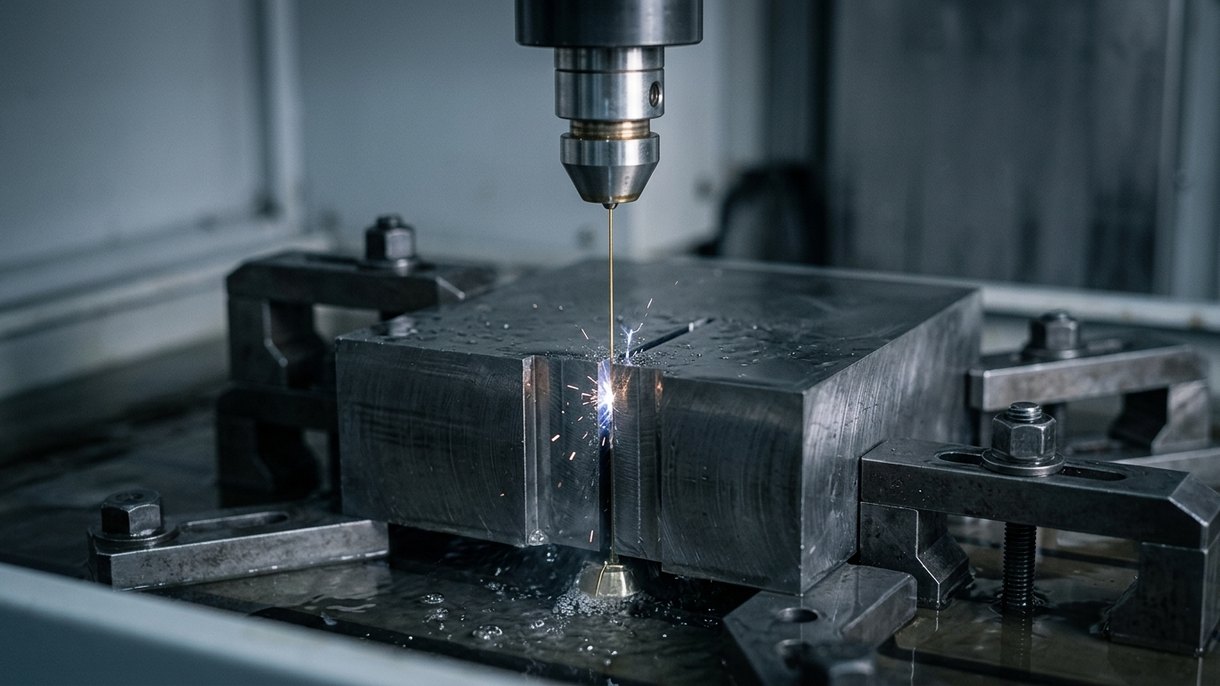
A eletroerosão (EDM) é um processo sem contacto que remove metal através de uma série rápida de descargas elétricas entre um elétrodo e a peça, ambos submersos num fluido dielétrico. Como nada toca na peça e não há força de corte, a EDM corta aço endurecido, carboneto de tungsténio, titânio e Inconel com a mesma facilidade que o aço macio, mantém tolerâncias de ±0,002–0,005 mm e produz cantos internos vivos e paredes finas que uma fresa não consegue alcançar. Este guia responde a "o que é a EDM" em termos práticos: física, tipos, materiais, tolerâncias, custos, aplicações e regras de projeto.
O que é a eletroerosão? Definição e história
A eletroerosão, também designada por maquinagem por descarga elétrica e frequentemente abreviada para EDM ou erosão por faísca, é um processo de maquinagem térmico. É aplicada uma tensão DC pulsada entre um elétrodo-ferramenta e uma peça eletricamente condutora, separados por um pequeno intervalo preenchido com fluido dielétrico. Quando a tensão rompe o dielétrico, salta uma faísca através do intervalo, que funde e vaporiza uma pequena cratera de material, e o fluido arrasta os detritos. Repetido dezenas de milhares de vezes por segundo, este processo erode a peça segundo a imagem espelhada do elétrodo, ou ao longo da trajetória de um fio em movimento.
O processo prático data de 1943, quando os cientistas soviéticos Boris e Natalya Lazarenko, ao estudarem os danos por faísca em contactos de tungsténio, perceberam que a erosão podia ser controlada para maquinar metais duros. Seguiram-se as máquinas de penetração nos anos 50, a eletroerosão a fio com controlo numérico no final dos anos 60 e, nos anos 80, a EDM CNC já era equipamento padrão de qualquer ferramentaria. Hoje é o processo por trás da maioria dos estampos, cavidades de moldes e ferramentas de carboneto, e de uma parte crescente das peças aeroespaciais e médicas.
Como funciona o processo de EDM: erosão por faísca, dielétrico e ausência de contacto
Qualquer configuração de EDM tem quatro elementos: um elétrodo-ferramenta, uma peça condutora, um fluido dielétrico e um gerador de impulsos com um servo que controla o intervalo.
- Intervalo e carga. O servo mantém o elétrodo a 0,01–0,05 mm da peça e o gerador aplica um impulso de 60–300 V.
- Rutura e faísca. Onde o intervalo é menor, o dielétrico ioniza-se e forma-se um canal de plasma a cerca de 8 000–12 000 °C.
- Fusão e vaporização. Uma cratera microscópica de material da peça funde e vaporiza parcialmente; forma-se uma cratera muito menor no elétrodo, razão pela qual os elétrodos se desgastam lentamente.
- Colapso e lavagem. O impulso termina, o plasma colapsa e o dielétrico arrefece o material fundido, transformando-o em detritos que são arrastados para fora do intervalo.
- Repetição. O ciclo decorre a 2 000 a 500 000 impulsos por segundo, enquanto o servo avança o elétrodo para manter o intervalo constante.
Três propriedades do processo de EDM decorrem desta física:
- A dureza não importa. Um bloco de estampo com 62 HRC ou uma pastilha de carboneto com 90 HRA erodem a um ritmo determinado pelo ponto de fusão e pela condutividade térmica, não pela resistência.
- Sem força mecânica. Paredes finas, nervuras delicadas e componentes pré-endurecidos não se deformam, não vibram nem lascam.
- Apenas materiais condutores. Metais e carbonetos podem ser maquinados; vidro, alumina, plásticos e compósitos não.
O dielétrico isola até à rutura, arrasta detritos e arrefece a peça. A eletroerosão a fio utiliza água desionizada; a eletroerosão por penetração utiliza óleo de hidrocarboneto para melhor acabamento e menor desgaste do elétrodo.
Eletroerosão a fio (Wire EDM)
A eletroerosão a fio utiliza um fio alimentado continuamente, geralmente de latão ou latão revestido com 0,1–0,3 mm de diâmetro, como elétrodo. O fio corre de uma bobina de alimentação através da peça até uma bobina de recolha e nunca é reutilizado, pelo que o desgaste do elétrodo não afeta a precisão. Os guias movem o fio ao longo de uma trajetória X-Y programada, e os eixos U e V independentes inclinam-no para conicidades até cerca de 30° ou para peças cujos perfis superior e inferior diferem.
A eletroerosão a fio é um processo de corte passante: o fio entra por uma aresta ou por um furo de arranque pré-perfurado e corta um perfil em toda a espessura, desde folha fina até 300 mm ou mais. Uma primeira passagem desbasta o perfil; uma a quatro passagens de acabamento a menor potência removem a camada refundida e levam a tolerância a ±0.002–0.005 mm com Ra 0.1–0.4 µm.
As peças típicas de eletroerosão a fio incluem punções e placas de matriz, matrizes de extrusão, engrenagens e estrias temperadas, ferramentas de forma em metal duro e perfis de instrumentos médicos. Os serviços de eletroerosão a fio da DEK cobrem esta gama, e o nosso guia de eletroerosão por corte a fio aprofundar os tipos de fio e as estratégias de corte.
Eletroerosão por penetração (Ram ou Die-Sinking EDM)
A eletroerosão por penetração, também designada por ram EDM ou die-sinking EDM, mergulha um elétrodo com forma na peça para reproduzir a sua forma negativa. O elétrodo é maquinado primeiro, em grafite ou cobre, com a forma da cavidade menos o intervalo de faísca. Sob um dielétrico de hidrocarboneto, o cabeçote desce-o para dentro da peça e a faísca erode uma cavidade que espelha o elétrodo: um furo cego hexagonal, uma cavidade de molde texturada, um rasgo de chaveta de cantos vivos num furo cego ou uma ranhura em abeto num disco de turbina.
Como a eletroerosão por penetração não necessita de percurso passante, produz elementos cegos, e como o elétrodo pode ter qualquer forma 3D, produz formas que nenhuma fresa rotativa consegue gerar. Um elétrodo de desbaste seguido de elétrodos de acabamento troca tempo de ciclo por acabamento. A precisão é tipicamente ±0.005–0.01 mm, limitada pelo fabrico e desgaste do elétrodo. O grafite é o material de elétrodo mais comum por ser fácil de maquinar e resistir ao desgaste a alta corrente; o cobre proporciona acabamentos mais finos em elétrodos pequenos e detalhados.
As peças típicas de eletroerosão por penetração são cavidades e machos de moldes, matrizes de forjamento, encaixes cegos hexagonais e estriados e nervuras profundas e estreitas em insertos de molde. Consulte os serviços de eletroerosão por penetração da DEK e o guia definitivo de eletroerosão por penetração para detalhes sobre o projeto de elétrodos e o acabamento de cavidades.
Eletroerosão de furos pequenos (Hole Drilling EDM)
A eletroerosão de furos pequenos utiliza um elétrodo tubular rotativo de latão ou cobre, com 0,1–3 mm de diâmetro, com dielétrico a alta pressão bombeado através do tubo para lavar o furo à medida que este se aprofunda. Perfura furos com relações profundidade-diâmetro de 100:1 e superiores em materiais temperados ou exóticos: um furo de 0,5 mm através de 50 mm de Inconel leva minutos.
As suas duas principais utilizações são os furos de arranque para eletroerosão a fio em placas de matriz temperadas e os furos funcionais, como furos de arrefecimento de pás de turbina, orifícios de injetores de combustível e furos de fieiras. A precisão de posição é de cerca de ±0.01–0.02 mm, e as paredes apresentam uma camada refundida, pelo que, quando o acabamento é importante, o furo é frequentemente alargado com uma passagem de fio posteriormente.
Eletroerosão por penetração vs eletroerosão a fio vs eletroerosão de furos pequenos
| Critério | Eletroerosão a fio | Eletroerosão por penetração | Eletroerosão de furos pequenos |
|---|---|---|---|
| Elétrodo | Fio de latão ou revestido, 0,1–0,3 mm, alimentado continuamente | Forma maquinada em grafite ou cobre | Tubo rotativo de latão ou cobre, 0,1–3 mm |
| Dielétrico | Água desionizada | Óleo de hidrocarboneto | Água desionizada |
| Geometria | Perfis passantes, conicidades, formas regradas de 4 eixos | Cavidades cegas, formas 3D, cantos internos vivos | Furos pequenos retos, furos profundos |
| Precisão | ±0.002–0.005 mm | ±0.005–0.01 mm | ±0.01–0.02 mm de posição |
| Acabamento superficial | Ra 0.1–0.4 µm após passagens de acabamento | Ra 0.2–0.8 µm, quase espelhado com acabamento fino | Ra 1.6–3.2 µm |
| Peças típicas | Punções, matrizes, engrenagens, ferramentas de metal duro, perfis médicos | Cavidades de moldes, matrizes de forjamento, encaixes cegos hexagonais e estriados | Furos de arranque, furos de arrefecimento de turbinas, bicos de injetores |
Materiais para usinagem por eletroerosão
Qualquer material que conduza eletricidade pode ser maquinado por eletroerosão. Na prática, a eletroerosão é escolhida para materiais demasiado duros, tenazes ou resistentes ao calor para serem cortados convencionalmente a uma velocidade razoável.
| Material | Porque se utiliza eletroerosão | Notas |
|---|---|---|
| Aço para ferramentas temperado (D2, H13, A2, M2, S7) | Cortado a 55–65 HRC, sem distorção após tratamento térmico | O material predefinido para matrizes e punções cortados a fio |
| Carboneto de tungsténio | Demasiado duro para fresar; a retificação é lenta para perfis complexos | A baixa potência e as passagens de acabamento limitam a lixiviação de cobalto e as microfissuras |
| Titânio | O encruamento dificulta o fresamento em secções finas | Remover a camada refundida em peças críticas para a fadiga |
| Inconel e outras superligas | Extremamente tenaz; a eletroerosão corta ranhuras em cauda de andorinha e furos de refrigeração sem desgaste da ferramenta | Taxa de remoção mais lenta do que no aço |
| Cobre e latão | Contactos elétricos finos e sem rebarbas | Corte rápido, acabamento mais rugoso a alta potência |
| Alumínio | Paredes finas e nervuras profundas que vibrariam sob uma fresa | Limpar primeiro a camada de óxido do material em bruto |
O grafite é o material de elétrodo de eletroerosão por penetração mais comum, mas não é um material de peça na DEK. Materiais não condutores, como plásticos, vidro e alumina, não podem ser maquinados por eletroerosão de todo.
Tolerâncias e acabamento superficial em eletroerosão
As tolerâncias em eletroerosão dependem do número de passes e da estabilidade térmica da máquina mais do que do material.
| Estratégia de passes | Tolerância típica | Acabamento típico |
|---|---|---|
| Fio, um único passe de desbaste | ±0.02 mm | Ra 1.6–3.2 µm |
| Fio, desbaste + 1 passe de acabamento | ±0.005–0.01 mm | Ra 0.6–0.8 µm |
| Fio, desbaste + 3–4 passes de acabamento | ±0.002–0.005 mm | Ra 0.1–0.4 µm |
| Penetração, elétrodo de acabamento | ±0.005–0.01 mm | Ra 0.2–0.8 µm |
| Eletroerosão de furos pequenos | ±0.01–0.02 mm | Ra 1.6–3.2 µm |
A camada refundida. Toda a superfície obtida por eletroerosão apresenta uma fina película resolidificada designada por camada refundida ou camada branca, com 2–20 µm de espessura consoante a energia do impulso, sobre uma zona termicamente afetada de profundidade semelhante. É dura, frágil e pode conter microfissuras. Em estampos é inofensiva; em peças críticas para a fadiga, como componentes de turbinas, implantes e molas, deve ser removida por passes de acabamento, polimento, lapidação ou decapagem. Uma nota com a indicação «não é permitida camada refundida» implica passes de acabamento adicionais, com o preço correspondente.
Precisão de cantos. Um fio de 0.25 mm não consegue cortar um canto interior mais agudo do que um raio de cerca de 0.13–0.15 mm (raio do fio mais folga da faísca). Fios mais finos atingem raios de 0.05 mm à custa da velocidade de corte. A eletroerosão por penetração produz cantos tão agudos como o elétrodo, razão pela qual os furos cegos hexagonais e quadrados são trabalho de penetração.
Vantagens e limitações da eletroerosão
Vantagens
- Corta qualquer material condutor independentemente da dureza, incluindo aço totalmente temperado e metal duro.
- Sem força de corte, pelo que paredes finas, almas frágeis e peças pré-endurecidas são maquinadas sem deflexão nem rebarbas.
- Cantos interiores agudos, ranhuras estreitas profundas e cavidades cegas complexas que as fresas não conseguem alcançar.
- Tolerâncias de ±0.002–0.005 mm e acabamentos de Ra 0.1–0.4 µm sem retificação secundária.
Limitações
- Apenas materiais condutores.
- Remoção de material lenta: as taxas típicas de corte por fio são de 100–300 mm²/min em aço, pelo que a eletroerosão é um processo de detalhe, não de desbaste.
- A camada refundida e a zona termicamente afetada exigem atenção em peças críticas para a fadiga.
- A eletroerosão por penetração requer um elétrodo maquinado para cada forma, acrescentando custo e prazo em baixo volume.
- A eletroerosão a fio requer um percurso passante, pelo que os detalhes cegos estão excluídos.
Eletroerosão vs fresamento vs laser vs jato de água
| Critério | Eletroerosão | Fresamento CNC | Corte a laser | Jato de água |
|---|---|---|---|---|
| Materiais | Apenas condutores, qualquer dureza | Qualquer material maquinável; aço temperado e metal duro são difíceis | Chapas metálicas, alguns plásticos | Quase tudo, incluindo pedra, vidro, compósitos |
| Espessura | De folha a mais de 300 mm (fio) | Limitada pelo alcance da ferramenta | Ideal abaixo de 25 mm | Até 200 mm, a precisão diminui com a espessura |
| Precisão | ±0.002–0.005 mm | ±0.005–0.01 mm | ±0.05–0.1 mm | ±0.1–0.2 mm |
| Acabamento superficial | Ra 0.1–0.4 µm | Ra 0.8–1.6 µm | Ra 1.6–6.3 µm, possível escória | Ra 3.2–6.3 µm, estriações |
| Efeito térmico | Fina camada refundida (2–20 µm) | Nenhum | Zona termicamente afetada de 0.1–0.5 mm | Nenhum |
| Ideal para | Peças temperadas, cantos agudos, paredes finas, moldes de precisão | Peças gerais, cavidades, contornos 3D, elevada remoção de material | Esboços e suportes em chapa metálica | Chapa espessa, materiais não condutores ou sensíveis ao calor |
Na prática, os processos combinam-se: um bloco de matriz é fresado em mole, endurecido e depois cortado a fio e acabado por eletroerosão por penetração; um suporte é fresado em 5 eixos e depois ranhurado por eletroerosão a fio onde a parede é demasiado fina para ser cortada.
Fatores de custo da eletroerosão e quando a eletroerosão é mais económica
A usinagem por eletroerosão é orçamentada sobretudo pelo tempo de máquina. Os fatores são:
- Comprimento de corte × espessura para eletroerosão a fio. A taxa de corte em mm²/min é aproximadamente constante para um dado material, pelo que um perfil através de uma chapa de 50 mm custa cerca de o dobro do de 25 mm.
- Número de passagens de acabamento. Cada passagem acrescenta 30–60% do tempo de corte de desbaste. Especifique Ra 0.4 µm e ±0.003 mm apenas onde for necessário.
- Furos de entrada. Cada perfil interno fechado necessita de um furo de entrada pré-perfurado ou perfurado por eletroerosão.
- Fabrico de elétrodos para eletroerosão por penetração: cada forma de cavidade necessita de pelo menos um elétrodo, frequentemente um elétrodo de desbaste e um de acabamento.
- Material. O metal duro e o Inconel cortam 2–4 vezes mais devagar do que o aço para ferramentas.
- Quantidade. A eletroerosão a fio corta uma pilha de chapas finas numa só passagem, pelo que o custo unitário de pequenos perfis cai acentuadamente com a quantidade.
A eletroerosão é mais económica do que as alternativas quando:
- A peça já está endurecida. Fresar em mole, endurecer e retificar a distorção custa mais do que cortar a fio o perfil acabado após tratamento térmico.
- O elemento é um canto interno vivo, uma ranhura estreita e profunda ou uma parede fina que uma fresa exigiria múltiplas fixações, ferramentas minúsculas e avanços lentos para alcançar.
- O material é metal duro, Inconel ou titânio numa geometria que consome ferramentas de corte mais depressa do que produz peças.
- A quantidade é de uma a algumas centenas e o perfil é complexo: sem fixação, sem ferramentas personalizadas, apenas programar e cortar.
A eletroerosão custa mais para um bloco mole de alumínio ou aço com bolsas simples e raios generosos, ou quando é necessário remover grandes volumes de material. Desbastar por fresamento, acabar por eletroerosão. Para preços de trabalho fresado, consulte o nosso guia de custos de usinagem CNC.
Aplicações da eletroerosão por setor
- Moldes e matrizes. Cavidades e machos de moldes de injeção, matrizes de estampagem e corte, matrizes de extrusão e forjamento.
- Aeroespacial. Ranhuras em árvore de pinheiro em discos de turbina, furos de arrefecimento em pás e palhetas, componentes de parede fina em Inconel e titânio.
- Médico. Perfis de instrumentos cirúrgicos em 17-4 PH e 440C, elementos de implantes em titânio, microrranhuras em tubagem de aço inoxidável.
- Automóvel. Bicos de injetores de combustível, perfis de engrenagens de transmissão endurecidas, engrenagens e estrias protótipo cortadas antes de existirem ferramentas de fresagem por geração.
- Eletrónica e semicondutores. Contactos finos de cobre, lead frames, pontas de sonda em metal duro, ranhuras de precisão em fixações de Kovar e Invar.
Dicas de design para peças por eletroerosão
- Defina os raios dos cantos internos em função do fio. Especifique R0.15 mm ou superior para fio de 0.25 mm, R0.10 mm para fio de 0.15 mm. Um canto interno vivo num perfil passante obriga a uma operação de eletroerosão por penetração.
- Indique requisitos de acabamento e de recozimento apenas onde necessário. Ra 0.4 µm e «sem camada refundida» em todas as superfícies podem duplicar o tempo de máquina.
- Dê uma entrada ao fio. Planeie a localização de um furo de entrada para cada perfil fechado, ou deixe o perfil abrir para uma aresta.
- Indique a espessura e o estado do material. «D2, 60–62 HRC, 40 mm de espessura» permite à oficina orçamentar o tempo de corte exato; «D2» sozinho não permite.
- Alivie as tensões antes do corte. Os blocos endurecidos com tensões residuais deformam-se à medida que o fio os liberta; o duplo revenido e um corte de desbaste com sobremetal limitam este efeito.
- Para cavidades por penetração, pense no elétrodo. Nervuras profundas e estreitas exigem elétrodos finos que se desgastam depressa; acrescente inclinação onde possível e divida cavidades profundas em insertos.
- Assinale no desenho quais os elementos fresados e quais os cortados por eletroerosão para que as tolerâncias fiquem onde cada processo as consegue cumprir.
Precisa de peças usinadas por eletroerosão?
Com o design definido, o passo seguinte é uma oficina que execute eletroerosão a fio, por penetração e de microfuracão a par do fresamento, torneamento e retificação, para que uma peça endurecida não circule entre fornecedores. Os serviços de usinagem por eletroerosão da DEK garante ±0.002–0.005 mm em perfis cortados a fio e Ra 0.1–0.4 µm após passes de acabamento, sem pedido mínimo e com um engenheiro a rever cada desenho antes de orçamentar, normalmente em 6 horas. A eletroerosão integra-se nos nossos mais amplos serviços de usinagem CNC, pelo que um inserto de molde pode ser fresado, temperado, cortado a fio, acabado por penetração e inspecionado por CMM com uma única ordem de compra.
FAQ
Para que serve a usinagem por eletroerosão?
A usinagem por eletroerosão é utilizada para cortar aço temperado, metal duro, titânio e superligas em formas precisas que as ferramentas de corte não conseguem produzir: estampos, cavidades de moldes, engrenagens e estrias cortadas a partir de blocos temperados, cavidades cegas de cantos vivos, ranhuras profundas e estreitas, paredes finas e pequenos furos profundos. É comum na fabricação de ferramentas, aerospacial, médica e eletrónica.
Qual é a diferença entre eletroerosão por penetração e eletroerosão a fio?
A eletroerosão a fio utiliza um fio fino em movimento para cortar um perfil passante, como uma serra de fita muito precisa, e atinge ±0.002–0.005 mm. A eletroerosão por penetração mergulha um elétrodo de grafite ou cobre com forma na peça para criar cavidades cegas e formas 3D com cantos vivos, a cerca de ±0.005–0.01 mm. O fio é escolhido para perfis, a penetração para cavidades.
Qual é a precisão da eletroerosão?
A eletroerosão a fio com passes de acabamento garante ±0.002–0.005 mm em perfis com acabamento superficial Ra 0.1–0.4 µm. A eletroerosão por penetração garante ±0.005–0.01 mm, dependendo da precisão e do desgaste do elétrodo. A eletroerosão de pequenos furos posiciona os furos a cerca de ±0.01–0.02 mm. Estes valores pressupõem uma oficina com temperatura controlada e material aliviado de tensões.
A eletroerosão pode maquinar alumínio, titânio ou plástico?
A eletroerosão maquina qualquer material eletricamente condutor, pelo que alumínio, titânio, cobre, aço inoxidável, aço para ferramentas, metal duro e Inconel funcionam todos. Plásticos, vidro, alumina e outros isoladores não podem ser maquinados por eletroerosão porque não se forma faísca; esses materiais são fresados, retificados ou cortados a laser.
A eletroerosão é mais cara do que o fresamento CNC?
Por minuto de tempo de máquina, a eletroerosão é habitualmente mais dispendiosa e remove material mais lentamente, pelo que peças simples e macias ficam mais baratas de fresar. A eletroerosão torna-se a via mais económica quando a peça já está temperada, necessita de cantos internos vivos ou paredes finas, ou é feita de metal duro ou de uma superliga que desgasta as ferramentas de corte. A maioria das ferramentas combina o fresamento para remoção de volume com a eletroerosão para as características de precisão.

ESCRITO POR
O Bing gere a produção diária, abrangendo o planeamento, a coordenação do fluxo de trabalho e o controlo do chão de fábrica. Tem forte experiência em processos de usinagem, ferramentas e resolução prática de problemas. Nos tempos livres, gosta de exploração ao ar livre e de viagens de aventura.
Artigos relacionados
-
 How to Optimize Camshaft Design for Improved Engine Performance
-
 Usinagem de PEEK: graus, ferramentas e dicas de design
-
 Usinagem CNC de ferro fundido: tudo o que precisa de saber
-
 Custo do torneamento tipo suíço: preços e fatores que os influenciam
-
 Usinagem de titânio: desafios, ferramentas e dicas
-
 6 formas de produzir peças translúcidas e transparentes
-
 O custo do titânio: um guia útil
-
 Como projetar uma caixa de motor para uma dissipação de calor eficiente
-
 Usinagem de Kovar: dicas para peças de vedação de alta qualidade

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








