Mecanizado de acero 4140
También conocido como 42CrMo4 · SCM440 · EN19El mecanizado de acero 4140 en DEK abarca barra recocida de aproximadamente 200 HB, material preendurecido de 28–32 HRC y piezas templadas y revenidas rectificadas a 50+ HRC. Torneamos, fresamos, rectificamos y tratamos térmicamente ejes, engranajes y utillajes a ±0.005 mm bajo pedido, sin pedido mínimo y con prototipos en 3–5 días.
-
655 MPaTracción, recocido
-
28–32 HRCDureza preendurecido
-
830–900 MPaFluencia, preendurecido
-
45–55 HRCTemplado y revenido, alta dureza
Capacidades y tolerancias de mecanizado del 4140
Tolerancias, acabados y tamaños de pieza que DEK garantiza en ejes, engranajes y utillajes de 4140 en torneado, fresado y rectificado.
-

Torneado y fresado
±0.025 mmestándar
-

Tolerancia ajustada
±0.005 mmbajo pedido
-

Diámetros rectificados
±0.003 mmredondez de 0.002 mm
-

Taladros y ajustes
H7, g6, k6torneado o rectificado
-

Acabado según mecanizado
Ra 0.8–1.6 µmtorneado y fresado
-

Acabado rectificado
Ra 0.2–0.4 µmejes y caras endurecidos
-

Diámetro de torneado
3–300 mmincl. producción con alimentación de barra
-

Calidad de engranaje
Grado 7–8ISO 1328, tallado por fresa madre
Propiedades del 4140 y designaciones equivalentes
Datos de propiedades del acero cromomolibdeno 4140 en estado recocido, preendurecido (templado y revenido) y templado y revenido de alta dureza, con composición y equivalentes.

- Dureza, recocido 190–230 HB (~200)
- Dureza, preendurecido 28–32 HRC (269–302 HB)
- Dureza, templado y revenido alto 45–55 HRC
- Tracción, recocido 655 MPa
- Tracción, preendurecido 950–1.050 MPa
- Tracción, templado y revenido alto 1.500–1.900 MPa
- Fluencia, recocido 415 MPa
- Fluencia, preendurecido 830–900 MPa

- Fluencia, templado y revenido alto 1.300–1.600 MPa
- Mecanizabilidad, recocido ~66% (1212 = 100%)
- Mecanizabilidad, preendurecido ~55% (1212 = 100%)
- Por encima de 45 HRC Rectificar, torneado duro o electroerosión

- C 0,38–0,43 %
- Mn 0,75–1,0 %
- Cr 0,8–1,1 %
- Mo 0,15–0,25 %
- Si 0,15–0,35 %

- UNS G41400
- EN 1.7225 (42CrMo4)
- BS EN19, 708M40
- JIS SCM440
- AMS 6382
Mecanizabilidad del 4140 en cada estado
Cómo cambia el mecanizado del acero aleado 4140 desde la barra recocida hasta el material preendurecido y las piezas endurecidas en el taller.
El mecanizado de acero aleado 4140 recocido se comporta como el 1045 con virutas algo más tenaces: carburo recubierto a 150–220 m/min en torneado y fresado CNC sin complicaciones fresado CNC.
El mecanizado de 4140 preendurecido a 28–32 HRC es rutinario pero más exigente: bajan las velocidades, aumentan las fuerzas de corte y las virutas son rígidas y calientes. El acabado es mejor que en recocido porque el material no se desgarra.
- Solicite recocido cuando la pieza se endurezca a un HRC específico después del mecanizado.
- El preendurecido es el estado de 4140 más habitual que mecaniza DEK, para piezas que entran directamente en servicio.
- Por encima de 36 HRC el corte convencional deja de ser rentable.
- A 45–55 HRC realizamos torneado duro con CBN, rectificado o utilizamos electroerosión por hilo.
-
Velocidad de torneado, recocido
150–220 m/minCarburo recubierto
-
Velocidad de torneado, preendurecido
100–150 m/minMontaje rígido, carburo tenaz
-
Mecanizabilidad, recocido
~66%Frente a 1212 = 100%
-
Mecanizabilidad, preendurecido
~55%Rutinario pero más exigente
-
Acabado, preendurecido
MejorEl material no se desgarra
-
Corte endurecido
45–55 HRCCBN, rectificado o electroerosión
Piezas típicas en 4140: ejes, engranajes, utillaje
Piezas de 4140 que DEK mecaniza para clientes de maquinaria industrial, automatización, automoción, agricultura y minería.
-
 Ejes de transmisión y de motorEjes de transmisión y de motor, husillos y ejes estriados que requieren temple en toda la sección y resistencia a la fatiga.
-
 Engranajes y piñonesEngranajes, piñones y coronas tallados por fresado o mortajado según ISO 1328 grado 7–8, con temple y revenido para servicio de alta carga.
-
 Dispositivos y utillajesDispositivos, utillajes, placas de fijación y pasadores de posicionamiento, normalmente mecanizados a partir de material preendurecido de 28–32 HRC.
-
 Utillaje y bases de moldePortapunzones, zapatas de matriz y bases de molde que entran en servicio directamente desde 4140 preendurecido.
-
 Vástagos de cilindro hidráulicoVástagos de cilindro hidráulico rectificados a ±0.003 mm, con superficie de desgaste nitrurada cuando el plano lo exige.
-
 Acoplamientos y cubosAcoplamientos y cubos torneados de 3 mm a 300 mm de diámetro, con taladros y ajustes fabricados a H7, g6 o k6.
-
 Cuerpos de herramienta para petróleo y gasCuerpos de herramienta para petróleo y gas que requieren un límite elástico de 800–1,000 MPa y temple en toda la sección en espesores grandes.
-
 Minería y agriculturaPiezas de desgaste y de transmisión para clientes de agricultura y minería, con muñones y dientes de engranaje templados por inducción.
4140 frente a 4130 y 4340
Elija 4140 para ejes, engranajes y utillaje sin soldadura; 4130 cuando haya soldadura; 4340 para secciones grandes. Consulte acero aleado frente a acero al carbono.
| Criterio | Este grado4140 | 4130 | 4340 | 1045 |
|---|---|---|---|---|
| Carbono | 0.38–0.43% | 0.30% | – | – |
| Níquel | – | – | 1.65–2.0% | – |
| Soldabilidad | No se suelda | Más fácil | – | – |
| Temple en toda la sección | 25–100 mm | – | La mayor profundidad | No para espesores grandes |
| Coste relativo | Referencia | – | +30–50% | 20–30% menos |
| Ideal para | Ejes, engranajes | Tubos, racores | Ejes >75 mm | Soportes |
Tratamiento térmico, nitruración y acabado
Mecanizado CNC + acabado para 4140: el tratamiento térmico y los tratamientos superficiales se ejecutan como parte del trabajo en las piezas que mecanizamos.
-
Temple y revenido DisponibleAustenización a 845–870 °C, temple en aceite, revenido: 45 HRC a 400 °C, 28–32 HRC a 540–600 °C. Dejamos 0.3–0.5 mm de sobremetal para rectificado por deformación.
-
Nitruración DisponibleLa nitruración gaseosa o iónica a 500–530 °C produce una capa de 0.2–0.5 mm a 55–62 HRC con un crecimiento de 0.01–0.02 mm, realizada tras el mecanizado de acabado.
-
Temple por inducción DisponibleMuñones y dientes de engranaje templados por inducción a 50–58 HRC con núcleo blando y después rectificados a la medida final sobre la pieza mecanizada.
-
Oxidación negra DisponibleOxidación negra aplicada a piezas de 4140 acabadas según lo exija el plano, una vez completados el mecanizado y cualquier tratamiento térmico.
-
Cincado DisponibleCincado aplicado a piezas de 4140 acabadas según lo exija el plano, una vez completados el mecanizado y cualquier tratamiento térmico.
-
Fosfatado o QPQ DisponibleFosfatado o QPQ aplicado a piezas mecanizadas de 4140 acabadas según lo exija el plano, tras el mecanizado y cualquier tratamiento térmico.
Solicitar presupuesto de mecanizado de acero 4140
Envíe un plano en STEP, IGES o PDF con el estado, el tratamiento superficial y las tolerancias. Un ingeniero confirma la ruta y las características a rectificar y devuelve el precio en un plazo de 6 horas.
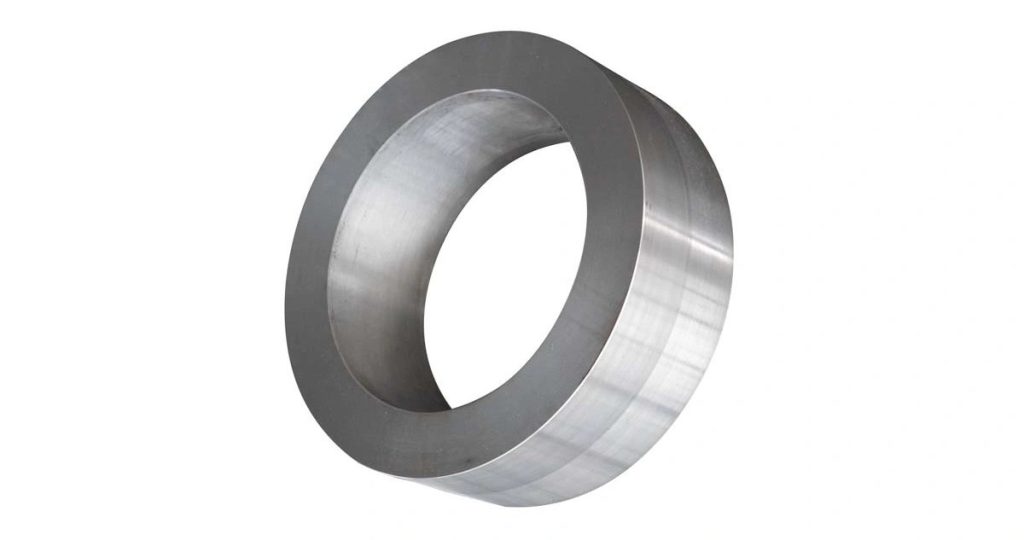
Mecanizado CNC de acero cromoly 4140
El 4140 es un acero de medio carbono al cromo-molibdeno: su elevada templabilidad permite templar una barra de 100 mm en toda la sección, con retención de resistencia hasta unos 400 °C.
DEK aporta más de 20 años de mecanizado de acero 4140 para clientes de exportación, tanto si el plano indica 42CrMo4, SCM440 o EN19. Contamos con certificación ISO 9001:2015, ISO 13485 y AS9100D por TÜV, con torneado, fresado, tallado de engranajes, rectificado y electroerosión en nuestras instalaciones.
- Comprobación por espectrómetro en cada lote entrante; ensayo de dureza en cada lote tratado térmicamente.
- Inspección por CMM con IQC, IPQC, FAI y OQC.
- Presupuestos revisados por ingenieros en 6 horas, con sobremedida para rectificado y tolerancia por distorsión; sin pedido mínimo; prototipos en 3–5 días.
Elija 4140 para piezas que requieran un límite elástico de 800–1,000 MPa, temple a fondo en secciones de 25–100 mm, resistencia a la fatiga y una superficie nitrurable.
Elija otro material cuando la pieza se suelde en producción (4130), cuando se requiera resistencia a la corrosión (17-4 PH) o cuando las secciones superen los 100 mm con alta dureza (4340), o para un soporte de baja carga donde el 1018 o el 1045 cuestan menos.
-
 Material en bruto
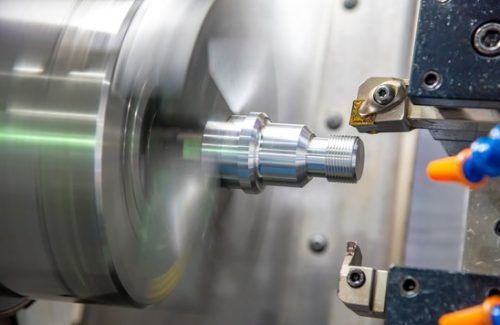 Mecanizado CNC
 Piezas terminadas
-
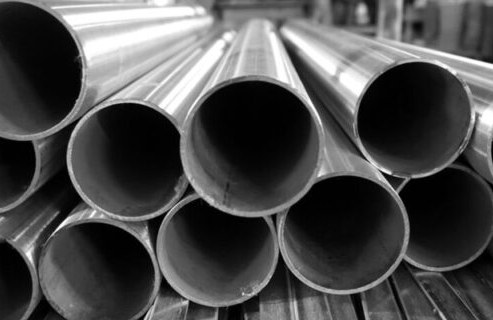 Material en bruto
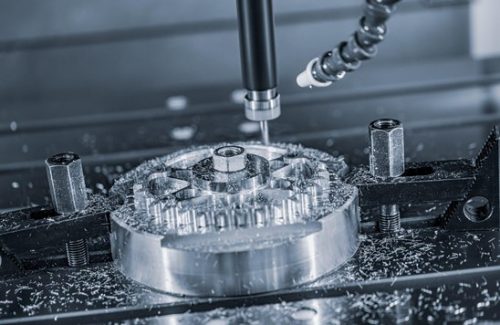 Mecanizado CNC
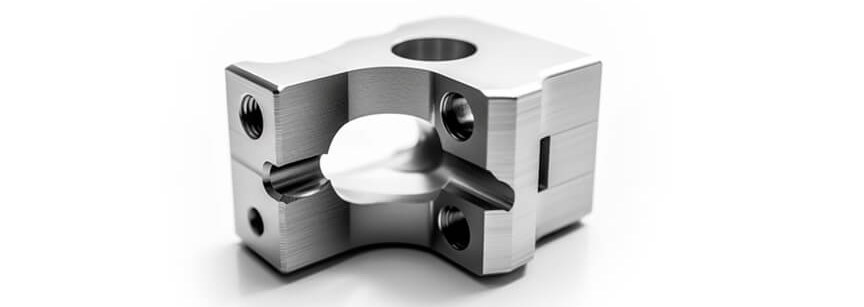 Piezas terminadas
Preguntas frecuentes sobre el mecanizado del 4140
Preguntas habituales de ingenieros que solicitan piezas mecanizadas de 4140 y 42CrMo4.
Otros materiales
-
 Acero aleado A514El acero A514 es un material rentable y de alto rendimiento conocido por su resistencia, soldabilidad y tenacidad, especialmente a bajas temperaturas.Más información
-
 Acero aleado 8620El acero aleado 8620 es un acero de baja aleación con níquel, cromo y molibdeno, de alta resistencia y tenacidad. Es un acero de uso común que puede cementarse.Más información
-
 Acero aleado 4340El acero aleado 4340 pertenece a la serie AISI 4000, un acero de baja aleación tratable térmicamente con alta resistencia y tenacidad.Más información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.