









Servicios de taladrado de agujeros profundos
Nuestros servicios de taladrado de agujeros profundos mantienen los agujeros críticos de ajuste a ±0.005 mm más allá de una relación L/D de 10:1. El utillaje de gundrilling o BTA se adapta a cada agujero, desde un prototipo hasta la producción.
-
±0.005 mm
Agujeros críticos de ajuste
-
~1000 mm
Longitud de la pieza
-
3 días
Primeras piezas
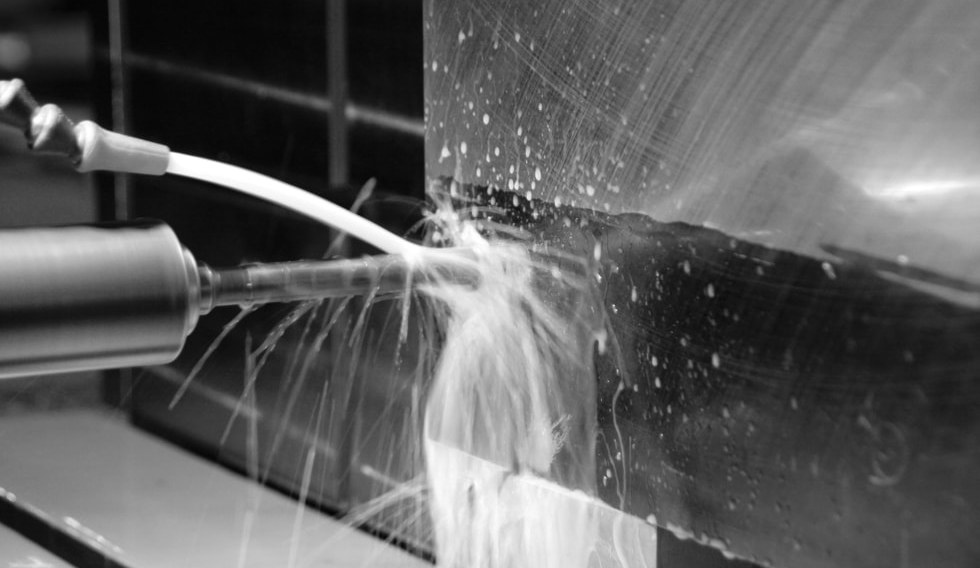

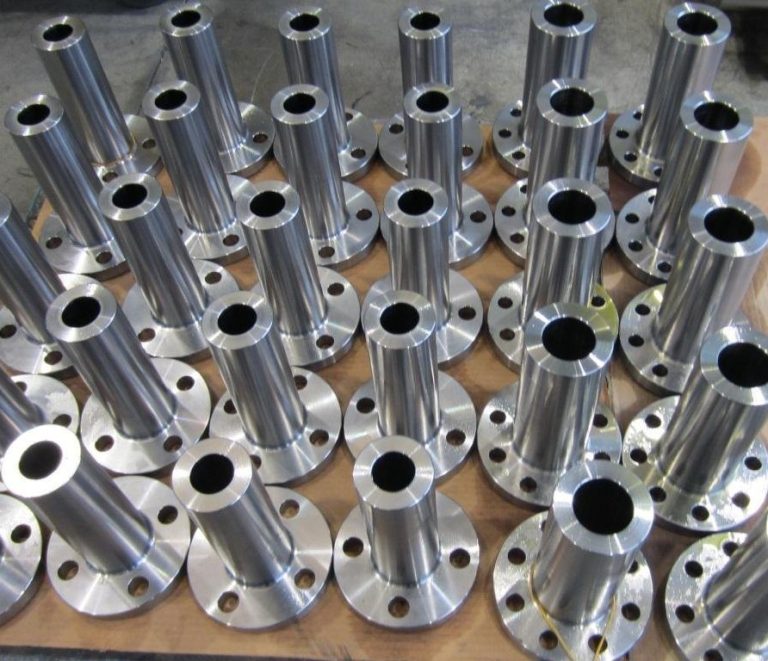
Mecanizado de agujeros largos para piezas CNC personalizadas
Cuando la profundidad de un agujero supera aproximadamente 10 veces su diámetro (L/D >10:1), el taladrado estándar pierde rectitud, genera calor y se desvía del centro. DEK adapta el utillaje de gundrill de filo único o las barras de mandrinar BTA con refrigerante externo a la relación y el material del agujero.
Los agujeros profundos se ejecutan dentro de programas completos de mecanizado CNC , desde un único agujero de prototipo hasta una tirada de producción. Dado que el gundrilling y el BTA difieren en el recorrido del refrigerante, la elección correcta depende del diámetro y la longitud del agujero; hable con nuestros ingenieros para que revisen su agujero.
Por qué encargar agujeros profundos a DEK
El taladrado de agujeros profundos rara vez se realiza de forma aislada. He aquí por qué los ingenieros mantienen el agujero y el resto de la pieza bajo un mismo techo.
-

Un único sistema de calidad
El fresado, el torneado, la electroerosión y el rectificado en torno al agujero se ejecutan bajo el mismo SGC documentado, certificado conforme a ISO 9001, ISO 13485 y AS9100D.
-

Sin pedido mínimo
No hay pedido mínimo: un único agujero de prototipo recibe la misma disciplina de proceso e inspección que un lote de producción.
-

Revisión dirigida por ingenieros
Nuestro equipo de ingeniería, con más de 14 años de experiencia práctica en producción, revisa la geometría del agujero antes de iniciar el mecanizado.
-

Primeras piezas en 3 días
Las muestras de primeras piezas suelen estar listas en 3 días una vez confirmados la geometría del agujero, el material y la tolerancia.

Agujeros verificados en piezas reales
Cada agujero se mide con equipos CMM propios con resultados trazables y documentados, de modo que la rectitud y la concentricidad se confirman en la pieza real. Enviamos a clientes de toda Europa y Norteamérica.


Capacidades de taladrado de agujeros profundos
Dimensionamos el método de taladrado según su geometría en lugar de presupuestar una profundidad máxima genérica; las cifras exactas se confirman en la revisión del presupuesto.
Perforación profunda frente a otros procesos de taladrado
Elija la perforación profunda cuando la profundidad supere unas 10 veces el diámetro; por debajo de eso, el taladrado CNC estándar es suficiente.
| Criterio | Este procesoPerforación profunda | Taladrado CNC | Torneado CNC |
|---|---|---|---|
| Ideal para | Perforaciones largas y rectas | Agujeros poco profundos | Elementos alrededor del barreno |
| Relación de profundidad | L/D superior a 10:1 | Hasta aproximadamente 10:1 | No es un método de taladrado |
| Rectitud en profundidad | Garantizada, verificada con CMM | Se desvía del centro | Admite coaxialidad del barreno |
| Calor y virutas | Refrigerante a través de la herramienta | El calor se acumula en profundidad | No aplica |
| Herramental | Barra de gun drilling o BTA | Brocas estándar | Centros de torneado |
Perforaciones profundas en diversos sectores
Los programas de medicina, energía, equipos industriales y utillaje dependen de perforaciones profundas y rectas mecanizadas e inspeccionadas bajo un mismo sistema de calidad.
-

Aeroespacial
-

Médico
-

Automoción
-

Robótica
-

Semiconductores
-

Electrónica
-

Telecomunicaciones
-

Drones y UAV
-

Energía
-

Petróleo y gas
-

Marino
-

Equipos industriales
-

Construcción
-

Agricultura
-

Productos de consumo
-

Militar y defensa
-

Minería
-
 AeroespacialSoportes, herrajes de cabina y accesorios no críticos para el vuelo bajo AS9100D, en aluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Más información
-
 MédicoEjes de instrumentos, mangos y cánulas en acero inoxidable 316L, titanio y PEEK bajo ISO 13485, con trazabilidad por lote de serie.Más información
-
 AutomociónCarcasas de sensores, cuerpos de válvulas y ejes para prototipos y volúmenes bajos y medios en aluminio, acero aleado 4140 y 4340, inoxidable y latón.Más información
-
 RobóticaCarcasas de articulaciones, bridas de accionamiento armónico y dedos de pinza en aluminio y acero endurecido, con fresado de 5 ejes en un solo montaje.Más información
-
 SemiconductoresComponentes de cámara, utillaje de manipulación de obleas y bridas de vacío en aluminio 6061, 316L, PEEK y Kovar, con bordes sin rebabas.Más información
-
 ElectrónicaCuerpos de conectores, disipadores de calor, blindajes de RF y pines de precisión en aluminio, latón y cobre, con tolerancia de ±0.01 mm en los elementos de contacto.Más información
-
 TelecomunicacionesComponentes de guía de ondas, carcasas de filtros y envolventes de RF en aluminio y aleaciones de cobre, con recubrimiento de plata o níquel para conductividad.Más información
-
 Drones y UAVSoportes de motor, marcos de cardán y herrajes de tren de aterrizaje en aluminio 7075, titanio y magnesio para reducir peso sin perder rigidez.Más información
-
 EnergíaPlacas terminales de baterías, barras colectoras, carcasas de inversores y accesorios de pilas de combustible en aluminio, cobre e inoxidable, mecanizados planos y sin rebabas.Más información
-
 Petróleo y gasComponentes de válvulas, bloques de distribución, piezas de herramientas de fondo de pozo y bridas en 4140, 17-4 PH, dúplex 2205 e Inconel, con especificaciones de dureza.Más información
-
 MarinoEjes de hélice, piezas de bombas y herrajes de cubierta en inoxidable 316, bronce y bronce de aluminio, elegidos ante todo por su resistencia a la corrosión.Más información
-
 Equipos industrialesPlacas de pinza, soportes de guías lineales, rodillos seguidores de leva y bastidores de máquinas en aluminio y acero, con utillaje archivado para repeticiones.Más información
-
 ConstrucciónSoportes estructurales, herrajes de anclaje y racores hidráulicos en acero dulce, acero aleado y aluminio, con cincado o recubrimiento en polvo.Más información
-
 AgriculturaCarcasas de cajas de engranajes, ejes, cuerpos de boquillas de pulverización y soportes de sensores en fundición, acero e inoxidable para resistir abrasión y humedad.Más información
-
 Productos de consumoPomos, tiradores, piezas de envolvente y herrajes de audio donde la superficie mecanizada queda a la vista, anodizados, con chorro de perlas o pulidos según muestra.Más información
-
 Militar y defensaSoportes ópticos, envolventes y rieles de accesorios en aluminio, acero y titanio, con certificación de material e informes FAI.Más información
-
 MineríaPlacas de desgaste, casquillos, componentes de trituradoras y racores hidráulicos en acero aleado endurecido, bronce e inoxidable para resistir polvo y vibración.Más información
Piezas típicas con perforaciones profundas y sus retos
Las perforaciones profundas y rectas aparecen siempre que un fluido, un eje o una herramienta debe pasar limpiamente a través de una sección larga de metal.
-

Cilindros y vástagos hidráulicos
Los cuerpos de hasta 1000 mm de longitud mantienen el taladro pasante con una coaxialidad de ±0.005 mm en toda su longitud, de modo que el pistón nunca se agarrota.
-

Ejes y husillos
Taladros internos largos en ejes personalizados y husillos, con coaxialidad entre eje y taladro mantenida en ±0.005 mm.
-

Colectores y cuerpos de válvula
Pasajes de fluido largos taladrados en colectores personalizados y cuerpos de válvula, y luego fresados alrededor de los taladros.
-

Canales de refrigeración de moldes
Canales de refrigeración profundos en utillajes y componentes de moldes, taladrados en línea recta en toda su longitud.
-

Taladros de instrumentos médicos
Taladros pequeños y profundos para mecanizado CNC médico, bajo ISO 13485 y con características inferiores a 10 mm a ±0.003 mm.
-
Carcasas de equipos de energía
Taladros largos en carcasas de equipos de energía y equipos industriales, a menudo combinados con mecanizado CNC de piezas grandes.
Desafíos habituales que resolvemos
-
Desviación del taladro
Más allá de 10:1, las brocas estándar se desvían del centro; el mandrinado con cañón o el utillaje BTA con precisión de casquillo guía mantiene el taladro recto.
-
Calor y evacuación de virutas
El refrigerante a través de la herramienta evacua las virutas y controla el calor en todo el taladro, con caudal y presión ajustados según el material y el diámetro.
-
Coaxialidad en toda la longitud
Taladros críticos para el ajuste mantenidos a ±0.005 mm de coaxialidad y concentricidad, verificados en CMM en lugar de darse por supuestos a partir de una especificación de catálogo.
-
Aleaciones difíciles
El titanio, el acero inoxidable y el Inconel resisten la presión de corte sostenida; la relación L/D máxima se confirma por material durante la revisión del presupuesto.
Calidad certificada para cada taladro
Las piezas con taladros profundos pasan por IQC, IPQC, FAI, OQC, SPC y CAPA, con certificación a través de TUV.
-
 AS9100D
Sistema de gestión de calidad aeroespacial
-
 ISO 9001:2015
Norma de gestión de la calidad
-
 ISO 13485
Gestión de la calidad de dispositivos médicos
Metales que taladramos en profundidad
Los taladros largos y precisos dependen de cómo se comporta el material bajo presión de corte y calor sostenidos. Estas son las aleaciones que taladramos.
¿Va a taladrar otra aleación? Consulte a nuestros ingenieros sobre su material.
Todos los metalesCómo solicitar piezas con taladros profundos
Preguntas frecuentes sobre taladrado profundo
Respuestas breves sobre límites de profundidad, tolerancias y métodos de taladrado para taladros largos.
Solicitar presupuesto para servicios de taladrado profundo
Envíe la geometría de su taladro, el material y la tolerancia; nuestros ingenieros la revisan y le envían comentarios antes de que se comprometa con un proveedor.
- Presupuesto revisado por ingenieros en 6 horas
- Sin pedido mínimo, desde un solo taladro prototipo
- Primeras piezas habitualmente en 3 días
- Taladros críticos de ajuste mantenidos en ±0.005 mm
- Cada taladro verificado en CMM interno
Capacidades relacionadas
-
 Racores de precisión de ultraalta purezaMás información
-
 Servicios de mandrinado de precisión con plantillaMás información
-
 Servicios de mandrinado CNC de precisiónMás información
-
 Servicios de electroerosión por hilo de precisiónMás información
-
 Servicios de roscado CNC de precisiónMás información
-
 Servicios de rectificado de superficies de precisiónMás información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








