









Qué es el taladrado profundo: proceso, herramientas y consejos

ESCRITO POR
Bing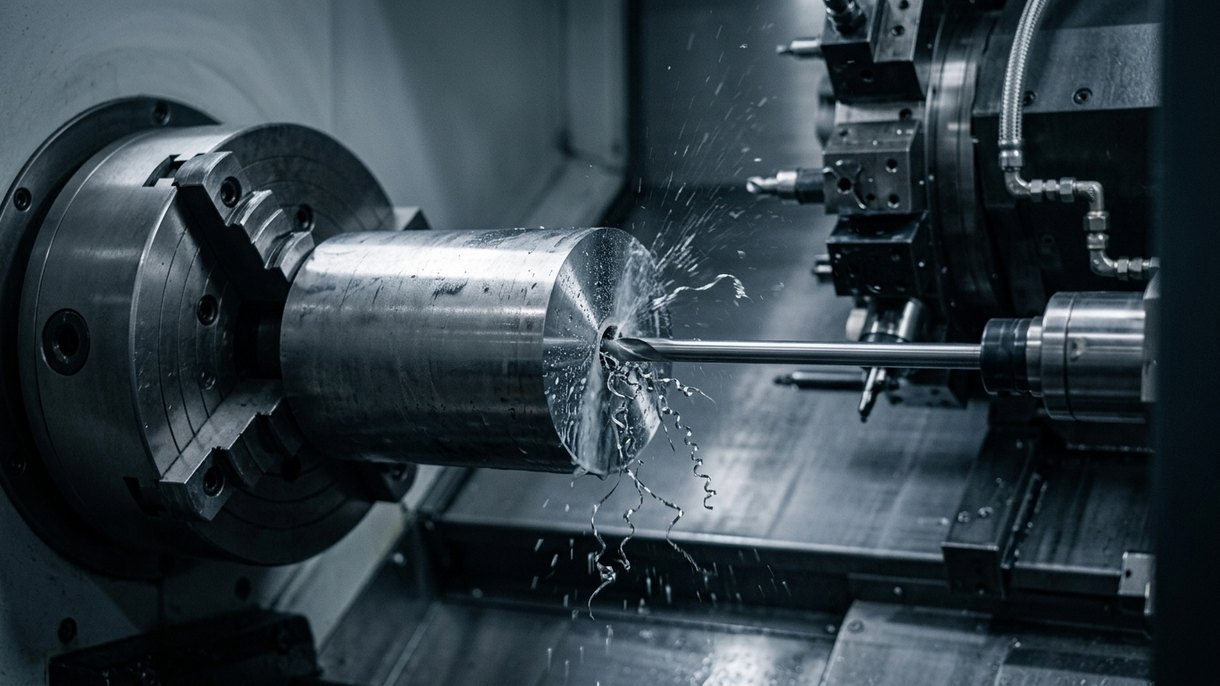
El taladrado profundo es un proceso de mecanizado para agujeros cuya profundidad es mucho mayor que el diámetro del agujero. Emplea métodos y herramientas especiales para la evacuación de virutas, la refrigeración y el control de la rectitud.
En este blog, usted aprenderá sobre el taladrado profundo. También, cómo se lleva a cabo el proceso, qué herramientas se utilizan y consejos prácticos para el éxito. Está dirigido a ingenieros, operarios de máquinas y equipos de compras que trabajan con mecanizado CNC, fresado y torneado.
¿Qué es el taladrado profundo?
A efectos prácticos, un agujero profundo suele superar una relación profundidad-diámetro mayor de 10 a 1. Por ejemplo, para que un agujero de 6 mm sea profundo, debe superar los 60 mm de profundidad.
El taladrado profundo es una tecnología especial para realizar barrenos rectos y de alta calidad que normalmente no pueden lograrse mediante el taladrado convencional. Los objetivos de diseño típicos serían el control de la concentricidad y solo una ligera conicidad sobre un excelente acabado superficial interior.
Características clave que distinguen el taladrado profundo:
- Relaciones D:d elevadas (10:1 y superiores).
- Suministro de refrigerante dedicado directamente en el corte.
- Evacuación activa de virutas del barreno.
- Guiado mediante una herramienta o un soporte estable para evitar la desviación.
El método tratará los agujeros profundos como una clase de mecanizado por derecho propio. Antes de iniciar el corte, deben realizarse la planificación, la selección de herramientas y las comprobaciones de la capacidad de la máquina.
Proceso de taladrado profundo
El taladrado profundo no es una técnica única, sino más bien una clase de procesos para confirmar que se forman barrenos profundos repetibles de forma satisfactoria. A continuación se detallan las distintas etapas del proceso que seguimos:
Diseño y planificación
Antes de comenzar el taladrado, el primer paso y más importante es la planificación y el diseño. Los ingenieros deben determinar la relación diámetro-profundidad del agujero, la tolerancia y el acabado superficial deseado. Evalúan la geometría y las propiedades del material de la pieza, la dureza y la conductividad térmica antes de decidir los parámetros de proceso adecuados.
Agujero piloto
Las herramientas de taladrado esbeltas suelen depender de un agujero piloto para guiar su movimiento. Antes de taladrar el barreno profundo final, se perfora un agujero preliminar. Casi siempre es más corto y de mayor diámetro. Así, la broca entra en el material con el ángulo y la alineación correctos.
Si no se realiza un agujero piloto adecuado, la broca podría desviarse o desalinearse. De lo contrario, se endereza de modo que el agujero acaba mal formado, pudiendo incluso romper la herramienta.
Estrategia de refrigerante y virutas
Uno de los principales retos sería el taladrado profundo. A medida que la broca penetra más en la pieza, las virutas tardan más en salir, y de nuevo. El refrigerante debe recorrer la misma distancia para llegar a la zona de corte. Estos dos problemas pueden contrarrestarse con un sistema de alta presión.
Selección de herramientas
El éxito del taladrado profundo se define principalmente por la selección de herramientas. Los ingenieros eligen entre diversas opciones, como la broca de cañón, BTA, la broca de eyección o la broca helicoidal. Cada una tiene un mecanismo diferente de evacuación de virutas y suministro de refrigerante.
Preparación de la máquina
Una preparación de máquina rígida y estable logra la precisión. Un husillo, lunetas y un sistema de fijación que eviten la aparición de vibraciones y desviaciones. Un grado increíblemente pequeño de inestabilidad puede provocar conicidad, marcas de vibración o desplazamiento del barreno.
Ciclo de corte
Esta es la fase en la que se elimina material para formar el agujero. La velocidad de avance, la velocidad del husillo y la presión de los refrigerantes se ajustan según la herramienta y los materiales con los que se trabaja.
Los dos tipos principales de ciclo son el taladrado continuo y el taladrado por picoteo. El taladrado continuo se utiliza cuando la evacuación de virutas es constante. El taladrado por picoteo se emplea para materiales más profundos o más difíciles, donde la herramienta se retrae periódicamente para despejar las virutas.
Inspección y acabado
Se realiza una serie de inspecciones del agujero para comprobar si es dimensionalmente preciso o posee la calidad superficial requerida. Se medirán parámetros como la cilindricidad, la rectitud, la consistencia del diámetro y la rugosidad superficial utilizando instrumentos de precisión. Por ejemplo, calibradores de interiores o máquinas de medición por coordenadas (CMM).
Control y monitorización del proceso
La monitorización del proceso en tiempo real es importante durante todo el ciclo de taladrado profundo. El personal operario ahora puede monitorizar el caudal del refrigerante. La excentricidad de la broca, las variaciones del nivel de vibración y la formación de viruta se encuentran en una única fuente.
Cualquier desviación respecto a la condición serviría como señal de desgaste o desalineación de la herramienta. Permite una acción correctiva inmediata antes de que se comprometa la calidad de la pieza.
Herramientas y tecnologías de taladrado profundo
Taladrado con broca helicoidal
El taladrado con broca helicoidal utiliza brocas helicoidales convencionales, pero adaptadas a cortes más profundos. Para relaciones D:d moderadas, podemos emplear brocas helicoidales de carburo de largo alcance con refrigerante a través de la herramienta.
Son tipos de taladrado bastante versátiles. Las desventajas se deben principalmente a la evacuación de viruta y a la rigidez en longitudes extremas. Resultan adecuadas para agujeros profundos cortos cuando las brocas de cañón o el BTA no son viables.
Taladrado BTA
El taladrado BTA es un proceso de alto volumen para diámetros mayores, normalmente desde ~20 mm hasta varios cientos de milímetros. El BTA utiliza una estructura tubular alrededor de una cabeza de corte. El refrigerante fluye por el exterior de la cabeza de la broca; la viruta viaja por el interior del tubo y regresa a la máquina.
El método ofrece una alta capacidad de evacuación de viruta y una guía sólida para piezas grandes como bases de moldes y formas cilíndricas. Las máquinas BTA están diseñadas específicamente para ofrecer velocidades de avance rápidas y una gran rectitud cuando se configuran correctamente
Taladrado con broca de cañón
El taladrado con broca de cañón es el método clásico de taladrado profundo en diámetros pequeños y medianos, generalmente de 1 a 50 mm. La broca de cañón tiene un conducto central de refrigerante y una ranura en V que evacua la viruta hacia atrás por el exterior. Se suministra refrigerante a alta presión a través de la broca hasta el filo de corte.
Las brocas de cañón ofrecen una excelente rectitud y acabado superficial. Funcionan bien en tornos o en máquinas dedicadas de taladrado con broca de cañón. Requieren agujeros piloto o casquillos para mantener la precisión, especialmente en piezas descentradas o no cilíndricas.
Taladrado por eyección
El taladrado por eyección es similar al BTA, pero utiliza un sistema de dos tubos. El refrigerante a alta presión entra entre los tubos y crea una succión que evacua la viruta a través del tubo interior. Los sistemas de eyección son capaces de alcanzar cortes más profundos gestionando adecuadamente la viruta.
Son adecuados allí donde se requiere el rendimiento del BTA, pero la huella de la máquina o el acceso restringen las instalaciones BTA completas.
Taladrado helicoidal
El taladrado helicoidal es un método moderno que utiliza brocas de ranuras helicoidales y geometrías rompevirutas para un corte agresivo. Se aplica a relaciones D:d intermedias y a materiales que generan viruta larga.
Las herramientas helicoidales pueden funcionar en cualquier fresadora CNC estándar cuando se alimentan con refrigerante a través del husillo y evacuación de viruta. Equilibra eficazmente la flexibilidad con un control mejorado de la viruta, en comparación con las brocas helicoidales convencionales.
Taladrado profundo frente a otros procesos
Mandrinado de agujeros
El mandrinado abre o agranda un agujero preexistente. Proporciona una excelente alineación y acabado para profundidades de superficiales a moderadas. El mandrinado no es adecuado para agujeros muy profundos, donde la deflexión de la herramienta y la evacuación de viruta son los factores limitantes. Cuando la profundidad, el caudal de refrigerante y la eliminación de viruta son importantes, el taladrado profundo es el método preferido.
Agujeros escariados
El escariado es una operación de acabado para llevar un agujero a su tamaño especificado y acabado superficial. Los escariadores solo eliminan cantidades muy pequeñas de material. Para agujeros profundos, el escariado se realiza a menudo tras el taladrado profundo de un piloto para refinar el diámetro y la calidad superficial. Sin embargo, el escariado por sí solo no puede producir agujeros largos y profundos.
Microagujeros
Normalmente, los microagujeros (los de menor diámetro) se taladran con microbrocas de cañón especializadas o con taladrado láser. El microtaladrado con broca de cañón proporciona una excelente rectitud en profundidades moderadas. El taladrado láser funciona en agujeros ciegos diminutos, pero puede dejar zonas afectadas térmicamente con opciones de material limitadas.
Ventajas del taladrado profundo
El taladrado profundo se utiliza con características que el proceso de taladrado normal no puede proporcionar, como:
Alta rectitud y concentricidad: Un utillaje y una guía adecuados mantienen la alineación del eje en largas distancias.
Acabado superficial superior: El refrigerante interno y la geometría de la herramienta dan lugar a excelentes valores de Ra.
Productividad de larga vida útil: Las máquinas y el utillaje dedicados nos permiten fabricar de forma rápida y repetible.
Amplia gama de diámetros: Desde brocas de cañón submilimétricas hasta BTA para orificios de gran tamaño.
Menos operaciones secundarias: Una mejor geometría inicial reduce la necesidad de pasadas correctivas.
Seleccionamos el taladrado profundo para orificios funcionales, como canales hidráulicos, asientos de válvula o incluso conductos de refrigeración, según la calidad del barrenado.
Retos del taladrado profundo
El taladrado profundo presenta ciertamente obstáculos técnicos que debemos gestionar con diligencia.
Deflexión y excentricidad de la herramienta
Las herramientas de taladrado largas y esbeltas, bajo carga, tienen una tendencia inherente a resistir la torsión o evitar la vibración. La excentricidad y la conversión en un orificio sobredimensionado en el extremo distal inducidas por la deflexión deben evaluarse con cierto grado de rectitud y tolerancia.
Aquí la mitigación se practica mediante casquillos guía o lunetas para garantizar que la alineación se mantenga a lo largo de toda la profundidad.
Evacuación de virutas
Las virutas atrapadas dentro del barrenado pueden dañar gravemente la herramienta o provocar un acabado superficial deficiente o el bloqueo del flujo de refrigerante. Para una evacuación ininterrumpida de virutas, parámetros como el suministro de refrigerante a alta presión y una geometría de ranuras optimizada son de suma importancia.
Gestión del calor
A medida que aumenta la profundidad de taladrado, la refrigeración del filo de corte se vuelve muy difícil. Un nivel de temperatura insuficiente para la gestión del calor puede permitir la dilatación térmica, el agarrotamiento del material o daños metalúrgicos cerca de la superficie del barrenado. Mantener una temperatura estable durante todo el ciclo requiere una combinación de refrigerante a través de la herramienta, fluidos refrigerados y velocidades de corte cuidadosamente controladas.
Desgaste y rotura de la herramienta
La rotura constante en condiciones extremas acelera el desgaste de la herramienta, especialmente al barrenar materiales abrasivos o duros. Trayectorias de herramienta prolongadas y la fricción a grandes profundidades pueden provocar microastillamiento e incluso fallos graves.
Capacidad de la máquina y sujeción
No todas las fresadoras y tornos CNC pueden manejar las relaciones extremas de profundidad-diámetro que exige el taladrado profundo. Por lo general, se necesitan máquinas especializadas de taladrado profundo, ya que cuentan con una rigidez de husillo extremadamente alta, una alineación de precisión bien definida y soportes de luneta, que deben emplearse para lograr una precisión repetible.
Para gestionar estos retos, aplicamos aportaciones de DFM (Design For Manufacturing), optimización de trayectorias de herramienta y un control riguroso del proceso
Aplicaciones del taladrado profundo
Industria de defensa y armamentística
Los cañones de armas y los tubos de precisión necesitan barrenados muy rectos y largos. Los procesos de taladrado profundo aportan la rectitud y el acabado superficial necesarios para esa precisión. También mecanizamos componentes como actuadores hidráulicos utilizados en sistemas de armas.
Implantes y dispositivos médicos
Los barrenados profundos y precisos se utilizan en instrumentos quirúrgicos y componentes de implantes. Los materiales biocompatibles y las tolerancias ajustadas hacen que el mecanizado de taladrado profundo sea crítico para garantizar la fiabilidad de los implantes y la seguridad del paciente.
Automoción
Los componentes de motor, las boquillas de inyección y las piezas de transmisión suelen requerir barrenados profundos y precisos. Los canales de refrigeración y las galerías de aceite dependen de un taladrado profundo constante para satisfacer su durabilidad.
Aeroespacial
Las líneas de combustible, los cilindros de actuadores y los componentes para turbinas necesitan barrenados profundos y rectos con un alto acabado superficial. El mecanizado de taladrado profundo da soporte a componentes sometidos a ciclos térmicos y altas tensiones.
Petróleo y gas
Las herramientas de fondo de pozo, los collares de perforación y los cuerpos de válvula requieren barrenados profundos sometidos a abrasión y entornos de alta presión. Para orificios de gran diámetro y profundos, en este sector se emplean a menudo los procesos BTA y de taladrado con broca de cañón.
El mecanizado de taladrado profundo se aplica en todos los campos cuando la función de la pieza depende de la geometría interna, la capacidad de sellado o el flujo de fluido.
Consejos para el taladrado profundo
Comience con el diseño para la fabricación (DFM)
Haga que el diseño sea utilizable y rentable desde el principio. Añada tolerancias razonables en relación con la relación D:d y chaflanes de entrada o de taladro piloto para ayudar a minimizar los efectos de desviación de la herramienta. Utilice diámetros de herramienta estándar, cuando sea posible, para reducir los costes de mecanizado. Obtenga comentarios tempranos de DFM, ya que pequeños cambios en el plano pueden ahorrar enormes cantidades de tiempo de producción.
Elija el proceso adecuado para el diámetro y la profundidad
Elija el método de taladrado que mejor se adapte al tamaño y los requisitos de su pieza. Los agujeros de diámetro pequeño a mediano, los de gran diámetro o con alta carga de viruta deben taladrarse mediante taladrado BTA. El sistema eyector se utiliza cuando la configuración de la máquina no admite BTA.
Taladrado con cañón para diámetros de pequeños a medianos. Al adaptarse a la geometría del agujero, el proceso permite la máxima precisión y productividad.
Controle la presión, la temperatura y la filtración del refrigerante
El refrigerante de alta presión debe redirigirse de inmediato hacia la cara de corte para lograr una evacuación de viruta más eficiente. Todo el sistema de filtración debe estar limpio, ya que no debe haber virutas recirculando.
La temperatura del refrigerante debe medirse de forma continua, ya que el refrigerante enfriado minimiza la dilatación térmica. Un buen control del refrigerante prolonga la vida útil de la herramienta y mejora el acabado superficial de los agujeros profundos.
Optimice los parámetros de corte: avance, velocidad y picoteo
Las velocidades de avance deben ajustarse para producir virutas cortas y manejables. Cualquier velocidad del husillo requerida debe ajustarse para mantener la formación de viruta habitual. Ejecute correctamente los ciclos de picoteo o retroceso para limpiar las virutas de los agujeros largos y ciegos. El avance y la velocidad deben mantenerse siempre dentro de los límites recomendados por el fabricante de la herramienta para un taladrado seguro y eficiente.
Considere operaciones secundarias para las especificaciones más estrictas
El bruñido, el escariado o el rectificado interno pueden mejorar el acabado superficial y la medida después del taladrado profundo. Utilícelos si la especificación funcional lo requiere.
Forme a los operarios y estandarice los procedimientos
El taladrado profundo depende del criterio humano. Los procedimientos operativos estándar (SOP) y la formación reducen la variabilidad.
Conclusión
El taladrado profundo es un arte preciso que requiere las herramientas, las máquinas y el control de proceso adecuados para ejecutarse bien. Cada trabajo se planifica, se prueba y se optimiza, lo que da como resultado barrenos rectos, limpios y precisos que además cumplen los requisitos funcionales.
DEK se especializa en mecanizado CNC de taladrado profundo, con amplia orientación en DFM y garantías de fabricación. Contáctenos para analizar sus necesidades de taladrado profundo. Recibirá recomendaciones de proceso específicas para fresado, torneado o soluciones dedicadas de taladrado profundo.

ESCRITO POR
Bing gestiona la producción diaria, incluida la programación, la coordinación del flujo de trabajo y el control del taller. Tiene una sólida experiencia en procesos de mecanizado, utillaje y resolución práctica de problemas. En su tiempo libre, le gustan las excursiones al aire libre y los viajes de aventura.
Artículos relacionados
-
 Cómo optimizar el diseño del árbol de levas para mejorar el rendimiento del motor
-
 Prototipado rápido: qué es, ejemplos y cuánto cuesta
-
 Mecanizado de latón: grados, velocidades y consejos de diseño
-
 Electroerosión (EDM): cómo funciona, tipos, materiales, tolerancias y costes
-
 Cómo optimizar el diseño de un impulsor para el máximo rendimiento
-
 Defectos comunes del mecanizado CNC y cómo corregirlos
-
 Mecanizado de socavados: proceso, tipos, aplicaciones y consejos
-
 ¿Cómo calcular el peso de su proyecto metálico?
-
 Rebabas metálicas: formación, tipos y consejos

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








