









Servicios de rectificado de precisión sin centros
Los servicios de rectificado sin centros de DEK acaban pasadores, ejes y barra con ±0.002 mm en diámetro y 0.001–0.002 mm de redondez, desde Ø1 hasta 80 mm. Sin puntos, sin platos, sin pedido mínimo.
-
±0.002mm
Tolerancia de diámetro
-
Ra 0.2 µm
Acabado tal como se rectifica
-
Ø1–80 mm
Rango de diámetro
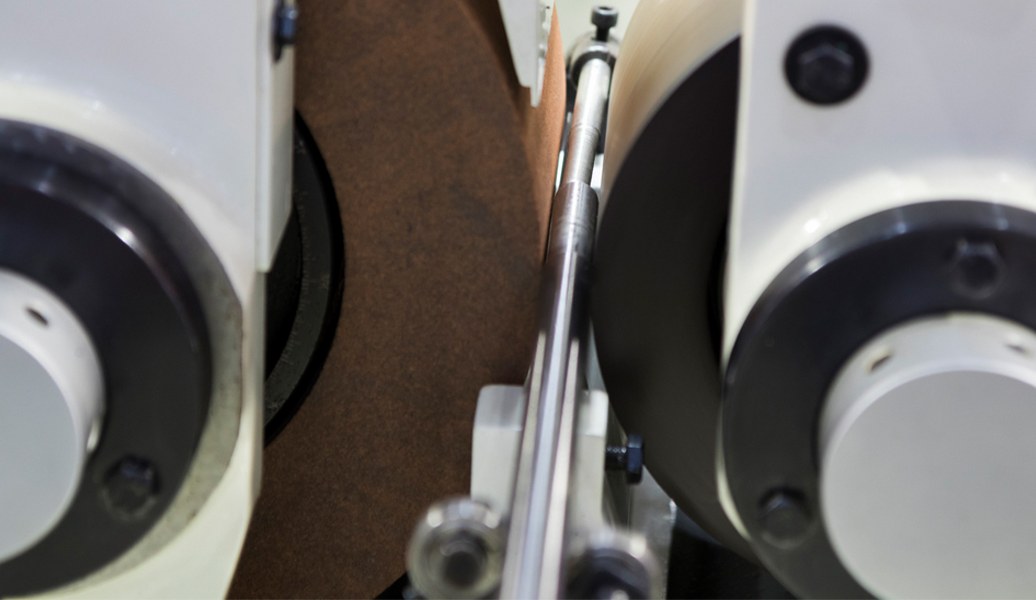

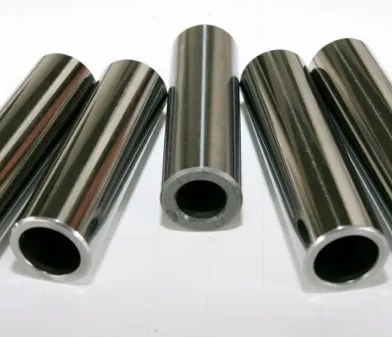
Rectificado sin centros para pasadores, ejes y barra
El rectificado sin centros apoya la pieza sobre su propio diámetro exterior entre una muela de rectificar y una muela reguladora. Sin agujeros de puntos y sin plato, no hay error de agujero de puntos, ni excentricidad por el amarre, ni flexión en piezas largas y esbeltas.
DEK lo realiza internamente en piezas que mecanizamos y templamos, como parte de nuestros servicios de rectificado de precisión: pasadores cilíndricos, ejes templados, rodillos, vástagos de válvula y la barra rectificada que alimenta nuestros tornos de torneado tipo suizo . Las piezas parten de torneado CNC, desde unas pocas unidades hasta decenas de miles.
Por qué DEK para servicios de rectificado sin centros
El rectificado es donde DEK empezó: un solo taller mecaniza, templa, rectifica e inspecciona sus piezas redondas en un único pedido.
-

Interno desde 2002
Los primeros productos de DEK en 2002 fueron pasadores expulsores, pasadores de núcleo y casquillos guía rectificados a ±0.002 mm. El rectificado sin centros se ha mantenido interno desde entonces.
-

Un pedido, ruta completa
El rectificado sin centros convive con el rectificado cilíndrico y plano, el torneado CNC y tipo suizo, el fresado, la electroerosión y el tratamiento térmico, de modo que un pasador templado se fabrica de principio a fin aquí.
-

Calidad certificada
Certificación ISO 9001:2015, ISO 13485 y AS9100D por TÜV. Los diámetros rectificados se verifican con micrómetros, calibres neumáticos y un medidor de redondez.
-

Sin pedido mínimo, de 1 a 10.000+
Desde un único pasador de prototipo hasta más de 10.000 piezas, sin pedido mínimo. Con la confianza de más de 2.300 clientes en todo el mundo.

Presupuestos revisados por ingenieros
Envíe un plano con la tolerancia de diámetro, la redondez, el acabado, la dureza y la cantidad. Un ingeniero confirma el rectificado pasante o de penetración, el sobreespesor de rectificado y la secuencia de tratamiento térmico, y presupuesta en menos de 6 horas para la mayoría de las piezas.


Capacidades de rectificado sin centros
Dos métodos de rectificado, una ficha de capacidades: elija el montaje que se ajuste a la geometría, la tolerancia y el volumen de su pieza.
Rectificado sin centros frente a rectificado cilíndrico
Sin centros para diámetro, redondez, acabado y volumen; cilíndrico para concentricidad, excentricidad y caras de resalto. Ver qué es el rectificado cilíndrico.
| Criterio | Este procesoRectificado sin centros | Rectificado cilíndrico |
|---|---|---|
| Sujeción de la pieza | Pieza sobre su propio diámetro exterior | Entre puntos o con plato |
| Ideal para | Diámetro, redondez, acabado | Concentricidad, excentricidad |
| Diámetros concéntricos | No garantizado | Asientos concéntricos dentro de 0,003 mm |
| Resaltos y caras | Solo penetración, sin caras | Resaltos, caras, conicidades |
| Volumen | El más alto, continuo | Menor |
| Elegir cuando | Pasadores simples, barra, ejes largos | Asientos de rodamiento, alineación de taladros |
Piezas rectificadas para industrias exigentes
Ejes de instrumentos médicos, pasadores de titanio aeroespaciales, vástagos de válvulas hidráulicas y rodillos para equipos alimentarios: un solo proceso de rectificado, muchos sectores.
-

Aeroespacial
-

Médica
-

Automoción
-

Robótica
-

Semiconductores
-

Electrónica
-

Telecomunicaciones
-

Drones y UAV
-

Energía
-

Petróleo y gas
-

Naval
-

Equipos industriales
-

Construcción
-

Agricultura
-

Productos de consumo
-

Militar y defensa
-

Minería
-
 AeroespacialSoportes, herrajes de cabina y accesorios no críticos para el vuelo bajo AS9100D, en aluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Más información
-
 MédicaEjes de instrumentos, mangos y cánulas en acero inoxidable 316L, titanio y PEEK bajo ISO 13485, con trazabilidad por lote de serie.Más información
-
 AutomociónCarcasas de sensores, cuerpos de válvulas y ejes para prototipos y volúmenes bajos y medios en aluminio, acero aleado 4140 y 4340, acero inoxidable y latón.Más información
-
 RobóticaCarcasas de articulaciones, bridas de accionamiento armónico y dedos de pinza en aluminio y acero templado, con fresado CNC de 5 ejes en un solo montaje.Más información
-
 SemiconductoresComponentes de cámara, utillajes de manipulación de obleas y bridas de vacío en aluminio 6061, 316L, PEEK y Kovar, con bordes sin rebabas.Más información
-
 ElectrónicaCuerpos de conectores, disipadores de calor, blindajes de RF y pasadores de precisión en aluminio, latón y cobre, con tolerancia de ±0.01 mm en las superficies de contacto.Más información
-
 TelecomunicacionesComponentes de guía de ondas, carcasas de filtros y envolventes de RF en aluminio y aleaciones de cobre, con recubrimiento de plata o níquel para conductividad.Más información
-
 Drones y UAVSoportes de motor, marcos de cardán y herrajes de tren de aterrizaje en aluminio 7075, titanio y magnesio para reducir peso sin perder rigidez.Más información
-
 EnergíaPlacas terminales de batería, barras colectoras, carcasas de inversores y racores de pilas de combustible en aluminio, cobre y acero inoxidable, mecanizados planos y sin rebabas.Más información
-
 Petróleo y gasComponentes de válvulas, bloques de distribución, piezas de herramientas de fondo de pozo y bridas en 4140, 17-4 PH, dúplex 2205 e Inconel, con especificaciones de dureza.Más información
-
 NavalEjes de hélice, piezas de bombas y herrajes de cubierta en acero inoxidable 316, bronce y bronce de aluminio, elegidos ante todo por su resistencia a la corrosión.Más información
-
 Equipos industrialesPlacas de pinza, soportes de guías lineales, rodillos seguidores de leva y bastidores de máquinas en aluminio y acero, con utillajes archivados para repeticiones.Más información
-
 ConstrucciónSoportes estructurales, herrajes de anclaje y racores hidráulicos en acero dulce, acero aleado y aluminio, cincados o con recubrimiento en polvo.Más información
-
 AgriculturaCarcasas de cajas de engranajes, ejes, cuerpos de boquillas de pulverizador y soportes de sensores en fundición, acero e inoxidable para resistir la abrasión y la humedad.Más información
-
 Productos de consumoPomos, asas, piezas de carcasas y herrajes de audio donde la superficie mecanizada queda a la vista, anodizados, con chorro de perlas o pulidos según muestra.Más información
-
 Militar y defensaSoportes ópticos, carcasas y raíles para accesorios en aluminio, acero y titanio, con certificación de material e informes FAI.Más información
-
 MineríaPlacas de desgaste, casquillos, componentes de trituradoras y racores hidráulicos en acero aleado endurecido, bronce e inoxidable para resistir el polvo y las vibraciones.Más información
Piezas rectificadas sin centros habituales
Desde pasadores cilíndricos de Ø2 mm hasta barra rectificada de 3 m, estas son las piezas redondas que nuestras rectificadoras sin centros producen cada semana.
-

Pasadores cilíndricos y de localización
Ø2–20 mm, endurecidos y con tolerancia de ±0.002 mm en diámetro. Consulte nuestros pasadores personalizados.
-

Ejes rectificados de precisión
Ejes de motor lisos y escalonados, rectificados para el ajuste de rodamientos y la concentricidad. Consulte nuestros ejes personalizados.
-

Rodillos y pasadores de aguja
Rodillos de paso continuo y pasadores de aguja para rodamientos, transportadores y equipos de impresión, con consistencia en miles de piezas.
-

Vástagos de válvula y émbolos
Vástagos de válvula, émbolos y esbozos de carretes para conjuntos hidráulicos y neumáticos, a menudo rectificados por penetración con escalones.
-

Esbozos de pasadores eyectores y de núcleo
Esbozos endurecidos de pasadores eyectores y de núcleo para componentes de moldes, nuestra primera línea de producto desde 2002.
-
Barra rectificada para tornos tipo suizo
Los tornos con casquillo guía necesitan barras con redondez de micras; rectificamos barras para nuestro propio torneado tipo suizo.
Consejos de diseño para piezas rectificadas
-
Sobremetal para rectificado
Deje 0,1–0,3 mm en diámetro para el rectificado tras el endurecimiento: menos en pasadores pequeños y más en barras largas.
-
Piezas cortas
El paso continuo admite piezas muy largas, pero las piezas más cortas que su diámetro son inestables sobre la cuchilla de trabajo. Tenga en cuenta la relación longitud-diámetro.
-
Caras planas y taladros transversales
Las caras planas, chaveteros o taladros transversales en una sección de paso continuo interrumpen el contacto de la muela reguladora y provocan vibraciones. Mecanícelos después del rectificado o utilice el rectificado por penetración.
-
Chaflanes y longitud de escalón
Achaflane ambos extremos para que las piezas entren en las muelas sin astillarse y mantenga las longitudes escalonadas dentro del ancho de una muela para una sola pasada.
Calidad de rectificado certificada
Certificación ISO 9001:2015, ISO 13485 y AS9100D por TÜV, con informes de redondez bajo petición.
-
 AS9100D
Sistema de gestión de la calidad aeroespacial
-
 ISO 9001:2015
Norma de gestión de la calidad
-
 ISO 13485
Gestión de la calidad de dispositivos médicos
Metales que rectificamos sin centros
Los aceros endurecidos constituyen la mayor parte de nuestro trabajo sin centros; los inoxidables, el carburo y los metales no férreos se rectifican para diámetro y acabado.
¿Rectifica un metal que no aparece aquí? Consulte con nuestros ingenieros.
Ver todoCómo pedir piezas rectificadas sin centros
Preguntas frecuentes sobre rectificado sin centros
Respuestas claras sobre tolerancias, métodos de rectificado y qué podemos rectificar para usted.
Solicitar presupuesto de rectificado sin centros
Envíe un plano con la tolerancia de diámetro, redondez, acabado, dureza y cantidad. Un ingeniero lo revisa y presupuesta en un plazo de 6 horas para la mayoría de las piezas.
- Paso continuo o penetración confirmados por un ingeniero
- Sobremedida de rectificado y tratamiento térmico secuenciados
- ±0.002 mm de diámetro, Ra 0.2–0.4 µm
- De 1 a más de 10.000 piezas, sin pedido mínimo
- ISO 9001:2015, ISO 13485, AS9100D
Capacidades relacionadas
-
 Racores de precisión de ultra alta purezaMás información
-
 Servicios de mandrinado de precisión con fresadora de plantillasMás información
-
 Servicios de mandrinado CNC de precisiónMás información
-
 Servicios de electroerosión por hilo de precisiónMás información
-
 Servicios de roscado CNC de precisiónMás información
-
 Servicios de rectificado plano de precisiónMás información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








