









Servicio de recubrimiento DLC para piezas mecanizadas por CNC
Nuestro servicio de recubrimiento DLC añade una película de 1–5 µm y 2.000–5.000 HV a piezas de acero, inoxidable, titanio y carburo que DEK mecaniza. No aceptamos pedidos solo de recubrimiento; prototipos en 7–10 días.
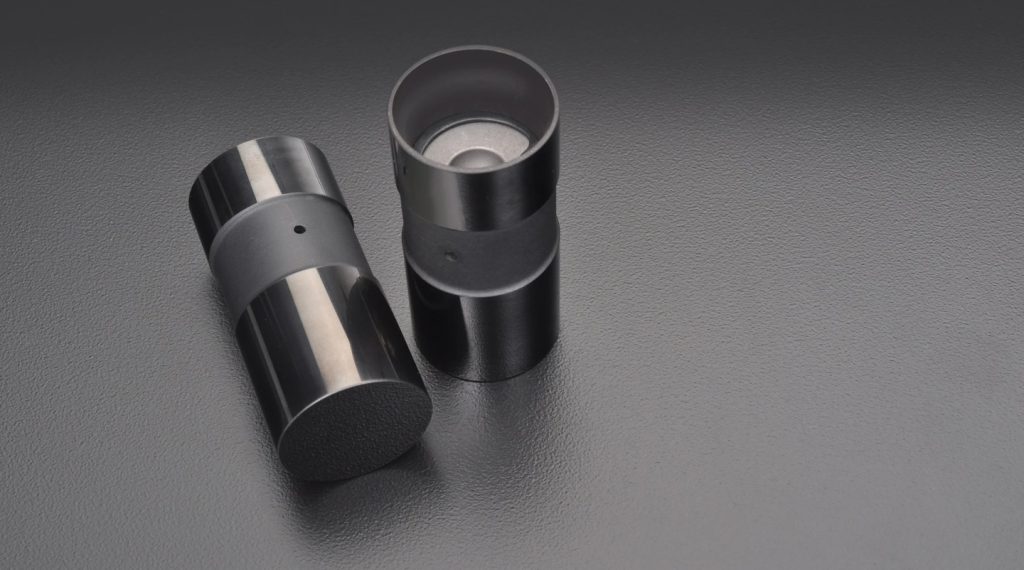
- 1–5 µm Espesor del recubrimiento
- 2000–5000 HV Dureza de la película
- 7–10 días Plazo de entrega del prototipo


Cómo funciona nuestro servicio de recubrimiento DLC
El DLC es una película fina y dura de carbono que reproduce la superficie subyacente. DEK planifica el mecanizado, el pulido previo y el recubrimiento conjuntamente en el mismo pedido.
Qué aporta el DLC y dónde hay que prestar atención
El DLC resuelve la fricción, el gripado y la adherencia en piezas duras, pero necesita el sustrato y la temperatura de servicio adecuados para rendir.
-

Ventajas principales
- Dureza muy alta: 2.000–5.000 HV, desde a-C:H en el extremo inferior hasta ta-C en el superior
- Baja fricción en seco: 0,05–0,15 frente al acero, por lo que las superficies funcionan en seco o con lubricación mínima
- Antigripado: resiste el gripado y la soldadura en frío en superficies de deslizamiento y de sellado
- Propiedades antiadherentes: reduce la adherencia del aluminio, los plásticos y el caucho en piezas de molde
- Conserva el revenido: la deposición a 150–250 °C no afecta a la dureza del acero endurecido
- Aspecto negro uniforme: acabado de negro a antracita oscuro, no reflectante
-

Cuándo elegir otro acabado
- Por encima de 300–350 °C: el DLC se grafitiza; un recubrimiento PVD de nitruro como el TiAlN resiste hasta 800 °C
- Acabado dorado o de color: elija recubrimientos PVD como el TiN en lugar del DLC negro
- Aceros austeníticos 304 y 316: admiten mal el DLC bajo cargas puntuales; se prefiere el PVD
- Acabado negro, sin desgaste: sobre acero, el pavonado en negro cuesta mucho menos
- Desgaste en aluminio: El anodizado tipo III suele ser la mejor respuesta
- Difícil de retrabajar: el DLC es difícil de eliminar; retrabajar implica volver a mecanizar por debajo de la película
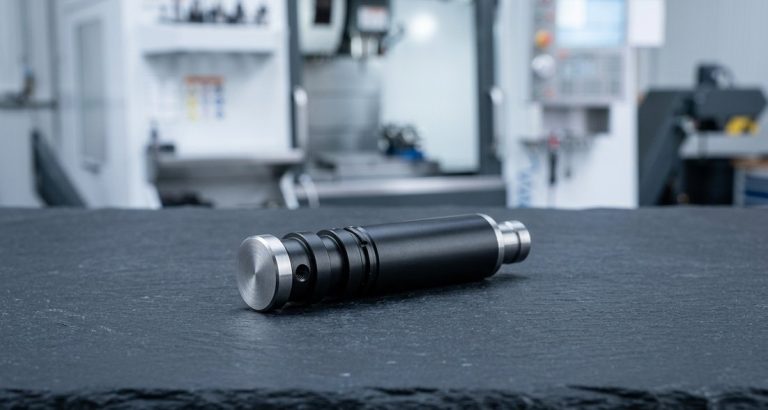
Resultados en piezas recubiertas con DLC
El carbono tipo diamante cambia cómo desgasta, desliza y se ve una superficie mecanizada, con valores medidos en la pieza recubierta.
-

Resistencia al desgaste
Una dureza de película de 2.000–5.000 HV aporta bajo desgaste en pistones, pasadores y filos de herramienta; el ta-C alcanza el extremo superior del rango para herramientas de corte.
-

Baja fricción
Coeficiente de fricción en seco de 0,05–0,15 frente al acero, por lo que las piezas con lubricación marginal funcionan en seco o con aceite mínimo.
-

Control del gripado
Resiste el gripado y la soldadura en frío en carretes de válvula, émbolos y ajustes deslizantes que no pueden lubricarse bien.
-

Desmoldeo
Evita que el aluminio, el zinc y el plástico se adhieran a pasadores de núcleo, expulsores, correderas e insertos; aquí es aceptable Ra 0,4 µm.
-

Aspecto negro
Acabado uniforme de negro a antracita oscuro, no reflectante, muy valorado en instrumentos quirúrgicos y componentes de armas de fuego.
-

Comportamiento eléctrico
El a-C:H hidrogenado es aislante; debe especificarse una variante dopada cuando la pieza recubierta requiera un comportamiento eléctrico distinto.
Sustratos compatibles con el recubrimiento DLC
El DLC es fino y muy duro, por lo que necesita un sustrato duro y liso; sobre una base blanda se agrieta como una cáscara de huevo. Los aceros para herramientasendurecidos, los inoxidables martensíticos y el titanio son los que mejor se recubren.
Aluminio, el latón y el cobre son posibles con precaución: especifique DLC sobre aluminio solo para negro decorativo o deslizamiento con baja carga.
-
Acero para herramientas D2Mejor caso cuando se endurece a 50 HRC o más; el proceso a 150–250 °C no afecta su dureza.Recomendado
-
Acero para herramientas H13El acero para trabajo en caliente endurecido se recubre bien, con deposición por debajo de su temperatura de revenido.Recomendado
-
Acero inoxidable 440CEl inoxidable martensítico en estado endurecido se recubre bien; se usa para mordazas de instrumentos quirúrgicos.Recomendado
-
Ti-6Al-4VSe recubre sobre una capa intermedia de cromo o silicio; habitual en instrumentos médicos y piezas de competición.Bueno
-
Carburo de tungstenoUn sustrato excelente para herramientas de corte, placas de desgaste y boquillas que deben funcionar en seco.Recomendado
-
Acero inoxidable 304/316Los grados austeníticos aceptan DLC, pero lo soportan mal bajo cargas puntuales.Con reservas
Aplicaciones de piezas recubiertas con DLC
Las piezas recubiertas con DLC sirven para superficies de deslizamiento, sellado y desgaste con lubricación deficiente, desde pasadores de moldes y émbolos de bombas hasta instrumentos quirúrgicos.
-
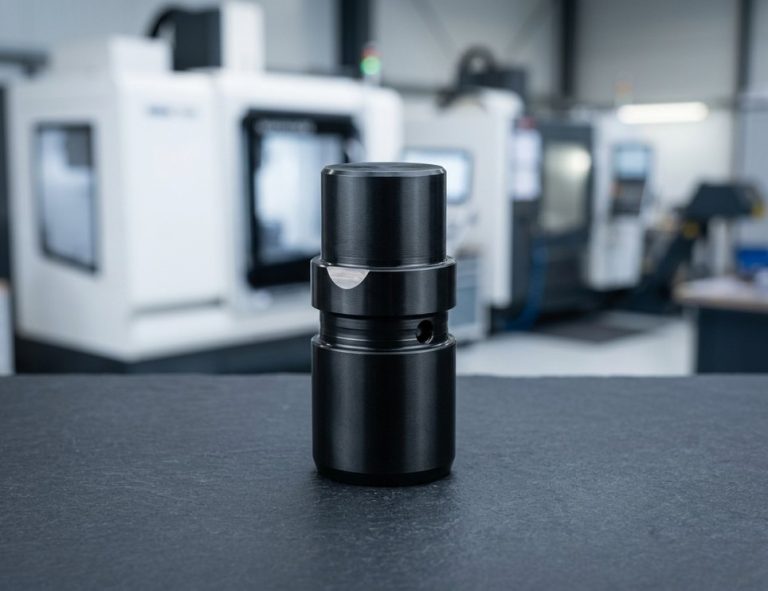 Motor y potencia de fluidosPistones, taqués, carretes de válvulas y émbolos de bombas que funcionan con lubricación marginal.Solicitar presupuesto
-
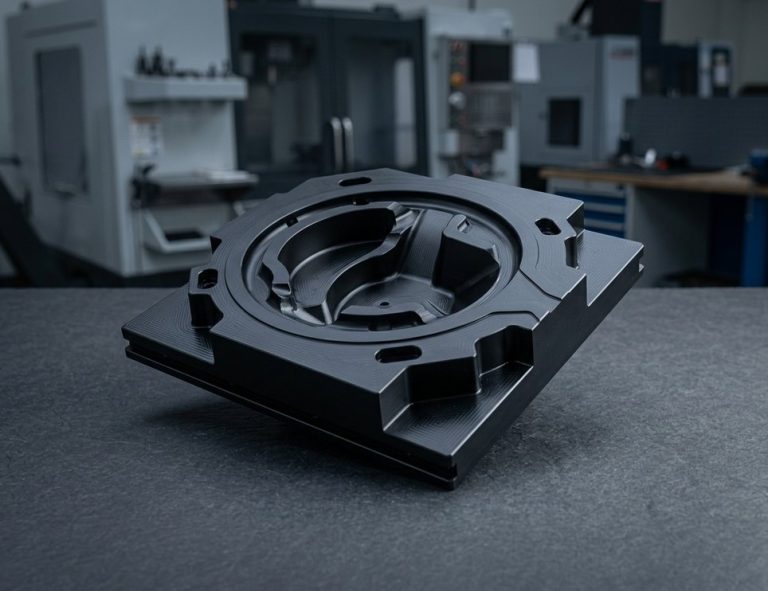 Componentes de moldes y matricesPasadores de núcleo, expulsores, correderas e insertos donde el DLC evita que el aluminio, el zinc y el plástico se adhieran.Solicitar presupuesto
-
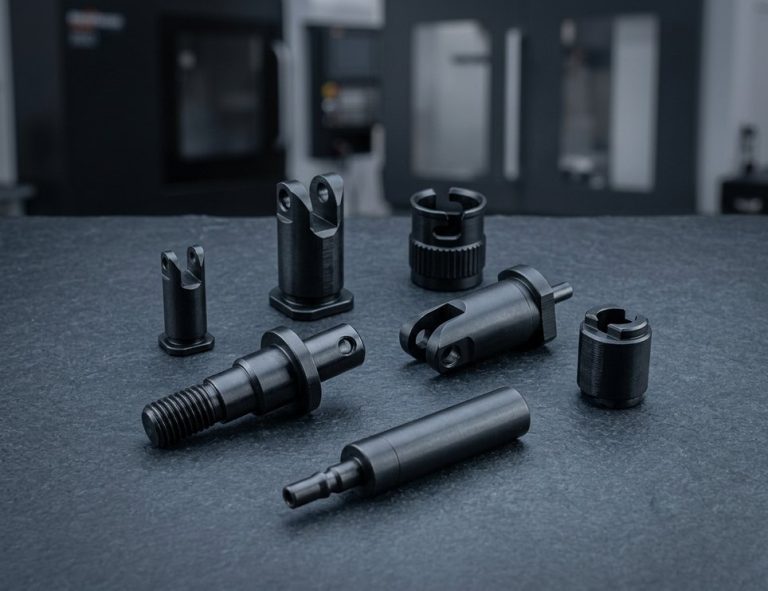 Instrumentos quirúrgicosMordazas negras resistentes al desgaste, guías de taladro y piezas de pieza de mano en 440C, 17-4 PH y titanio, fabricadas bajo ISO 13485.Solicitar presupuesto
-
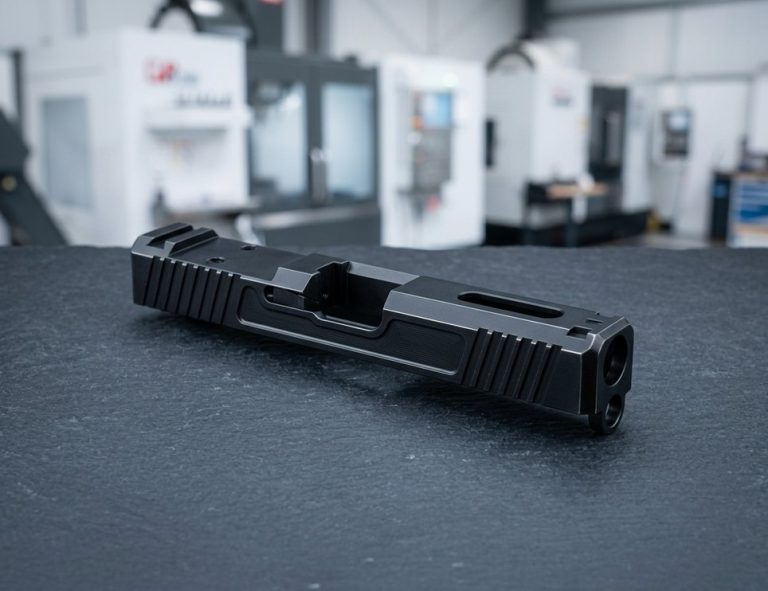 Componentes de armas de fuegoCorrederas, portacerrojos, gatillos y cañones que requieren resistencia al desgaste y un acabado negro para funcionamiento en seco.Solicitar presupuesto
-
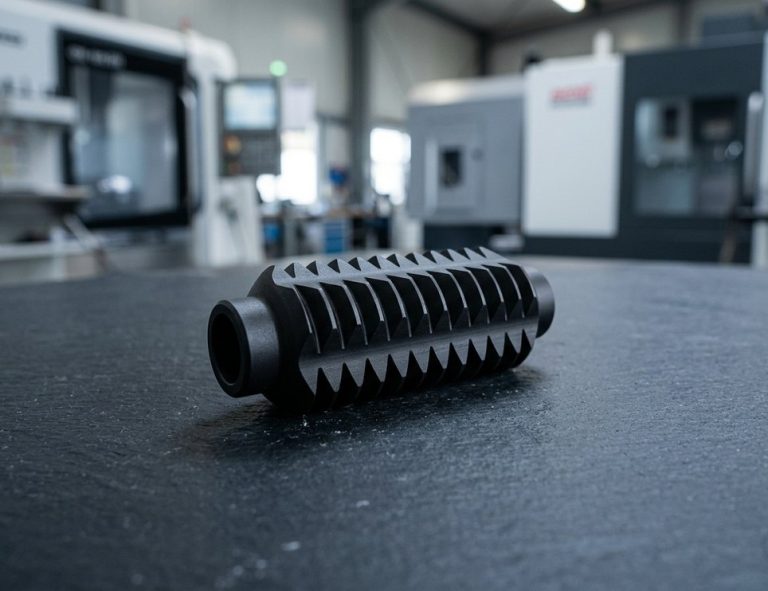 Herramientas, punzones, rodamientosHerramientas de corte, punzones, rodamientos y componentes de vacío en carburo y M2, o cualquier pieza que deba funcionar en seco.Solicitar presupuesto
Espesor del recubrimiento DLC y notas de diseño
El DLC añade unas pocas micras a cada superficie recubierta y reproduce cada marca que haya debajo. Planifique la cota, el acabado y el enmascarado en el plano antes de que empiece el mecanizado.
-
Compense el espesor
Un pasador de Ø10.000 mm con 2 µm de DLC pasa a ser de aproximadamente Ø10.004 mm. En ajustes H7/g6, indique "las dimensiones se aplican tras el recubrimiento" y rectificamos a la cota compensada.
-
Pula previamente el sustrato
Para superficies de deslizamiento, DEK alcanza Ra 0.1–0.2 µm mediante rectificado de precisión o pulido; cualquier pico se convierte en un pico duro que abrasiona la pieza conjugada.
-
Rompа las aristas vivas
Las aristas necesitan un radio mínimo de 0.05 mm porque el recubrimiento no puede cubrir una esquina viva.
-
Decida el enmascarado
Las roscas y los taladros pueden enmascararse con tapones o capuchones, dejando un límite limpio. La mayoría de los diseños se recubren por completo, ya que 2 µm en el flanco de una rosca encaja en la clase 6H/6g.
-
Especifique el tipo y la dureza
Indique "DLC, a-C:H" o "ta-C", la banda de espesor, "Ra ≤ 0.2 µm en superficies recubiertas" y "templar y revenir a 58–60 HRC antes del recubrimiento".
Especificaciones del recubrimiento DLC
- Dureza 2,000–5,000 HV
- Fricción frente a acero (en seco) 0.05–0.15
- Espesor 1–5 µm; 2–3 µm habitual
- Ajustes estrechos / abrasión 1–2 µm / 3–5 µm
- Temperatura de deposición 150–250 °C
- Temperatura máxima de servicio 300–350 °C en aire
- Grados a-C:H (general), ta-C (herramientas)
- Capa de adhesión Cromo o silicio
- Color Negro a antracita oscuro
- Eléctrico Aislante (a-C:H) salvo que esté dopado
- Ra antes del recubrimiento 0.1–0.2 µm; 0.4 µm en moldes
- Ra, planitud, redondez Sin cambios
- Plazo de prototipo 7–10 días, sin pedido mínimo


DLC frente a recubrimiento PVD y otras opciones
El DLC no siempre es el recubrimiento duro adecuado. Compárelo con los nitruros PVD, el oxidado negro y el anodizado duro antes de especificarlo.
Preguntas frecuentes sobre recubrimiento DLC
Respuestas sobre dureza, espesor, sustratos y cómo gestiona DEK los pedidos de DLC.

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








