









Acabado de oxidación negra para piezas mecanizadas CNC
DEK aplica el acabado de oxidación negra a las piezas de acero que mecanizamos internamente, dentro del mismo pedido. La capa es inferior a 1 µm, por lo que una pieza de ±0.005 mm se envía con la misma medida.
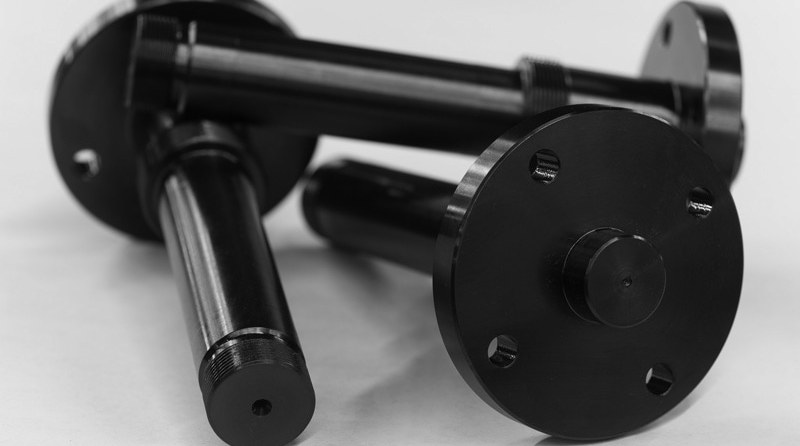
- 0,5–1 µm Espesor de capa
- 24–96 h Niebla salina (con aceite)
- 1 día Plazo adicional


El proceso de oxidación negra
La oxidación negra convierte la superficie del acero en magnetita negra en un baño alcalino caliente. Se planifica junto con el mecanizado como último paso del mismo pedido; no se aceptan pedidos solo de acabado.
Qué aporta la oxidación negra y qué tener en cuenta
La oxidación negra es el negro de bajo costo para piezas de precisión de acero, pero su protección es moderada: conviene saber cuándo otro acabado es la mejor opción.
-

Ventajas principales
- Cero cambio dimensional: la capa es inferior a 1 µm y crece hacia el interior de la superficie, por lo que los ajustes rectificados se mantienen en tolerancia
- Sin enmascaramiento ni compensación: los taladros, las roscas y los diámetros de calibre no requieren sobremedida previa al acabado
- Negro mate y no reflectante: reduce el deslumbramiento y hace menos visibles las marcas de mecanizado
- Dureza sin cambios: el baño a 140 °C está por debajo de cualquier temperatura de revenido práctica para el acero para herramientas
- Bajo riesgo de fragilización: el proceso es alcalino, no a base de ácido
- Mantiene la conductividad: la capa de conversión forma parte del metal, no es una película aislante
- Acabado negro de menor costo: añade un día a un trabajo de mecanizado, sin pedido mínimo
-

Limitaciones y alternativas
- Servicio en exteriores o en mojado: la oxidación negra no es un acabado para exteriores; especifique cincado o niquelado
- Resistencia al desgaste o al gripado: DLC o un nitruro PVD son películas duras, no recubrimientos de conversión
- Piezas de aluminio y zinc: no son compatibles; especifique anodizado negro Tipo II para aluminio
- Inoxidable que solo necesita protección: pasivado es más económico y conserva la superficie brillante
- Piezas manipuladas: el sellado con aceite deja una película que se transfiere; especifique cera o un sellador seco al tacto
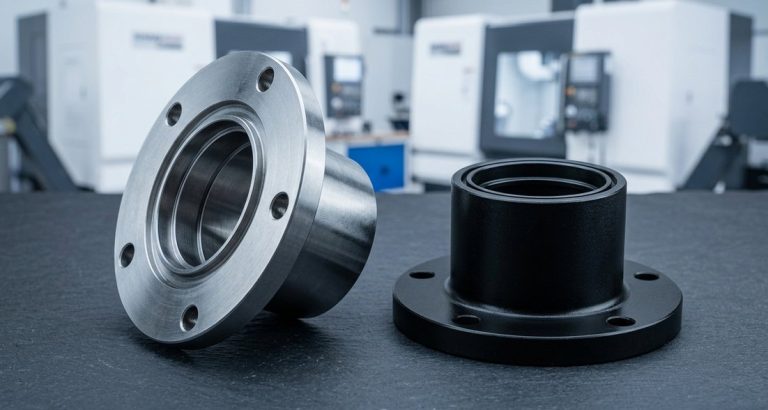
Resultados de apariencia y protección
La oxidación negra da al acero mecanizado un negro uniforme con protección ligera, manteniendo la medida, la rugosidad y la dureza tal como se mecanizaron.
-

Protección contra la corrosión
24–96 horas de niebla salina neutra con sellado de aceite, adecuado para utillajes, calibres, componentes de máquinas y armas de fuego almacenadas en seco bajo techo.
-

Negro profundo en acero
La oxidación negra caliente forma magnetita verdadera en acero al carbono, aleado y para herramientas: negro profundo, la más duradera y con la mejor retención de aceite.
-

Reducción del deslumbramiento
Una superficie mate y no reflectante; combinada con granallado de perlas, ofrece un negro plano y no especular para piezas ópticas y de instrumentación.
-

Acabado superficial conservado
La rugosidad no cambia: una cara rectificada de Ra 0.4 µm se mantiene en Ra 0.4 µm y una cara fresada de Ra 1.6 µm se mantiene en 1.6 µm.
-

Dureza preservada
Los aceros O1, A2, D2, S7 y H13 aceptan bien la oxidación negra tras el endurecimiento; el baño a 140 °C deja la dureza sin cambios.
-

Gris carbón en inoxidable
En el acero inoxidable, el baño más caliente produce un tono de gris carbón a negro grisáceo en lugar de negro profundo, utilizado para reducir el deslumbramiento.
Oxidación negra caliente, a temperatura media y en frío
| Proceso | Temperatura del baño | Composición química | Resultado | Norma | Cuándo lo utiliza DEK |
|---|---|---|---|---|---|
| Pavonado en caliente | 135–145 °C | Hidróxido de sodio, nitratos, nitritos | Magnetita auténtica, negro profundo, máxima durabilidad, mejor retención de aceite | MIL-DTL-13924 Clase 1, AMS 2485 | Opción predeterminada en acero al carbono, aleado y para herramientas |
| Temperatura media | 90–120 °C | Nitrato alcalino modificado | Magnetita, negro, sin vapores cáusticos | MIL-DTL-13924 Clase 1 | Mismo resultado que en caliente con un manejo más sencillo; se usa en lotes grandes |
| En frío (temperatura ambiente) | 20–30 °C | Deposición de seleniuro de cobre | Película depositada, gris negruzco, se frota y se desprende, baja durabilidad | Ninguna | No para piezas funcionales; bajo pedido para uso estético no crítico |
Piezas de acero pavonado: materiales adecuados
Las piezas de acero pavonado en acero al carbono y acero aleado (1018, 1045, 12L14, 1215, 4140, 4340, 8620) se pavonan de forma uniforme, y el acero para herramientas lo admite bien tras el temple.
El pavonado del acero inoxidable utiliza un baño más caliente (Clase 3 para las series 400 y grados PH, Clase 4 para la serie 300) sobre acero inoxidable. El cobre y el latón usan un negro de sulfuro bajo pedido; el aluminio y el zinc no son compatibles.
-
Acero aleado 4140Se pavona de forma uniforme; el 4140 pretemplado a 28–32 HRC es una combinación habitual para ejes y utillajes.Recomendado
-
Acero al carbono 1045Los aceros al carbono como el 1018, el 1045 y el 12L14 se pavonan de forma uniforme con el proceso en caliente predeterminado.Recomendado
-
Acero para herramientas D2Admite bien el pavonado tras el temple; el baño a 140 °C no altera la dureza.Recomendado
-
Acero para herramientas H13El H13 templado se pavona sin perder dureza, ya que el baño se mantiene por debajo de la temperatura de revenido.Recomendado
-
Acero inoxidable 17-4 PHEl baño de Clase 3 produce un tono gris carbón a negro grisáceo, utilizado para reducir el brillo en piezas de instrumentos.Con reservas
-
Acero inoxidable 416El pavonado de Clase 3 produce un gris carbón negruzco en piezas de instrumentos y armas de fuego, no un negro profundo.Con reservas
Aplicaciones típicas
El acabado de pavonado es adecuado para piezas de acero que deben conservar su tamaño y presentar un aspecto negro uniforme, desde calibres y utillajes hasta armas de fuego y óptica.
-
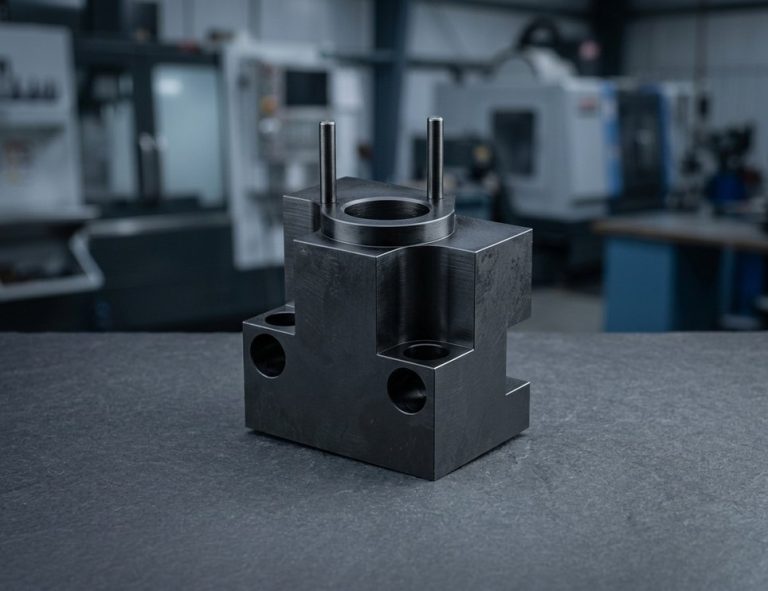 Utillajes, plantillas y calibresUtillajes, pasadores de localización y bloques patrón en los que el acabado no debe alterar el tamaño.Solicitar presupuesto
-
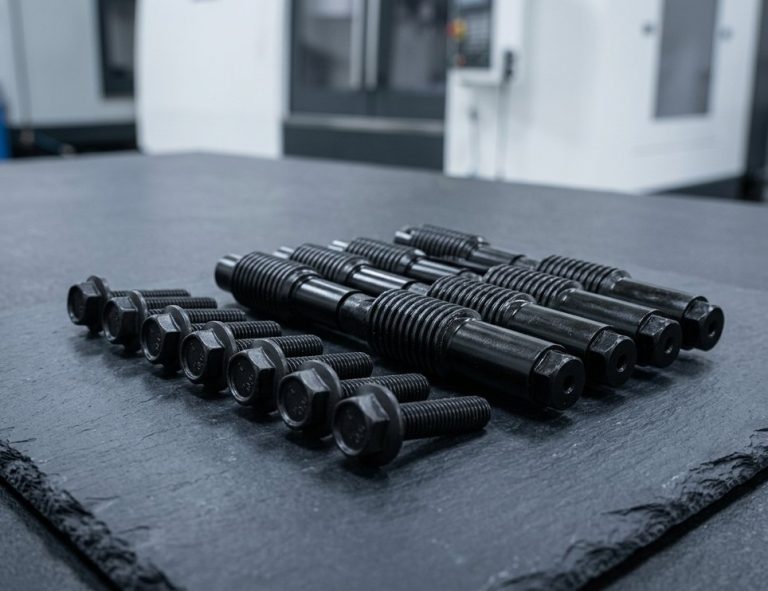 Fijaciones, ejes y engranajesTornillos, pasadores cilíndricos, ejes y discos de engranaje que necesitan un negro uniforme y una ligera protección con aceite.Solicitar presupuesto
-
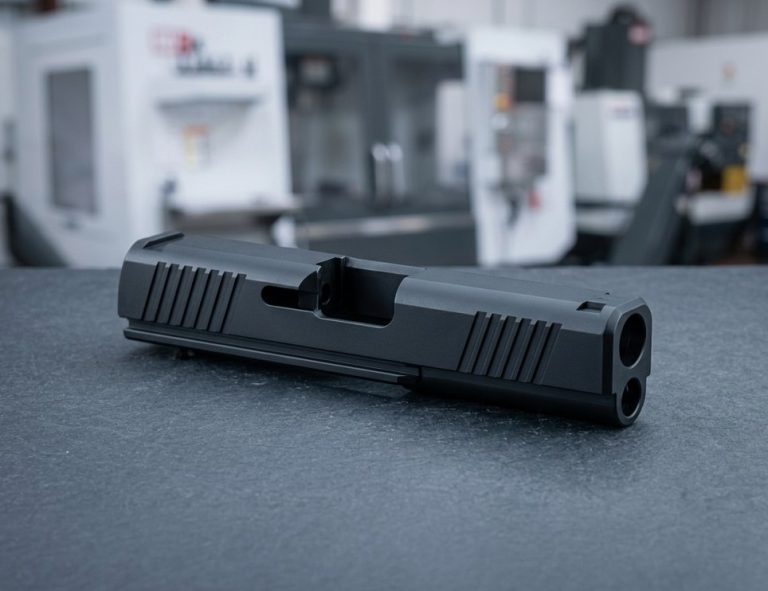 Componentes de armas de fuegoCorrederas, armazones y pasadores en 4140 y 416 para un acabado tradicional no reflectante.Solicitar presupuesto
-
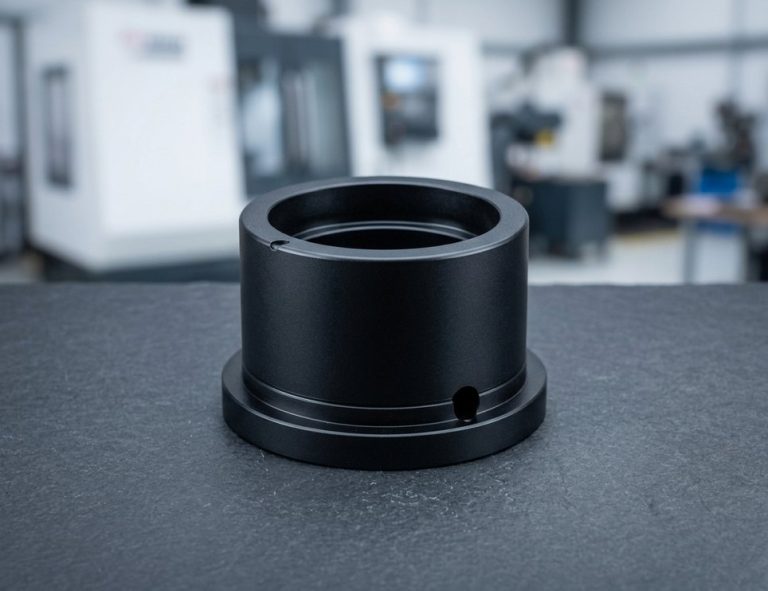 Piezas ópticas y de instrumentosMonturas, aberturas y deflectores en los que importa reducir el brillo; combinado con chorreado de perlas para un negro mate.Solicitar presupuesto
Notas de diseño y planos
El pavonado no añade un tamaño medible, por lo que las notas de diseño se centran en la indicación en el plano, el sellador y la dureza del acero que se especifique.
-
No se necesita compensación
La capa es inferior a 1 µm y crece hacia el interior de la superficie: los taladros, las roscas y los diámetros de calibre no necesitan tolerancia adicional ni enmascaramiento. Un pasador rectificado de ±0.005 mm se mantiene dentro de tolerancia.
-
Redacte una indicación completa
«Pavonado según MIL-DTL-13924 Clase 1, tratamiento suplementario con aceite. No se permite cambio dimensional». Utilice la Clase 3 para acero inoxidable templado.
-
Elija el sellador
Nuestro servicio de recubrimiento por pavonado sella con aceite, cera o película seca. El aceite se transfiere a las manos y al embalaje: indique «suplementario con cera» o «seco» para piezas que se manipulan.
-
Añada chorreado para un acabado mate
Especifique «chorreado de perlas #120 antes del pavonado» para una superficie mate y sin brillo; consulte chorreado de medios abrasivos.
-
Piezas templadas por encima de 40 HRC
El riesgo de fragilización es bajo, ya que el proceso es alcalino; por encima de unos 40 HRC, DEK utiliza limpieza alcalina o un chorreado ligero, no ácido.
Especificaciones del pavonado
- Espesor de capa 0,5–1 µm (magnetita, Fe₃O₄)
- Cambio dimensional Ninguna
- Acero estándar MIL-DTL-13924 Clase 1, AMS 2485
- Estándar de acero inoxidable MIL-DTL-13924 Clase 3 o 4
- Baño caliente 135–145 °C
- Baño a temperatura media 90–120 °C
- Niebla salina (con aceite) 24–96 horas
- Selladores Aceite, cera o película seca
- Rugosidad superficial Sin cambios (Ra 0.4 µm se mantiene en Ra 0.4 µm)
- Conductividad Mantiene la conductividad
- Plazo adicional 1 día
- Pedido mínimo Sin pedido mínimo
Preguntas frecuentes
Respuestas sobre dimensiones, elección de proceso y acero inoxidable para oxidación negra en piezas mecanizadas.

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








