









Servicios de mecanizado por electroerosión de precisión
Los servicios de mecanizado por electroerosión de DEK abarcan electroerosión por hilo y por penetración con tolerancias de ±0.005 mm, desde prototipos únicos hasta producción sin pedido mínimo. Suba un plano y una revisión de ingeniería presupuesta ambos procesos.
-
±0.005mm
Tolerancia general
-
±0.003mm
Microdetalles
-
3 días
Plazo de prototipo
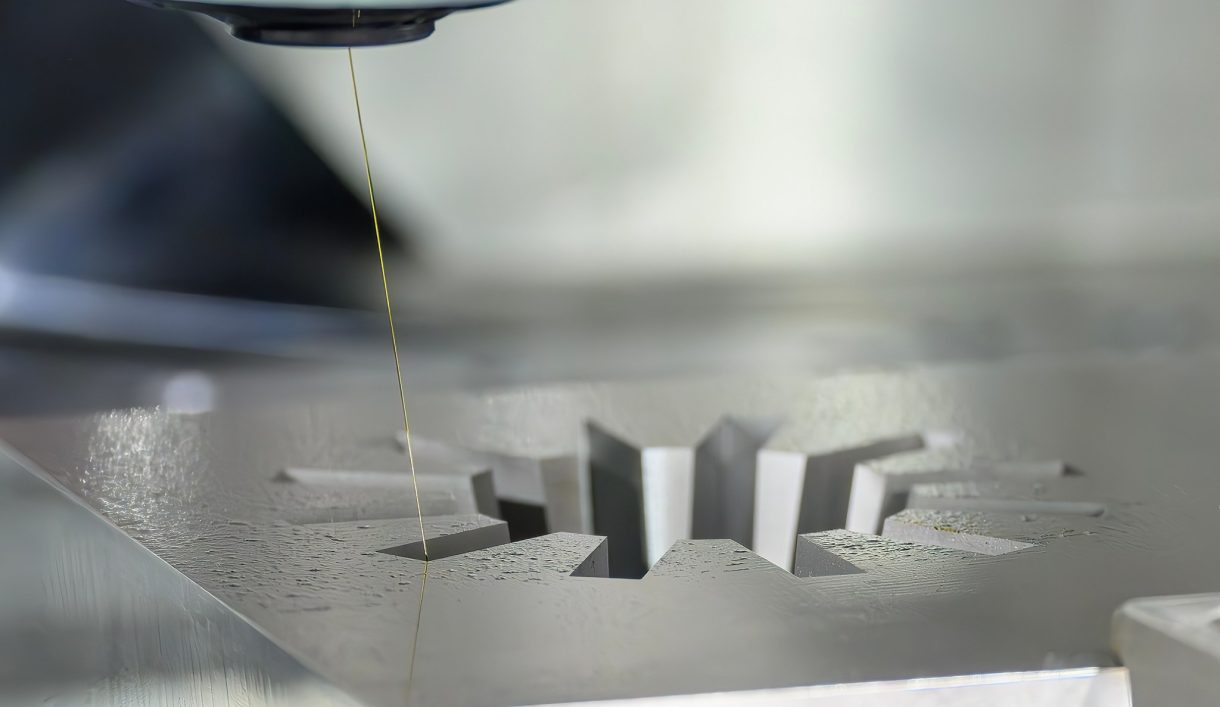

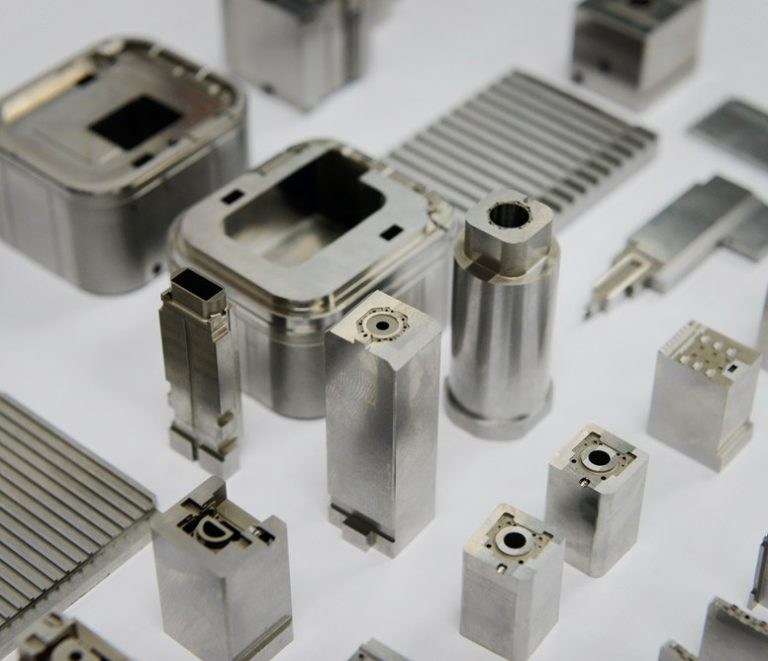
Servicios de electroerosión por hilo y por penetración
Electroerosión por hilo corta perfiles complejos en 2D y 3D a través de material conductor con un hilo alimentado de forma continua en agua desionizada, ideal para paredes delgadas y esquinas internas agudas. Electroerosión por penetración sumerge un electrodo con forma en fluido dieléctrico para erosionar cavidades 3D, bolsillos profundos y detalles ciegos que un hilo no puede alcanzar.
Abastecerse de ambos procesos a través de dos proveedores implica dos revisiones de planos, dos plazos de entrega y dos traspasos de control de calidad. En DEK todo se reduce a una revisión de ingeniería y una fecha de entrega. El mecanismo compartido de electroerosión por chispa se explica en ¿Qué es el mecanizado por electroerosión?.
Por qué elegir DEK para servicios de mecanizado por electroerosión
Un solo taller, un solo sistema de calidad y un solo presupuesto para electroerosión por hilo, electroerosión por penetración y taladrado de microorificios, desde el prototipo hasta la producción.
-

Un proveedor, dos procesos
La electroerosión por hilo y por penetración se realizan internamente con un solo presupuesto: una única revisión de ingeniería y una sola fecha de entrega en lugar de dos proveedores y dos traspasos de control de calidad.
-

Precisión en microdetalles
Tolerancia general de ±0.005 mm y de ±0.003 mm en microdetalles menores de 10 mm, con el valor final definido según su plano, no presupuestado a ciegas.
-

Sin pedido mínimo
Un prototipo único y una tirada de producción siguen el mismo proceso de presupuestación, con prototipos enviados en tan solo 3 días tras la confirmación del presupuesto.
-

Calidad documentada
Etapas de IQC, IPQC, FAI, OQC, SPC y CAPA, con inspección CMM interna y trazabilidad desde la materia prima hasta el envío.

Revisión de ingeniería incluida
Cada plano se evalúa frente a electroerosión por hilo, electroerosión por penetración o ambas antes de presupuestar. La máquina, la configuración del electrodo, el diámetro del hilo y la conicidad se confirman según su pieza, ya que la profundidad de la cavidad y la longitud de corte varían según el trabajo.


Capacidad y especificaciones de electroerosión
Perfiles por hilo, cavidades por penetración y microorificios en equipos de electroerosión dedicados internos, con tolerancias confirmadas durante la revisión DFM.
Electroerosión frente a mecanizado CNC convencional
Elija electroerosión cuando una característica sea endurecida, ciega o demasiado fina para una fresa; las características que no requieren electroerosión pasan por servicios de mecanizado CNC.
| Criterio | Este procesoMecanizado por electroerosión | Fresado CNC | Torneado CNC |
|---|---|---|---|
| Método de arranque | Electroerosión, sin contacto | Fresa rotativa | Torneado en torno |
| Ideal para | Cavidades, perfiles, orificios finos | Características sin necesidad de electroerosión | Características sin necesidad de electroerosión |
| Orificios pequeños profundos | 100:1 y más | Límites de la broca helicoidal | Límites de la broca helicoidal |
| Piezas tratadas térmicamente | Sin endurecimiento por trabajo | Según la página del material | Según la página del material |
| Elija cuando | Cavidad ciega, esquina viva | No se requiere electroerosión | No se requiere electroerosión |
Piezas por electroerosión para industrias exigentes
Los equipos de aeroespacial, dispositivos médicos, equipos de semiconductores y automoción utilizan nuestra electroerosión para cavidades, ranuras e insertos de utillaje.
-

Aeroespacial
-

Médico
-

Automoción
-

Robótica
-

Semiconductores
-

Electrónica
-

Telecomunicaciones
-

Drones y UAV
-

Energía
-

Petróleo y gas
-

Marino
-

Equipos industriales
-

Construcción
-

Agricultura
-

Productos de consumo
-

Militar y defensa
-

Minería
-
 AeroespacialSoportes, herrajes de cabina y accesorios no críticos para el vuelo bajo AS9100D, en aluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Más información
-
 MédicoEjes de instrumentos, mangos y cánulas en acero inoxidable 316L, titanio y PEEK bajo ISO 13485, con trazabilidad de lote de serie.Más información
-
 AutomociónCarcasas de sensores, cuerpos de válvulas y ejes para prototipos y volúmenes de producción de bajos a medios en aluminio, acero aleado 4140 y 4340, acero inoxidable y latón.Más información
-
 RobóticaCarcasas de articulaciones, bridas de accionamiento armónico y dedos de pinza en aluminio y acero endurecido, con fresado de 5 ejes en un solo montaje.Más información
-
 SemiconductoresComponentes de cámara, utillaje de manipulación de obleas y bridas de vacío en aluminio 6061, 316L, PEEK y Kovar, con bordes sin rebabas.Más información
-
 ElectrónicaCuerpos de conectores, disipadores de calor, blindajes de RF y pasadores de precisión en aluminio, latón y cobre, con tolerancia de ±0.01 mm en las características de contacto.Más información
-
 TelecomunicacionesComponentes de guía de ondas, carcasas de filtros y envolventes de RF en aluminio y aleaciones de cobre, con recubrimiento de plata o níquel para conductividad.Más información
-
 Drones y UAVSoportes de motor, marcos de cardán y accesorios de tren de aterrizaje en aluminio 7075, titanio y magnesio para reducir peso sin perder rigidez.Más información
-
 EnergíaPlacas terminales de batería, barras colectoras, carcasas de inversores y accesorios de pilas de combustible en aluminio, cobre y acero inoxidable, mecanizados planos y sin rebabas.Más información
-
 Petróleo y gasComponentes de válvulas, bloques de distribución, piezas de herramientas de fondo de pozo y bridas en 4140, 17-4 PH, dúplex 2205 e Inconel, con especificaciones de dureza.Más información
-
 MarinoEjes de hélice, piezas de bombas y herrajes de cubierta en acero inoxidable 316, bronce y bronce de aluminio, elegidos en primer lugar por su resistencia a la corrosión.Más información
-
 Equipos industrialesPlacas de pinza, soportes de guías lineales, rodillos seguidores de leva y bancadas de máquina en aluminio y acero, con utillaje archivado para repeticiones.Más información
-
 ConstrucciónSoportes estructurales, herrajes de anclaje y racores hidráulicos en acero dulce, acero aleado y aluminio, con cincado o recubrimiento en polvo.Más información
-
 AgriculturaCarcasas de cajas de engranajes, ejes, cuerpos de boquillas de pulverización y soportes de sensores en fundición, acero y acero inoxidable para resistir abrasión y humedad.Más información
-
 Productos de consumoPerillas, manijas, piezas de carcasas y hardware de audio donde la superficie mecanizada queda a la vista, anodizada, con chorro de arena o pulida según muestra.Más información
-
 Militar y defensaSoportes ópticos, carcasas y rieles para accesorios en aluminio, acero y titanio, con certificación de material e informes FAI.Más información
-
 MineríaPlacas de desgaste, bujes, componentes de trituradoras y conexiones hidráulicas en acero aleado endurecido, bronce y acero inoxidable para resistir polvo y vibración.Más información
Características y desafíos de la electroerosión que resolvemos
La electroerosión alcanza geometrías que una fresa no puede: cavidades ciegas, esquinas internas agudas y orificios finos profundos en material endurecido.
-

Paredes delgadas y esquinas agudas
La electroerosión por hilo corta paredes delgadas y esquinas internas agudas donde la precisión del perfil importa más que la profundidad de la cavidad.
-

Cavidades y bolsillos ciegos
La electroerosión por penetración genera cavidades 3D y bolsillos profundos sin salida pasante, para componentes de moldes y troqueles.
-

Orificios de inicio para electroerosión por hilo
La electroerosión de orificios pequeños taladra orificios de inicio para que los perfiles por hilo puedan comenzar dentro de contornos cerrados en acero para herramientas endurecido.
-

Conductos de refrigeración y lubricación
Conductos finos en utillajes con relaciones profundidad-diámetro de 100:1 y más, sin desviación de la broca.
-

Orificios transversales en piezas de torneado tipo suizo
Orificios transversales en piezas de torneado tipo suizo médicas o aeroespaciales, sin rebabas en la salida.
-
Orificios de inyectores y boquillas
Orificios precisos de aproximadamente 0,2–3 mm de diámetro en carburo, titanio e Inconel mediante un electrodo hueco rotativo.
Desafíos habituales que afrontamos
-
Desgaste del electrodo
El desgaste del electrodo en cavidades profundas de penetración suele ser el límite de tolerancia, por lo que el valor final se define frente a su plano durante la revisión.
-
Deflexión del hilo
La deflexión del hilo en paredes altas y delgadas se evalúa para cada trabajo, con el diámetro de hilo dimensionado según la longitud de corte y el radio de esquina requeridos.
-
Piezas tratadas térmicamente
El electrodo nunca toca la pieza: sin endurecimiento por trabajo en torno a los orificios, lo que es importante cuando la pieza ya está tratada térmicamente.
-
Aleaciones difíciles de cortar
Acero para herramientas endurecido, carburo de tungsteno e Inconel 718 se erosionan con la misma precisión que los metales conductores más blandos.
Control de calidad certificado en electroerosión
Etapas IQC, IPQC, FAI, OQC, SPC y CAPA, con inspección CMM interna y trazabilidad completa.
-
 AS9100D
Sistema de gestión de calidad aeroespacial
-
 ISO 9001:2015
Norma de gestión de calidad
-
 ISO 13485
Gestión de calidad de dispositivos médicos
Metales para electroerosión y mecanizado CNC
La electroerosión trabaja sobre metales conductores, parte de una cartera de más de 50 metales y plásticos técnicos. Elija la aleación que se ajuste a su pieza.
¿Necesita otra aleación conductora? Ver todos los materiales
Ver todos los metalesCómo obtener un presupuesto de mecanizado por electroerosión
Preguntas frecuentes sobre mecanizado por electroerosión
Plazos de entrega, verificaciones de tolerancia y tipos de electroerosión, respondidos por nuestros ingenieros.
Solicitar presupuesto de mecanizado por electroerosión
Cargue su plano con las indicaciones de material y tolerancias. Un ingeniero lo revisa frente a electroerosión por hilo, por penetración o ambas antes de presupuestar.
- Electroerosión por hilo y por penetración en un solo presupuesto
- Prototipos en tan solo 3 días
- ±0.005 mm general, ±0.003 mm micro
- Sin pedido mínimo
- Inspección CMM con trazabilidad completa
Capacidades relacionadas
-
 Racores de precisión de ultra alta purezaMás información
-
 Servicios de mandrinado de precisión con plantillaMás información
-
 Servicios de mandrinado CNC de precisiónMás información
-
 Servicios de electroerosión por hilo de precisiónMás información
-
 Servicios de roscado CNC de precisiónMás información
-
 Servicios de rectificado de superficies de precisiónMás información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








