









Electroerosión (EDM): cómo funciona, tipos, materiales, tolerancias y costes

ESCRITO POR
Bing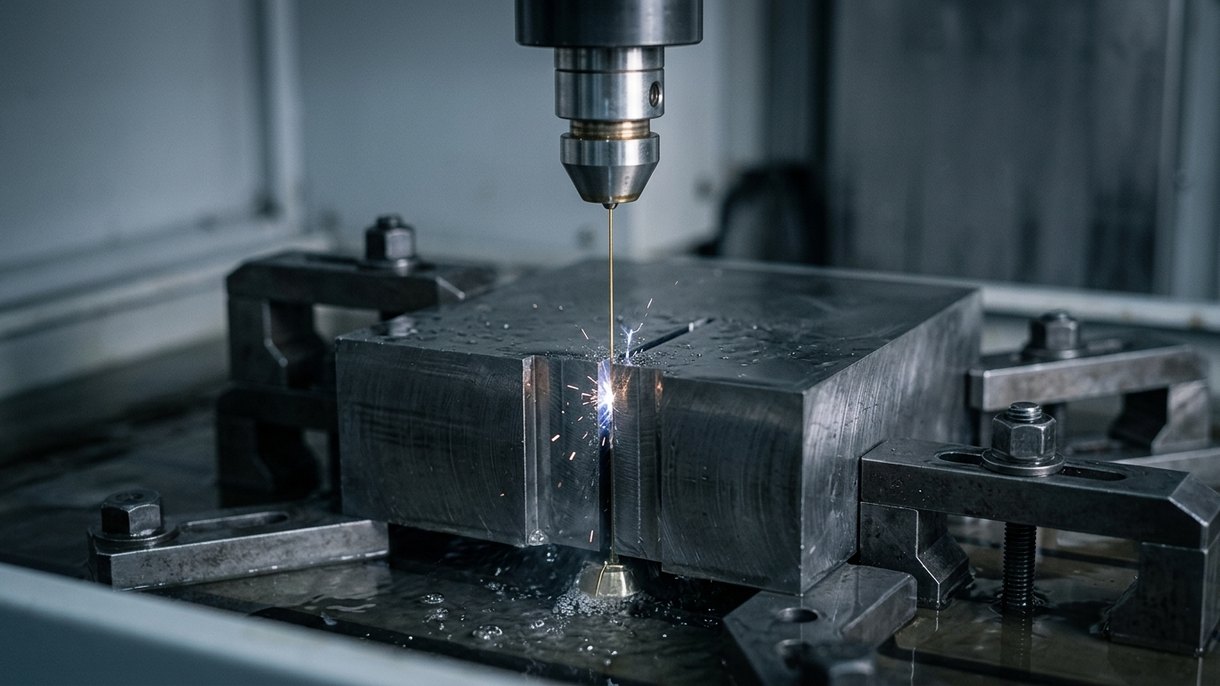
La electroerosión (EDM) es un proceso sin contacto que arranca metal mediante una rápida sucesión de chispas eléctricas entre un electrodo y la pieza, ambos sumergidos en un fluido dieléctrico. Como nada toca la pieza y no hay fuerza de corte, la EDM corta acero endurecido, carburo de tungsteno, titanio e Inconel con la misma facilidad que acero dulce, mantiene tolerancias de ±0.002–0.005 mm y produce esquinas internas vivas y paredes finas que una fresa no puede alcanzar. Esta guía responde a "qué es la EDM" en términos prácticos: física, tipos, materiales, tolerancias, costes, aplicaciones y reglas de diseño.
¿Qué es la electroerosión? Definición e historia
La electroerosión, también denominada mecanizado por descarga eléctrica y a menudo abreviada como EDM o erosión por chispa, es un proceso de mecanizado térmico. Se aplica una tensión continua pulsada entre un electrodo herramienta y una pieza conductora separados por un pequeño entrehierro lleno de fluido dieléctrico. Cuando la tensión rompe el dieléctrico, una chispa salta el entrehierro, funde y vaporiza un pequeño cráter de material, y el fluido arrastra los residuos. Repetido decenas de miles de veces por segundo, este fenómeno erosiona la pieza hasta reproducir la imagen especular del electrodo, o a lo largo de la trayectoria de un hilo en movimiento.
El proceso práctico data de 1943, cuando los científicos soviéticos Boris y Natalya Lazarenko, al estudiar el daño por chispa en contactos de tungsteno, se dieron cuenta de que la erosión podía controlarse para mecanizar metales duros. Las máquinas de penetración llegaron en la década de 1950, la electroerosión por hilo con control numérico a finales de los años sesenta, y en los ochenta la EDM CNC ya era equipo estándar de taller de utillaje. Hoy es el proceso detrás de la mayoría de matrices de estampación, cavidades de moldes y utillaje de carburo, y de una cuota creciente de piezas aeroespaciales y médicas.
Cómo funciona el proceso de EDM: erosión por chispa, dieléctrico y ausencia de contacto
Toda instalación de EDM tiene cuatro elementos: un electrodo herramienta, una pieza conductora, un fluido dieléctrico y un generador de pulsos con un servo que controla el entrehierro.
- Entrehierro y carga. El servo mantiene el electrodo a 0.01–0.05 mm de la pieza y el generador aplica un pulso de 60–300 V.
- Ruptura y chispa. Donde el entrehierro es menor, el dieléctrico se ioniza y se forma un canal de plasma a unos 8,000–12,000 °C.
- Fusión y vaporización. Un cráter microscópico de material de la pieza se funde y se vaporiza en parte; en el electrodo se forma un cráter mucho menor, por lo que los electrodos se desgastan lentamente.
- Colapso y lavado. El pulso termina, el plasma colapsa y el dieléctrico enfría el material fundido hasta convertirlo en residuos que se arrastran fuera del entrehierro.
- Repetición. El ciclo se ejecuta a entre 2,000 y 500,000 pulsos por segundo mientras el servo avanza el electrodo para mantener constante el entrehierro.
De esta física se derivan tres propiedades del proceso de EDM:
- La dureza no importa. Un bloque de matriz de 62 HRC o una plaquita de carburo de 90 HRA se erosionan a un ritmo determinado por el punto de fusión y la conductividad térmica, no por la resistencia.
- Sin fuerza mecánica. Las paredes finas, las nervaduras delicadas y los componentes preendurecidos no se deforman, no vibran ni se astillan.
- Solo materiales conductores. Se pueden mecanizar metales y carburos; el vidrio, la alúmina, los plásticos y los composites no.
El dieléctrico aísla hasta la ruptura, arrastra los residuos y enfría la pieza. La electroerosión por hilo utiliza agua desionizada; la electroerosión por penetración utiliza aceite de hidrocarburo para obtener mejor acabado y menor desgaste del electrodo.
Electroerosión por hilo (Wire EDM)
La electroerosión por hilo utiliza un hilo de alimentación continua, normalmente de latón o latón recubierto de 0.1–0.3 mm de diámetro, como electrodo. El hilo va de una bobina de suministro a través de la pieza hasta una bobina de recogida y nunca se reutiliza, por lo que el desgaste del electrodo no afecta a la precisión. Las guías desplazan el hilo a lo largo de una trayectoria X-Y programada, y los ejes U y V independientes lo inclinan para conicidades de hasta unos 30° o para piezas cuyos perfiles superior e inferior difieren.
La electroerosión por hilo es un proceso de corte pasante: el hilo entra desde un borde o desde un orificio de inicio previamente taladrado y corta un perfil a través de todo el espesor, desde lámina delgada hasta 300 mm o más. Una primera pasada desbasta el perfil; de una a cuatro pasadas de acabado a menor potencia eliminan la capa refundida y llevan la tolerancia a ±0.002–0.005 mm con Ra 0.1–0.4 µm.
Las piezas típicas de electroerosión por hilo incluyen punzones y placas de matriz, matrices de extrusión, engranajes y estrías endurecidos, herramientas de forma de carburo y perfiles de instrumentos médicos. Los servicios de electroerosión por hilo de DEK cubren esta gama, y nuestra guía de electroerosión por hilo profundiza en los tipos de hilo y las estrategias de corte.
Electroerosión por penetración (electroerosión por ram o por penetración)
La electroerosión por penetración, también llamada electroerosión por ram o por penetración, hunde un electrodo conformado en la pieza para reproducir su forma negativa. El electrodo se mecaniza primero, en grafito o cobre, con la forma de la cavidad menos la separación de chispa. Bajo un dieléctrico de hidrocarburo, el ram lo introduce en la pieza y la chispa erosiona una cavidad que reproduce el electrodo: un orificio ciego hexagonal, una cavidad de molde texturizada, un chavetero de esquinas vivas en un taladro ciego o una ranura de cola de milano en un disco de turbina.
Como la electroerosión por penetración no necesita un recorrido pasante, permite crear geometrías ciegas, y como el electrodo puede tener cualquier forma 3D, genera formas que ninguna fresa rotativa puede producir. Un electrodo de desbaste seguido de electrodos de acabado intercambia tiempo de ciclo por acabado. La precisión es típicamente de ±0.005–0.01 mm, limitada por la fabricación y el desgaste del electrodo. El grafito es el material de electrodo más común porque se mecaniza con facilidad y resiste el desgaste a alta corriente; el cobre ofrece acabados más finos en electrodos pequeños y detallados.
Las piezas típicas de electroerosión por penetración son cavidades y machos de molde, matrices de forja, alojamientos hexagonales y estriados ciegos y nervios profundos y estrechos en insertos de molde. Consulte los servicios de electroerosión por penetración de DEK y la guía definitiva de electroerosión por penetración para el diseño de electrodos y el detalle del acabado de cavidades.
Electroerosión de microtaladros (electroerosión de taladrado de orificios)
La electroerosión de microtaladros utiliza un electrodo tubular rotativo de latón o cobre, de 0.1–3 mm de diámetro, con dieléctrico a alta presión bombeado a través del tubo para limpiar el orificio a medida que se profundiza. Perfora orificios con relaciones profundidad-diámetro de 100:1 y superiores en materiales endurecidos o exóticos: un orificio de 0.5 mm a través de 50 mm de Inconel tarda minutos.
Sus dos usos principales son los orificios de inicio para electroerosión por hilo en placas de matriz endurecidas y los orificios funcionales, como orificios de refrigeración de álabes de turbina, orificios de inyectores de combustible y orificios de hilera. La precisión de posición es de aproximadamente ±0.01–0.02 mm, y las paredes presentan una capa refundida, por lo que, cuando el acabado es importante, el orificio suele ampliarse después con una pasada de hilo.
Electroerosión por penetración vs. electroerosión por hilo vs. electroerosión de microtaladros
| Criterio | Electroerosión por hilo | Electroerosión por penetración | Electroerosión de microtaladros |
|---|---|---|---|
| Electrodo | Hilo de latón o recubierto, 0.1–0.3 mm, alimentado de forma continua | Forma mecanizada de grafito o cobre | Tubo rotativo de latón o cobre, 0.1–3 mm |
| Dieléctrico | Agua desionizada | Aceite de hidrocarburo | Agua desionizada |
| Geometría | Perfiles pasantes, conicidades, formas regladas de 4 ejes | Cavidades ciegas, formas 3D, esquinas internas vivas | Orificios pequeños rectos, orificios profundos |
| Precisión | ±0.002–0.005 mm | ±0.005–0.01 mm | ±0.01–0.02 mm de posición |
| Acabado superficial | Ra 0.1–0.4 µm tras las pasadas de acabado | Ra 0.2–0.8 µm, casi especular con acabado fino | Ra 1.6–3.2 µm |
| Piezas típicas | Punzones, matrices, engranajes, herramientas de carburo, perfiles médicos | Cavidades de molde, matrices de forja, alojamientos hexagonales y estriados ciegos | Orificios de inicio, orificios de refrigeración de turbinas, boquillas de inyector |
Materiales para mecanizado por electroerosión
Cualquier material que conduzca la electricidad puede mecanizarse por electroerosión. En la práctica, la electroerosión se elige para materiales demasiado duros, tenaces o resistentes al calor para cortarse de forma convencional a una velocidad razonable.
| Material | Por qué se usa la electroerosión | Notas |
|---|---|---|
| Acero para herramientas endurecido (D2, H13, A2, M2, S7) | Se corta a 55–65 HRC, sin distorsión tras el tratamiento térmico | El material predeterminado para matrices y punzones cortados por hilo |
| Carburo de tungsteno | Demasiado duro para fresarlo; el rectificado es lento para perfiles complejos | La baja potencia y las pasadas de acabado limitan la lixiviación de cobalto y las microfisuras |
| Titanio | El endurecimiento por deformación dificulta el fresado en secciones delgadas | Elimine la capa refundida en piezas críticas para la fatiga |
| Inconel y otras superaleaciones | Extremadamente tenaz; la electroerosión corta ranuras de cola de milano y orificios de refrigeración sin desgaste de herramienta | Velocidad de arranque menor que en el acero |
| Cobre y latón | Contactos eléctricos delgados y sin rebabas | Corte rápido, acabado más rugoso a alta potencia |
| Aluminio | Paredes delgadas y nervios profundos que vibrarían bajo una fresa | Limpie primero la capa de óxido del material en bruto |
El grafito es el material de electrodo de penetración más común, pero no es un material de pieza en DEK. Los materiales no conductores, como plásticos, vidrio y alúmina, no pueden mecanizarse por electroerosión en absoluto.
Tolerancias y acabado superficial de la electroerosión
Las tolerancias de la electroerosión dependen más del número de pasadas y de la estabilidad térmica de la máquina que del material.
| Estrategia de pasadas | Tolerancia típica | Acabado típico |
|---|---|---|
| Hilo, una sola pasada de desbaste | ±0.02 mm | Ra 1.6–3.2 µm |
| Hilo, desbaste + 1 repaso | ±0.005–0.01 mm | Ra 0.6–0.8 µm |
| Hilo, desbaste + 3–4 repasos | ±0.002–0.005 mm | Ra 0.1–0.4 µm |
| Penetración, electrodo de acabado | ±0.005–0.01 mm | Ra 0.2–0.8 µm |
| Electroerosión de microtaladros | ±0.01–0.02 mm | Ra 1.6–3.2 µm |
La capa refundida. Toda superficie electroerosionada presenta una fina capa resolidificada denominada capa refundida o capa blanca, de 2–20 µm de espesor según la energía del pulso, sobre una zona afectada térmicamente de profundidad similar. Es dura, frágil y puede contener microfisuras. En matrices de estampado es inofensiva; en piezas críticas para la fatiga, como componentes de turbinas, implantes y resortes, debe eliminarse mediante pasadas de repaso, pulido, lapeado o ataque químico. Una nota que indique «no se permite capa refundida» implica pasadas de acabado adicionales, con el precio correspondiente.
Precisión de esquinas. Un hilo de 0.25 mm no puede cortar una esquina interna más aguda que un radio de aproximadamente 0.13–0.15 mm (radio del hilo más el entrehierro). Los hilos más finos alcanzan radios de 0.05 mm a costa de la velocidad de corte. La electroerosión por penetración produce esquinas tan agudas como el electrodo, por lo que los orificios ciegos hexagonales y cuadrados son trabajo de penetración.
Ventajas y limitaciones de la electroerosión
Ventajas
- Corta cualquier material conductor independientemente de su dureza, incluidos el acero totalmente endurecido y el carburo.
- Sin fuerza de corte, por lo que las paredes delgadas, las nervaduras frágiles y las piezas preendurecidas se mecanizan sin deflexión ni rebabas.
- Esquinas internas agudas, ranuras estrechas profundas y cavidades ciegas complejas que las fresas no pueden alcanzar.
- Tolerancias de ±0.002–0.005 mm y acabados de Ra 0.1–0.4 µm sin rectificado secundario.
Limitaciones
- Solo materiales conductores.
- Arranque de material lento: las velocidades típicas de corte por hilo son de 100–300 mm²/min en acero, por lo que la electroerosión es un proceso para detalles, no de desbaste.
- La capa refundida y la zona afectada térmicamente requieren atención en piezas críticas para la fatiga.
- La electroerosión por penetración requiere un electrodo mecanizado para cada forma, lo que añade costo y plazo de entrega en bajo volumen.
- La electroerosión por hilo requiere una trayectoria pasante, por lo que las geometrías ciegas quedan descartadas.
Electroerosión frente a fresado, láser y chorro de agua
| Criterio | Electroerosión | Fresado CNC | Corte por láser | Chorro de agua |
|---|---|---|---|---|
| Materiales | Solo conductores, cualquier dureza | Cualquier material mecanizable; el acero endurecido y el carburo son difíciles | Chapas metálicas, algunos plásticos | Casi cualquier cosa, incluidos piedra, vidrio y compuestos |
| Espesor | Desde lámina fina hasta más de 300 mm (hilo) | Limitado por el alcance de la herramienta | Óptimo por debajo de 25 mm | Hasta 200 mm, la precisión disminuye con el espesor |
| Precisión | ±0.002–0.005 mm | ±0.005–0.01 mm | ±0.05–0.1 mm | ±0.1–0.2 mm |
| Acabado superficial | Ra 0.1–0.4 µm | Ra 0.8–1.6 µm | Ra 1.6–6.3 µm, posible rebaba adherida | Ra 3.2–6.3 µm, estrías |
| Efecto térmico | Capa refundida fina (2–20 µm) | Ninguno | Zona afectada térmicamente de 0.1–0.5 mm | Ninguno |
| Ideal para | Piezas endurecidas, esquinas agudas, paredes delgadas, matrices de precisión | Piezas generales, cavidades, contornos 3D, gran arranque de material | Piezas en bruto y soportes de chapa metálica | Placa gruesa, materiales no conductores o sensibles al calor |
En la práctica, los procesos se combinan: un bloque de matriz se fresa en blando, se endurece y después se corta con electroerosión por hilo y se acaba por penetración; un soporte se fresa en 5 ejes y luego se ranura mediante electroerosión por hilo donde la pared es demasiado fina para cortar.
Factores de coste de la electroerosión y cuándo resulta más económica
El mecanizado por electroerosión se factura principalmente por tiempo de máquina. Los factores son:
- Longitud de corte × espesor para la electroerosión por hilo. La velocidad de corte en mm²/min es prácticamente constante para un material dado, por lo que un perfil a través de una placa de 50 mm cuesta aproximadamente el doble que a través de 25 mm.
- Número de pasadas de acabado. Cada pasada añade un 30–60 % del tiempo de desbaste. Especifique Ra 0.4 µm y ±0.003 mm solo donde sea necesario.
- Taladros de entrada. Todo perfil interno cerrado necesita un taladro de entrada pretaladrado o realizado por electroerosión.
- Fabricación de electrodos para la electroerosión por penetración: cada forma de cavidad necesita al menos un electrodo, a menudo un electrodo de desbaste y otro de acabado.
- Material. El carburo y el Inconel se cortan de 2 a 4 veces más despacio que el acero para herramientas.
- Cantidad. La electroerosión por hilo corta una pila de placas finas en una sola pasada, por lo que el coste unitario de perfiles pequeños disminuye notablemente con la cantidad.
La electroerosión resulta más económica que las alternativas cuando:
- La pieza ya está endurecida. Fresar en blando, endurecer y rectificar la distorsión cuesta más que cortar por hilo el perfil acabado tras el tratamiento térmico.
- La geometría es una esquina interna viva, una ranura estrecha y profunda o una pared fina que exigiría a una fresa múltiples montajes, herramientas diminutas y avances lentos para alcanzarla.
- El material es carburo, Inconel o titanio en una geometría que consume herramientas de corte más rápido de lo que produce piezas.
- La cantidad es de una a unos cientos de unidades y el perfil es complejo: sin utillaje, sin herramientas especiales, solo programar y cortar.
La electroerosión cuesta más en un bloque blando de aluminio o acero con bolsillos sencillos y radios generosos, o cuando hay que eliminar grandes volúmenes de material. Desbaste por fresado, acabado por electroerosión. Para precios de trabajos fresados, consulte nuestra guía de costes del mecanizado CNC.
Aplicaciones de la electroerosión por sector
- Moldes y matrices. Cavidades y machos de moldes de inyección, matrices de estampación y corte, matrices de extrusión y forja.
- Aeroespacial. Ranuras en cola de milano de discos de turbina, orificios de refrigeración en álabes y paletas, componentes de pared fina en Inconel y titanio.
- Médico. Perfiles de instrumentos quirúrgicos en 17-4 PH y 440C, geometrías de implantes en titanio, microrranuras en tubos de acero inoxidable.
- Automoción. Toberas de inyectores de combustible, perfiles de engranajes de transmisión endurecidos, engranajes y estrías de prototipo cortados antes de que existan las herramientas de tallado.
- Electrónica y semiconductores. Contactos finos de cobre, marcos de terminales, puntas de sonda de carburo, ranuras de precisión en utillajes de Kovar e Invar.
Consejos de diseño para piezas por electroerosión
- Ajuste los radios de esquina internos al hilo. Especifique R0.15 mm o mayor para hilo de 0.25 mm, R0.10 mm para hilo de 0.15 mm. Una esquina interna viva en un perfil pasante obliga a una operación de penetración.
- Indique requisitos de acabado y de capa refundida solo donde sea necesario. Ra 0.4 µm y «sin capa refundida» en todas las superficies puede duplicar el tiempo de máquina.
- Dé al hilo una vía de entrada. Prevea la ubicación de un taladro de entrada para cada perfil cerrado, o deje que el perfil se abra a un borde.
- Indique el espesor y el estado del material. «D2, 60–62 HRC, 40 mm de espesor» permite al taller presupuestar el tiempo de corte exacto; «D2» por sí solo no lo permite.
- Alivie tensiones antes de cortar. Los bloques endurecidos con tensiones residuales se deforman a medida que el hilo los libera; el doble revenido y un corte de desbaste dejando una piel lo limitan.
- Para cavidades por penetración, piense en el electrodo. Las nervaduras profundas y estrechas necesitan electrodos finos que se desgastan rápido; añada ángulo de desmoldeo donde sea posible y divida las cavidades profundas en insertos.
- Indique en el plano qué geometrías se fresan y cuáles se cortan por electroerosión para que las tolerancias queden donde cada proceso puede mantenerlas.
¿Necesita piezas mecanizadas por electroerosión?
Una vez definido el diseño, el siguiente paso es un taller que realice electroerosión por hilo, por penetración y de taladros pequeños junto con fresado, torneado y rectificado, para que una pieza endurecida no pase de un proveedor a otro. Los servicios de mecanizado por electroerosión de DEK mantiene ±0.002–0.005 mm en perfiles cortados por hilo y Ra 0.1–0.4 µm tras las pasadas de acabado, sin pedido mínimo y con un ingeniero que revisa cada plano antes de presupuestar, normalmente en un plazo de 6 horas. La electroerosión forma parte de nuestra oferta más amplia de servicios de mecanizado CNC, por lo que un inserto de molde puede fresarse, endurecerse, cortarse por hilo, acabarse por penetración e inspeccionarse con CMM bajo una sola orden de compra.
Preguntas frecuentes
¿Para qué se utiliza el mecanizado por electroerosión?
El mecanizado por electroerosión se utiliza para cortar acero endurecido, carburo, titanio y superaleaciones en formas precisas que las herramientas de corte no pueden producir: matrices de estampación, cavidades de moldes, engranajes y estrías cortados a partir de piezas en bruto endurecidas, alojamientos ciegos de esquinas vivas, ranuras profundas y estrechas, paredes finas y taladros pequeños y profundos. Es habitual en la fabricación de utillajes, aeroespacial, médica y electrónica.
¿Cuál es la diferencia entre la electroerosión por penetración y la electroerosión por hilo?
La electroerosión por hilo utiliza un hilo fino en movimiento para cortar un perfil pasante, como una sierra de cinta muy precisa, y alcanza ±0.002–0.005 mm. La electroerosión por penetración hunde un electrodo con forma de grafito o cobre en la pieza para formar cavidades ciegas y formas 3D con esquinas vivas, con unos ±0.005–0.01 mm. El hilo se elige para perfiles y la penetración para cavidades.
¿Qué precisión tiene la electroerosión?
La electroerosión por hilo con pasadas de acabado mantiene ±0.002–0.005 mm en perfiles con un acabado superficial de Ra 0.1–0.4 µm. La electroerosión por penetración mantiene ±0.005–0.01 mm según la precisión y el desgaste del electrodo. La electroerosión de taladros pequeños posiciona los taladros con unos ±0.01–0.02 mm. Estas cifras suponen un taller con temperatura controlada y material libre de tensiones.
¿Puede la electroerosión mecanizar aluminio, titanio o plástico?
La electroerosión mecaniza cualquier material conductor de la electricidad, por lo que el aluminio, el titanio, el cobre, el acero inoxidable, el acero para herramientas, el carburo y el Inconel son válidos. Los plásticos, el vidrio, la alúmina y otros aislantes no pueden mecanizarse por electroerosión porque no se forma chispa; esos materiales se fresan, rectifican o cortan por láser.
¿Es la electroerosión más cara que el fresado CNC?
Por minuto de tiempo de máquina, la electroerosión suele ser más cara y elimina material más despacio, por lo que las piezas blandas sencillas resultan más económicas de fresar. La electroerosión se convierte en la opción más económica cuando la pieza ya está endurecida, necesita esquinas internas vivas o paredes finas, o está hecha de carburo o de una superaleación que desgasta las herramientas de corte. La mayoría de los utillajes combinan el fresado para la eliminación de material en volumen con la electroerosión para las características de precisión.

ESCRITO POR
Bing gestiona la producción diaria, abarcando la planificación, la coordinación del flujo de trabajo y el control del taller. Tiene una sólida experiencia en procesos de mecanizado, utillajes y resolución práctica de problemas. En su tiempo libre, le gusta la exploración al aire libre y los viajes de aventura.
Artículos relacionados
-
 Defectos comunes del mecanizado CNC y cómo corregirlos
-
 Cómo elegir el tipo de brida adecuado para su aplicación
-
 Acabado superficial en impresión 3D: 9 métodos para alisar piezas impresas en 3D
-
 Plano técnico: importancia, componentes básicos y consejos
-
 6 formas de fabricar piezas translúcidas y transparentes
-
 Fresado CNC de cobre: una guía informativa
-
 Mecanizado de PEEK: grados, herramientas y consejos de diseño
-
 Planos de piezas de chapa metálica: directrices de diseño y fabricación
-
 Coste del fresado CNC: lo que pagará realmente (desglose de precios 2026)

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








