









La guía definitiva sobre la electroerosión por penetración

ESCRITO POR
Bing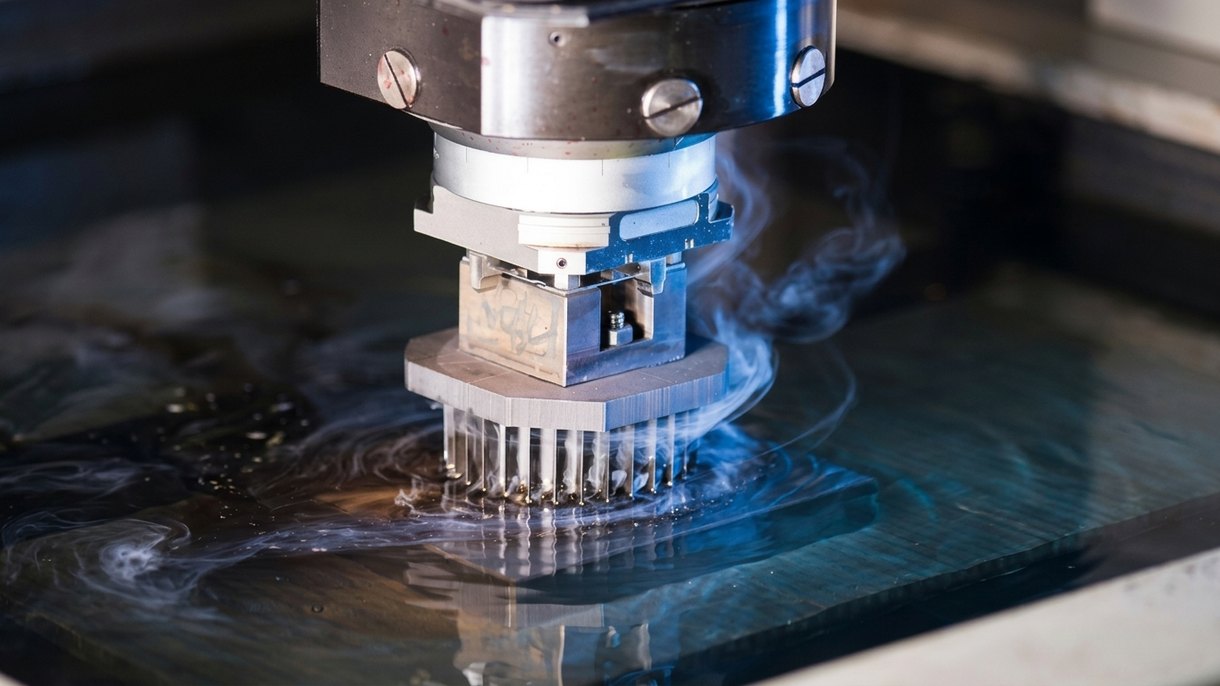
La electroerosión por penetración (EDM, por sus siglas en inglés) es un proceso de mecanizado que utiliza descargas eléctricas para dar forma a materiales conductores, principalmente metales. Se utiliza ampliamente en numerosos sectores para fabricar con precisión componentes metálicos como matrices y moldes.
Sin embargo, saber cuándo y cómo utilizar mejor la maquinaria de electroerosión por penetración puede resultar difícil. Son muchos los factores que deben considerarse cuidadosamente, como la selección del material del electrodo, el caudal del fluido dieléctrico, los requisitos de calidad del acabado superficial, el control de la separación de chispa, así como otros parámetros importantes relevantes para la aplicación en cuestión.
Por ello, esta entrada del blog pretende ofrecer una visión general fácil de entender de «Una introducción básica a la electroerosión por penetración», para que pueda comprender mejor cuándo puede necesitar este sofisticado tipo de tecnología de mecanizado.
¡Descubra cómo sus proyectos pueden beneficiarse de ella en términos de eficiencia y resultados de precisión!
¿Qué es la electroerosión por penetración?
La electroerosión por penetración, o EDM, es un proceso de mecanizado de metales que utiliza chispas eléctricas para erosionar material y crear moldes, matrices y piezas.
La diferencia clave entre la electroerosión por penetración y otros procesos de mecanizado es que se basa en una corriente eléctrica de alta tensión para eliminar material sin contacto directo.
Esto significa que no se requiere ninguna herramienta de corte física. En su lugar, un electrodo de grafito forma un «positivo» de la cavidad en la que las chispas arrancan fragmentos del material en bruto. La separación de chispa entre ambos es muy pequeña (de media, solo alrededor de una décima de milímetro), lo que evita deformaciones o fusión debido a la acumulación excesiva de calor durante el proceso.
Además, como no se utilizan herramientas de corte físicas, su equipo sufre menos desgaste que con los métodos de mecanizado tradicionales, lo que se traduce en más producción por menos dinero.
¿Cómo funciona la electroerosión por penetración?
El proceso de electroerosión por penetración, conocido comúnmente como electroerosión (EDM), utiliza una combinación de electricidad de alta tensión y un líquido aislante para producir piezas con una precisión extrema. A continuación se ofrece una visión general del proceso:
- La pieza de trabajo, normalmente un metal o material conductor, se sumerge en un fluido dieléctrico (generalmente aceite o agua desionizada) para evitar la formación de arcos y arrastrar los residuos.
- Una herramienta o electrodo se conforma según las características deseadas y se conecta a la fuente de alimentación. La pieza de trabajo también se conecta a la fuente de alimentación.
- El electrodo y la pieza de trabajo se acercan mucho, pero sin tocarse. La pequeña separación entre ambos se llena con el fluido dieléctrico.
- Se aplica una diferencia de potencial entre el electrodo y la pieza de trabajo. Se produce una descarga eléctrica o chispa a través de la separación cuando la tensión es suficientemente alta.
- Las chispas de alta energía generadas durante la descarga vaporizan o erosionan una pequeña cantidad de material tanto del electrodo como de la pieza de trabajo. El fluido dieléctrico ayuda a refrigerar el proceso y a arrastrar las partículas erosionadas.
- El electrodo se controla y guía con precisión sobre la pieza de trabajo para seguir la trayectoria deseada y crear la forma deseada.
- El fluido dieléctrico se hace circular de forma continua para mantener una separación constante, eliminar los residuos y refrigerar la zona de mecanizado.
- La electroerosión por penetración es conocida por su capacidad de crear formas intrincadas y precisas con alta exactitud. El proceso puede ajustarse con precisión para lograr el acabado superficial deseado.
¿Cuáles son las ventajas y desventajas de la electroerosión por penetración?
Una vez comprendidas las complejidades operativas de la electroerosión por penetración, repasemos sus pros y contras, que resultan fundamentales para que los ingenieros los tengan en cuenta.
Esta tecnología presenta ventajas únicas y, al mismo tiempo, ciertas limitaciones. A continuación se ofrece un desglose directo de cada una, presentado de forma concisa para una consulta rápida y con claridad.
| Ventajas | Desventajas |
|---|---|
| La electroerosión por penetración corta materiales difíciles con facilidad. Requiere un pulido posterior mínimo o nulo. Corta con precisión materiales finos sin distorsión. Proceso eficiente que aumenta el rendimiento. Maneja eficazmente cualquier dureza de material. El desgaste del electrodo es mínimo, lo que prolonga su vida útil. Crea características de tamaño micrométrico con alta precisión. El proceso sin contacto elimina las tensiones mecánicas. | Los cortes de espesor completo necesitan un borde o un orificio preexistente para iniciar. Es más lento que otros procesos de mecanizado para la eliminación de gran volumen de material. La configuración compleja puede requerir operadores cualificados. Costes operativos más elevados en comparación con el mecanizado convencional. La tasa de eliminación de material puede ser baja en piezas de mayor tamaño. La fabricación de electrodos puede ser lenta y costosa. No es adecuado para piezas de paredes muy finas debido a posibles deformaciones. Riesgo de grietas superficiales si no se opera en condiciones óptimas. |
¿Cómo elegir materiales para la electroerosión por penetración?
Elegir los materiales adecuados para la electroerosión por penetración (EDM) implica considerar varios factores para garantizar un rendimiento y una eficiencia óptimos.
Estos son algunos factores clave que debe considerar al seleccionar materiales para la electroerosión por penetración:
Conductividad: La electroerosión por penetración depende de la conductividad eléctrica del material de la pieza. Los materiales con alta conductividad eléctrica, como el cobre y el grafito, se utilizan habitualmente en la electroerosión por penetración.
Punto de fusión: El material debe tener un punto de fusión elevado para soportar el calor intenso generado durante el proceso de EDM. Los materiales de alta temperatura, como el tungsteno y ciertas cerámicas, suelen ser adecuados para la electroerosión por penetración.
Dureza: El material de la pieza debe ser lo suficientemente duro para mantener la forma y las tolerancias durante el mecanizado. Los materiales duros, como los aceros para herramientas y los carburos, se utilizan habitualmente.
Maquinabilidad: Algunos materiales se mecanizan con mayor facilidad mediante procesos de EDM que otros. Los materiales con buena maquinabilidad pueden dar lugar a operaciones de EDM más rápidas y eficientes. El grafito, por ejemplo, es conocido por su excelente maquinabilidad en aplicaciones de EDM.
Resistencia al desgaste: El material debe presentar una buena resistencia al desgaste para soportar la naturaleza abrasiva del proceso de EDM. Los aceros para herramientas y otras aleaciones resistentes al desgaste suelen elegirse por su durabilidad.
Conductividad térmica: Una alta conductividad térmica ayuda a disipar el calor generado durante el proceso de EDM, evitando el desgaste excesivo de la herramienta y manteniendo la precisión dimensional. El cobre y ciertas aleaciones son conocidos por su buena conductividad térmica.
Coste del material: Tenga en cuenta el coste de la materia prima, ya que puede influir significativamente en el coste total de fabricación. Es esencial equilibrar los requisitos de rendimiento con las consideraciones de coste.
Tamaño y complejidad de la pieza: El tamaño y la complejidad de la pieza que se va a mecanizar pueden influir en la selección del material. Algunos materiales pueden ser más adecuados para formas o tamaños específicos, y debe considerarse la facilidad de mecanizado de geometrías complejas.
Requisitos de acabado superficial: El acabado superficial deseado de la pieza final es una consideración importante. Algunos materiales pueden proporcionar de forma natural un acabado más suave, mientras que otros pueden requerir procesos de acabado adicionales.
Impacto ambiental: Tenga en cuenta el impacto ambiental del material elegido, especialmente si trabaja en sectores con normativas específicas u objetivos de sostenibilidad.
Material del electrodo de herramienta: El material utilizado para el electrodo de herramienta (normalmente de cobre o grafito) debe complementar el material de la pieza para lograr una eliminación eficiente del material y minimizar el desgaste de la herramienta.
¿Cuándo necesita mecanizado por electroerosión por penetración?
El mecanizado por electroerosión por penetración es esencial para realizar cortes precisos en metales duros. Se prefiere para cortar acero para herramientas frente al mecanizado CNC porque destaca en el corte preciso de superficies difíciles.
Este método resulta ventajoso para crear detalles complejos, como nervios finos o cavidades ciegas, en componentes de metal duro con una precisión excepcional.
En la fabricación de dispositivos médicos, la electroerosión por penetración es valiosa para dar forma a formas complejas y de alta precisión que no se logran fácilmente con métodos tradicionales.
Sus aplicaciones se extienden a la aeroespacial, la electrónica, la joyería y el moldeo por inyección para prototipado rápido, ofreciendo una producción rentable de piezas precisas a partir de materiales difíciles sin comprometer la calidad.
Diferencia entre la electroerosión por penetración y la electroerosión por hilo
Esta tabla resume las principales diferencias entre la electroerosión por penetración y la electroerosión por hilo en cuanto al tipo de electrodo, el proceso de corte, la eliminación de material, las aplicaciones, la idoneidad para formas complejas, el plazo de entrega, la versatilidad, la demanda industrial, la dependencia del operador y la idoneidad para el prototipado.
| Característica | La electroerosión por penetración | Electroerosión por hilo |
|---|---|---|
| Tipo de electrodo | Utiliza un electrodo | Utiliza un alambre fino de aleación de latón |
| Proceso de corte | El fluido dieléctrico genera chispas de corriente | Los alambres CNC recortan continuamente la forma existente |
| Eliminación de material | El material se pulveriza | El material es cortado por el alambre |
| Aplicación | Fabricación de moldes, herramientas, alta precisión | Operaciones de ranurado rápidas y precisas |
| Formas complejas | Adecuado para formas complejas con bordes profundos o agujeros pequeños | Adecuado para formas geométricamente complejas |
| Plazo de entrega | Alta precisión lograda rápidamente | Plazo de entrega más rápido para componentes de prototipo o de serie |
| Versatilidad | Electrodos fabricados a medida para formas complejas | Guiado por coordenadas absolutas para mayor precisión |
| Demanda industrial | Muy solicitado para aplicaciones de precisión | Muy solicitado en las demandas industriales modernas |
| Dependencia del operador | Requiere operadores cualificados | Menor dependencia del operador gracias al control CNC |
| Idoneidad para prototipado | Adecuado para prototipos de alta precisión | Producción rápida de prototipos geométricamente complejos |
¿Cuál es la principal similitud entre la electroerosión por penetración y la electroerosión por hilo?
La electroerosión por penetración y la electroerosión por hilo comparten una similitud clave en el uso de corriente eléctrica o chispas para eliminar material de una pieza de trabajo.
Ambos métodos consisten en sumergir un electrodo en un fluido aislante para generar chispas que erosionan el metal.
Esta característica común permite su aplicación en la fabricación de moldes, el troquelado, el utillaje rápido y la creación de detalles intrincados como nervios profundos y cavidades ciegas.
Aplicaciones de la electroerosión por penetración
Este proceso de mecanizado se utiliza habitualmente para formas y cavidades muy precisas y complejas en materiales difíciles de mecanizar como el aluminio, el acero inoxidable y los aceros al carbono templados, lo que lo hace idóneo para crear matrices de estampación metálica, moldes de inyección de plástico y otros componentes intrincados.
Siga leyendo para conocer mejor las aplicaciones de producción habituales de la electroerosión por penetración.
Fabricación de moldes: La electroerosión por penetración se utiliza habitualmente en la fabricación de moldes para producir moldes intrincados y detallados, garantizando una alta precisión en la reproducción de formas complejas para el moldeo o conformado de materiales.
Troqueles: En la fabricación de troqueles, la electroerosión por penetración se emplea para conformar y refinar troqueles con precisión, lo que permite producir productos estampados o conformados de forma uniforme y con gran detalle.
Utillaje rápido: La electroerosión por penetración se utiliza en procesos de utillaje rápido en los que la producción rápida y precisa de herramientas es fundamental, a menudo para prototipado o series cortas de producción.
Moldes de inyección: La tecnología se emplea en la creación de moldes para procesos de moldeo por inyección, garantizando la producción de piezas de plástico con especificaciones exactas.
Creación de nervios profundos y finos: La electroerosión por penetración destaca en la creación de detalles intrincados como nervios profundos y finos con alta precisión, lo que permite producir componentes con geometrías complejas.
Creación de cavidades ciegas: Las cavidades ciegas, que no atraviesan la pieza de trabajo, pueden mecanizarse con precisión mediante electroerosión por penetración, lo que la hace adecuada para aplicaciones que requieren detalles cerrados.
Creación de chaveteros ciegos: La electroerosión por penetración se emplea para fabricar chaveteros ciegos, que son ranuras embutidas utilizadas para fijar chavetas en componentes de maquinaria. El método garantiza una formación precisa y controlada del chavetero.
Estrías internas: Las estrías internas, utilizadas para transmitir par en ejes y engranajes, pueden mecanizarse eficazmente con electroerosión por penetración, garantizando un alto grado de precisión en los perfiles de estrías dentro de una pieza de trabajo.
¿Qué industrias necesitan la electroerosión por penetración?
La electroerosión por penetración es una tecnología ampliamente utilizada en muchas industrias, especialmente en aquellas dedicadas a la fabricación metalúrgica compleja. He aquí por qué es esencial en diversos sectores:
Fabricación de moldes y troqueles: la electroerosión por penetración es fundamental para crear moldes y troqueles intrincados con alta precisión y detalles finos. Los moldes son para moldeo por inyección de plástico o troqueles para estampación metálica.
Aeroespacial: El sector aeroespacial exige componentes de alta precisión, y la electroerosión por penetración garantiza la exactitud en el conformado y el acabado de las piezas. Se utiliza para fabricar álabes de turbina, componentes de motor o piezas complejas para aeronaves.
Médico: La electroerosión por penetración es esencial para fabricar componentes pequeños y complejos que requieren los dispositivos médicos con tolerancias ajustadas. Se utiliza para producir componentes para marcapasos, instrumentos quirúrgicos o implantes ortopédicos.
Electrónica: La electroerosión por penetración se utiliza para crear formas precisas y complejas para componentes electrónicos, garantizando una funcionalidad óptima. Permite fabricar piezas complejas para microelectrónica, conectores o sensores de pequeño tamaño.
Automoción: El sector de la automoción recurre a la electroerosión por penetración para el mecanizado de precisión de piezas complejas con tolerancias ajustadas. Permite fabricar moldes para piezas de automóvil, como componentes de motor o piezas de transmisión.
Joyería: La electroerosión por penetración se emplea para crear diseños complejos y detallados en joyería, ofreciendo una alta precisión en el conformado de metales preciosos. Se utiliza para elaborar piezas de joyería fina con patrones complejos o diseños intrincados.
Conclusión
La electroerosión por penetración es una tecnología de mecanizado esencial que se utiliza en diversos sectores gracias a su capacidad para producir detalles precisos y complejos de forma eficiente. Se puede aplicar en la creación de moldes metálicos, matrices, herramientas, utillaje rápido, moldes de inyección y estrías internas.
Gracias a su capacidad de penetración mediante un proceso sin contacto y a su flexibilidad para formas complejas manteniendo la exactitud, la electroerosión por penetración seguirá siendo una herramienta muy utilizada en aplicaciones de precisión durante muchos años.

ESCRITO POR
Bing gestiona la producción diaria, lo que abarca la planificación, la coordinación del flujo de trabajo y el control del taller. Cuenta con una sólida experiencia en procesos de mecanizado, utillaje y resolución práctica de problemas. En su tiempo libre, le gustan la exploración al aire libre y las excursiones de aventura.
Artículos relacionados
-
 10 tipos de recubrimientos industriales y sus usos
-
 La guía básica del eje lineal
-
 Guía de ejes estriados
-
 Latón rojo frente a latón amarillo: comparación detallada
-
 Guía completa del sistema de canales calientes
-
 La guía definitiva sobre remaches: una lectura imprescindible
-
 Guía del eje de hélice marino
-
 Guía definitiva sobre la fundición a presión
-
 Herramientas de fresado: tipos y materiales

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








