









Servicio de recubrimiento PVD
Nuestro servicio de recubrimiento PVD deposita una película cerámica de 1–4 µm con 2.000–3.500 HV, como nitruro de titanio (TiN), TiCN, TiAlN o CrN, sobre piezas de acero, inoxidable, titanio y metal duro que DEK mecaniza internamente. No se aceptan pedidos solo de recubrimiento.
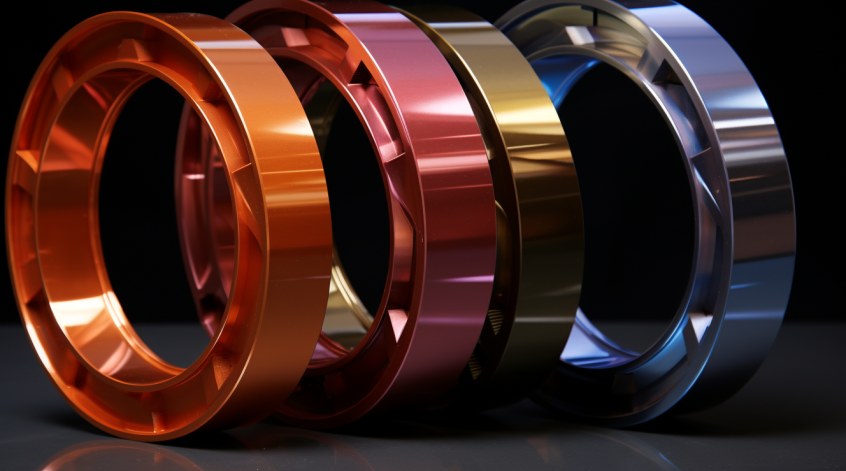
- 1–4 µm Espesor de película
- 3.500 HV Dureza máxima
- 7–10 días Prototipo recubierto


Nuestro proceso de servicio de recubrimiento PVD
El PVD deposita una película de nitruro densa sobre una pieza dura, limpia y lisa. El recubrimiento se planifica junto con el mecanizado, el tratamiento térmico y el rectificado en un solo pedido y un solo plan de proceso.
Qué ofrece un servicio de recubrimiento PVD
Los nitruros PVD aportan dureza, resistencia al calor y color a una pieza de precisión, pero el sustrato y las condiciones de servicio determinan si son el acabado adecuado.
-

Ventajas principales
- Alta dureza superficial: 2.000–3.500 HV según la química, para servicio de deslizamiento, conformado y corte
- Película fina y exacta: 1–4 µm que sigue el sustrato, sin alterar Ra, planitud ni redondez
- Temperatura de servicio: TiN hasta 600 °C y TiAlN hasta 800–900 °C para piezas que funcionan en caliente o en seco
- Color uniforme: oro, bronce, violeta o casi negro que no se desluce entre lotes
- Un solo plan de proceso: mecanizado, tratamiento térmico, rectificado y recubrimiento dentro de nuestros servicios de mecanizado CNC
-

Limitaciones y alternativas
- Baja fricción por debajo de 300 °C: elija recubrimiento DLC para evitar el gripado en pistones y sellos deslizantes
- Acero negro, sin requisitos de desgaste: el pavonado negro es la opción económica
- Desgaste sobre aluminio: el anodizado duro Tipo III normalmente supera al PVD sobre una base blanda
- Sustratos blandos: el 304, el 316, el aluminio, el latón y el cobre admiten película decorativa con capacidad de carga limitada
- Superficies rugosas: la película muestra las marcas de mecanizado, por lo que conviene pulir a Ra 0.2–0.4 µm primero
- Piezas de plástico: DEK no recubre plásticos con PVD, sea cual sea su grado o servicio
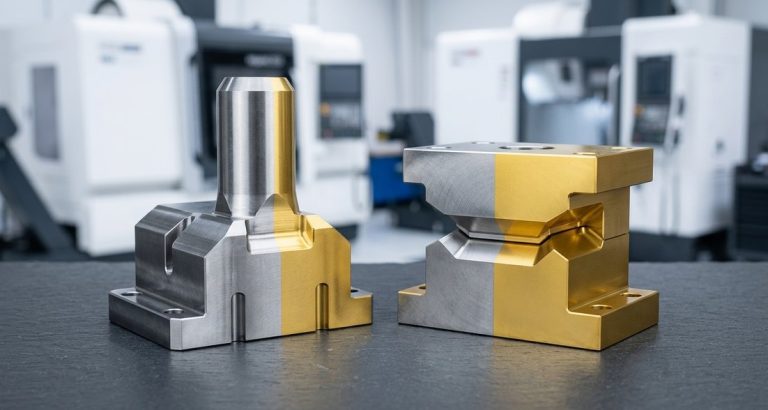
Qué cambia el recubrimiento PVD: desgaste, color y calor
Un nitruro PVD cambia cómo se desgasta, cómo se ve y cómo soporta el calor una pieza mecanizada, sin alterar su geometría ni su rugosidad superficial.
-

Resistencia al desgaste
El TiN alcanza 2.200–2.400 HV y el TiCN 3.000 HV, con un historial de adherencia fiable para deslizamiento, conformado y desgaste abrasivo.
-

Acabado dorado
El TiN dorado es el acabado PVD decorativo más habitual: color uniforme entre lotes, sin deslustre y resistente a los arañazos en el manejo diario.
-

Colores oscuros
El ZrN da un oro más pálido, el TiCN un bronce oscuro a violeta y el TiAlN casi negro, uniforme en geometrías complejas, ya que el color proviene de la química de la película.
-

Resistencia al calor
El recubrimiento de TiAlN se mantiene duro hasta 800–900 °C, el CrN hasta 700 °C y el TiN hasta 600 °C, para piezas que funcionan en caliente o en seco.
-

Corrosión y desgaste
El CrN, de 1.800–2.200 HV y 2–6 µm de espesor, combina resistencia a la corrosión y al desgaste con baja adhesión a los metales blandos.
-

Geometría conservada
La película de 1–4 µm sigue el sustrato con exactitud: Ra, planitud y redondez no cambian, y 2–3 µm en el flanco de una rosca se mantiene dentro de 6H/6g.
Comparativa de TiN, TiCN, TiAlN y CrN
| Recubrimiento | Color | Dureza | Temperatura máxima de servicio | Espesor | Ideal para |
|---|---|---|---|---|---|
| TiN (nitruro de titanio) | Dorado | 2.200–2.400 HV | 600 °C | 1–4 µm | Desgaste general, dorado decorativo, instrumentos médicos, punzones |
| TiCN (carbonitruro de titanio) | De gris azulado a violeta | 3.000 HV | 400 °C | 1–4 µm | Desgaste abrasivo, matrices de conformado, punzones de estampado |
| TiAlN / AlTiN | De gris violáceo a negro | 3.300–3.500 HV | 800–900 °C | 1–4 µm | Piezas que trabajan en caliente, núcleos de molde, utillaje que funciona en seco |
| CrN (nitruro de cromo) | Gris plateado | 1.800–2.200 HV | 700 °C | 2–6 µm | Corrosión y desgaste, baja adherencia a metales blandos |
Sustratos para recubrimiento PVD
El sustrato estándar es acero para herramientas templado o acero aleado con 45 HRC o más, con una temperatura de revenido superior a la temperatura de la cámara; para grados de bajo revenido como el O1, DEK especifica un ciclo de 200 °C.
El acero inoxidable templado, el titanio y el carburo de tungsteno se recubren bien. El aluminio, el latón y el cobre solo admiten TiN o ZrN decorativo con un ciclo de baja temperatura.
-
Acero para herramientas D2Sustrato estándar con A2, H13, S7 y M2; recubierto con TiAlN o CrN para matrices e insertos de molde.Recomendado
-
Acero inoxidable 440CSe recubre bien en estado templado; se usa para tijeras y pinzas médicas con TiN y ZrN.Recomendado
-
Acero inoxidable 17-4 PHEl 17-4 PH y el 420 templados se recubren bien; habitual en instrumentos ortopédicos bajo ISO 13485.Recomendado
-
Ti-6Al-4VAdmite TiN y ZrN directamente; habitual en instrumentos quirúrgicos y fijaciones aeroespaciales.Bueno
-
Carburo de tungstenoSe recubre bien para herramientas de corte y conformado como punzones, matrices de conformado y escariadores.Bueno
-
Acero inoxidable 304/316Acepta PVD y tolera la temperatura, pero la base blanda lo limita a aplicaciones decorativas y de desgaste ligero.Desgaste ligero
Usos de las piezas mecanizadas con recubrimiento PVD
Los nitruros PVD se aplican a piezas que deben resistir desgaste, calor o erosión, y a piezas que necesitan un acabado dorado o oscuro duradero, desde núcleos de molde hasta instrumentos quirúrgicos.
-
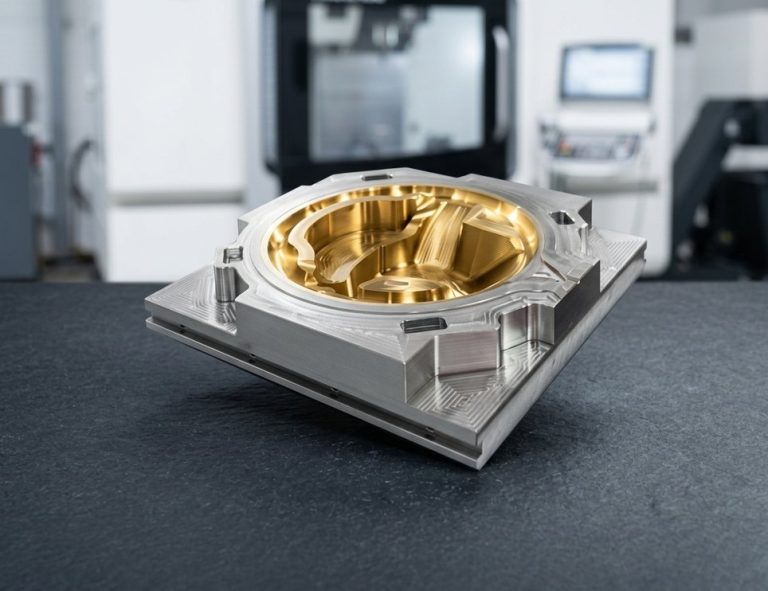 Componentes de moldePines de núcleo, pines expulsores, correderas e insertos en H13 y D2, recubiertos con TiAlN o CrN contra la erosión y la soldadura del aluminio.Solicitar presupuesto
-
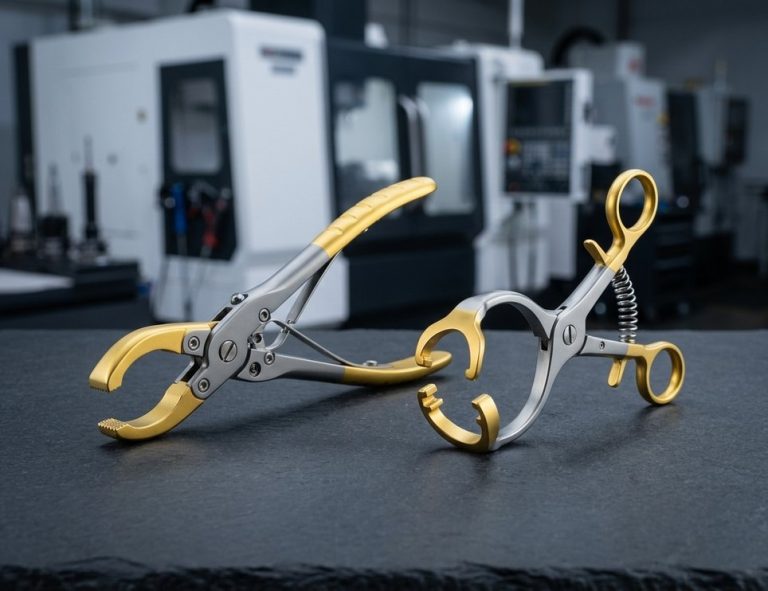 Instrumentos médicosTiN y ZrN en tijeras, pinzas e instrumentos ortopédicos en 440C, 17-4 PH y titanio, bajo ISO 13485.Solicitar presupuesto
-
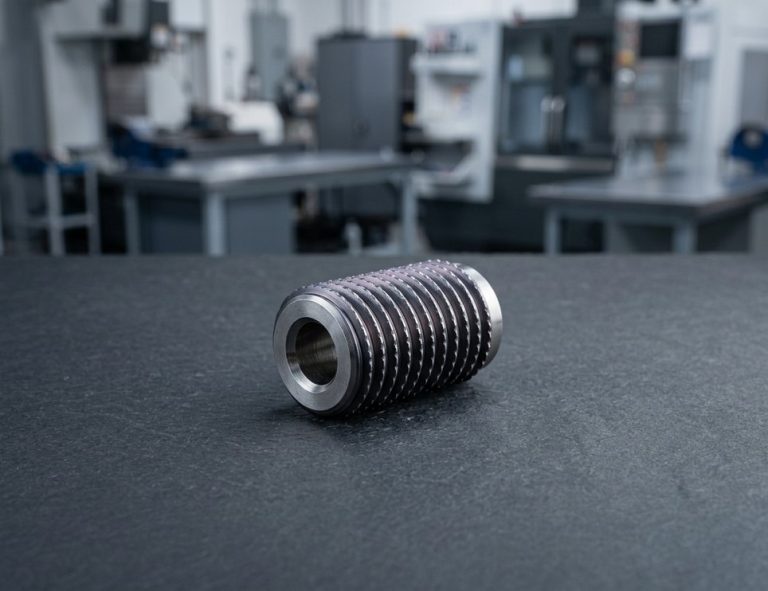 Punzones y matrices de conformadoPunzones, matrices de conformado y escariadores en M2 y carburo, recubiertos para desgaste abrasivo y de conformado.Solicitar presupuesto
-
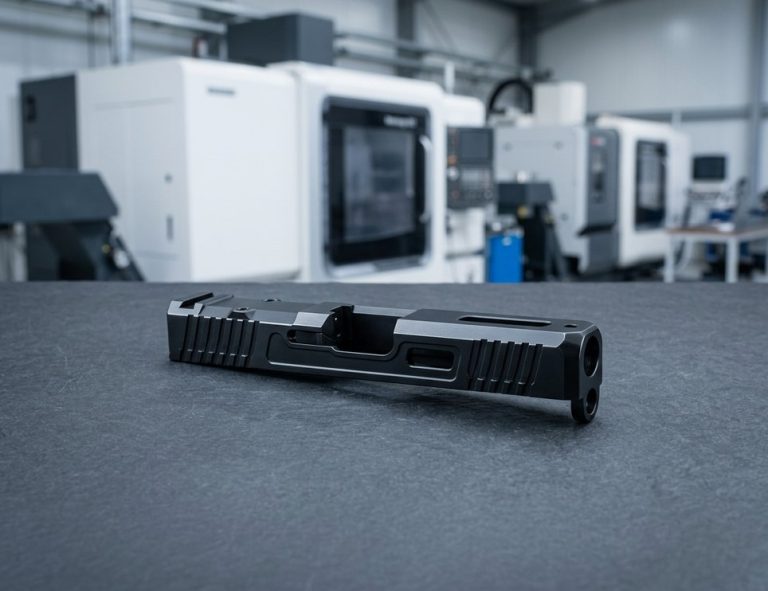 Componentes de armas de fuegoCorrederas, cerrojos y otros componentes de armas de fuego que funcionan en caliente o en seco, con acabados PVD dorados u oscuros.Solicitar presupuesto
-
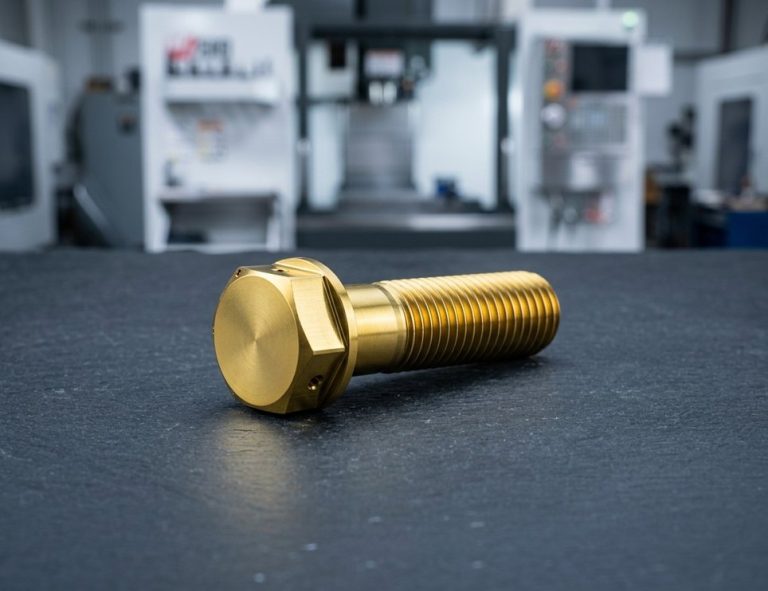 Fijaciones aeroespacialesFijaciones y componentes de válvula en Ti-6Al-4V recubiertos con TiN para desgaste en funcionamiento en caliente o en seco.Solicitar presupuesto
-
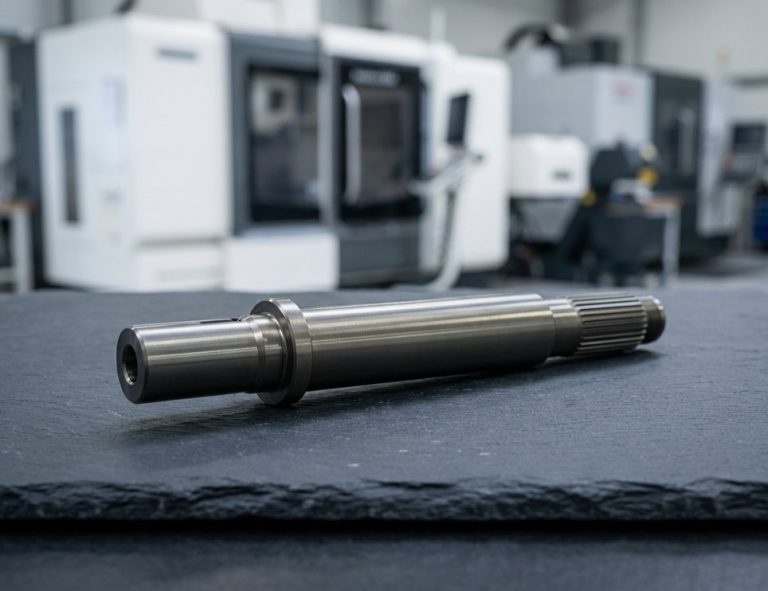 Ejes de automociónEjes y componentes de válvula que funcionan en caliente o en seco y necesitan una película de nitruro dura y fina.Solicitar presupuesto
-
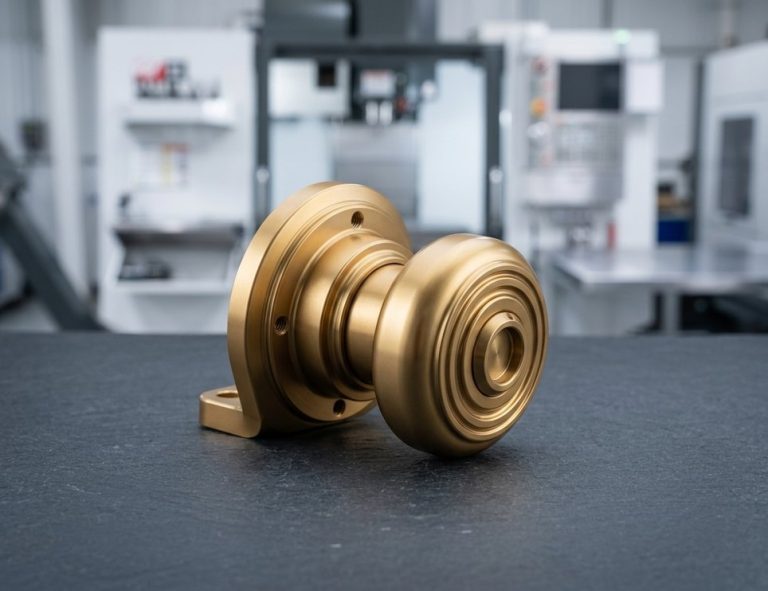 Herrajes decorativosPomos, herrajes de relojería y productos de consumo que buscan un aspecto de latón sin la corrosión del latón.Solicitar presupuesto
Notas de diseño y plano para PVD
Una película PVD es fina pero no nula: planifique en el plano el sustrato, el acabado previo al recubrimiento, los bordes y las superficies recubiertas para que DEK mecanice los ajustes a la medida compensada.
-
Tenga en cuenta el espesor de la película
La película añade 1–4 µm a cada superficie recubierta. Un punzón de Ø8.000 mm con 3 µm de TiN mide unos Ø8.006 mm; especifique 1–2 µm para ajustes estrechos.
-
Indique antes o después del recubrimiento
Escriba si las cotas se aplican antes o después del recubrimiento. Con «Las cotas se aplican después del recubrimiento», DEK rectifica los ajustes por debajo de la medida para compensar.
-
Acabado antes del recubrimiento
El recubrimiento no oculta las marcas de mecanizado: las superficies que necesitan un acabado recubierto liso se rectifican o pulen primero a Ra 0.2–0.4 µm («Ra ≤ 0.4 µm»).
-
Rompas los bordes vivos
La película no puede recubrir un filo de cuchilla, por lo que los bordes se redondean a un radio mínimo de 0,05 mm antes del recubrimiento.
-
Enmascarar o recubrir por completo
Enmascare las roscas, los alojamientos de ajuste a presión y las caras de localización, o recubra por completo: 2–3 µm en el flanco de una rosca se mantiene dentro de la clase 6H/6g. Indique "Todo recubierto excepto las roscas" o rayar las superficies.
-
Iguale el revenido a la cámara
Indique "Templar y revenir a 58–60 HRC antes del recubrimiento" y señale la temperatura máxima del proceso cuando el revenido sea bajo, como en el O1.
Especificaciones del recubrimiento PVD
- Dureza del TiN 2.200–2.400 HV (especificación ≥ 2.000 HV)
- Dureza del TiCN 3.000 HV
- Dureza del TiAlN 3.300–3.500 HV
- Dureza del CrN 1.800–2.200 HV
- Espesor de la película 1–4 µm (CrN 2–6 µm)
- Espesor para ajuste preciso 1–2 µm
- Temperatura de la cámara 200–500 °C
- Dureza del sustrato 45 HRC o superior
- Rugosidad antes del recubrimiento Ra ≤ 0,4 µm
- Radio del borde ≥ 0,05 mm
- Roscas tras el recubrimiento Dentro de 6H/6g a 2–3 µm
- Prototipo recubierto Unos 7–10 días, sin pedido mínimo
- Presupuesto Revisado por un ingeniero en 6 horas
- Certificaciones ISO 9001:2015, ISO 13485, AS9100D
Preguntas frecuentes
Respuestas sobre recubrimiento PVD, TiN y TiAlN para las piezas que DEK mecaniza internamente.

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








